


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Maquinaria CNC para madera de 3 ejes frente a 5 ejes: ¿qué piezas de mobiliario necesitan cada una?
Elija maquinaria CNC para madera de 3 ejes cuando la herramienta de corte pueda alcanzar las características necesarias desde una dirección fija y sea posible reposicionar la pieza de forma manejable para mecanizar otras caras. Los paneles planos para armarios, estantes, puertas y muchos componentes de madera maciza con formas específicas encajan en esta descripción. Considere la capacidad de 5 ejes cuando las uniones en ángulo, los contornos profundos o los cambios de dirección de la superficie dificulten el acceso de la herramienta o exijan demasiadas configuraciones independientes.
Un asiento de silla esculpido no requiere automáticamente cinco ejes, y un componente rectangular de mobiliario puede beneficiarse de ellos si incorpora uniones en varios ángulos compuestos. Para una evaluación técnica, un buen punto de partida es disponer de planos de producción: qué superficies deben mecanizarse, cómo accede la herramienta a ellas y cómo se mantiene la pieza bien posicionada durante todo el proceso.
Distinga entre la forma de la superficie y el acceso de la herramienta
Una fresadora de 3 ejes desplaza la herramienta a lo largo de los ejes X, Y y Z, mientras mantiene fija la orientación del husillo durante el mecanizado. Puede fresar cajeras, perfiles, ranuras y relieves tridimensionales. Con las fresas y trayectorias adecuadas, también puede mecanizar muchas superficies curvas. Por lo tanto, «pieza tridimensional» y «necesidad de cinco ejes» son criterios distintos.
La limitación aparece cuando la herramienta debe aproximarse desde otra dirección. Un husillo vertical fijo no puede mecanizar directamente todos los orificios laterales, socavados o escopleaduras en ángulo. El taller puede necesitar reposicionar la pieza, utilizar un dispositivo de fijación específico o instalar un cabezal angular compatible. Cada opción tiene consecuencias para el espacio libre, la precisión y el tiempo de manipulación.
Una máquina de 5 ejes añade dos movimientos rotativos mediante el cabezal, la mesa o una combinación de ambos. Esto permite que la herramienta y la pieza adopten distintas orientaciones entre sí. Sin embargo, disponer de cinco ejes no garantiza que se pueda acceder a todas las características en una sola sujeción. El recorrido de los ejes rotativos, el tamaño del cabezal del husillo, la longitud de la herramienta, la posición del dispositivo de fijación y el área de trabajo de la máquina siguen limitando el acceso.
También importa determinar si la aplicación necesita mecanizado indexado o simultáneo. En el mecanizado indexado, a menudo denominado mecanizado 3+2, los ejes rotativos posicionan la herramienta en un ángulo antes de cortar con los ejes lineales. El mecanizado simultáneo de cinco ejes cambia la orientación durante el corte. Muchas uniones en ángulo de muebles solo necesitan posicionamiento indexado; los trabajos de superficie más exigentes pueden justificar el movimiento continuo.
¿Qué piezas de mobiliario se adaptan a cada configuración?
Paneles de armario, estantes y puertas planas
Para las piezas de mobiliario fabricadas a partir de tableros, el mecanizado de 3 ejes es un buen punto de partida. El corte de contornos, el fresado de ranuras y rebajes, la realización de cajeados para bisagras y el taladrado desde la cara expuesta, por lo general, no requieren un husillo basculante. Una configuración de nesting adecuada puede combinar estas operaciones y mantener los paneles apoyados sobre la mesa.
En este caso, la productividad puede depender más de la carga de tableros, la sujeción por vacío, el equipo de taladrado, los cambios de herramienta y la descarga que del número de ejes. Una máquina configurada para procesar paneles puede adaptarse mejor a la producción que una máquina de cinco ejes cuyos movimientos adicionales aporten poco a la secuencia de corte real.
El taladrado de cantos y las características de la cara opuesta requieren una evaluación específica. Un husillo vertical básico no permite taladrar en horizontal por el mero hecho de que la pieza sea plana. Un bloque de taladrado compatible, un cabezal angular, una segunda configuración o una operación independiente pueden satisfacer este requisito. Compare el proceso completo antes de asignar estas piezas a una categoría de máquina.
Paneles decorativos, molduras y puertas con contornos
Los perfiles en relieve, las decoraciones talladas y los relieves poco profundos suelen ser adecuados para el mecanizado de 3 ejes. La herramienta puede seguir una altura Z variable sin cambiar su orientación vertical. La calidad de la superficie depende de la geometría de la fresa, el paso lateral, la dirección de la veta, el estado de la herramienta y la estabilidad de la pieza, además del rendimiento de la máquina.
La capacidad de 5 ejes cobra más importancia cuando los detalles profundos crean problemas de espacio libre, las paredes laterales obstaculizan el portaherramientas o el diseño incluye características debajo de una superficie saliente. La inclinación puede mejorar el acceso o permitir el uso de una fresa más corta. No garantiza el acceso a todos los huecos, y algunos detalles pueden seguir requiriendo herramientas especiales o un método de fabricación diferente.
Asientos de silla esculpidos
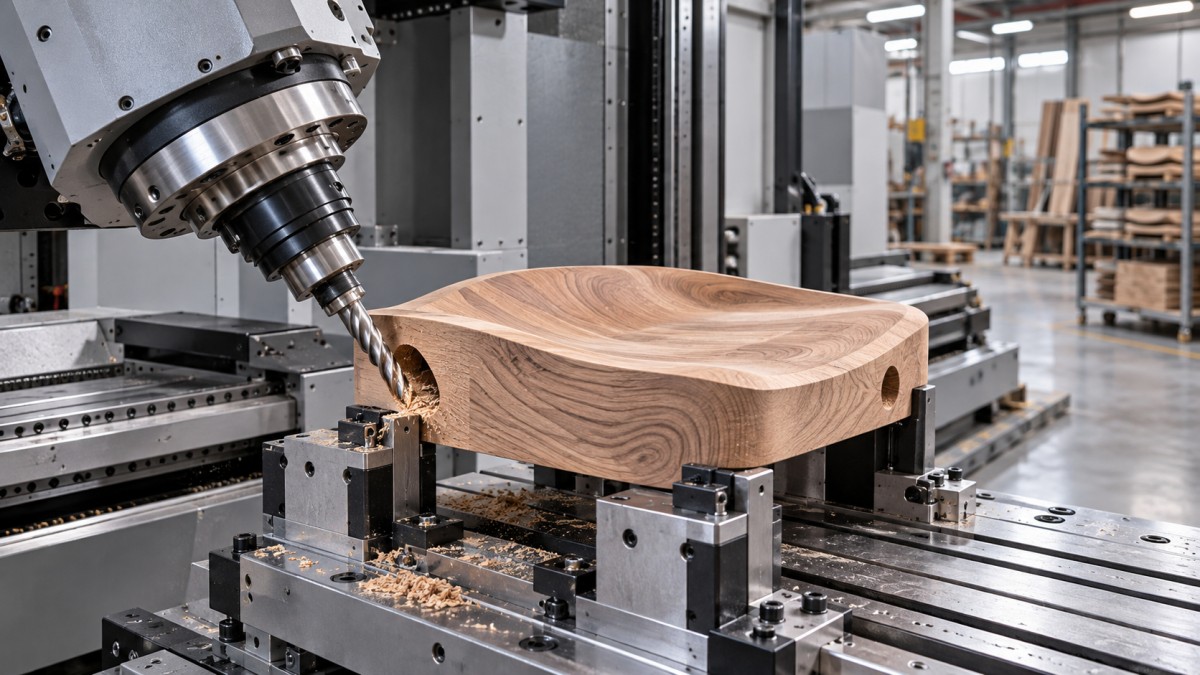
Una superficie de asiento abierta y cóncava a menudo puede desbastarse y acabarse con una fresadora de 3 ejes. Una fresa de punta esférica puede seguir el contorno sin que cambie el ángulo del husillo. Si también es necesario mecanizar la parte inferior, un dispositivo de posicionamiento puede servir para una segunda configuración.
La justificación para utilizar cinco ejes es mayor cuando el asiento tiene transiciones pronunciadas, contornos laterales profundos o uniones con las patas y el respaldo en distintos ángulos. La combinación de estas características en menos configuraciones puede mejorar su relación posicional y reducir la manipulación. Que esta ventaja justifique la máquina depende de la frecuencia con la que aparezcan estas características en la gama de productos.
El acabado de la superficie merece una prueba independiente. Inclinar la herramienta puede desplazar el punto de contacto de corte desde el centro de una fresa de punta esférica y mejorar las condiciones de corte en algunas superficies. La veta de la madera, la selección de la fresa, la dirección de avance y las vibraciones siguen influyendo en el resultado. Una trayectoria de cinco ejes no elimina por sí sola el lijado ni el desgarro de la fibra.
Respaldos curvos y estructuras de silla con formas específicas
Un respaldo curvo puede estar dentro de las posibilidades del mecanizado de 3 ejes si se puede acceder a sus superficies mecanizadas desde una dirección o mediante un reposicionamiento sencillo. Las piezas cortadas a partir de bloques curvos o conjuntos laminados deben evaluarse en su orientación real de mecanizado, incluido el soporte que necesitan por debajo.
La curvatura compuesta, las uniones laterales y las características distribuidas alrededor de una estructura estrecha pueden hacer que los cinco ejes resulten más valiosos. La máquina puede alcanzar varias direcciones de unión mientras la pieza permanece en un solo dispositivo de fijación. Esto resulta especialmente útil cuando la relación entre esas uniones determina el ensamblaje de la silla.
Los componentes largos y esbeltos presentan otra limitación: pueden flexionarse bajo las fuerzas de corte. Los ejes adicionales no compensan un soporte deficiente. Un dispositivo de fijación que permita acceder a todas las caras, pero deje que un respaldo vibre, puede dar peores resultados que un proceso con buen soporte y una configuración adicional.
Patas de mesa, travesaños y uniones en ángulo
Los travesaños rectos con cajeras y perfiles en caras accesibles suelen ser adecuados para el mecanizado de 3 ejes. Las patas cónicas también pueden mecanizarse con dispositivos de fijación específicos y un reposicionamiento planificado. Para componentes cuya geometría sea principalmente de revolución, conviene comparar primero un torno o una disposición adecuada con eje rotativo, antes de pasar directamente a un centro de mecanizado de cinco ejes.
Las escopleaduras en ángulo, las uniones de patas abiertas y las uniones en varias caras justifican más claramente una orientación adicional. El mecanizado indexado de cinco ejes puede posicionar la herramienta en la dirección de aproximación de cada unión sin necesidad de una plantilla angular independiente para cada característica.
Una distinción fundamental es si la dirección de corte debe cambiar durante el mecanizado. Una escopleadura cortada con un ángulo compuesto fijo puede requerir solo mecanizado indexado. Un contorno continuo alrededor de una estructura compleja puede necesitar movimiento simultáneo. Esta distinción afecta a la capacidad de control, los requisitos de CAM, el esfuerzo de programación y la tarea de demostración del proveedor.
Cuente las configuraciones y compruebe qué ocurre entre ellas
El valor económico de los cinco ejes suele proceder de la reducción del reposicionamiento. Sin embargo, esta reducción debe medirse frente a un proceso viable de 3 ejes, incluidos los dispositivos de fijación y los equipos auxiliares que realmente se utilizarían.
Para cada pieza representativa, enumere las orientaciones de corte y las operaciones que se realizan entre ellas. Incluya soltar las mordazas, retirar virutas de las superficies de posicionamiento, girar el componente, apoyarlo contra los topes, comprobar su posición y reanudar la producción. Las operaciones de mecanizado breves pueden requerir un esfuerzo considerable de manipulación cuando estos pasos se repiten en cada lote.
Cada reposicionamiento también crea una posibilidad de error de posicionamiento. Esto importa cuando una unión en una cara debe quedar alineada con precisión con una característica mecanizada desde otra. Mecanizar ambas desde una posición de sujeción común puede reducir una fuente de variación, aunque la precisión final sigue dependiendo de la calibración de la máquina, el comportamiento de los ejes rotativos, las herramientas y la sujeción de la pieza.
Por el contrario, un dispositivo de fijación específico puede agilizar y hacer repetible una segunda configuración. En una familia de productos estable, esto puede preservar la ventaja económica de los equipos de 3 ejes. Un taller que produzca numerosos diseños de sillas diferentes puede valorar más la orientación programable porque reduce la cantidad de dispositivos de fijación especializados necesarios.
Compruebe la accesibilidad con el dispositivo de fijación incluido en el modelo. Una mordaza que funcione bien debajo de un husillo vertical puede obstruir un cabezal inclinado. La parte inferior del componente seguirá siendo inaccesible en los puntos donde esté en contacto con el soporte, por lo que la afirmación «una sola configuración» debe verificarse con el plano completo de la pieza.
Compare el rendimiento y el coste de las piezas acabadas
El tiempo de corte del husillo por sí solo es una base poco fiable para tomar esta decisión. Una comparación útil incluye la carga, el posicionamiento, el mecanizado, el reposicionamiento, la inspección, la descarga y cualquier trabajo manual pendiente. También debe tener en cuenta la programación y la preparación de los dispositivos de fijación para el tamaño de lote previsto.
El mecanizado de cinco ejes puede reducir la manipulación, pero añadir cálculos de trayectorias, comprobaciones de colisiones o movimientos más prudentes alrededor de las mordazas. Una máquina de 3 ejes puede completar con eficiencia operaciones sencillas en paneles, pero requerir más mano de obra para componentes complejos de madera maciza. El equilibrio cambia según la combinación de piezas.
Evalúe conjuntamente estos factores de coste:
- Tamaño del lote y frecuencia de repetición: Los lotes repetidos permiten distribuir los costes de los dispositivos de fijación específicos y la programación entre más piezas. Los cambios frecuentes de diseño aumentan el valor de una orientación flexible.
- Trabajo manual posterior al mecanizado: Incluya el taladrado, el recorte, el ajuste y el lijado que sigan siendo necesarios para obtener un componente aceptable.
- Programación y validación: Confirme que el equipo pueda generar trayectorias fiables y verificarlas para la configuración de máquina propuesta.
- Sujeción y herramientas: Incluya los dispositivos de fijación, cabezales angulares, portaherramientas, alcance de las fresas y cambios de herramienta que requiera cada proceso.
- Capacidad de producción: Compruebe si los componentes complejos de sillas ocuparían una máquina necesaria para trabajos de paneles de gran volumen.
Una estrategia de producción mixta puede ser adecuada. El trabajo con paneles puede seguir realizándose en equipos configurados para nesting y taladrado, mientras que las piezas complejas de madera maciza se procesan en una máquina con mayor capacidad de orientación. Asignar todos los componentes a la máquina más flexible puede consumir capacidad sin aportar un valor equivalente.
Utilice una prueba con piezas representativas para tomar la decisión
Solicite una prueba de mecanizado basada en planos de producción y material real. Seleccione piezas que representen tanto el trabajo rutinario como la geometría que justifica la inversión: por ejemplo, un panel típico, un asiento con contornos y un componente de estructura con uniones en ángulos compuestos. Un tallado visualmente llamativo puede revelar poco sobre las principales limitaciones de producción del taller.
La prueba debe especificar el dispositivo de fijación propuesto, la lista de herramientas, las orientaciones de mecanizado y las operaciones pendientes. Exija que se aclare si el proceso demostrado utiliza movimiento simultáneo de cinco ejes, posicionamiento indexado, cabezales angulares o reposicionamiento manual. Todos estos enfoques pueden ser válidos, pero implican distintos requisitos operativos.
En los componentes más complejos, examine lo siguiente:
- Si el cabezal del husillo y el portaherramientas evitan colisionar con la pieza y las mordazas durante todo el ciclo.
- Si las posiciones de las uniones se mantienen constantes después de soltar y volver a sujetar la pieza.
- Si el corte produce desgarros de fibra, marcas de vibración o zonas difíciles de acabar.
- Si las uniones terminadas encajan correctamente sin necesidad de ajustes manuales imprevistos.
- Si el tiempo de ciclo indicado incluye la carga habitual, el reposicionamiento y los cambios de herramienta.
El sistema CAM y el posprocesador también deben corresponder a la cinemática real de la máquina. Para el trabajo de cinco ejes, verifique cómo se gestionan el control del punto central de la herramienta, la simulación de la máquina, los límites de los ejes rotativos y la comprobación de colisiones en la configuración propuesta. Estas capacidades influyen en la fiabilidad con la que un programa pasa de la pantalla a la máquina.
Elija 3 ejes cuando se pueda acceder a las superficies necesarias y las configuraciones restantes sean económicas, estables y repetibles. Elija cinco ejes cuando cambiar la orientación de la herramienta resuelva problemas de acceso recurrentes o reduzca lo suficiente la manipulación y la complejidad de los dispositivos de fijación como para justificar la inversión adicional. La prueba más sólida es un proceso completo, desde el material en bruto hasta un componente de mobiliario aceptable, que incluya las uniones difíciles y el trabajo de acabado.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.