


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquinas automáticas de anidado CNC: cálculo del aprovechamiento de material y ahorro de mano de obra
Una solicitud de inversión para una máquina automática de nesting CNC debe comenzar con dos cifras que puedan relacionarse con la producción diaria: el área útil de panel recuperada de cada tablero y las horas de mano de obra remunerada eliminadas del proceso de corte. La velocidad de avance, la potencia del husillo y un ciclo de carga rápido son importantes, pero por sí solos no determinan la rentabilidad. Una máquina que corta rápidamente mientras produce distribuciones deficientes, recortes excesivos o interrupciones repetidas de preparación puede consumir gran parte de su ventaja aparente.
El modelo de costes debe separar el rendimiento del material de la productividad laboral antes de combinarlos. El material suele ser la mayor variable recurrente en la producción de muebles de panel, mientras que el ahorro de mano de obra depende en gran medida del flujo de trabajo actual: si los paneles se miden manualmente, se sierran por lotes, se etiquetan en una estación independiente o se trasladan repetidamente entre máquinas. Considerar todos los ahorros como una sola estimación dificulta identificar de dónde procede realmente el retorno esperado.
Comience por el rendimiento útil, no solo por el porcentaje de nesting
El software de nesting suele informar un porcentaje del área del tablero asignada a piezas. Esta cifra es útil, pero no equivale al rendimiento útil del material. Una distribución puede mostrar una alta tasa de nesting y, sin embargo, dejar tiras demasiado estrechas, irregulares, dañadas o incómodas de almacenar para trabajos posteriores. El cálculo financiero debe distinguir entre el área sobrante teórica y los recortes que realmente se utilizarán en un trabajo futuro.
Un cálculo práctico del rendimiento comienza con el área neta del tablero y deduce el área que no puede convertirse en piezas comercializables. Para cada tipo y espesor de material, registre lo siguiente durante un período de producción representativo:
- Tableros enviados a la célula de corte, incluidos los tableros de reemplazo introducidos tras un error de nesting o una superficie dañada.
- Piezas terminadas aceptadas en la siguiente operación, medidas por su área programada en lugar de por sus rectángulos delimitadores.
- Retales reutilizables conservados bajo un tamaño mínimo definido e identificados por material, espesor, color y ubicación.
- Desperdicio generado por márgenes de recorte, ancho de corte de sierra o diámetro de herramienta de fresado, tolerancias de sujeción, piezas rechazadas y recortes no utilizables.
La medida básica es:
Rendimiento del material = (área de piezas aceptadas + área verificada de retales reutilizables) / área total de tableros suministrados
Para la comparación de inversiones, la parte correspondiente a los retales debe valorarse de forma conservadora. Un recorte rectangular grande de un tablero común de melamina blanca puede tener un uso futuro creíble. Una pieza estrecha de una superficie decorativa de bajo volumen debe tratarse como desperdicio, salvo que su reutilización esté documentada en el plan de producción. Asignar el valor total a cada pieza sobrante es una de las formas más comunes de sobrestimar los ahorros del nesting.
El ancho de corte y la holgura de la herramienta merecen especial atención. Una sierra de paneles y una fresadora no consumen material con el mismo patrón. En el fresado, el diámetro de la fresa, el alivio de las esquinas interiores, las pestañas, las tolerancias de capa residual y las pasadas de acabado perimetral afectan a la separación real entre los componentes. Pequeños espacios multiplicados en un nesting denso pueden modificar de forma apreciable la cantidad de piezas por tablero. Los parámetros de nesting utilizados para la evaluación deben corresponder a los tamaños de herramienta y a la estrategia de mecanizado previstos para la producción, en lugar de a una demostración idealizada del software.
La geometría de las piezas tiene la misma influencia. Los laterales y estantes rectangulares de armarios suelen anidarse de forma eficiente; los testeros perfilados, las puertas curvas, los recortes para fregaderos y los paneles decorativos con veta coincidente introducen restricciones que reducen la libertad de distribución. Un rendimiento presupuestado basado principalmente en piezas rectangulares no debe utilizarse para prever una mezcla de productos dominada por formas irregulares. La comparación correcta utiliza listas de corte reales de pedidos o una mezcla histórica estable, incluidas las piezas difíciles que generan retales incómodos.
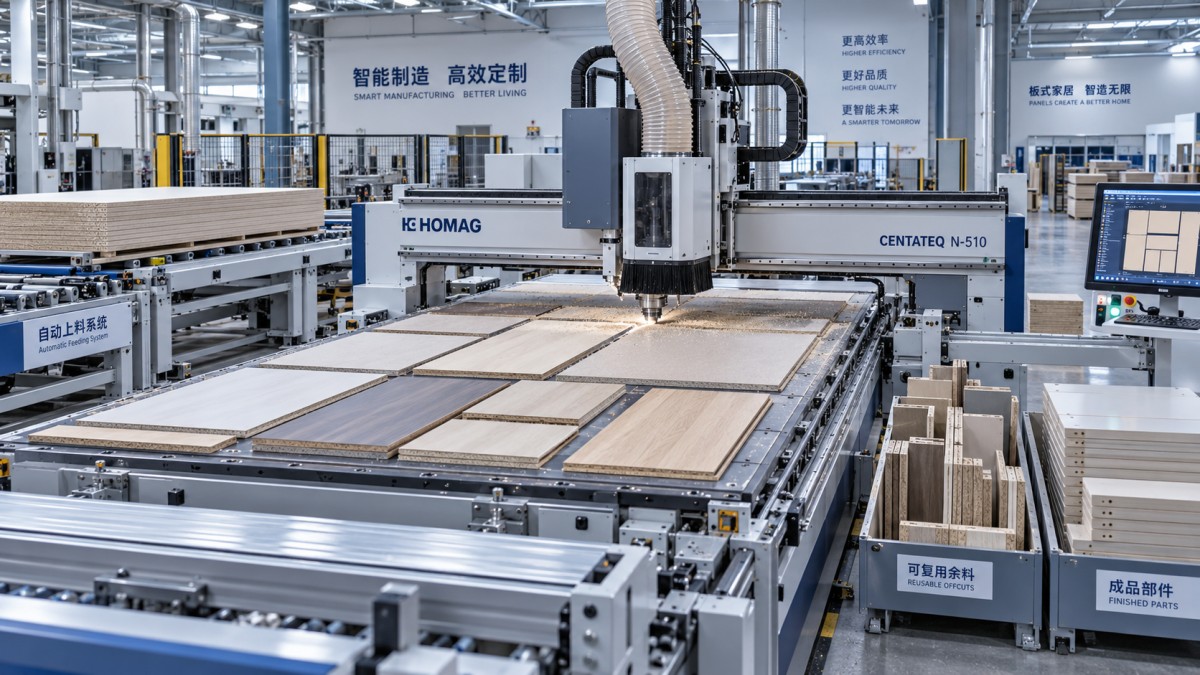
Convierta el ahorro de tableros en un valor de material defendible
Una vez medido el rendimiento, calcule el efecto del material a nivel de tablero en lugar de aplicar una mejora porcentual al gasto total de compras. Los distintos tableros tienen costes, dimensiones, requisitos de calidad superficial y potencial de reutilización diferentes. MDF, tablero de partículas, contrachapado, laminado compacto y tableros decorativos acabados deben evaluarse por separado. Combinarlos en un único precio medio por tablero puede distorsionar el resultado cuando el material costoso representa solo una pequeña proporción del volumen de corte.
Un enfoque claro consiste en comparar los tableros necesarios para la misma lista de piezas aceptadas en el proceso actual y en el proceso de nesting propuesto:
Ahorro de material por período de producción = (tableros requeridos actualmente - tableros requeridos propuestos) x coste total por tablero
El coste total debe incluir más que el precio de factura cuando esas adiciones sean relevantes para la operación. El transporte, el embalaje protector, las pérdidas de manipulación interna y los costes de eliminación de residuos pueden asignarse cuando los registros los respalden. No añada valores especulativos por faltas de stock evitadas, reputación de calidad o crecimiento futuro del volumen. Estos efectos pueden ser reales, pero deben evaluarse por separado del cálculo directo de rendimiento.
La comparación debe mantener constante la producción. Si la máquina propuesta produce más piezas porque ha aumentado la producción, el gasto total en material puede aumentar aunque el consumo por armario o por pedido disminuya. La métrica útil es el material utilizado por unidad definida: por conjunto de armario, por metro cuadrado de paneles aceptados o por lote de producción. Esto evita que un mayor volumen se confunda con una reducción del desperdicio.
Pérdidas de rendimiento que el software de nesting no puede resolver por sí solo
La optimización no puede recuperar el material perdido antes de que el tablero llegue a la mesa. Los paneles combados, los bordes astillados, los movimientos relacionados con la humedad, los defectos superficiales y la identificación incorrecta de tableros pueden obligar a un rechazo manual o hacer que las piezas anidadas fallen en procesos posteriores. La evaluación de una máquina debe inspeccionar las condiciones de carga de tableros y de sujeción por vacío junto con el algoritmo de nesting. Si un panel se desplaza porque las zonas de vacío no coinciden con el tamaño del tablero o porque un material poroso no está sellado eficazmente, el desperdicio resultante es un problema de control del proceso, no de distribución.
La dirección de la veta es otro límite. Las piezas que pueden rotarse aumentan la libertad de nesting, pero las puertas, los paneles chapados y los componentes visualmente coincidentes pueden cortarse solo en una orientación. Lo mismo se aplica a los patrones de superficie y a la dirección de la película protectora. Confirme que el flujo de trabajo de programación transfiere estas restricciones desde los datos de diseño o pedido al software de nesting. Una cifra de rendimiento obtenida al rotar libremente piezas sensibles a la veta no está disponible en la producción real.
Los ahorros de mano de obra proceden de intervenciones y tiempos de espera eliminados
Los ahorros de mano de obra suelen sobrestimarse multiplicando el número de personas próximas a un área de corte por un porcentaje de reducción supuesto. El mejor método es un estudio de tiempos que siga un lote desde la liberación del material hasta las piezas etiquetadas listas para la siguiente operación. Registre por separado el tiempo de corte productivo, la preparación manual, la manipulación de tableros, el etiquetado, la clasificación, la atención a la máquina, el retrabajo y el tiempo de espera en cola.
Una máquina automática de nesting CNC puede reducir el trabajo manual mediante varios mecanismos: carga automática de tableros, selección de programas mediante código de barras, taladrado y fresado en un solo ciclo, etiquetas impresas y descarga organizada. El valor de cada mecanismo depende de lo que sustituye. Un taller que ya utiliza una sierra seccionadora con carga automática puede obtener una mejora limitada en la manipulación de tableros en bruto, mientras que un proceso basado en corte manual con sierra, fresado con plantillas y etiquetas manuscritas tiene más intervenciones manuales que eliminar.
Utilice de manera diferente el tiempo transcurrido y el contenido de mano de obra. Una célula de nesting puede acortar el plazo total de un lote, pero seguir requiriendo un operario durante la carga y la descarga. A la inversa, la carga automatizada puede reducir las horas de manipulación directa mientras el plazo global sigue limitado por el canteado o el montaje. Los ahorros de mano de obra deben reflejar horas realmente liberadas del proceso o reasignadas a trabajo de producción medible. Contabilizar el tiempo de husillo sin supervisión como mano de obra eliminada produce un resultado engañoso.
La estructura de turnos también modifica el cálculo. Una máquina que permite a un equipo existente completar el mismo volumen dentro del horario normal puede evitar horas extra; esto es un beneficio medible si las horas extra son un gasto recurrente y documentado. Si la producción permanece sin cambios y la plantilla no puede reducirse ni reasignarse, el efecto directo sobre la nómina puede ser limitado, aunque el flujo de trabajo sea menos exigente físicamente. Mantenga estos resultados separados.
Utilice supuestos estables para la comparación de costes operativos
Las ganancias de material y mano de obra deben compararse con los costes introducidos por el nuevo proceso de corte. Las herramientas son especialmente fáciles de subestimar. El fresado basado en nesting utiliza fresas de compresión, herramientas de corte descendente o ascendente, brocas y posiblemente cabezales agregados según las necesidades de material y mecanizado. La vida útil de las herramientas se ve afectada por la abrasividad del tablero, la evacuación de virutas, los ajustes del husillo, la profundidad de corte y la presencia de capas de laminado o adhesivo. Un modelo de costes debe utilizar el consumo de herramientas observado en trabajos de fresado comparables y revisarlo cuando haya datos disponibles tras la puesta en marcha.
Incluya electricidad, aire comprimido cuando corresponda, demanda de la bomba de vacío, capacidad de extracción de polvo, mantenimiento programado, suscripciones de software o acuerdos de soporte y consumibles de repuesto. Estos gastos deben compararse con los costes operativos reales del equipo de corte actual, no tratarse como costes completamente nuevos. Una bomba de vacío puede requerir una potencia considerable; sin embargo, eliminar varias máquinas independientes y su tiempo de inactividad modifica el panorama total.
Las condiciones de instalación pueden alterar tanto la producción como el coste. La huella de la máquina es solo una parte del requisito. Las rutas de entrada y salida de tableros, el acceso de carretillas elevadoras, la ubicación de la bomba de vacío, los conductos de recogida de polvo, el suministro eléctrico y el espacio para clasificar componentes afectan al ciclo alcanzable. Un espacio de descarga limitado crea un cuello de botella oculto: la máquina termina el nesting, pero los operarios no pueden retirar las piezas y preparar el siguiente tablero sin interrupciones. La distribución debe revisarse utilizando el mayor tamaño de panel y el nesting previsto más complejo, en lugar de un plano de planta vacío.
Construya el modelo de amortización sobre una base de producción común
Puede elaborarse un modelo anual conciso a partir de registros de producción sin inventar una previsión. Seleccione un período representativo que incluya una variación normal de productos y anualice solo cuando la carga de trabajo sea lo suficientemente estable para respaldarlo. Calcule los ahorros directos de material derivados de la reducción de tableros, los ahorros directos de mano de obra derivados de las horas liberadas y los cambios recurrentes de costes operativos. Compare estos valores con la inversión instalada, incluida la máquina, los equipos de carga o descarga, las herramientas, la preparación del sitio, el tiempo de formación y el trabajo de integración necesario para iniciar la producción.
Beneficio anual neto = ahorros de material + ahorros de mano de obra verificados + reducción documentada de horas extra - costes operativos anuales añadidos
Período simple de amortización = inversión instalada / beneficio anual neto
Esta ecuación es deliberadamente sencilla. Hace visibles los supuestos y permite escenarios alternativos sin ocultar datos débiles en un modelo financiero complejo. Cree un caso base con los registros de producción actuales y, a continuación, pruebe los supuestos con mayor efecto: rendimiento del material, utilización de las horas de mano de obra liberadas, consumo de herramientas y proporción de trabajo apto para nesting. Un resultado que sigue siendo aceptable cuando la mejora de rendimiento es inferior a la prevista es más creíble que uno dependiente de distribuciones perfectas y de una utilización total desde la primera semana.
La capacidad debe considerarse por separado de los ahorros. El rendimiento adicional solo tiene valor cuando existe suficiente demanda y las operaciones posteriores pueden absorberlo. Si el canteado, el taladrado, el acabado o el montaje ya limitan la producción, un nesting más rápido puede generar una cola mayor en lugar de más muebles terminados. La ruta de producción posterior al corte debe cronometrarse antes de asignar ingresos o margen a la capacidad adicional de la máquina.
Valide el cálculo con archivos de producción representativos
La comparación técnica más útil utiliza datos reales de trabajos, no un nesting de demostración genérico. Proporcione un conjunto variado de listas de corte que incluya piezas comunes de armarios, piezas pequeñas, paneles grandes, elementos sensibles a la veta y cualquier forma compleja recurrente. Para cada archivo, documente el material, el espesor, el tamaño del tablero, la especificación de la herramienta de corte, las operaciones requeridas y las restricciones de calidad. Procese las mismas entradas mediante las reglas de programación propuestas y compare el resultado con los tableros actualmente utilizados y las piezas aceptadas producidas.
Observe más que la distribución en pantalla. Confirme el tiempo necesario para importar datos, preparar el programa, cargar un tablero, mecanizar el nesting, etiquetar las piezas, retirar los componentes, manipular los recortes y recuperarse de un cambio de herramienta o de un defecto de tablero. Estos detalles revelan si la reducción de mano de obra modelada puede repetirse en todos los turnos. También ponen de manifiesto dependencias de programación que pueden requerir una preparación disciplinada de datos antes de que la máquina proporcione el rendimiento esperado.
Una decisión de inversión sólida no requiere afirmar una única cifra universal de ahorro. Requiere una relación trazable entre la demanda real de piezas, el comportamiento del material, el contenido de trabajo y las condiciones de la instalación prevista. Cuando estas variables se miden de manera coherente, el valor del nesting se hace visible en menos tableros consumidos, menos intervenciones manuales y un modelo de costes que sigue siendo útil después de que la máquina entre en producción.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.