


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Selección de canteadora curva para piezas de armario irregulares
Seleccionar una enchapadora de cantos curvos para piezas irregulares de muebles requiere más que adaptar una máquina al material del canto. La cuestión fundamental es si puede encolar de forma uniforme la pieza más exigente al ritmo de producción requerido.
Los responsables de la evaluación técnica deben considerar el radio mínimo de procesamiento, el grosor del panel, el control de avance, la aplicación del adhesivo y la uniformidad del encolado en perfiles complejos. Estos factores deben probarse en conjunto, ya que es posible que los límites indicados para una máquina no se cumplan simultáneamente.
Esta guía explica cómo comparar los equipos con la geometría real de las piezas, los materiales de los cantos, los requisitos de calidad y los costes operativos. También ofrece un proceso práctico de aceptación para las demostraciones de los proveedores.
Empiece por las piezas que determinan los requisitos de la máquina
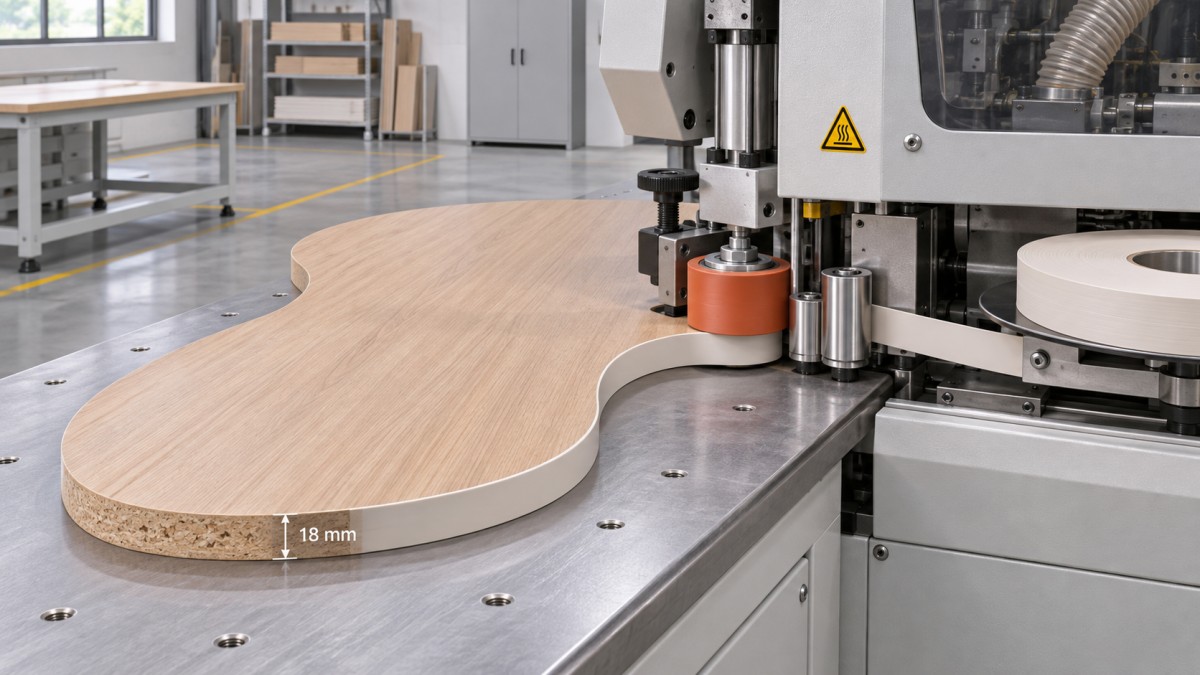
Prepare una lista representativa de piezas antes de revisar las especificaciones de la máquina. Incluya puertas de muebles, estantes, paneles laterales y componentes curvos, con sus dimensiones, materiales del sustrato, tipos de canto y cantidades previstas.
Identifique las características más difíciles de cada pieza: curvas internas cerradas, radios externos pequeños, tramos rectos cortos, cuellos estrechos y transiciones entre curvas y bordes rectos.
Mida tanto la longitud del canto terminado como las dimensiones generales del panel. Una pieza compacta puede ser difícil de controlar incluso si sus dimensiones están dentro de la capacidad anunciada de la máquina.
Anote por separado los radios internos y externos más pequeños. Las curvas internas pueden limitar el acceso del rodillo y el movimiento del canto de manera distinta a las curvas externas, por lo que una sola cifra de radio mínimo rara vez cuenta toda la historia.
Incluya en la evaluación las piezas más gruesas, más delgadas, más grandes y más pequeñas. Si la producción incluye paneles grandes y piezas curvas pequeñas, confirme que los soportes y sistemas de sujeción sean adecuados para ambos tipos.
Por último, clasifique las piezas según su volumen anual y la sensibilidad a la calidad. La máquina ideal debe poder realizar los trabajos difíciles, pero su configuración diaria y su producción también deben adaptarse a las piezas que representan la mayor parte de las horas de producción.
¿Puede la máquina seguir sus curvas más cerradas?
El radio mínimo de procesamiento es un punto de partida, no una garantía de rendimiento. Pregunte al proveedor si la cifra se aplica a curvas internas, externas o a ambas.
Pregunte también qué material y grosor de canto, grosor de panel, adhesivo y condiciones de funcionamiento se utilizaron para establecer ese valor. Un canto más grueso puede resistirse a doblarse alrededor de un radio que una cinta más delgada puede seguir.
En las curvas internas, compruebe si el rodillo de presión y el cabezal de aplicación pueden entrar físicamente en el perfil. Las interferencias pueden impedir un contacto adecuado incluso cuando el radio nominal parece aceptable.
En las curvas externas, compruebe que el canto permanezca plano y presionado contra el sustrato, sin levantarse, estirarse ni formar huecos visibles. Preste especial atención a las transiciones difíciles.
Solicite una demostración con el radio más pequeño y el material de canto que utiliza realmente. Inspeccione toda la curva después del encolado y de nuevo una vez que el adhesivo se haya enfriado o curado.
Si la máquina solo alcanza ese radio con un avance más lento, una cinta más delgada o asistencia manual, documente esas condiciones. Afectan tanto a la planificación de la producción como a la validez de la comparación.
Compruebe conjuntamente la compatibilidad del panel y del material del canto
Confirme que el intervalo de grosores de panel admitido por la máquina corresponda al grosor final real de sus piezas. Incluya las variaciones debidas a laminados, chapas y tolerancias normales de fabricación.
Revise los grosores y alturas de canto permitidos para cada material utilizado, como PVC, ABS, chapa de madera o melamina. La compatibilidad también depende de la flexibilidad y las características del soporte.
La altura del canto debe permitir el margen de recorte necesario sin exceder los límites de la máquina. Un sobrante demasiado pequeño puede dejar expuesto el borde del panel; uno excesivo puede complicar el recorte y aumentar el desperdicio.
Pregunte si admite tanto rollos como tiras precortadas, si su variedad de productos lo requiere. En las formas cerradas, compruebe cómo maneja la máquina el punto de unión entre los extremos inicial y final.
El sustrato importa tanto como el material del canto. Los tableros de partículas, MDF, contrachapado y madera maciza pueden diferir en porosidad, uniformidad de la superficie y preparación del borde, lo que afecta a la humectación del adhesivo y a la calidad de la unión.
Siempre que sea posible, proporcione materiales de producción reales para las pruebas. Una prueba satisfactoria en un tablero de muestra liso no demuestra el rendimiento sobre un componente de mueble poroso o mecanizado de forma irregular.
Elija el sistema de avance y sujeción adecuado para su variedad de piezas
Los equipos para el enchapado de cantos curvos pueden utilizar guiado manual, avance asistido o movimiento programado. La configuración adecuada depende de la geometría de las piezas, el tamaño del lote, la disponibilidad de operarios y los requisitos de repetibilidad.
Las máquinas manuales o asistidas pueden ser prácticas para piezas variadas y de bajo volumen. Sin embargo, la capacidad del operario para mantener un contacto y una velocidad constantes puede influir en el aspecto de los perfiles difíciles.
Los sistemas programados pueden mejorar la repetibilidad en piezas recurrentes adecuadas, pero su valor depende del tiempo de programación, el diseño de los utillajes, los cambios de configuración y la precisión del panel de entrada.
Evalúe cómo se sostiene el panel a lo largo de todo el recorrido. Los voladizos grandes, las piezas pequeñas inestables y los puntos de contacto cambiantes pueden provocar una presión desigual o dificultar el guiado seguro de una pieza.
Compruebe si se necesitan utillajes, ventosas de vacío, topes o mesas de apoyo. Incluya su coste y tiempo de preparación, y confirme que no obstruyan el recorrido de aplicación del canto.
Observe el comportamiento del avance en las esquinas cerradas y las transiciones. Una reducción de velocidad controlable puede mejorar la uniformidad, pero una ralentización excesiva puede afectar a la temperatura del adhesivo y reducir el rendimiento práctico.
Al comparar niveles de automatización, procese un lote representativo en lugar de cronometrar una sola pieza. Incluya la carga, la orientación, la preparación del canto, los cambios de configuración, la descarga y cualquier intervención necesaria.
Evalúe la aplicación del adhesivo y el control del encolado
Una unión firme requiere el adhesivo, la temperatura de aplicación, la cantidad aplicada, el tiempo abierto y la presión adecuados para los materiales elegidos. Confirme cómo controla la máquina cada variable pertinente.
Pregunte si el adhesivo se aplica al borde del panel o al material del canto, y cómo mantiene el sistema de aplicación una cobertura uniforme cuando cambian la velocidad y la dirección.
Compruebe que la cobertura sea continua en las curvas cerradas y al inicio y al final de la unión. Una cantidad insuficiente de adhesivo puede provocar huecos; un exceso puede producir rebose y requerir más limpieza.
Entre las opciones habituales de adhesivos termofusibles se encuentran EVA y PUR, pero su disponibilidad varía según la máquina. Antes de especificar un sistema adhesivo, compare la compatibilidad, los requisitos operativos, los procedimientos de limpieza y las recomendaciones del proveedor.
PUR puede ofrecer mayor resistencia a la humedad y al calor en aplicaciones adecuadas, pero también requiere una manipulación y un mantenimiento apropiados. Confirme el proceso completo con el proveedor del adhesivo.
Compruebe los controles de temperatura, el tiempo de calentamiento y la respuesta de la máquina durante las pausas. Un periodo prolongado de inactividad o las paradas repetidas pueden alterar el comportamiento del adhesivo y afectar a las primeras piezas procesadas tras el reinicio.
La presión debe mantenerse a lo largo de todo el canto, especialmente en los cambios de perfil. Pregunte cómo mantienen el contacto los rodillos u otros dispositivos de presión en las curvas internas y externas.
Defina con su equipo los criterios de aceptación de la unión antes de las pruebas. Considere los huecos visibles, el levantamiento del canto, el aspecto de la línea de adhesivo y una prueba de adhesión acordada después del periodo especificado de enfriamiento o curado.
Determine qué trabajos de acabado quedan pendientes
No dé por sentado que una enchapadora de cantos curvos realiza todas las operaciones de acabado. Según su configuración, el corte de extremos, el enrasado, el rascado o el pulido pueden requerir equipos independientes o trabajo manual.
Pida al proveedor que indique qué operaciones están incluidas en la oferta y a qué partes de su perfil puede acceder cada operación. Las curvas internas pueden presentar limitaciones de acceso particulares.
Inspeccione la unión de los extremos del canto. Un hueco visible, un solapamiento o un corte irregular pueden ser inaceptables en componentes expuestos de muebles, aunque el resto de la unión sea firme.
Compruebe el sobrante superior e inferior después del recorte, especialmente en las transiciones curvas. Busque superficies astilladas, falta de enrasado uniforme, marcas de la herramienta y daños en las caras decorativas.
Si se requiere un acabado secundario, mida durante la prueba las necesidades de mano de obra y equipo. Un precio de compra más bajo puede verse compensado por el recorte manual repetido o los reprocesamientos.
Compare el rendimiento mediante un ciclo de producción completo
La velocidad de avance publicada describe el movimiento durante una parte del proceso; no determina la producción de piezas terminadas. Calcule el rendimiento a partir de las piezas completas que cumplen los criterios de aceptación durante un periodo de funcionamiento representativo.
Incluya el calentamiento del adhesivo, la carga, el posicionamiento, el avance, el corte, el acabado, la inspección y la descarga. Añada los cambios de utillaje y de material con la frecuencia prevista en la producción normal.
Para comparar, divida el tiempo de producción disponible por el tiempo de ciclo medio medido y, después, ajuste el resultado según el tiempo de preparación, las paradas y las piezas rechazadas observados. Aplique los mismos criterios a cada máquina.
Pruebe con más de un operario si el proceso depende del guiado manual. Las diferencias en los resultados pueden revelar necesidades de formación o sensibilidad al operario que, de otro modo, la experiencia del demostrador del proveedor podría ocultar.
En trabajos con una gran variedad de piezas, compare la producción a lo largo de una secuencia realista de tipos de piezas. Una máquina que destaca con una sola forma repetida puede perder esa ventaja cuando los utillajes deben cambiarse con frecuencia.
¿Qué debe verificar durante una prueba con el proveedor?
Proporcione al proveedor planos, muestras de paneles, materiales de canto, requisitos del adhesivo y un plan de pruebas por escrito. Acuerde de antemano el número de piezas y los criterios de aprobación.
Incluya las curvas internas y externas más cerradas, los paneles más grandes y más pequeños y los materiales de canto representativos de su producción. Registre cualquier preparación de las muestras que se aparte de la práctica normal.
Pida al operario que muestre la preparación habitual, el ajuste de temperatura, la carga de material y los cambios de configuración. Anote las herramientas, habilidades y el tiempo necesarios para cada paso.
Durante la producción, observe si el operario debe detenerse, cambiar la posición de la pieza, modificar el avance o presionar manualmente el canto. Estas intervenciones deben reflejarse en la estimación del tiempo de ciclo.
Inspeccione las piezas inmediatamente y después del periodo de enfriamiento o curado especificado por el proveedor del adhesivo. Registre los defectos visibles, la calidad de la unión, los resultados de las pruebas de adhesión y el número de piezas aceptables.
Repita la prueba después de una pausa normal o de un cambio de material si estos eventos son frecuentes en su operación. La uniformidad tras el reinicio puede ser tan importante como el rendimiento inicial.
Lleve un registro escrito de los ajustes, los consumibles, las acciones del operario y las limitaciones. Esto permite comparar las demostraciones de distintos proveedores y proporciona una base útil para la puesta en marcha posterior.
Calcule el coste total de propiedad y compruebe el servicio técnico
Compare el coste total de instalación, incluidos los utillajes necesarios, los equipos de acabado, el transporte, la instalación, la formación y las modificaciones de las instalaciones. Aclare qué elementos incluye cada oferta.
Estime los costes recurrentes de adhesivo, desperdicio de material de canto, cortadores, productos de limpieza, mantenimiento y mano de obra. Cuando sea posible, utilice los tiempos de ciclo medidos y las tasas de rechazo observadas.
Considere el coste del tiempo de inactividad, además del precio de las piezas de repuesto. Pregunte qué piezas de desgaste conviene tener en stock localmente y cómo identifica y entrega el proveedor los componentes de sustitución.
Confirme que el suministro eléctrico requerido, el aire comprimido, la extracción de polvo y el espacio disponible en planta se ajusten a las condiciones de sus instalaciones. Las limitaciones de instalación pueden afectar tanto al calendario del proyecto como al coste total.
Revise la formación, la asistencia remota para la resolución de problemas, la documentación, las condiciones de garantía y los plazos de respuesta del servicio técnico. En el caso de equipos exportados, aclare la asistencia lingüística, las responsabilidades de envío y el acceso previsto a la asistencia técnica.
Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para trabajar la madera y ofrece asistencia técnica, repuestos y servicio posventa. Los responsables de la evaluación deben confirmar las especificaciones y las condiciones de asistencia de la configuración propuesta.
Seleccione la máquina según los requisitos de producción verificados
La mejor opción es la máquina que procesa de forma uniforme la geometría y los materiales requeridos a un coste total aceptable. Empiece por las piezas difíciles y, a continuación, verifique el rendimiento en la producción habitual.
Dé la mayor importancia al acceso demostrado a las curvas, la calidad de la unión, la repetibilidad y el tiempo de ciclo completo. Considere los límites del catálogo como datos útiles para una primera selección hasta que se confirmen en sus propias condiciones.
Antes de comprar, documente la configuración probada, los criterios de aceptación, el equipo incluido y los compromisos de asistencia. Una especificación clara ayuda tanto a su equipo como al proveedor a poner en marcha una máquina que cumpla con la aplicación prevista.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.