


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Prensa caliente vs. prensa fría: ¿cuál es la adecuada para los paneles a base de madera?
Elija una prensa caliente cuando el panel y el adhesivo necesiten calor controlado para curarse dentro del ciclo de producción requerido. Elija una prensa fría cuando la unión pueda desarrollarse a temperatura ambiente y el mayor tiempo bajo presión se ajuste al programa de producción. Ninguno de los métodos es intrínsecamente mejor: la prensa para paneles de madera adecuada depende del conjunto completo del panel, del sistema adhesivo, de la producción requerida y de los servicios disponibles en la planta.
La decisión comienza con una distinción práctica. Una prensa no crea una unión de calidad únicamente mediante la presión. Debe mantener las superficies en contacto mientras el adhesivo desarrolla la resistencia suficiente para la siguiente operación. El calor puede acelerar o hacer posible ese proceso, pero también impone límites en cuanto a los materiales, el control de temperatura y el consumo de energía.
¿Qué cambia entre el prensado en caliente y en frío?
Ambos tipos de máquina utilizan platos para aplicar presión sobre el conjunto del panel. En el prensado en caliente, los platos calentados transfieren energía al conjunto mientras se mantiene la presión. Según el proceso, el calor ayuda a curar un adhesivo termoestable, activa una capa de unión o facilita una operación de laminado superficial. Una prensa fría aplica presión sin calentar deliberadamente los platos; el adhesivo desarrolla la unión en condiciones ambientales.
«Frío» no significa que la temperatura sea irrelevante. La temperatura ambiente, la temperatura del tablero y la humedad pueden influir en el comportamiento del adhesivo y en el tiempo necesario antes de manipular un panel. Del mismo modo, la temperatura que muestra una prensa caliente no es necesariamente la temperatura en la línea de cola. El calor debe atravesar el revestimiento y el sustrato antes de que la unión alcance las condiciones previstas.
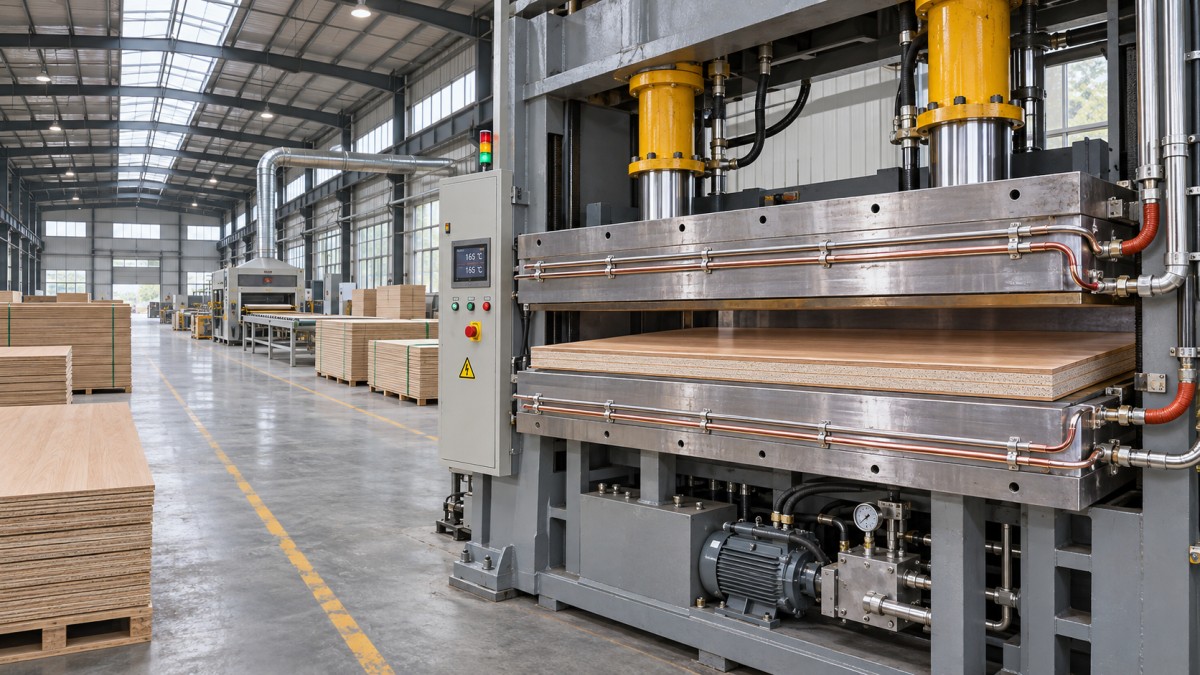
Estas son tendencias de selección, no procedimientos intercambiables. No se puede utilizar automáticamente un adhesivo de curado en frío en una prensa caliente a una temperatura arbitraria, y un sistema activado por calor quizá no consiga una unión adecuada en una prensa fría.
Empiece por el adhesivo y el panel completo
Defina las capas antes de comparar las máquinas: sustrato, adhesivo, chapa o superficie decorativa y cualquier capa de soporte. A continuación, establezca la cantidad de aplicación, el tiempo abierto, la presión, la temperatura y el tiempo de prensado recomendados por el proveedor del adhesivo para esos materiales. El tiempo abierto es el periodo entre la aplicación del adhesivo y el cierre de la prensa; es importante cuando hay que ensamblar y cargar varios paneles juntos.
Por ejemplo, un taller de muebles que encola chapa sobre un núcleo de MDF puede considerar cualquiera de los dos métodos si el adhesivo y la chapa elegidos son adecuados para ambos. Una prensa fría puede evitar que un revestimiento delicado se exponga a la temperatura elevada de los platos, pero el conjunto puede ocupar la prensa durante más tiempo. Una prensa caliente puede acortar el ciclo de unión con un adhesivo apropiado, siempre que la chapa, el núcleo y el acabado superficial soporten la temperatura y la presión sin marcas, fisuras u otros daños.
Otras aplicaciones ofrecen menos flexibilidad. Las superficies decorativas diseñadas para un proceso específico de laminación con calor y presión requieren equipos capaces de realizar ese ciclo. Por el contrario, un conjunto con componentes sensibles al calor puede favorecer la unión a temperatura ambiente si un adhesivo compatible proporciona la unión requerida. No seleccione una prensa suponiendo que todos los laminados, las películas o los adhesivos se comportan igual.
También hay que prestar atención a la humedad. Las diferencias en el contenido de humedad entre una chapa de madera y su sustrato pueden contribuir al movimiento o a la deformación del panel después del prensado. Añadir un revestimiento solo a una cara puede crear una estructura desequilibrada; por tanto, considere el soporte posterior y las condiciones de almacenamiento como parte del diseño del panel, en lugar de intentar corregir cada deformación con más presión.
Compare la producción considerando el ciclo completo
Un menor tiempo de prensado no se traduce automáticamente en el mismo aumento de la producción final. Calcule la capacidad considerando toda la secuencia: aplicación del adhesivo, ensamblaje del panel, carga, cierre, prensado, apertura y descarga. Incluya cualquier enfriamiento, acondicionamiento o tiempo necesario antes del mecanizado o apilado.
Para una primera comparación, divida el número de paneles aceptables producidos por carga entre el tiempo total transcurrido del ciclo. Después, tenga en cuenta las horas de trabajo realmente disponibles, los cambios de producción y las paradas planificadas. Si intervienen varias aperturas o estaciones de prensado, incluya el trabajo de manipulación necesario para mantenerlas abastecidas. Así obtendrá una estimación más útil que comparando únicamente las velocidades de cierre de los platos anunciadas o los tiempos nominales de prensado.
Una prensa fría con un tiempo de mantenimiento prolongado puede ser una opción práctica para un programa de taller variado si los paneles pueden permanecer sujetos mientras los operarios preparan otros trabajos. Con volúmenes mayores, ese mismo tiempo puede ocupar capacidad y aumentar el espacio necesario para los conjuntos a la espera de entrar en la prensa. Añadir capacidad de prensado en frío puede resolver el cuello de botella, pero conviene compararlo con el coste y la complejidad de una línea de prensado en caliente.
El prensado en caliente desplaza la limitación, pero no la elimina. El operario debe seguir cargando dentro del tiempo de trabajo del adhesivo, y los paneles calientes pueden requerir una manipulación o un acondicionamiento controlados antes del corte y el acabado. Los conjuntos gruesos también pueden necesitar más tiempo para que el calor llegue a la línea de unión. La cifra relevante es la producción aceptable de toda la línea, no el ciclo de prensado teórico más rápido.
Especifique la presión como requisito del panel, no solo como tonelaje de la máquina
Al comparar prensas, solicite la superficie útil de los platos y el rango de presión que se puede aplicar y controlar para el tamaño de panel previsto. Una gran fuerza total de cierre no constituye por sí sola una especificación de unión. Como comprobación inicial, la presión nominal media es la fuerza total dividida por el área cargada. Utilice unidades coherentes y pregunte cómo se relaciona la capacidad nominal de la máquina con su área de trabajo real.
Ese cálculo no demuestra que el contacto sea uniforme. La planitud, la rigidez y el paralelismo de los platos, así como la distribución de la carga, afectan al resultado. Un panel puede tener una presión media aceptable mientras que los bordes o determinadas zonas reciben un contacto insuficiente. Por el contrario, una presión excesiva puede aplastar un núcleo blando, marcar una chapa fina o expulsar demasiado adhesivo de la junta.
La variedad de tamaños de panel complica aún más la situación. Una pila pequeña colocada en una posición inadecuada puede cargar los platos de forma desigual. Consulte con el proveedor del equipo el área mínima de carga, el posicionamiento y cualquier placa auxiliar o disposición de carga necesaria. La máquina debe poder mantener la presión requerida durante todo el tiempo de prensado, incluso cuando la capa de adhesivo o el panel se compriman.
La uniformidad de la temperatura importa tanto como el valor de consigna
En una prensa caliente, evalúe cómo se suministra el calor y cómo se controla en toda la superficie útil de los platos. Pregunte dónde se miden las temperaturas, cómo regula el sistema los platos y cómo indica un fallo de calentamiento o de control. Un calentamiento desigual puede dejar una zona con un curado insuficiente mientras otra recibe más calor del que el revestimiento o el adhesivo pueden tolerar adecuadamente.
El tiempo de calentamiento y el funcionamiento en espera también afectan a la planificación y al consumo energético. Una prensa con calentamiento eléctrico y otra conectada a un sistema de calefacción independiente imponen exigencias distintas a los servicios y al mantenimiento de la planta. Compare el sistema propuesto con el suministro eléctrico disponible, el espacio de instalación y la capacidad de mantenimiento; incluya la infraestructura de calentamiento, no solo la prensa.
En una prensa fría, evalúe el entorno de la máquina. El rendimiento del adhesivo y el tiempo de montaje pueden variar cuando los paneles, el adhesivo o el taller están más fríos o más húmedos. Un proceso que funciona en un día de producción estable debe contar con suficiente control para seguir siendo repetible en las distintas condiciones en las que opera el taller.
Adapte la prensa al resto de la línea
La abertura de la prensa, la distancia entre los platos, la dirección de carga y el acceso para carretillas elevadoras o equipos de manipulación deben adaptarse a los tamaños de panel y a la disposición de las pilas reales. Considere también cómo aplicarán el adhesivo los operarios y cómo moverán los conjuntos sin superar el tiempo abierto. Una prensa con platos de dimensiones suficientes puede resultar incómoda si no hay espacio libre para cargar un panel largo o retirarlo de forma segura.
Los requisitos de corte posteriores deben formar parte de la conversación, pero una seccionadora no sustituye a una prensa de paneles. Para una línea de muebles que también necesita dimensionar paneles de MDF, contrachapado, aglomerado o revestidos de melamina, la BEAM SAW MJ6226 es una opción de corte independiente, con una longitud máxima de trabajo indicada de 2,600 mm y un espesor máximo de trabajo de 70 mm. Sus dimensiones y capacidad deben considerarse junto con el tamaño y el estado de los paneles que salen del proceso de prensado.
Prevea también un acceso práctico para el servicio técnico. Los componentes hidráulicos, los controles, los platos y, cuando corresponda, los equipos de calentamiento requieren inspección y mantenimiento. Pregunte cómo se suministran las piezas de repuesto y el soporte técnico, sobre todo si la máquina se instalará lejos del fabricante. La protección, las paradas de emergencia y las disposiciones de carga segura deben evaluarse para la instalación completa y el método de operación.
Realice una prueba representativa antes de cerrar la especificación
La comparación más sólida utiliza la construcción real del panel y el adhesivo con un ciclo de producción propuesto. Prepare muestras representativas, incluida la del conjunto más grande y difícil previsto para el trabajo habitual. Registre el estado de los materiales, la aplicación del adhesivo, el tiempo de montaje, la presión, la temperatura de los platos cuando corresponda, el tiempo de prensado y el acondicionamiento posterior.
Examine los paneles acabados para comprobar la calidad de la unión, las marcas superficiales, el contacto en los bordes, las deformaciones y la idoneidad para la siguiente operación. Utilice el método de evaluación recomendado por el proveedor del adhesivo y los criterios de aceptación del producto previsto. Un panel que parece correcto justo después de descargarlo puede requerir todavía más curado o acondicionamiento antes de que sea posible evaluar adecuadamente la unión y la estabilidad dimensional.
Utilice los resultados para tomar la decisión de compra. Si ambos métodos cumplen el requisito de calidad, compare el sistema instalado completo, el rendimiento previsto, el espacio para el trabajo en curso, la demanda energética y el soporte de mantenimiento. Si solo uno de los procesos produce de manera constante un panel aceptable dentro del ciclo requerido, ese proceso determinará la especificación del equipo.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.