


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Comparación de máquinas canteadoras de PVC: adaptación de los sistemas de adhesivo al rendimiento de los paneles
Una máquina encoladora de cantos de PVC debe seleccionarse partiendo del flujo previsto de paneles hacia atrás, no únicamente de la apariencia deseada del canto. En una línea de armarios o muebles, una encoladora de cantos puede parecer aceptable durante una prueba breve, pero convertirse en el cuello de botella de producción cuando los paneles cortados llegan continuamente desde una sierra, una célula de nesting o una estación de perforación. Los retrasos en el calentamiento del adhesivo, la lenta recuperación tras piezas del tamaño de puertas, los cambios frecuentes de color y el tiempo de limpieza pueden reducir la capacidad útil mucho antes de que la máquina alcance su velocidad de avance anunciada.
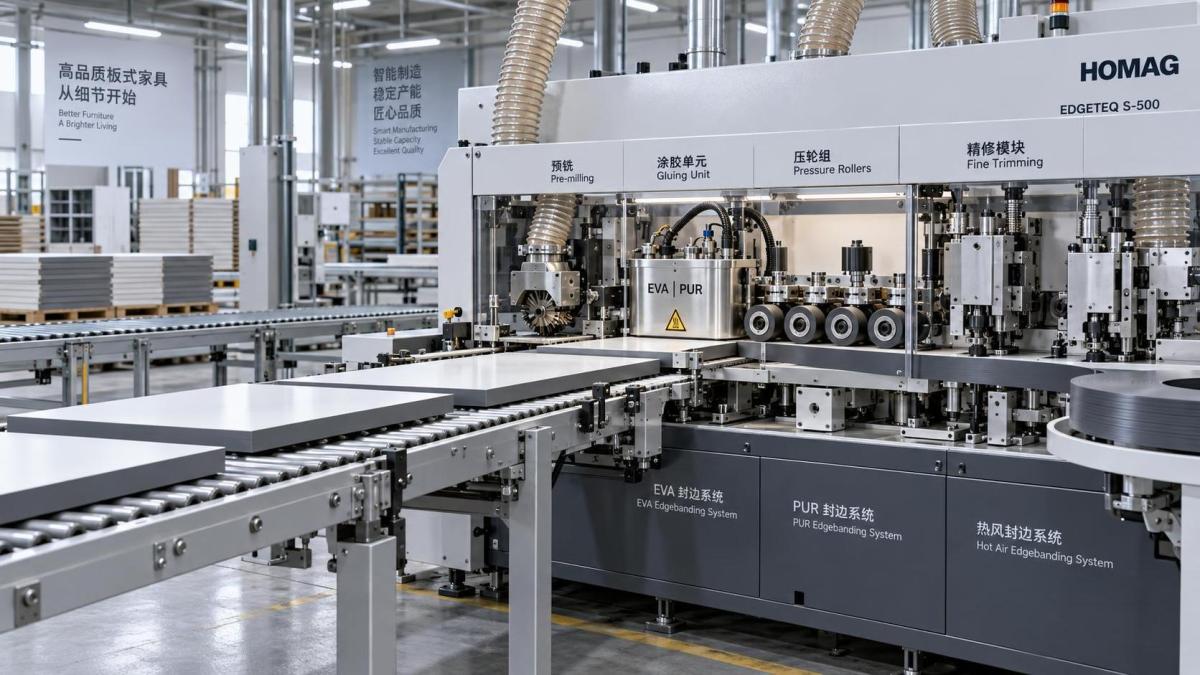
La decisión práctica es sencilla:EVA suele ser la opción más económica para una producción estable de volumen medio; PUR se justifica cuando la humedad, el calor y una elevada durabilidad de la unión son críticos; los sistemas de aire caliente son adecuados para aplicaciones específicas de junta cero, pero requieren un control riguroso de los materiales y del proceso. La elección correcta depende del número máximo de paneles que llegan a la encoladora, del material del canto, de la resistencia de unión requerida y de la cantidad de paradas que la línea puede tolerar.
Comience por el flujo de paneles, no por la velocidad nominal de la máquina
La velocidad de avance es solo una parte de la productividad. Una máquina clasificada para un determinado intervalo de metros por minuto puede no mantener dicho rendimiento cuando los operarios cargan componentes de armarios mezclados, cambian colores de PVC, recortan cantos gruesos o se detienen para realizar el mantenimiento del adhesivo. Por ello, la evaluación técnica debe comenzar con el patrón de trabajo real:
- ¿Cuántos paneles por turno deben recibir canto, incluyendo retrabajos y componentes pequeños?
- ¿Cuál es la longitud media del perímetro por panel?
- ¿Los paneles se procesan en lotes por color y espesor, o en pedidos muy variados?
- ¿La encoladora de cantos recibe una cola continua o el corte previo genera picos intermitentes?
- ¿Cuánto espacio de acumulación existe antes y después de la máquina?
Una línea que fabrica repetidamente laterales y puertas de armarios de cocina puede organizar las piezas por color y espesor de canto, lo que permite que un sistema de depósito de adhesivo funcione eficientemente durante periodos prolongados. En cambio, un taller de muebles a medida puede procesar PVC blanco, gris, con veta de madera y oscuro el mismo día, con transiciones frecuentes entre canto de respaldo de 0.4 mm y canto resistente a impactos de 1–2 mm. En esta segunda situación, el tiempo entre trabajos puede ser más importante que la velocidad máxima del transportador.
La preparación de los paneles forma parte del mismo cálculo de productividad. Los desconchados en un canto de melamina, la falta de escuadría o las dimensiones inconsistentes del panel obligan a reducir la velocidad de avance y aumentan el riesgo de líneas de adhesivo visibles. Los equipos de corte previos, como laSIERRA SECCIONADORA MJ6233, pueden favorecer un flujo de canteado más predecible cuando su sistema de posicionamiento preciso y su mesa de flotación por aire se utilizan para preparar paneles de MDF, contrachapado, tablero de partículas o melamina con dimensiones uniformes. Su longitud máxima de corte de 3200 mm y su velocidad de corte controlada por frecuencia proporcionan un contexto útil al ajustar la producción de corte a la capacidad posterior, pero la encoladora de cantos aún necesita suficiente acumulación para absorber los cambios de lote y la manipulación de los operarios.
EVA termofusible: práctico para una producción estable y costes controlados
EVA sigue siendo el sistema de adhesivo más común porque es conocido, ampliamente compatible con los paneles estándar para muebles y comparativamente fácil de gestionar. Los gránulos se funden en un depósito de adhesivo y se aplican al canto del panel antes de presionar la tira de PVC en su posición. Es una base razonable para talleres que producen muebles de interior, mobiliario de oficina, armarios y componentes de gabinetes donde se aplican condiciones normales de uso.
Sus principales ventajas son la simplicidad operativa y un coste de consumibles manejable. Los sistemas EVA están disponibles tanto en máquinas compactas de alimentación manual como en equipos de producción más automatizados. El adhesivo puede seleccionarse para diferentes colores, tiempos abiertos, viscosidades y condiciones de sustrato. Para una línea con lotes previsibles, un depósito de adhesivo de tamaño adecuado puede mantener una película de aplicación estable y favorecer un buen flujo de paneles.
Las limitaciones se hacen visibles cuando la producción cambia con frecuencia. El EVA que permanece en el depósito puede degradarse durante un calentamiento prolongado, especialmente si la máquina funciona solo de forma intermitente. Los residuos carbonizados pueden afectar la alimentación de adhesivo, crear líneas de unión inconsistentes e incrementar el trabajo de limpieza. Una máquina que se enciende temprano pero espera los paneles consume energía y expone el adhesivo a calor innecesario. Los evaluadores técnicos deben preguntar con qué rapidez el sistema de adhesivo alcanza la condición operativa, cómo está aislado el depósito, si la temperatura se controla por zonas y con qué facilidad los operarios pueden limpiar el área de aplicación.
EVA también tiene límites en el entorno de servicio. Su unión puede ablandarse con temperaturas elevadas y su resistencia a la humedad es menor que la de una unión PUR procesada correctamente. Esto no hace que EVA sea inadecuado para la mayoría de los muebles de panel para interiores. Significa que el uso final previsto debe definirse claramente. Un cuerpo de armario estándar y un mueble de baño no deben asignarse automáticamente a la misma especificación de adhesivo.
Dónde suele perderse la capacidad de EVA
En el funcionamiento rutinario, los cuellos de botella de EVA suelen proceder de la manipulación más que de la química del adhesivo. Las piezas delgadas y estrechas pueden ser difíciles de guiar de forma constante. Los espesores de canto mezclados pueden requerir ajustes de la viga de presión y del recorte. El PVC oscuro sobre paneles claros hace que incluso una pequeña inconsistencia en la línea de adhesivo sea muy visible. Al evaluar una máquina encoladora de cantos de PVC, inspeccione el rodillo aplicador de adhesivo, el sistema de rasqueta, los rodillos de presión y el conjunto de prefresado como un proceso conectado. Un canto limpio y escuadrado con una película de adhesivo uniforme ofrece a la zona de presión una posibilidad realista de producir una unión estable.
PUR: mayor rendimiento ambiental, disciplina operativa más estricta
El termofusible PUR se elige cuando el panel terminado debe soportar condiciones más exigentes: mayor humedad, exposición periódica al agua, temperaturas elevadas o mayor tensión a largo plazo en la línea de unión. Se considera habitualmente para muebles de cocina y baño, interiores comerciales y aplicaciones donde la durabilidad del canto es un requisito de calidad importante. Una vez que el PUR reacciona con la humedad, forma una unión reticulada que ofrece una resistencia superior a la del EVA convencional.
Ese beneficio conlleva una carga de mantenimiento diferente. PUR es reactivo a la humedad, por lo que la manipulación del adhesivo no puede tratarse de manera informal. El sistema debe limitar la exposición a la humedad ambiente, y la gestión del adhesivo no utilizado debe seguir los procedimientos del proveedor de la máquina y del adhesivo. Limpiar residuos de PUR descuidados es mucho más difícil que limpiar contaminación ordinaria de EVA. Un responsable de producción puede obtener un mejor rendimiento de unión, pero perder producción si el equipo no dispone de una rutina repetible de parada, purga y limpieza.
La productividad con PUR debe evaluarse en términos detiempo de producción utilizable, no solo de la velocidad del transportador. Un cartucho sellado o un sistema cerrado de suministro de adhesivo puede reducir el riesgo de contaminación y facilitar cambios más limpios, pero puede introducir limitaciones en el formato de los consumibles. Los sistemas PUR a granel pueden ser adecuados para una producción continua, pero requieren mejores controles de almacenamiento, llenado y mantenimiento. La mejor configuración depende de si la línea funciona todo el día con una especificación estable o procesa lotes más cortos con periodos prolongados de inactividad.
Una decisión sobre PUR también debe considerar el comportamiento de curado. La retención inicial del canto después del prensado no equivale al rendimiento final de la unión reticulada. Los paneles deben manipularse conforme a los requisitos del proceso del adhesivo antes de un mecanizado posterior intensivo, embalaje o exposición ambiental. Esto es especialmente importante en líneas de alta productividad donde los paneles recién canteados pasan rápidamente a transportadores de retorno, perforación o ensamblaje.
Unión por aire caliente y la expectativa de junta cero
Los sistemas de canteado por aire caliente activan una capa funcional en material de canto compatible en lugar de aplicar una película de adhesivo independiente desde un depósito. El resultado visible puede ser una junta muy estrecha o casi invisible, lo cual resulta atractivo para puertas de armarios premium, paneles decorativos brillantes y combinaciones de canto y panel oscuros en las que una línea de adhesivo EVA sería más perceptible.
La decisión no debe basarse únicamente en la apariencia. El procesamiento por aire caliente depende de una cinta de canto compatible, un suministro estable de energía, una presión precisa y cantos de panel limpios. La selección de materiales no es intercambiable: un canto de PVC diseñado para aplicación estándar con EVA puede no funcionar correctamente en un proceso de aire caliente. Los evaluadores deben verificar la especificación de la banda de canto, la uniformidad de la capa funcional, el sustrato de panel previsto y los ajustes alcanzables de la máquina antes de asumir que se dispone de un acabado de junta cero.
Los sistemas de aire caliente pueden reducir la limpieza relacionada con el depósito de adhesivo y eliminar la igualación convencional de colores de adhesivo, pero introducen otras sensibilidades. El aporte de energía debe activar la capa funcional sin sobrecalentar el canto ni dañar las superficies decorativas. La velocidad de avance, la temperatura ambiente, el estado del panel y el espesor del canto influyen en la ventana de proceso. En una línea con una amplia mezcla de colores de panel y materiales de canto, la ventaja operativa puede ser significativa solo cuando las cintas compatibles están disponibles de forma constante y los datos de trabajo están controlados.
Para trabajos estándar de cuerpos de muebles de gran volumen, los requisitos adicionales de inversión y materiales pueden no mejorar suficientemente el producto terminado como para justificar el cambio. Para frentes visibles o proyectos donde la apariencia de la junta determina la aceptación, el aire caliente puede ser la opción adecuada. La clave es separar una especificación visual de la suposición generalizada de que todos los paneles requieren la misma tecnología.
La configuración de la máquina determina si el sistema de adhesivo puede mantener el ritmo
Una vez seleccionado el método de adhesivo, la arquitectura de la máquina determina si puede sostener la cadencia prevista de paneles. Una encoladora de cantos compacta de un solo lado puede ser adecuada cuando los operarios cargan piezas una por una y la producción cambia durante el día. Resulta menos adecuada cuando la sierra o la célula de nesting liberan grandes lotes más rápidamente de lo que el operario puede orientar, inspeccionar y alimentar.
Observe más allá de la unidad de adhesivo, hacia los módulos inmediatamente anteriores y posteriores. El prefresado es valioso cuando los cantos cortados por sierra presentan pequeños desconchados, irregularidades o roturas del laminado. Elimina una pequeña cantidad de material para crear una superficie de unión más uniforme, pero también añade requisitos de mantenimiento de herramientas y extracción de polvo. En tablero de partículas revestido de melamina, un prefresado bien ajustado puede evitar que los defectos del canto se confundan con un problema de adhesivo.
Los rodillos de presión deben sujetar el PVC con precisión mientras el adhesivo aún se encuentra en su ventana de trabajo. El recorte de extremos, el recorte basto, el recorte fino, el raspado y el pulido determinan después si la línea puede liberar un panel sin retoque manual. Una alta velocidad de avance tiene un valor limitado si las piezas salen con esquinas afiladas, película desgarrada, marcas de vibración o exceso de adhesivo que requiere corrección en banco.
La automatización debe ajustarse a la variación. La configuración basada en códigos de barras, el ajuste automático del espesor del canto, el posicionamiento por servomotor y el almacenamiento de recetas pueden reducir errores en la producción mixta. En una línea estable y repetitiva, estas funciones pueden reducir principalmente la mano de obra y el tiempo de preparación. En un entorno de pedidos personalizados, pueden impedir que posiciones incorrectas de herramientas y ajustes de presión inconsistentes se conviertan en pérdidas de calidad recurrentes. La pregunta de evaluación no es si la automatización está disponible, sino si elimina una fuente real de variación en la mezcla actual de paneles.
Utilice una prueba comparativa realista
Una prueba significativa debe incluir los paneles que presentan mayor dificultad, no solo tableros de muestra limpios. Incluya el PVC más grueso y más fino previstos, combinaciones claras y oscuras, listones estrechos, laterales largos de armarios y paneles con cantos típicos de corte por sierra. Procese suficientes piezas para observar la estabilidad térmica y la aplicación de adhesivo después de que la máquina haya alcanzado su condición operativa normal.
- Confirme el espesor, la escuadría y el estado del canto del panel antes de introducirlo en la máquina.
- Registre el tipo de adhesivo, el ajuste de temperatura, la velocidad de avance, la especificación de la cinta de canto y la configuración de presión.
- Inspeccione la unión inmediatamente después del procesamiento y, después del tiempo de manipulación adecuado, revise si hay desprendimientos, huecos, rebabas de adhesivo y daños en las esquinas.
- Mida cuánta intervención del operario se necesita para la preparación, la limpieza y la corrección de defectos.
- Compare los paneles terminados por hora de trabajo, incluidas las interrupciones, en lugar de contar únicamente el tiempo de desplazamiento del transportador.
Este enfoque revela un error de compra frecuente: seleccionar una máquina según su velocidad en el mejor de los casos e ignorar las pérdidas creadas por cambios de trabajo reales. La máquina encoladora de cantos de PVC preferida es aquella que produce de forma constante paneles aceptables al ritmo de producción requerido, con un proceso de adhesivo que el equipo de mantenimiento pueda sostener. Los sistemas EVA, PUR y de aire caliente tienen cada uno un lugar válido, pero solo cuando el comportamiento del adhesivo, la preparación de los paneles, la compatibilidad de materiales y los patrones operativos diarios se evalúan como un único sistema de producción.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.