


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Perforación CNC de paneles de madera por seis lados frente a tres lados
El taladrado por seis caras suele ser la opción más adecuada cuando los paneles de muebles requieren perforaciones con frecuencia en ambas caras planas y en varios cantos, y es importante reducir la necesidad de voltearlos. Una máquina de tres caras puede ser una opción más económica cuando la mayor parte del trabajo se encuentra dentro de las direcciones de taladrado a las que puede acceder y las operaciones restantes pueden completarse sin interrumpir la producción.
La diferencia no se limita simplemente al número indicado en la descripción de la máquina. Un panel puede tener orificios para soportes de estantes en una cara, orificios para conectores en dos cantos y orificios de fijación en la cara opuesta. Que una máquina CNC taladradora para paneles de madera pueda realizar ese patrón en una sola pasada depende de la disposición de sus husillos, la manipulación del panel, el software y el acceso alrededor de las mordazas. Por eso, resulta más útil comparar las máquinas con planos reales de los paneles que comparar solo sus denominaciones.
Empiece por las caras a las que la máquina puede acceder realmente
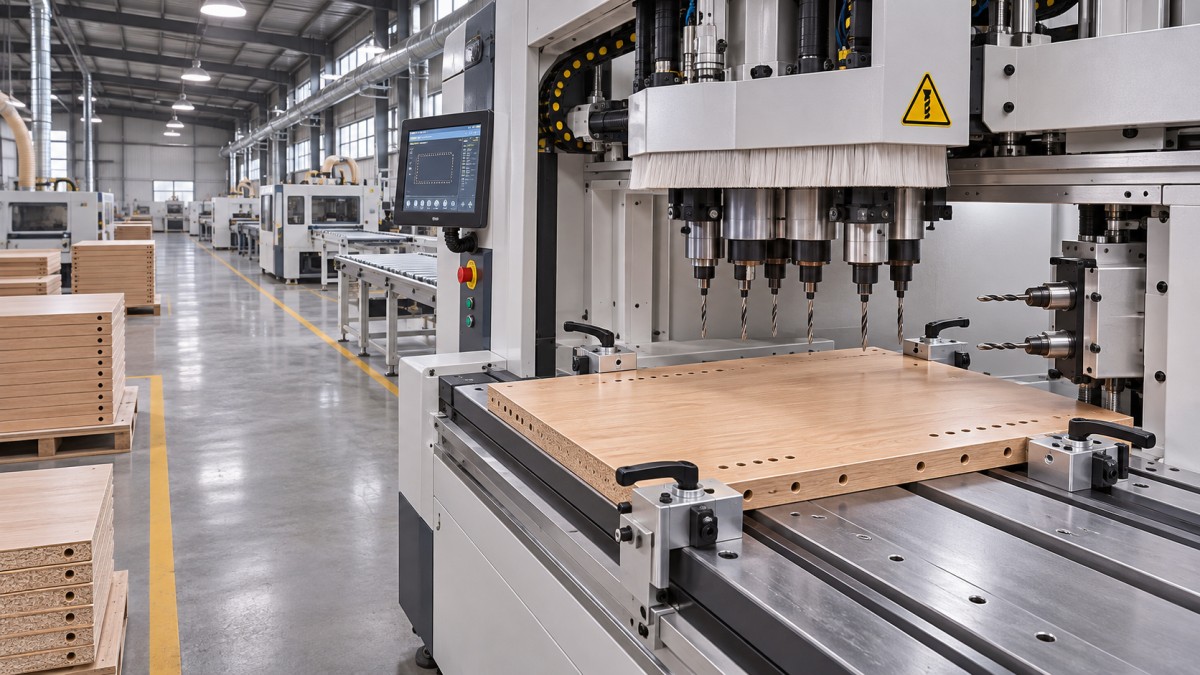
Un panel rectangular tiene seis caras: las superficies superior e inferior y cuatro cantos. Una configuración CNC de taladrado por seis caras está diseñada para mecanizar las seis, normalmente mediante unidades de taladrado y sistemas de posicionamiento del panel que permiten acceder a las superficies superior e inferior y a los cantos. Según la máquina y el programa, esto puede reducir o eliminar el volteo manual entre operaciones.
«Tres caras» es una descripción menos precisa para la compra. En general, indica que la máquina puede taladrar un conjunto más limitado de caras o direcciones del panel, pero los proveedores no siempre utilizan el término exactamente de la misma manera. Una configuración puede ofrecer taladrado vertical desde arriba y taladrado horizontal en direcciones seleccionadas; otra puede acceder a una combinación distinta. Solicite un diagrama que muestre las caras accesibles y las direcciones de los husillos, en lugar de suponer que todas las máquinas de tres caras mecanizan las mismas tres caras.
Ninguna de las dos denominaciones garantiza que todos los orificios puedan realizarse sin reposicionar el panel. Una mordaza puede cubrir un orificio necesario, una pieza corta puede requerir una manipulación especial o una unidad de taladrado puede no disponer de la broca o la carrera necesarias. Una configuración de seis caras describe el acceso potencial de la máquina, no garantiza que cada pieza se procese en un ciclo continuo sin interrupciones.
Traduzca los planos de los paneles en requisitos para la máquina
Antes de solicitar cotizaciones, seleccione un conjunto representativo de componentes, en lugar de basarse únicamente en el plano más complicado. Incluya piezas de gran volumen, paneles pequeños y grandes, componentes delgados y piezas con orificios en caras opuestas. Marque cada operación indicando la cara, el diámetro, la profundidad y la orientación. Distinga los orificios pasantes de los ciegos e identifique las ranuras o las operaciones de fresado que formen parte del mismo proceso.
A continuación, pida a cada proveedor que relacione esas operaciones con la máquina propuesta. La respuesta debe indicar qué orificios se taladran desde arriba o desde abajo, cuáles se taladran horizontalmente y cuáles requieren una segunda preparación. No dé por sentado que una taladradora incluye funciones de fresado o ranurado solo porque esas operaciones aparezcan en el diseño del mueble. Verifique por separado el husillo, la herramienta de corte, el área de trabajo y las funciones del software pertinentes.
La distribución del trabajo importa tanto como la pieza más exigente. Si solo algún componente ocasional requiere un orificio en la cara posterior, una operación secundaria puede ser razonable. Si el taladrado de la cara posterior forma parte de la producción diaria de manera habitual, descargar, voltear, volver a referenciar y recargar repetidamente puede convertirse en una parte considerable del flujo de trabajo. En ese caso, es más probable que una máquina de seis caras justifique sus prestaciones adicionales.
Compruebe el rango de tamaños de panel, no solo el máximo
Las dimensiones máximas de los paneles que admite una máquina son fáciles de comparar, pero las longitudes y anchuras mínimas pueden ser igual de decisivas. Puede ser difícil sujetar piezas cortas o estrechas sin obstruir la zona de taladrado. Confirme las dimensiones mínimas y máximas de las piezas, el rango de espesores permitido y si las piezas pequeñas requieren un soporte, una preparación especial o un proceso independiente.
Identifique también los orificios cercanos a los cantos y las esquinas del panel. Los proveedores deben confirmar las distancias a los cantos, la profundidad del taladrado horizontal, el alcance de los husillos y las limitaciones causadas por las mordazas o los soportes. No sirve de nada que una cara sea accesible en teoría si la máquina no puede situar el orificio requerido donde lo especifica el plano.
Compare el ciclo completo, incluida la manipulación
El tiempo de taladrado de la máquina es solo una parte del ciclo de producción. Una comparación justa incluye la carga, la selección del código de barras o del programa, la sujeción, el posicionamiento, el taladrado, cualquier reposicionamiento de las mordazas, la descarga y el traslado a la siguiente operación. En el caso de equipos de tres caras, incluya el tiempo y el espacio necesarios para voltear el panel o transferirlo a otra máquina. En el caso de equipos de seis caras, incluya los movimientos adicionales de posicionamiento o de las mordazas que sean necesarios para acceder a los orificios requeridos.
Pida a los proveedores que calculen los tiempos de ciclo para los mismos planos y bajo las mismas condiciones de funcionamiento. La comparación debe indicar si la carga es manual o automática, cómo se seleccionan los programas y si la estimación incluye todos los orificios necesarios. Un ciclo de taladrado simulado de corta duración no es comparable con el ciclo completo de una pieza, que incluye la manipulación y el reposicionamiento.
El tamaño del lote también cambia el cálculo. La repetición de paneles puede hacer atractiva una preparación sencilla, especialmente cuando el operario puede procesar eficazmente el lado restante en una operación independiente. Una producción variada puede dar más importancia a la transferencia y la identificación de programas, así como a evitar errores cuando los paneles cambian con frecuencia. Considere si la máquina puede leer los archivos de producción que ya se utilizan en el taller y qué trabajo hace falta para convertirlos en programas de taladrado.
Vaya más allá de la primera cotización de la máquina
El precio de compra debe compararse con el coste de todo el proceso propuesto. Una máquina de menor precio puede requerir mano de obra adicional, un segundo puesto de trabajo, más espacio en planta o una zona de almacenamiento intermedio. Una máquina con más prestaciones puede exigir una inversión inicial mayor, herramientas adicionales y un mantenimiento más exigente. Ninguna de las dos configuraciones es automáticamente más económica durante su vida útil.
Elabore una comparación sencilla con cifras de su propia operación y las cotizaciones de los proveedores:
- Alcance inicial: máquina, unidades de taladrado, herramientas, licencias de software, instalación, formación y cualquier equipo de manipulación de materiales.
- Trabajo operativo: mano de obra prevista para la carga, la descarga, el volteo, la preparación de programas y las operaciones secundarias.
- Asistencia continua: consumibles, repuestos, asistencia de software, mantenimiento preventivo y disponibilidad del servicio técnico.
- Limitaciones de capacidad: número de paneles requerido por turno y efecto de la parada de una máquina en las operaciones de montaje posteriores.
Mantenga visibles las hipótesis. Por ejemplo, no dé por hecho que una máquina de seis caras elimina una segunda operación hasta que el proveedor confirme que admite el patrón de orificios, el tamaño del panel y las herramientas correspondientes. Del mismo modo, no considere que toda la manipulación adicional de una máquina de tres caras requiere mano de obra dedicada si realmente puede integrarse en un puesto de trabajo existente sin afectar la producción.
La precisión depende tanto del referenciado como del taladrado
Los muebles de paneles dependen de las relaciones entre orificios: los alojamientos de los conectores deben alinearse con las piezas correspondientes y las filas de orificios para soportes de estantes deben mantener una posición uniforme. La precisión de posicionamiento indicada para una máquina es útil, pero por sí sola no determina la precisión de una pieza terminada. La escuadría del panel, la calidad de los cantos, la sujeción, el estado de la broca, la estabilidad del material y la manera en que el programa toma como referencia la pieza afectan al resultado.
El reposicionamiento merece especial atención al comparar las dos configuraciones. Voltear un panel para una segunda preparación introduce otra posibilidad de error de orientación o de referencia. Una máquina de seis caras puede reducir ese riesgo, pero sus propios cambios de sujeción y su secuencia de posicionamiento también deben mantener la relación requerida entre las caras. Pida a los proveedores que expliquen cómo se referencia el panel antes y después del reposicionamiento y si el sistema de control evita automáticamente las mordazas.
Los criterios de aceptación deben basarse en las dimensiones importantes para el montaje, no solo en una afirmación general de que la pieza es precisa. Defina qué posiciones y profundidades de orificios se medirán, los cantos de referencia, el método de medición y la desviación admisible conforme a sus planos. Incluya al menos un panel con orificios en varias caras y otro próximo al tamaño mínimo de pieza propuesto.
Aplicaciones típicas de cada opción
Conviene considerar seriamente una configuración de tres caras cuando las direcciones accesibles cubren la mayor parte del trabajo habitual, las operaciones que no puede realizar son previsibles y ya existe un proceso secundario práctico. También puede ser adecuada para un taller que desea automatizar una etapa de taladrado definida sin sustituir todas las operaciones posteriores. Su limitación es que los cambios en el diseño de los productos pueden generar más taladrados en la cara posterior o en los cantos de los que la máquina puede realizar cómodamente.
El taladrado por seis caras resulta más atractivo cuando las piezas combinan con frecuencia orificios en las caras superior e inferior y en los cantos, o cuando voltear los paneles provoca un cuello de botella. También es pertinente cuando el sistema de producción envía muchos programas distintos de paneles a la máquina y son importantes la identificación y la manipulación uniformes. Su valor depende de que se le suministre trabajo adecuado; adquirir una capacidad de taladrado que no se utiliza no resolverá un cuello de botella en otra parte de la línea.
Existe una opción intermedia: mantener una etapa de taladrado más sencilla para los componentes estándar y enviar solo las piezas complejas a una máquina con más prestaciones o a una operación secundaria. La viabilidad de esta disposición depende de la planificación del flujo de trabajo, la capacidad disponible y el coste de trasladar los paneles entre puestos. Compárela con ambas opciones de máquina utilizando la misma combinación de productos prevista.
Incorpore la comparación a las especificaciones de compra
Proporcione a cada licitador los mismos planos de paneles, tipos de material, rango de espesores, combinación de producción prevista y producción requerida. Solicite una respuesta por escrito que identifique las operaciones no admitidas, las herramientas necesarias y cualquier hipótesis sobre la manipulación. Así se hacen visibles diferencias que una descripción de catálogo puede ocultar, como si los cabezales de taladrado incluidos en la cotización disponen de las posiciones necesarias para las brocas y si los cambios de herramienta son manuales o automáticos.
Para una pieza representativa, solicite una demostración o una prueba previa a la entrega acordada, cuando sea posible. La prueba debe abarcar toda la secuencia programada, incluida la carga y la descarga, y no solo el taladrado. Registre el tiempo de ciclo bajo las condiciones especificadas y mida las características acordadas. Si el proveedor no puede probar un panel concreto antes de la compra, documente cómo se verificará esa capacidad durante la aceptación.
Por último, especifique claramente en la cotización qué se incluye después de la instalación: alcance de la formación, documentación, repuestos, asistencia remota y condiciones de respuesta. Para esta decisión sobre el equipo, la especificación de compra más útil no es simplemente «seis caras» o «tres caras», sino un conjunto definido de paneles y operaciones que la máquina propuesta debe completar, con cualquier trabajo manual restante claramente identificado.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.