

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué se debe comprobar antes de comprar una prensa en caliente para paneles de madera?
Una prensa en caliente para paneles de madera debe seleccionarse en función del panel que necesita producir, no de la tonelada nominal de la máquina ni de su precio de compra. La cuestión crítica es si la prensa puede aplicar una presión uniforme y un calor estable en el tamaño real de su panel, la construcción de chapa o laminado, el sistema adhesivo y el ritmo de producción requerido. Una prensa sobredimensionada en un aspecto e insuficientemente especificada en otro puede provocar uniones débiles, defectos superficiales, consumo excesivo de adhesivo o costes innecesarios de energía y mantenimiento.
Antes de comprar una prensa en caliente para madera, defina el trabajo en términos medibles: dimensiones del panel, sustrato del tablero, material de revestimiento, tipo de adhesivo, espesor objetivo, producción diaria y ciclo de prensado aceptable. Estos datos determinan casi todas las especificaciones relevantes, desde el tamaño de las placas y la capacidad hidráulica hasta el rango de temperatura, la disposición de carga y los requisitos de suministros de la fábrica.
Comience por la construcción del panel, no por el catálogo de máquinas
Los «paneles de madera» abarcan productos muy diferentes. Una prensa utilizada para chapear MDF no es necesariamente adecuada para el encolado de contrachapado, la producción de revestimientos de puertas, laminados decorativos de alta presión, piezas curvadas o laminaciones gruesas de madera maciza. La densidad y condición de humedad del sustrato, la sensibilidad al calor del material de revestimiento y el perfil de curado del adhesivo afectan a la ventana de prensado.
Por ejemplo, la unión de chapas requiere prestar atención a la humedad de la chapa, la aplicación de adhesivo y el riesgo de que las imperfecciones del sustrato se marquen a través de una capa superficial delgada. La producción de contrachapado puede requerir un programa de prensado que considere la especie de chapa, el espesor del ensamblaje, el control de huecos en el núcleo y la liberación de vapor. Los tableros revestidos de melamina y otras superficies preacabadas plantean preocupaciones distintas: limpieza de las placas, distribución de la presión, consistencia de la temperatura y protección contra el grabado o los daños superficiales.
Pida al proveedor que evalúe su proceso previsto con una descripción clara del material, en lugar de una afirmación genérica como «para paneles de muebles». La información útil incluye:
- Longitud, anchura y espesor máximos y mínimos del panel;
- Tipo de sustrato, como MDF, tablero de partículas, contrachapado, tablero alistonado o madera maciza;
- Material de revestimiento, incluida chapa, película de PVC, papel decorativo, laminado u otro recubrimiento;
- Composición química del adhesivo y temperatura de curado recomendada;
- Ciclo de prensado requerido, incluidos los tiempos de carga, cierre, mantenimiento, apertura y descarga;
- Si los paneles son planos, perfilados, encolados por canto o fabricados con conjuntos multicapa.
La cotización de la máquina debe identificar las condiciones operativas en las que se basa la configuración propuesta. Sin ello, es difícil saber si la capacidad indicada es relevante para su producto.
Compruebe el tamaño de las placas y el área útil de prensado
Las dimensiones de las placas suelen considerarse un criterio simple de apto o no apto: el panel cabe o no cabe. En la práctica, el área útil debe ser mayor que la huella nominal del tablero. Se necesitan pequeños márgenes para el posicionamiento del ensamblaje, placas auxiliares, láminas desmoldeantes y variaciones del proceso. Procesar paneles exactamente en el borde de la placa puede hacer que la carga sea menos tolerante y exponer la pieza a condiciones menos uniformes cerca del perímetro.
Para talleres que procesan varios formatos de tablero, considere la combinación de formatos y no solo el panel más grande. Una placa grande puede alojar más trabajo, pero también requiere más energía de calentamiento y puede resultar ineficiente si la mayor parte de la producción utiliza componentes pequeños. En algunos casos, varias aberturas o una prensa multinivel proporcionan un mejor rendimiento que una prensa de una sola abertura muy grande, especialmente cuando los operarios pueden preparar una estación de carga mientras otra abertura se encuentra en su fase de mantenimiento.
Examine también la planitud, el espesor y la construcción de las placas. Una placa debe resistir la deformación bajo carga de trabajo. Si se flexiona ligeramente bajo presión, el centro y los bordes de un panel pueden no recibir la misma fuerza. Esto cobra mayor importancia con paneles de gran formato, aplicaciones de alta presión y superficies decorativas finas, donde una unión no uniforme puede ser difícil de detectar hasta el mecanizado o acabado posterior.
Calcule la presión a partir del requisito real de la línea de adhesivo
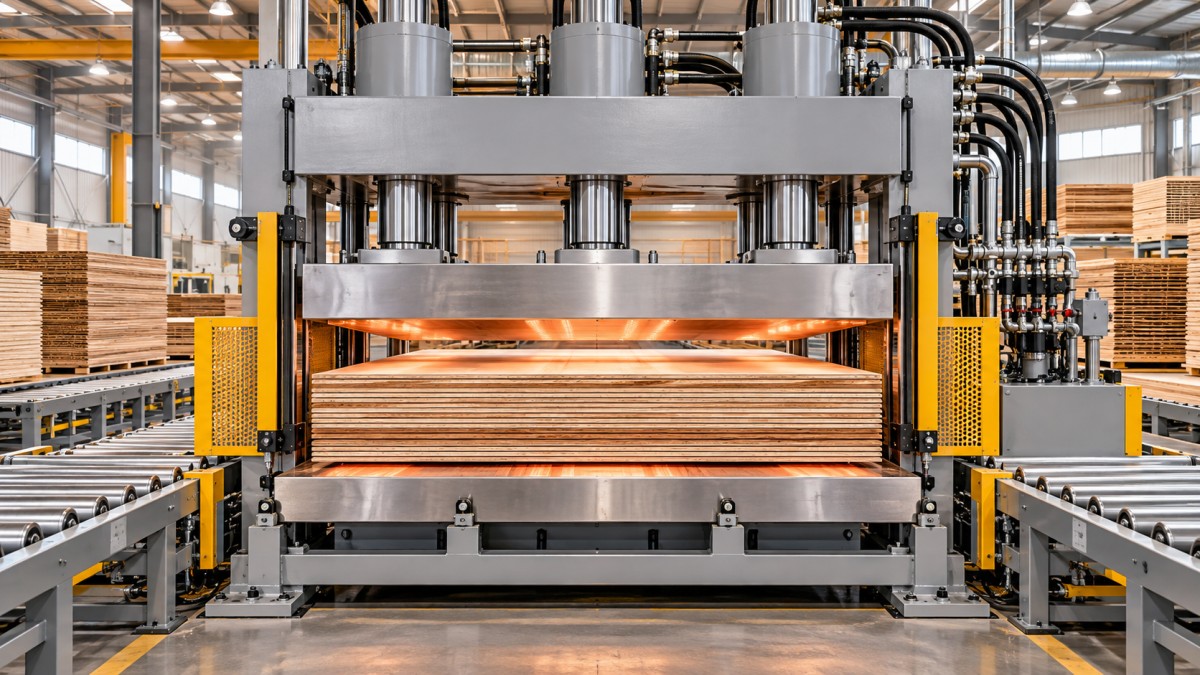
El tonelaje hidráulico por sí solo no es una base fiable para la comparación. Lo importante es la presión sobre el área del panel. La misma fuerza total produce valores de presión muy diferentes en un tablero pequeño para puerta y en una lámina de tamaño completo. Los proveedores pueden indicar la fuerza total nominal de prensado, la fuerza del cilindro o la presión en diferentes unidades, por lo que el cálculo debe normalizarse antes de comparar modelos.
La relación básica es:
Presión media del panel = fuerza total efectiva de prensado ÷ área de prensado cargada.
La presión requerida no es simplemente «tan alta como sea posible». Una presión insuficiente puede dejar vacíos o un contacto incompleto en la línea de adhesivo. Una presión excesiva puede expulsar demasiado adhesivo, aplastar materiales de núcleo de baja densidad, forzar el adhesivo a atravesar la chapa o marcar superficies delicadas. El rango correcto depende de la densidad del sustrato, la viscosidad del adhesivo, el espesor de la chapa, la planitud del panel y las recomendaciones del fabricante del adhesivo.
La uniformidad de la presión es tan importante como el promedio calculado. Compruebe el número y la disposición de los cilindros hidráulicos, la rigidez de la viga móvil y el bastidor, la disposición de las guías y si el diseño mantiene las placas paralelas durante el recorrido de cierre. Una prensa aparentemente potente puede funcionar mal si su estructura permite una carga desigual o una desalineación de las placas.
Una aclaración útil durante las conversaciones técnicas es si la fuerza cotizada está disponible a lo largo de todo el recorrido y si corresponde a la fuerza de trabajo nominal de la máquina, en lugar de a un pico teórico. Pregunte cómo se supervisa la presión del sistema y si el sistema de control permite diferentes etapas de presión durante un ciclo. Algunos sistemas adhesivos se benefician de una fase de cierre controlada seguida de una etapa de prensado definida, en lugar de un cierre brusco a fuerza completa.
El control de temperatura determina la consistencia de la unión
Las placas calefactadas no son intercambiables simplemente porque alcanzan la misma temperatura máxima. La cuestión decisiva es la uniformidad y fiabilidad con que el calor se transfiere a la pieza de trabajo con el paso del tiempo. Una temperatura desigual de las placas puede producir un curado inconsistente, especialmente en las esquinas y a lo largo de los bordes del panel. Una prensa puede mostrar la temperatura requerida en su pantalla mientras zonas locales permanecen fuera de la tolerancia del proceso.
Confirme el método de calentamiento: calentamiento por resistencia eléctrica, aceite térmico, vapor u otro sistema. Cada uno tiene implicaciones diferentes para la instalación, el tiempo de respuesta, los suministros operativos, el mantenimiento y el control de temperatura. La mejor elección depende en parte de la fuente de calor ya disponible en la instalación y en parte de la temperatura de proceso requerida.
Las preguntas importantes incluyen:
- ¿Cuál es el rango de temperatura de trabajo especificado, no solo la temperatura máxima?
- ¿Cómo se mide y controla la temperatura en cada placa?
- ¿Qué uniformidad de temperatura puede especificar el fabricante en condiciones normales de funcionamiento?
- ¿Cuánto tarda la prensa en calentarse desde condiciones ambientales hasta el punto de ajuste requerido?
- ¿Pueden controlarse independientemente las placas superior e inferior cuando el proceso lo requiere?
- ¿Cómo se realiza el mantenimiento de los sensores, las zonas de calentamiento y el aislamiento si se produce una avería?
No suponga que la temperatura superficial de la placa equivale a la temperatura de la línea de adhesivo. El calor debe atravesar el material de revestimiento y el sustrato, y los paneles más gruesos o húmedos responden de forma diferente a los delgados y secos. Por tanto, los programas de prensado deben validarse con los materiales reales, especialmente al cambiar de proveedor de adhesivo, espesor de panel o superficie decorativa.
Examine el sistema hidráulico más allá de su presión nominal
El sistema hidráulico controla la velocidad de cierre, la estabilidad de la presión, el movimiento de las placas y una parte importante de la exposición al mantenimiento. Una especificación básica como «sistema hidráulico de alta presión» dice poco sobre cómo se comportará la prensa durante años de producción.
Busque un diseño coherente que incluya cilindros, sellos, mangueras, válvulas, filtración, refrigeración cuando sea necesaria y puntos de mantenimiento accesibles. La contaminación del aceite puede dañar válvulas y bombas, mientras que las fugas internas pueden hacer inestable el mantenimiento de la presión. Una máquina que no puede mantener de forma constante la presión ajustada durante su período de mantenimiento puede comprometer la unión incluso si alcanza la fuerza correcta al inicio del ciclo.
La velocidad de cierre merece una revisión cuidadosa. Un cierre rápido reduce el tiempo no productivo, pero la aproximación final a la pieza de trabajo debe estar controlada. Una prensa que cierra de forma agresiva sobre un ensamblaje desalineado puede dañar chapas, desplazar componentes o crear riesgos de seguridad. La secuencia de control debe permitir un equilibrio práctico entre rendimiento y contacto controlado.
Para instalaciones donde los costes de electricidad o la gestión térmica son aspectos relevantes, pregunte sobre el control del motor y el comportamiento en reposo. La comparación pertinente no se limita a la potencia instalada del motor. Es cómo la unidad hidráulica consume energía durante el prensado, el mantenimiento de presión, la descarga y los períodos entre ciclos.
Adapte la configuración de la prensa al flujo de materiales
Una prensa en caliente forma parte de una célula de producción, no es una máquina aislada. Su producción práctica depende de cómo llegan los materiales, se cargan, se prensan, se enfrían si es necesario, se inspeccionan y se trasladan a la siguiente operación. Una prensa con un ciclo teórico corto puede permanecer infrautilizada si la preparación del ensamblaje es lenta o si la descarga crea un cuello de botella.
La carga manual puede ser adecuada para trabajos de bajo volumen, cambios frecuentes de producto o paneles más pequeños. Los tamaños de panel más grandes y la producción repetitiva pueden justificar mesas de rodillos, elevadores de tijera, bandejas de carga, equipos automáticos de entrada y salida o diseños de múltiples aberturas. Estas incorporaciones pueden mejorar la consistencia y reducir el esfuerzo de manipulación, pero también requieren espacio en planta, protecciones, integración de controles y una preparación fiable de materiales.
Compruebe la altura de apertura y la disposición de los niveles. La abertura debe alojar la pieza de trabajo, las placas auxiliares, los materiales desmoldeantes y un espacio libre de carga seguro. Una abertura muy grande no es automáticamente beneficiosa; puede aumentar el tiempo de recorrido y complicar la manipulación. Cuando se utilizan varias aberturas, confirme que cada nivel recibe las condiciones de presión y calor previstas y que el método de carga no genera tiempos de ciclo desiguales.
La distribución de la planta debe incluir más que la huella de la prensa. Deje espacio para la preparación de paneles, el movimiento de operarios, el acceso de mantenimiento, la ubicación de la unidad hidráulica, los armarios eléctricos, los carros de material y la retirada segura de los paneles terminados. Las puertas, la altura del techo, la carga admisible del suelo y la ruta de instalación pueden ser determinantes para bastidores de prensa grandes.
Las funciones de seguridad son requisitos operativos, no extras opcionales
Las placas calientes, las vigas móviles, la alta fuerza hidráulica y los tableros pesados crean riesgos evidentes. El diseño de seguridad debe revisarse como parte de la idoneidad de la máquina, junto con los requisitos aplicables en el mercado de destino. El comprador sigue siendo responsable de confirmar las obligaciones normativas aplicables a la instalación y el uso del equipo.
Las características relevantes pueden incluir dispositivos de parada de emergencia, puntos de atrapamiento protegidos, mandos a dos manos cuando corresponda, cables de seguridad o dispositivos de borde, protecciones enclavadas, protección contra sobrepresión, descenso controlado de las placas, aislamiento térmico y disposiciones de bloqueo para mantenimiento. Su ubicación es importante. Una parada de emergencia difícil de alcanzar desde la posición de carga es menos útil que una integrada en el área de trabajo real.
Aclare qué documentación se suministra: diagramas eléctricos, diagramas hidráulicos, instrucciones de funcionamiento, programas de mantenimiento, listas de repuestos, declaraciones de seguridad y cualquier documentación de certificación requerida para el mercado previsto. La documentación debe corresponder a la configuración entregada, incluidas las opciones de automatización y los componentes eléctricos exigidos localmente.
Evalúe los controles por su repetibilidad y facilidad de mantenimiento
Un controlador programable es valioso cuando ayuda a mantener recetas repetibles para diferentes productos. Las funciones de control útiles pueden incluir puntos de ajuste de temperatura, perfiles de presión por etapas, tiempo de mantenimiento, apertura automática, historial de alarmas y almacenamiento de configuraciones de proceso validadas. Sin embargo, una interfaz complicada no sustituye a un sistema mecánico y térmico estable.
Compruebe si los parámetros de funcionamiento pueden protegerse contra cambios no autorizados, si las alarmas identifican claramente la avería y si el sistema de control admite diagnóstico remoto cuando ese modelo de servicio sea importante para su operación. Pregunte qué ocurre después de una interrupción de energía, un fallo de sensor o una avería de presión hidráulica. Una respuesta controlada puede evitar paneles dañados y reducir el tiempo de recuperación.
Para compras transfronterizas, la compatibilidad eléctrica debe especificarse con precisión: voltaje, frecuencia, disposición de fases, voltaje de control, requisitos de enchufe o cableado fijo y preferencias relevantes de componentes. Adaptar los sistemas eléctricos después de la entrega es más caro y arriesgado que confirmar la compatibilidad antes de la producción.
Compare el soporte durante el ciclo de vida, no solo la máquina entregada
Las prensas en caliente contienen elementos de desgaste y componentes críticos que eventualmente requerirán atención: sellos, mangueras, válvulas, sensores, elementos calefactores o componentes de circulación, interruptores, contactores y hardware de control. La decisión de compra debe incluir la disponibilidad, identificación y plazo de entrega de estas piezas.
Solicite una lista recomendada de repuestos para puesta en marcha y distinga entre consumibles ordinarios, repuestos operativos y componentes propietarios principales. Si la prensa utiliza componentes industriales estándar, confirme sus marcas y modelos exactos en lugar de confiar en descripciones generales. Si se utilizan piezas propietarias, determine cómo se suministran los reemplazos y qué información técnica está disponible para el diagnóstico.
La calidad del soporte es más fácil de evaluar mediante preguntas concretas que mediante promesas generales. ¿Quién proporciona orientación para la instalación? ¿Está disponible la puesta en marcha remota? ¿Qué información debe proporcionarse al solucionar problemas? ¿Se suministran los manuales en un idioma utilizable? ¿Puede el proveedor proporcionar esquemas hidráulicos y eléctricos? Estos detalles afectan al tiempo de inactividad mucho más que una declaración de garantía genérica.
No trate las pruebas de prensado como una formalidad
Cuando el valor del pedido y el riesgo del producto lo justifiquen, una prueba debe utilizar material representativo en lugar de muestras disponibles por conveniencia. El objetivo no es simplemente ver que las placas se cierran y se calientan. Es verificar que la prensa puede cumplir las condiciones de proceso previstas con el sustrato, recubrimiento, adhesivo, dimensiones y tiempo de ciclo pertinentes.
Inspeccione los paneles unidos después del acondicionamiento cuando corresponda, no solo inmediatamente después del prensado. Busque adhesión incompleta, burbujas, grietas en la chapa, filtración de adhesivo, deformación del panel, marcas superficiales, levantamiento de bordes y diferencias entre el centro y el perímetro. Si la producción incluirá varios tipos de paneles, identifique cuál es el más exigente y utilícelo como base para la discusión de aceptación.
Por tanto, la prensa en caliente adecuada es la que produce resultados estables dentro de una ventana operativa realista, se ajusta al flujo real de materiales y puede recibir soporte durante toda su vida útil. El precio sigue siendo relevante, pero debe compararse con la capacidad utilizable, el riesgo para la calidad de la unión, la demanda de suministros, la implementación de seguridad y el coste de las interrupciones de producción. Estos son los factores que determinan si la máquina mejora la fabricación de paneles o simplemente añade otra limitación.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.