


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué pruebas de aceptación debe realizar un fabricante de routers CNC ATC?
Antes de aprobar el envío de una fresadora CNC con cambio automático de herramientas, solicite pruebas documentadas de la precisión de posicionamiento, la repetibilidad, la fiabilidad del cambio de herramientas, el rendimiento del husillo, la sujeción de las piezas, la calidad del mecanizado y las funciones de seguridad. El fabricante de una fresadora CNC con ATC debe demostrar que cumple los criterios de aceptación acordados con la configuración de máquina, las herramientas y los materiales previstos para producción, y no limitarse a producir una única muestra de buen aspecto.
Un panel de prueba puede parecer aceptable y, al mismo tiempo, ocultar inconsistencias en las compensaciones de herramienta, una sujeción por vacío insuficiente o desviaciones dimensionales tras el calentamiento. Es posible que estos problemas solo aparezcan al mecanizar repetidamente piezas para muebles o durante largas series de anidado de tableros, lo que provoca desperdicios, interrupciones de los ciclos y condiciones de funcionamiento inseguras. Por ello, las pruebas de aceptación deben combinar mediciones del rendimiento de la máquina con ensayos representativos de producción.
Acordar el protocolo de aceptación antes de iniciar las pruebas
La prueba de aceptación en fábrica, o FAT, debe ser una verificación contractual y no una demostración informal. Identifique la máquina por su número de serie y registre la versión del controlador, la configuración del husillo, el almacén de herramientas, el equipo de vacío y las opciones instaladas. Sustituir el husillo, la bomba o la configuración de control por otros distintos puede invalidar los resultados anteriores.
Defina el método, las condiciones de funcionamiento, el instrumento de medición, el límite de aceptación y las pruebas documentales requeridas para cada ensayo. No acepte «alta precisión» o «funcionamiento suave» como criterios de aprobación. Los límites deben ajustarse a las especificaciones de compra y a los requisitos de la aplicación; una fresadora que produce componentes generales para muebles puede requerir una verificación distinta de otra que mecaniza uniones de ajuste preciso.
- Condiciones de medición: Registre la nivelación de la máquina, las condiciones ambientales, el procedimiento de calentamiento y si las mediciones se toman sin carga o durante el corte.
- Condiciones de producción: Especifique el tipo y el espesor del material, las fresas, los avances, las velocidades del husillo, las profundidades de corte y la disposición de las zonas de vacío.
- Muestreo: Acuerde los puntos de medición, las repeticiones, los ciclos de cambio de herramienta y la duración de la prueba de resistencia antes de disponer de los resultados.
- Gestión de fallos: Defina qué situaciones requieren corrección, repetición de las pruebas o suspensión del envío, y quién autoriza la liberación.
Los instrumentos de medición deben tener una resolución adecuada y documentación vigente de calibración. Cuando se especifique una norma de ensayo reconocida, indique la edición y el procedimiento aplicables, en lugar de aceptar una declaración general de que las pruebas siguen «normas internacionales».
Distinguir la precisión de los ejes de la precisión de las piezas acabadas
Una muestra cortada no permite evaluar por separado el rendimiento de posicionamiento de la máquina. La flexión de la fresa, el movimiento del material, el descentramiento del husillo y los ajustes de la trayectoria de la herramienta afectan al resultado. Solicite mediciones directas de los ejes además de las pruebas de mecanizado para poder identificar el origen de los fallos.
Posicionamiento, repetibilidad e inversión del sentido de aproximación
El fabricante debe medir el error de posicionamiento en varios puntos del recorrido útil de cada eje, aproximándose a las posiciones desde ambas direcciones. Los retornos repetidos a los mismos puntos de referencia permiten evaluar la repetibilidad; las diferencias entre aproximaciones desde direcciones opuestas revelan efectos de inversión que una prueba unidireccional puede pasar por alto. Un sistema láser calibrado adecuado u otro método metrológico acordado pueden aportar estas pruebas.
Examine las desviaciones máximas y su ubicación, no solo un valor promedio. Los resultados cerca del centro de la mesa no demuestran el rendimiento en los extremos del recorrido. Registre si estaba activa la compensación y conserve los ajustes de compensación finales junto con la copia de seguridad de la máquina.
Escuadría, referencia de la mesa y comportamiento térmico
Compruebe la escuadría de los ejes, la alineación del husillo con el plano de trabajo y la superficie de referencia pertinente de la mesa o del tablero de sacrificio. Una superficie amplia rectificada que presente crestas puede indicar un error de alineación del husillo; una discrepancia diagonal en una prueba rectangular puede señalar problemas geométricos, aunque también deben descartarse las fuerzas de corte y la sujeción de las piezas.
Repita algunas mediciones seleccionadas después de que la máquina alcance su temperatura de funcionamiento normal. La precisión en frío puede no representar el rendimiento durante un turno de producción. El informe debe distinguir entre las mediciones geométricas de la mesa y la planitud obtenida tras rectificar el tablero de sacrificio.
Exigir al cambiador de herramientas que demuestre un asentamiento repetible
La prueba del ATC debe incluir todas las posiciones del almacén y la variedad de conjuntos de herramientas homologados previstos para el uso. La longitud, el diámetro y la masa de las herramientas, así como la holgura con los alojamientos adyacentes, son importantes: un almacén que manipula correctamente fresas cortas puede comportarse de manera distinta con conjuntos más largos o de mayor tamaño.
Realice cambios repetidos como parte de una secuencia programada que incluya movimientos de los ejes, arranques del husillo, mecanizado y medición de la longitud de herramienta, si está disponible. Registre las tomas fallidas, las liberaciones incompletas, las alarmas, las intervenciones manuales y los tiempos de ciclo. Que una repetición se complete correctamente no anula un fallo anterior; su causa y la medida correctiva deben constar en el informe.
El asentamiento de la herramienta requiere una medición específica. Retire y vuelva a instalar repetidamente un portaherramientas de referencia y, después, compruebe el asentamiento axial o la longitud de herramienta medida y el descentramiento radial con un método acordado. Un asentamiento irregular puede crear escalones entre operaciones incluso cuando las mediciones de los ejes sean conformes.
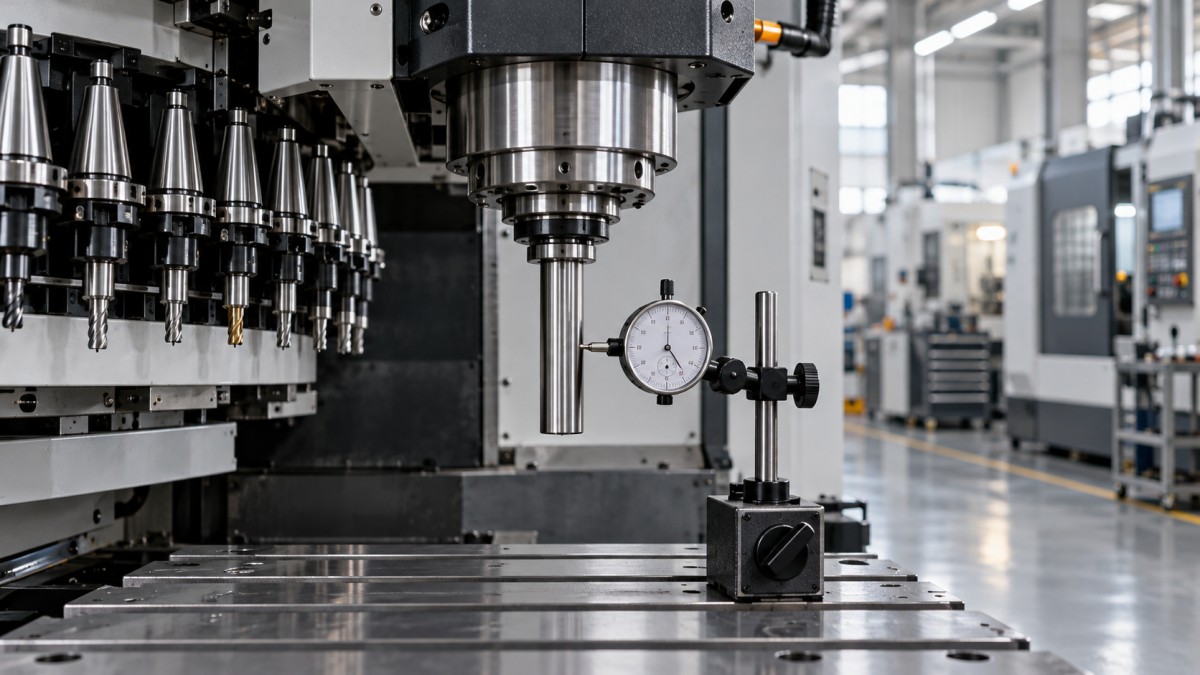
Inspeccione la limpieza del cono, el estado del portaherramientas, la compatibilidad del tirante de sujeción cuando corresponda, la alineación del almacén y la presión neumática durante el funcionamiento. Verifique, siguiendo los procedimientos aprobados por el fabricante, que el controlador responda correctamente ante herramientas ausentes, sujeción incompleta y presión de aire insuficiente. La simulación de fallos no debe implicar interferencias improvisadas con un cambiador en movimiento ni la anulación de los dispositivos de protección.
Comprobar el husillo en condiciones de funcionamiento realistas
La aceptación del husillo debe abarcar el calentamiento, la velocidad programada, las vibraciones, los ruidos anormales, el funcionamiento de la refrigeración y la estabilidad térmica. Mida el descentramiento en la interfaz del husillo y, cuando el diseño lo permita, con un mandril de prueba adecuado. Indique el punto de medición, ya que las lecturas tomadas más lejos de la interfaz no son directamente comparables con las tomadas cerca de ella.
El funcionamiento sin carga solo constituye una parte de la evaluación. Realice cortes representativos con condiciones acordadas de arranque de material y supervise la estabilidad de la velocidad, la carga del accionamiento, las alarmas y las tendencias de temperatura. Respete el rango de funcionamiento permitido por el fabricante del husillo; una velocidad máxima elevada no garantiza un par adecuado para todas las fresas o procesos.
En un husillo refrigerado por líquido, verifique la circulación del refrigerante, el funcionamiento de la unidad de refrigeración y las alarmas pertinentes. En una configuración refrigerada por aire, compruebe el flujo de aire y el acceso para el mantenimiento. El calentamiento persistente o el aumento de las vibraciones durante la prueba requieren una investigación; no basta con aprobar el husillo por el buen acabado superficial obtenido.
Probar la sujeción por vacío con las piezas más propensas a moverse
El rendimiento del vacío debe evaluarse en la mesa durante el mecanizado, no inferirse a partir de los datos de la placa de características de la bomba. La sujeción efectiva depende de la permeabilidad del tablero de sacrificio, el sellado, las fugas, las zonas activas, el caudal de vacío disponible y la superficie restante bajo cada pieza.
Utilice tableros representativos e incluya componentes pequeños, tiras estrechas y piezas rodeadas por contornos ya cortados. La sujeción puede deteriorarse a medida que avanza el anidado y se abren más vías de fuga. Una prueba realizada únicamente con un tablero intacto no detecta esta situación.
- Registre las lecturas de vacío en puntos definidos, con las zonas previstas activadas.
- Inspeccione las juntas, el aislamiento de las zonas no utilizadas, las conexiones de las mangueras y la preparación del tablero de sacrificio.
- Realice la secuencia de corte acordada e inspeccione las piezas para detectar movimientos, desviaciones dimensionales o marcas de desplazamiento.
- Verifique la supervisión de bajo vacío y la respuesta prevista de la máquina cuando se suministren estas funciones.
Las piezas que se levantan o desplazan indican una condición de proceso inaceptable, aunque las lecturas de la bomba parezcan satisfactorias. La solución puede requerir sellado, modificar el orden de corte, utilizar pestañas, aplicar una estrategia de capa fina residual o añadir utillajes. Estas medidas deben documentarse y ser aceptables para producción; no deben introducirse sin informar para salvar la demostración.
Realizar una prueba de mecanizado que revele los riesgos de producción
La prueba de corte debe combinar operaciones que pongan a prueba distintos aspectos de la fresadora. Un panel práctico puede incluir perfiles exteriores, cavidades, orificios taladrados, elementos de acoplamiento y superficies mecanizadas con distintas herramientas. Incluya elementos en puntos separados de la mesa para revelar variaciones según la ubicación.
Siempre que sea posible, utilice el material previsto para producción. El MDF, el contrachapado, los tableros laminados y la madera maciza tienen distintos comportamientos de corte y requisitos de sujeción. Un material alternativo fácil de mecanizar no puede demostrar por completo el rendimiento en la aplicación para la que se adquiere la máquina.
Inspeccione el astillado de los bordes, las quemaduras, el arrancamiento de fibras, las marcas de entrada y la uniformidad dimensional. Registre el estado de la fresa y los parámetros de mecanizado para no atribuir automáticamente los defectos a la precisión de la máquina. Mida las piezas con instrumentos adecuados y tenga en cuenta el acondicionamiento del material cuando la humedad o la temperatura puedan afectar a las dimensiones.
Repita el panel o algunas características críticas tras un funcionamiento prolongado. Conserve muestras identificadas y la revisión de programa correspondiente. La aceptación del tiempo de ciclo debe basarse en la secuencia completa acordada, incluidos los cambios de herramienta y las acciones auxiliares habituales, y no en un segmento de corte cronometrado de forma selectiva.
Verificar las funciones de protección antes de la operación de resistencia
La aceptación de seguridad debe basarse en la evaluación de riesgos de la máquina, los sistemas de protección suministrados y los requisitos aplicables en el lugar de instalación. Es necesaria una demostración funcional, pero esta no sustituye la validación de seguridad ni la documentación de conformidad exigidas.
El personal cualificado debe verificar los dispositivos de parada de emergencia, los resguardos y los enclavamientos cuando estén instalados, los límites de recorrido, las condiciones de arranque del husillo y la prevención del rearranque inesperado. Compruebe la recuperación tras una parada de emergencia, un corte de corriente o la pérdida de un servicio pertinente en condiciones controladas. El rearme de un dispositivo de protección no debe iniciar por sí solo un movimiento peligroso.
Compruebe las conexiones de extracción de polvo y los enclavamientos de extracción suministrados, si los hubiera, con la configuración de funcionamiento prevista. Confirme que los medios de aislamiento eléctrico y neumático estén identificados y que se hayan documentado las precauciones relativas a la energía almacenada. No pruebe una función de seguridad provocando deliberadamente una colisión incontrolada, la liberación de una herramienta o el riesgo de expulsión de una pieza.
Solo después de que las funciones de protección hayan superado las pruebas debe la máquina completar una prueba de resistencia representativa. Registre las alarmas, las paradas, los ajustes manuales, los fallos de cambio de herramienta, las tendencias térmicas y las mediciones de las piezas. Acuerde la duración y la carga de trabajo según el ciclo de trabajo previsto; un ciclo de movimientos sin carga aporta pruebas limitadas de la preparación para producción.
Autorizar el envío con pruebas documentadas y confirmar después la instalación
El paquete de aceptación debe vincular cada requisito con un resultado. Solicite registros de pruebas firmados, datos de medición originales, identificación de los instrumentos, programas de mecanizado, copias de seguridad de parámetros, registros de alarmas, mediciones de muestras y una lista de las desviaciones pendientes. El vídeo puede respaldar la documentación, pero no sustituir las mediciones ni ocultar interrupciones mediante edición.
Utilice decisiones claras: aceptada, aceptada con una desviación aprobada expresamente o rechazada a la espera de una corrección. Los fallos de seguridad y los incumplimientos de requisitos esenciales de producción deben impedir la liberación. Tras una reparación o un cambio de parámetros, repita la prueba fallida y cualquier comprobación relacionada que pueda verse afectada por el cambio.
La aceptación en fábrica no demuestra el rendimiento tras el transporte y la instalación. Reserve las comprobaciones de aceptación en las instalaciones para la nivelación, la calidad de los servicios, la extracción, las conexiones de vacío, la geometría pertinente, la integración de seguridad y una nueva muestra de producción. El acuerdo de compra debe distinguir las responsabilidades de fábrica y de las instalaciones, de modo que la máquina, aunque supere las pruebas en fábrica, también tenga que demostrar el rendimiento requerido una vez instalada.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.