


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué factores determinan el coste total de una línea de producción de carpintería llave en mano?
Para los responsables de la toma de decisiones financieras, el coste total de una Línea de Producción de Carpintería Llave en Mano va mucho más allá de la cotización inicial de la maquinaria. Un precio de compra más bajo puede parecer atractivo en una revisión de gastos de capital, pero resultar caro una vez que entran en juego las modificaciones de las instalaciones, los retrasos en la instalación, la demanda energética, los paneles rechazados, las interrupciones por mantenimiento y el soporte local limitado.
La pregunta más útil no es: «¿Cuánto cuesta la línea?». Es: «¿Cuánto costará poseer, operar y adaptar este sistema de producción durante su vida útil?». Esta distinción es importante en plantas de muebles, fábricas de armarios, fabricantes de puertas y operaciones de procesamiento de paneles, donde los márgenes dependen de un rendimiento estable y no del precio de una sola máquina.
Un proyecto llave en mano puede reducir el trabajo de coordinación al integrar equipos, flujo de materiales, controles, puesta en marcha y soporte técnico bajo un alcance más unificado. Sin embargo, «llave en mano» no es una especificación universal. Dos proveedores pueden utilizar el mismo término e incluir responsabilidades muy diferentes. Por lo tanto, una evaluación de inversión sólida debe separar los costes visibles de los conceptos que suelen aparecer más adelante.
Comience por el objetivo de producción, no por la lista de equipos
El coste de una línea de carpintería depende en gran medida de lo que la fábrica espera producir. Antes de comparar proveedores, defina el caso operativo en términos prácticos: tipos de paneles, dimensiones de tableros, requisitos de chapa o laminado, volumen anual, patrón de turnos, producción deseada, frecuencia de cambio de producto y tolerancia de calidad aceptable.
Una línea diseñada para una gama limitada de paneles estándar para armarios presenta un perfil de costes distinto al de una que debe procesar componentes variables de muebles en lotes pequeños. La producción de alta variedad puede requerir una alimentación más flexible, controles de posicionamiento adicionales, cambios más rápidos y una mayor intervención de los operarios. Una producción repetitiva de gran volumen puede justificar la carga, el almacenamiento intermedio, el transporte, la inspección y la descarga automatizados.
Aquí es donde los presupuestos suelen desviarse. Un proyecto puede aprobarse basándose en una hipótesis básica de capacidad y posteriormente incorporar mejoras porque la combinación real de productos exige tableros más anchos, capas adicionales, mayor capacidad de calentamiento o una mejor manipulación de materiales. La aprobación financiera debe estar vinculada a un modelo de producción documentado, no solo a la configuración general de un proveedor.
El precio de la maquinaria es solo una parte del coste de capital
El equipo principal sigue siendo la parte más visible de la inversión, pero incluso aquí el importe cotizado está influido por muchas decisiones de diseño. La capacidad de prensado, el número de husillos, la precisión de corte, el ancho de trabajo, el diseño hidráulico, el sistema de control, la protección de seguridad y la construcción de la estructura de acero afectan al coste. También lo hacen el nivel de automatización y el grado en que la línea se diseña en torno al flujo de trabajo existente del cliente.
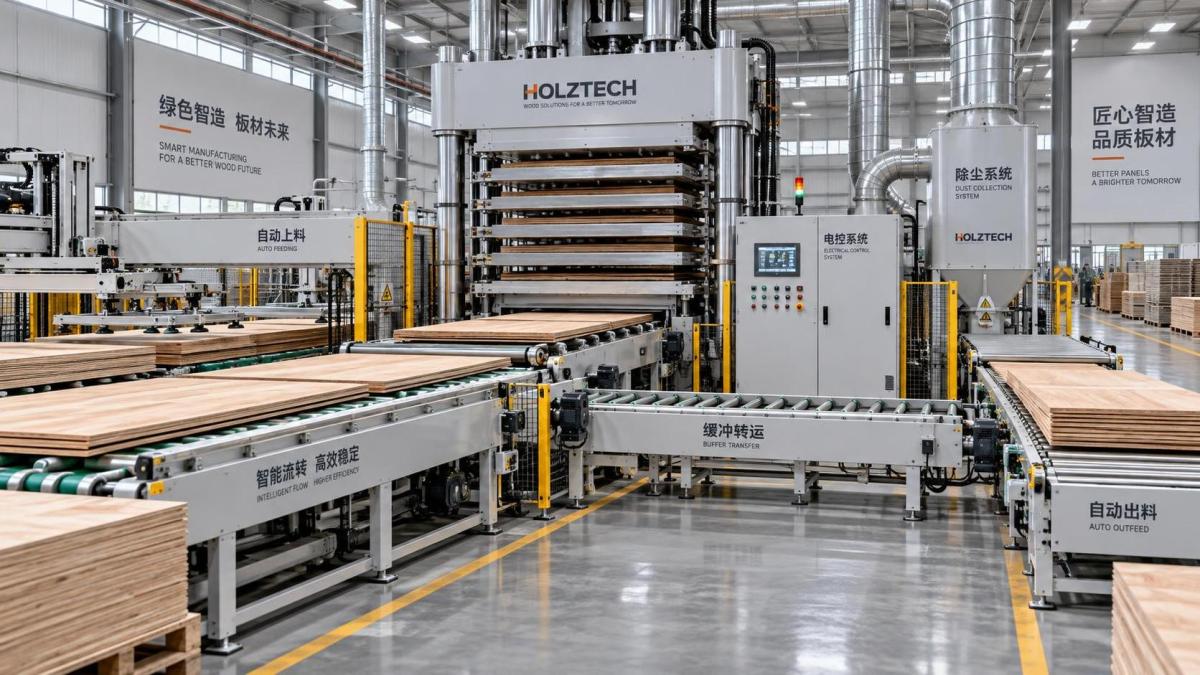
Para las operaciones de enchapado, por ejemplo, una prensa no es simplemente una compra aislada. Su valor depende de una presión constante, calor controlado, preparación del sustrato, manejo del adhesivo, ritmo de carga y acabado posterior. Una robustaPrensa en Caliente para Chapa de Madera puede configurarse como parte de un flujo más amplio de procesamiento de paneles para muebles, puertas, armarios y aplicaciones de carpintería interior. Su estructura de prensado multicapa, sistema hidráulico y diseño de estructura de acero pueden favorecer una adhesión uniforme de chapa natural a madera contrachapada, MDF, tablero de partículas y otros paneles derivados de la madera. Sin embargo, el presupuesto del proyecto también debe tener en cuenta qué alimenta la prensa y qué sucede con cada panel después del prensado.
Al revisar una cotización, solicite a los proveedores que indiquen si cada elemento está incluido, es opcional o está excluido:
- Máquinas de procesamiento principales y herramientas estándar
- Sistemas de entrada, transferencia, almacenamiento intermedio, giro y salida
- Armarios eléctricos, controles PLC, sensores e interfaces de operador
- Protecciones de seguridad, sistemas de emergencia y dispositivos relacionados con el cumplimiento normativo
- Puntos de conexión para extracción de polvo e interfaces de manejo de residuos
- Sistemas auxiliares de adhesivo, calefacción, refrigeración, neumáticos o hidráulicos
- Materiales de instalación, mano de obra de puesta en marcha y formación de operarios
Un alcance transparente no siempre genera la cifra inicial más baja. Sin embargo, permite comparar las ofertas de forma justa y evita que el equipo financiero apruebe un total de proyecto incompleto.
La automatización modifica tanto el coste como el perfil de riesgo
La automatización se analiza con frecuencia como una función de ahorro de mano de obra, pero su justificación financiera es más amplia. La carga y descarga automáticas pueden reducir la manipulación repetitiva, estabilizar los tiempos de ciclo, mejorar la seguridad en el lugar de trabajo y limitar los daños en los paneles causados por movimientos manuales inconsistentes. Al mismo tiempo, la automatización incrementa la inversión inicial, amplía el paquete de controles y puede requerir conocimientos de mantenimiento más especializados.
El nivel adecuado rara vez es la «automatización máxima». Es el nivel que elimina las restricciones más costosas de una fábrica concreta. Si resulta difícil retener operarios cualificados, la manipulación automatizada puede tener una sólida justificación a largo plazo. Si la producción es muy variable y los volúmenes son moderados, una disposición semiautomática más sencilla puede ofrecer mayor flexibilidad y menor exposición de capital.
Los equipos financieros deben solicitar una comparación de escenarios en lugar de aceptar una mejora de automatización como una afirmación general de productividad. Compare las necesidades de mano de obra por turno, la estabilidad esperada del tiempo de ciclo, las oportunidades de reducción de desperdicios, las necesidades de mantenimiento planificado y las consecuencias de un fallo del sistema de control. El análisis debe incluir la facilidad con la que los operarios pueden omitir o recuperar un proceso cuando un sensor, transportador o componente del flujo de materiales requiere atención.
La preparación de las instalaciones es donde los costes «ocultos» se hacen visibles
Una línea de producción de carpintería no puede evaluarse independientemente del edificio que la recibirá. La superficie disponible es solo el comienzo. La huella de las máquinas, el acceso para mantenimiento, las zonas de carga, el almacenamiento de tableros, las rutas de carretillas elevadoras, los espacios libres para operarios y el espacio para futuras ampliaciones influyen en la distribución y el coste.
El suministro eléctrico merece atención desde el principio. Una línea de producción puede requerir cambios en la alimentación eléctrica de entrada, los paneles de distribución, los tendidos de cables, la puesta a tierra, la compatibilidad de tensión o las disposiciones de respaldo. Los sistemas neumáticos deben disponer de aire limpio y seco suficiente a la presión requerida. Dependiendo del proceso, la calefacción, la ventilación, la recogida de polvo, el aire comprimido y la gestión del aceite hidráulico también pueden requerir mejoras.
Para operaciones de prensado, recubrimiento, lijado, corte y manipulación de paneles, el control del polvo y la ventilación no son cuestiones secundarias. Una extracción deficiente puede afectar a la calidad de la superficie, las condiciones de los trabajadores, la fiabilidad de la máquina y la mano de obra de limpieza. Del mismo modo, una línea que requiere energía térmica o capacidad de refrigeración puede generar costes fuera del paquete de maquinaria.
Estos gastos suelen ser gestionados por contratistas independientes, lo que facilita su omisión en un presupuesto de maquinaria. Un enfoque mejor consiste en establecer una lista de comprobación de preparación de las instalaciones durante la evaluación de proveedores y asignar una provisión preliminar a cada modificación necesaria. La cifra final puede cambiar, pero el proyecto ya no se basará en un precio de equipo excesivamente limitado.
La instalación, la puesta en marcha y el aumento gradual de producción tienen un valor medible
La producción no comienza cuando la maquinaria llega a la puerta de la fábrica. El transporte, la descarga, los procedimientos aduaneros cuando correspondan, el posicionamiento, el montaje, el cableado, las pruebas, la calibración y la producción de prueba consumen tiempo y dinero. Si una línea se entrega en secciones, la interfaz entre las máquinas debe comprobarse cuidadosamente: alturas de transferencia, señales de control, dirección del material, sincronización de velocidades, enclavamientos de seguridad y conexiones de servicios.
La calidad de la puesta en marcha tiene efectos duraderos. Un arranque apresurado puede dejar a la planta con ajustes inestables, rutinas de mantenimiento poco claras u operarios que conocen los botones pero no la lógica del proceso. Esta situación puede no aparecer en la factura inicial de capital, pero puede manifestarse como material desperdiciado y una producción irregular durante meses.
Incluya las siguientes preguntas en el proceso de aprobación:
- ¿Cuántos días de instalación y puesta en marcha están incluidos?
- ¿Quién paga los viajes, el alojamiento, la elevación local y la mano de obra en las instalaciones?
- ¿Qué condiciones de producción debe proporcionar el cliente antes de que lleguen los técnicos?
- ¿Qué criterios de aceptación confirmarán que la línea está lista para la entrega?
- ¿Cuánta formación de operarios, mantenimiento y procesos está incluida?
- ¿Hay soporte remoto disponible después de que el equipo de puesta en marcha se retire?
Las respuestas claras ayudan a evitar una incómoda brecha entre «máquina entregada» y «línea que produce paneles comercializables».
El coste operativo está determinado por la consistencia, no solo por el consumo
La electricidad, el aire comprimido, la calefacción, los consumibles, el adhesivo, los lubricantes, las herramientas y la mano de obra son categorías estándar de costes operativos. Deben estimarse, pero el consumo directo solo cuenta una parte de la historia. En la carpintería, un procesamiento inconsistente puede generar un gasto mucho mayor por reprocesos, defectos de chapa, daños en los cantos, fallos de adhesión, dimensiones incorrectas o paneles inutilizables.
Una línea con un control de proceso estable puede costar más inicialmente, pero reducir el coste por unidad terminada al disminuir la variación. Esto es especialmente relevante al trabajar con chapas costosas, superficies decorativas o componentes de muebles visibles para el cliente. Un lote rechazado puede eliminar el ahorro aparente de un sistema de control o manipulación menos capaz.
Pregunte a los proveedores cómo se gestionan y repiten los ajustes entre turnos. ¿Se pueden almacenar recetas? ¿Los parámetros de presión, temperatura, velocidad y tiempo son visibles para los operarios? ¿Las fallas se registran de manera que ayude a los equipos de mantenimiento a encontrar causas recurrentes? Estos detalles influyen en el rendimiento, la fiabilidad de la planificación y la credibilidad del retorno de inversión proyectado.
El mantenimiento y las piezas de repuesto deben presupuestarse antes de la orden de compra
Toda línea tiene componentes de desgaste y necesidades de servicio. La preocupación financiera no es si será necesario realizar mantenimiento, sino si la fábrica puede planificarlo, asumirlo y obtener las piezas antes de que un problema menor se convierta en una parada prolongada.
Evalúe el programa de mantenimiento previsto para rodamientos, correas, cadenas, sellos hidráulicos, filtros, válvulas, sensores, cortadores, componentes de prensa y elementos eléctricos. Determine qué piezas deben mantenerse en inventario local y cuáles pueden suministrarse bajo demanda. Los sistemas importados pueden tener especificaciones atractivas, pero crear una mayor exposición a paradas si los componentes habituales son difíciles de obtener rápidamente.
La capacidad del proveedor es importante en este aspecto. Qingdao Zhongding Machinery Co., Ltd. cuenta con más de 20 años de experiencia en maquinaria para carpintería y orienta su soporte en torno a la orientación técnica, la disponibilidad de piezas de repuesto y un servicio posventa ágil. Para un comprador que evalúa una inversión llave en mano, esa capacidad de servicio a largo plazo puede ser tan relevante como la configuración original del equipo. La prueba práctica es sencilla: solicite listas de piezas de repuesto recomendadas, documentación de servicio, procedimientos de respuesta y una declaración clara de los límites de garantía antes de firmar.
Compare la economía del ciclo de vida en lugar de las cotizaciones principales
Un modelo de comparación útil sitúa la oferta de cada proveedor dentro del mismo marco de costes. El objetivo no es predecir cada gasto futuro con precisión perfecta. Es revelar omisiones, identificar áreas de riesgo importantes y comparar alternativas de forma coherente.
Para cada opción, calcule el coste por unidad de producción planificada utilizando una utilización realista. Incluya las paradas planificadas, los cambios de producto, el tiempo de aumento gradual de producción y el rendimiento esperado, en lugar de asumir una producción continua a la capacidad nominal. El modelo resultante suele ser más valioso que un simple cálculo de recuperación de la inversión porque muestra qué supuestos deben cumplirse para que la inversión funcione según lo previsto.
Preguntas que protegen el presupuesto
Antes de aprobar unaLínea de Producción de Carpintería Llave en Mano, las partes interesadas financieras deben exigir una matriz de responsabilidades detallada. ¿Quién suministra cada conexión de servicios? ¿Quién integra los equipos aguas arriba y aguas abajo? ¿Qué sucede si los tamaños reales de los paneles difieren de la especificación original? ¿Qué indicadores de rendimiento están sujetos a pruebas de aceptación? ¿Qué soporte está disponible después de la instalación?
También es prudente reservar una contingencia para los elementos que no pueden definirse por completo en la fase de cotización, en particular las modificaciones del edificio, las mejoras de servicios, los trabajos de cumplimiento normativo local y los ajustes de proceso durante el aumento gradual de producción. La contingencia no es una señal de planificación débil. En un proyecto de fabricación complejo, reconoce que una línea se vuelve productiva solo cuando los equipos, los materiales, las personas y las condiciones de las instalaciones trabajan conjuntamente.
La cotización más baja puede seguir siendo la opción correcta, pero solo después de comprender sus exclusiones e implicaciones operativas. Una solución llave en mano con un alcance bien definido debe hacer que los costes sean más visibles, reducir las brechas de coordinación y proporcionar una ruta más clara desde la aprobación de capital hasta una producción estable. Para los responsables financieros, esa visibilidad suele ser la verdadera base para una decisión segura.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.