


La maquinaria CNC para uniones de madera es adecuada para la producción de lotes pequeños cuando la calidad repetible de las uniones, los programas reutilizables y la reducción del ajuste manual compensan los costes de programación, sujeción de piezas, herramientas y propiedad.
Para los fabricantes de muebles y los talleres de carpintería, el tamaño del lote rara vez es el único factor decisivo. Las familias de productos, los pedidos repetidos y la disponibilidad de mano de obra cualificada suelen ser más importantes.
Un taller que fabrica diez diseños de muebles relacionados puede beneficiarse más que otro que produce cincuenta piezas sin relación entre sí, sobre todo cuando una geometría de unión común permite reutilizar los programas.
La inversión resulta atractiva cuando elimina una limitación de producción cuantificable. Aumentar la velocidad de corte aporta poco valor si la programación, el montaje o el acabado siguen determinando el plazo de entrega.
Antes de comprometer capital, los responsables de la decisión deben comparar los procesos de producción completos, probar componentes representativos y determinar si los ahorros previstos siguen siendo creíbles con hipótesis de demanda conservadoras a lo largo del tiempo.
¿Qué condiciones de producción en lotes pequeños hacen rentable el mecanizado CNC de uniones?
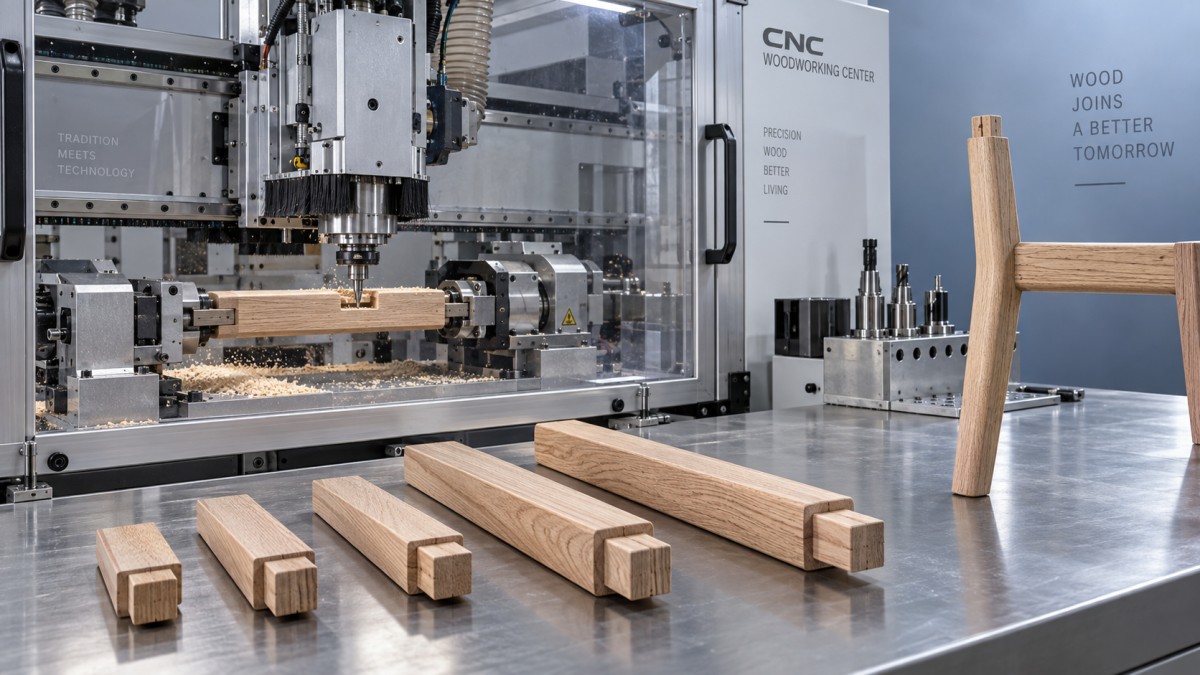
Las aplicaciones más adecuadas combinan variedad de diseños con repetición subyacente. Las dimensiones pueden cambiar entre pedidos, mientras que los tipos de uniones, las secuencias de mecanizado y las referencias de posicionamiento se mantienen, en términos generales, constantes.
Algunos ejemplos son mesas de comedor con tamaños configurables, armazones de armarios que comparten detalles constructivos y componentes de sillas basados en una familia de diseños establecida con geometrías de unión recurrentes.
En estas situaciones, los operarios pueden adaptar programas probados en lugar de volver a crear cada proceso de mecanizado. Esto reduce el trabajo de preparación y facilita la programación de series más cortas.
La complejidad también importa. Las cajas con ángulo, las uniones en varias posiciones y los componentes que requieren varias configuraciones manuales pueden ofrecer oportunidades importantes, siempre que la máquina seleccionada permita realizar esas operaciones.
Las limitaciones de mano de obra refuerzan la conveniencia de la inversión cuando los ensambladores cualificados dedican demasiado tiempo a marcar, posicionar y corregir piezas. El CNC puede permitirles centrarse en el control del proceso y el montaje.
Sin embargo, la automatización sigue requiriendo conocimientos de carpintería. Antes de que un programa fiable pase a producción, alguien debe entender la dirección de la veta, el ajuste de las uniones, el estado de las herramientas y la sujeción segura.
La siguiente comparación ofrece un marco inicial de evaluación. Ayuda a identificar aplicaciones prometedoras, pero antes de comprar se deben realizar pruebas de producción representativas para determinar la viabilidad comercial real.
¿El tiempo de preparación anulará los ahorros de producción?
En los lotes pequeños, la preparación suele determinar la rentabilidad más que la velocidad de corte. Un ciclo de mecanizado rápido no compensa automáticamente una programación prolongada y cambios de utillaje complejos.
Mida el tiempo de preparación desde que un pedido entra en ingeniería de producción hasta que se aprueba el primer componente aceptable. Incluya la revisión de planos, las herramientas, la sujeción y el mecanizado de prueba.
A continuación, separe las tareas que se realizan una sola vez de las que se repiten con cada pedido. Un dispositivo reutilizable o un programa validado distribuye su coste entre futuras producciones.
Pida a los proveedores que demuestren el cambio entre dos trabajos realistas. Registre los cambios de herramienta, el ajuste de referencias, los ajustes de carga y la inspección de la primera pieza, en lugar de observar únicamente el corte.
También se debe probar la recuperación de programas. Los operarios necesitan un control de revisiones claro para que los pedidos repetidos utilicen las dimensiones, tolerancias de las uniones e instrucciones de mecanizado correctas.
La programación paramétrica puede ser útil si la máquina y el software la admiten. Cambiar dimensiones aprobadas puede ser más rápido que crear programas independientes para cada variante del producto.
No obstante, la personalización debe tener límites. Los cambios en la orientación de las uniones, el grosor del material o el acceso de la herramienta pueden exigir nuevos dispositivos y validaciones, aunque el producto terminado parezca similar.
Un objetivo de compra útil es lograr un tiempo de cambio predecible para las familias de productos habituales. Solicite pruebas con sus propios componentes en vez de aceptar una demostración con piezas no relacionadas.
¿Cómo se calcula el lote mínimo económico?
Empiece por el coste total por componente aceptado, no por la velocidad de la máquina. Incluya preparación, mecanizado, manipulación, herramientas, inspección y el coste previsto de defectos o retrabajos.
A modo de ejemplo, supongamos que un proceso existente necesita treinta minutos de preparación y doce minutos por componente. Una ruta CNC requiere noventa minutos de preparación y cuatro minutos por componente.
La ruta CNC añade sesenta minutos de preparación, pero ahorra ocho minutos por componente. Si solo se considera el tiempo de procesamiento, empieza a resultar ventajosa a partir de unos ocho componentes.
Este umbral no incluye las diferencias en el coste por hora, las herramientas ni la calidad. También supone que ambos procesos producen piezas aceptables sin manipulación adicional ni interrupciones imprevistas.
Si un pedido repetido reduce la preparación CNC a veinte minutos, el cálculo cambia considerablemente. Por tanto, la reutilización de programas puede ser más importante que la cantidad del lote inicial.
Por el contrario, la preparación adicional de dispositivos o la inspección pueden elevar el umbral. Antes de invertir, calcule distintos escenarios para primeros pedidos, pedidos repetidos y diseños realmente nuevos.
Utilice las siguientes categorías de costes para elaborar un modelo anual. Cuente cada gasto una sola vez, especialmente cuando las tarifas por hora de la máquina ya incluyen depreciación o mantenimiento.
- Costes de compra, financiación, instalación, formación y software.
- Herramientas, dispositivos, necesidades de extracción, servicios, mantenimiento y repuestos.
- Mano de obra de programación, preparación, carga, inspección y montaje.
- Desechos, retrabajos, subcontratación y aumentos realistas de la capacidad vendible.
Para una estimación sencilla del periodo de recuperación, divida la inversión instalada entre el beneficio neto anual en efectivo previsto. Mantenga un tratamiento coherente de la financiación en el modelo de flujo de caja elegido.
Asigne valor a la capacidad adicional solo cuando la demanda pueda absorberla. El tiempo de mano de obra liberado solo genera ahorros en efectivo si se reducen los costes de personal o aumenta la producción útil.
Por último, pruebe escenarios con menor utilización y un crecimiento más lento de los pedidos repetidos. Una inversión que depende de alcanzar de inmediato una carga completa deja poco margen para retrasos en la formación o fluctuaciones de la demanda.
¿Uniones más uniformes mejorarán los resultados del negocio?
Una geometría uniforme de las uniones puede reducir las interrupciones del montaje, los ajustes repetidos y el rechazo de componentes. Estas ventajas cobran especial importancia cuando una pieza imprecisa retrasa un conjunto de muebles completo.
Sin embargo, la precisión programada no garantiza que la unión sea adecuada. La humedad de la madera, los movimientos del material, las variaciones de la veta, el desgaste de las herramientas y la presión de sujeción pueden afectar al ajuste final.
Defina los criterios de aceptación en función del producto montado. Según la unión, evalúe la alineación, el ajuste, la holgura para el adhesivo, el aspecto y los requisitos de resistencia pertinentes, además de las dimensiones de mecanizado medidas.
Realice pruebas con materiales habituales de producción, incluida la variación prevista. Las piezas de prueba seleccionadas cuidadosamente pueden ocultar problemas de manipulación o mecanizado que aparecen en el trabajo rutinario del taller.
Inspeccione componentes de distintas posiciones dentro de la prueba. Incluya piezas fabricadas después de cambios de herramienta o reajustes de dispositivos, cuando esas operaciones formen parte del flujo de trabajo previsto.
Registre la proporción de piezas aceptadas sin ajustes y el tiempo de montaje por unidad. Estas medidas vinculan directamente la uniformidad del mecanizado con la fiabilidad de las entregas y los costes de producción.
La sujeción de piezas merece especial atención en el caso de componentes estrechos, cortos o irregulares. Confirme que la sujeción sea segura y que haya acceso para el mecanizado antes de considerar suficiente una declaración general de capacidad del proveedor.
¿Qué capacidades de la máquina y compromisos de asistencia son más importantes?
La maquinaria para uniones de madera abarca distintas configuraciones de equipos. Una fresadora CNC, una escopleadora, una espigadora o un centro especializado para uniones pueden adaptarse a distintas geometrías de componentes y flujos de trabajo.
Empiece por las uniones y las dimensiones de material que necesita. Compruebe el acceso para el mecanizado, los recorridos útiles, los sistemas de sujeción, la capacidad para herramientas y si es necesario reposicionar los componentes entre operaciones.
Pregunte qué operaciones puede completar la configuración cotizada en una sola preparación. Para mecanizar características en ángulo o varias caras, puede ser necesario contar con ejes o accesorios adicionales.
La compatibilidad del software también afecta al coste de propiedad. Confirme cómo se convierten los diseños en instrucciones para la máquina, qué licencias se necesitan y quién resolverá los problemas de programación o del postprocesador después de la instalación.
La formación debe cubrir la preparación, el cambio de herramientas, la inspección, la resolución de fallos y el mantenimiento rutinario. Un único empleado formado puede convertirse en un nuevo cuello de botella de producción si se ausenta.
En el caso de equipos exportados, antes de realizar el pedido a los proveedores, acuerde por escrito las responsabilidades de instalación, los requisitos eléctricos, los procedimientos de asistencia remota, la disponibilidad de repuestos y los plazos de respuesta previstos.
Qingdao Zhongding Machinery Co., Ltd. cuenta con más de veinte años de experiencia en maquinaria para trabajar la madera. Los compradores deben solicitar propuestas específicas para cada aplicación, resultados de pruebas y compromisos de asistencia definidos.
La asistencia técnica, el suministro de repuestos y el servicio posventa de la empresa deben evaluarse en función de sus necesidades operativas, incluida la ubicación, los recursos de mantenimiento y las consecuencias del tiempo de inactividad.
¿El resto del taller está preparado para respaldar la inversión?
Una máquina para uniones aporta valor dentro de un sistema de producción. Las piezas en bruto mal preparadas, unas condiciones de humedad inconsistentes o una extracción insuficiente pueden perjudicar incluso a equipos y sistemas de planificación capaces.
Trace el proceso desde la recepción de la madera hasta su preparación, el mecanizado de las uniones, el montaje, el lijado y el acabado. Antes de estimar un aumento del rendimiento, identifique dónde se acumula el trabajo y por qué.
Si el acabado ya limita los envíos, un mecanizado de uniones más rápido puede aumentar el inventario sin terminar. El análisis de viabilidad debe explicar cómo absorberá la capacidad posterior el aumento de producción propuesto.
Para productos que requieren superficies texturizadas, los equipos complementarios pueden incluir unamáquina de cepillado con alambre, utilizada para cepillar superficies y realzar la veta dentro del proceso de acabado.
Este proceso de tratamiento de superficies es distinto del mecanizado de uniones. Pruebe el tipo de madera maciza, MDF o material de panel previsto para determinar si la construcción de su superficie es adecuada para el cepillado.
La gama suministrada incluye los modelos ZD1000-4 y ZD1500-4. Antes de planificar el espacio en planta o la capacidad de producción, confirme las anchuras de trabajo, los rangos de avance, las dimensiones y los requisitos eléctricos específicos de cada modelo.
Vincule las decisiones sobre equipos complementarios a pedidos reales. Coordinar la capacidad de mecanizado de uniones y la de acabado es útil; añadir equipos sin una necesidad de producción cuantificable debilita la disciplina de inversión.
¿Qué pruebas deberían motivar una decisión de compra?
El mecanizado CNC de uniones es una opción sólida cuando los diseños recurrentes, las uniones exigentes y las limitaciones cuantificables de mano de obra o calidad permiten ahorrar costes en una combinación anual de pedidos realista.
Mantenga los métodos existentes cuando predomine la ingeniería de piezas únicas, la utilización sea incierta o una mejora más sencilla de los dispositivos pueda eliminar la misma limitación a un coste mucho menor.
Antes de comprar, exija una prueba de mecanizado representativa, una estimación completa del coste de propiedad y acuerdos definidos de formación y asistencia. Incluya los resultados del montaje en los criterios de aceptación.
La pregunta decisiva es si la maquinaria CNC para uniones de madera mejora los costes, la uniformidad y las entregas en función de su carga de trabajo real. Los lotes pequeños son viables cuando la preparación se mantiene bajo control.