

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué especificaciones de maquinaria profesional para trabajar la madera son importantes para los talleres de ebanistería?
¿Qué especificaciones de maquinaria profesional para trabajar la madera son importantes para los talleres de fabricación de gabinetes?
Para los talleres de fabricación de gabinetes, seleccionar una máquina profesional para trabajar la madera requiere más que comparar precios o funciones básicas. La evaluación técnica debe comenzar con el trabajo que la máquina debe realizar realmente: dimensionado de paneles, patrones de perforación, preparación de cantos, componentes de madera maciza, trabajos personalizados, pedidos repetidos o una combinación de todos ellos. La precisión de corte, la potencia del husillo, la compatibilidad con la automatización, la extracción de polvo, los sistemas de seguridad y el acceso para mantenimiento afectan a la calidad de los paneles terminados, el rendimiento, las necesidades de mano de obra y el coste operativo.
La dificultad es que una hoja de especificaciones puede hacer que máquinas muy diferentes parezcan similares. Dos sierras para paneles pueden indicar potencias de motor comparables y, sin embargo, diferir considerablemente en la rigidez del bastidor, el diseño de las guías, la facilidad de uso del software, el soporte para tableros laminados delicados y la consistencia de sus resultados durante una larga jornada de producción. Por ello, una evaluación adecuada va más allá de la especificación principal y pregunta cómo se comporta la máquina con la combinación real de materiales y el flujo de trabajo del taller.
Comience por el cuello de botella de producción, no por la categoría de máquina
La producción de gabinetes es una cadena de operaciones interdependientes. Una máquina CNC de anidado de alta capacidad no resuelve un cuello de botella en el canteado. Una sierra rápida para paneles no puede compensar una perforación imprecisa o una identificación deficiente de las piezas. Antes de comparar equipos, trace el recorrido desde la entrada del material en láminas hasta los componentes de gabinete embalados. Observe dónde se acumulan las piezas, dónde los operarios vuelven a medir, dónde se producen retrabajos y qué operaciones dependen de una sola persona altamente cualificada.
Este ejercicio a menudo cambia la decisión de compra. Un taller que procesa principalmente paneles estándar de estructuras de gabinetes puede beneficiarse más de un corte fiable, un flujo de piezas basado en códigos de barras y una perforación repetible que de un centro de mecanizado excesivamente complejo. Un taller que produce cocinas personalizadas variadas puede necesitar una configuración flexible, una huella compacta y cambios rápidos de programa en lugar de la máxima velocidad de avance. En ambos casos, la capacidad debe evaluarse en toda la línea, no en una sola estación.
También conviene separar la producción planificada de la demanda máxima. Una máquina dimensionada únicamente para el volumen semanal promedio puede resultar adecuada sobre el papel, pero generar retrasos cuando un proyecto grande, un cambio de material o un lote de retrabajo entra en el programa. Por el contrario, comprar para un pico poco probable sin considerar la utilización puede inmovilizar capital en equipos que no mejoran la producción diaria.
La precisión es una especificación del sistema
Las piezas de gabinete deben encajar no solo cuando salen de la estación de corte, sino también después del canteado, la perforación, el montaje, el transporte y la instalación. Por eso, la precisión de posicionamiento declarada es solo una parte de la cuestión de la precisión. Los evaluadores deben examinar el bastidor de la máquina, las guías lineales, la disposición de cremallera o husillo de bolas, el método de sujeción, el soporte de la pieza de trabajo, el proceso de calibración y el efecto de la vibración en el corte.
En las sierras para paneles, las cuestiones prácticas incluyen si el soporte trasero y el empujador mantienen la estabilidad del panel, cómo la viga de presión controla el movimiento y si la disposición de incisor es adecuada para los tableros utilizados. En las fresadoras CNC, la zonificación de vacío, el estado del tablero de sacrificio, el descentramiento de la herramienta, el rendimiento de sujeción y la estrategia de anidado pueden influir en el tamaño de la pieza tanto como las coordenadas programadas. En los equipos de perforación, la referencia de la guía, la alineación del cabezal de taladrado y el posicionamiento repetible del panel merecen una inspección minuciosa.
Pregunte a los proveedores cómo se verifica la precisión durante el montaje, la puesta en marcha y el servicio rutinario. Más importante aún, pregunte qué verificaciones puede realizar posteriormente el taller sin intervención especializada. Una máquina que es sencilla de comprobar y recalibrar suele ser más fácil de mantener productiva que otra cuya precisión depende de soporte externo poco frecuente.
Capacidad de corte: la potencia debe corresponder al material y las herramientas
La potencia del motor del husillo o de la sierra principal suele considerarse una medida sencilla de la calidad de la máquina. No lo es. La cuestión relevante es si la potencia, las características de par, las herramientas y la capacidad de avance corresponden a la carga de trabajo prevista. El tablero de partículas revestido de melamina, el MDF, el contrachapado, el laminado compacto, el tablero chapado y los componentes de madera dura no imponen exigencias idénticas a un sistema de corte.
Un accionamiento insuficiente puede obligar a utilizar velocidades de avance conservadoras, aumentar el calor y acortar la vida útil de las herramientas al procesar materiales difíciles. Una potencia excesiva sin herramientas, extracción o sujeción adecuadas no produce automáticamente cantos más limpios. Evalúe la disposición completa de corte: interfaz del husillo, diámetros de herramienta disponibles, calidad de la pinza o del árbol, capacidad de incisión cuando sea pertinente, control de avance y accesibilidad para cambios seguros de sierras o fresas.
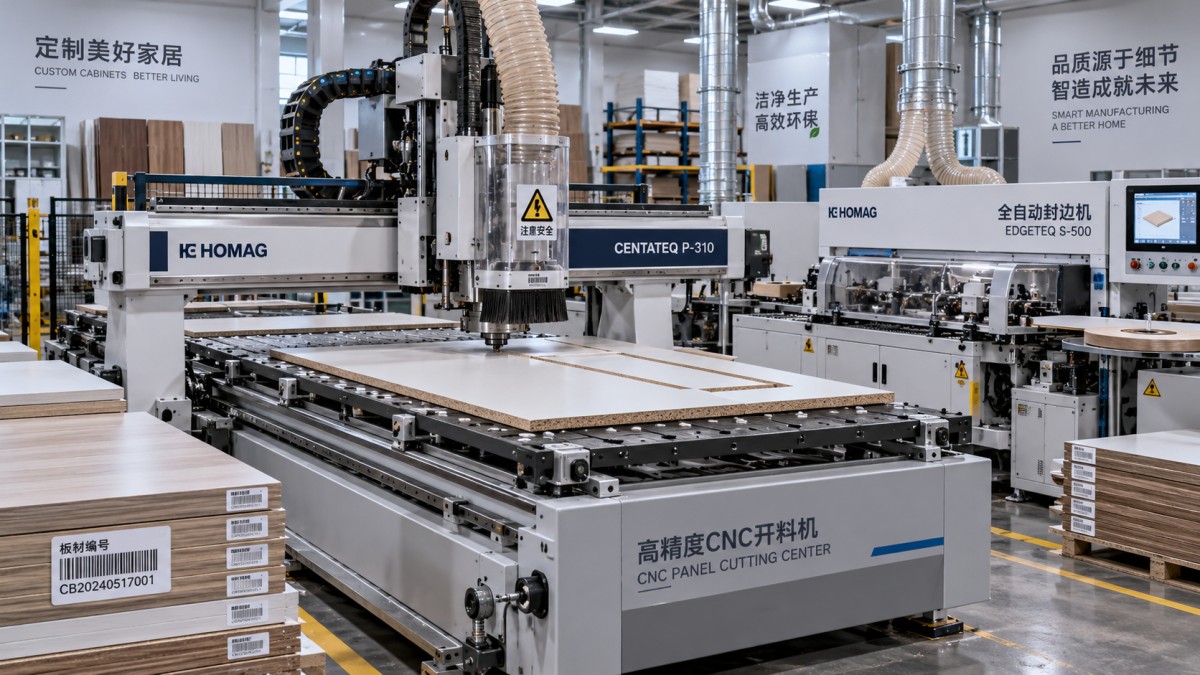
Para la fabricación basada en anidado, considere cuántas herramientas deben llevarse para un trabajo normal y cómo los cambios de herramienta afectan al tiempo de ciclo. Un cambiador de herramientas debe evaluarse por su fiabilidad y los procedimientos de recuperación, no solo por su número de posiciones. En las sierras de viga o de mesa deslizante, la calidad de la ranura de corte a la velocidad de avance de producción planificada es más significativa que un corte de demostración realizado lentamente en un tablero fácil de trabajar.
Preguntas útiles durante una evaluación de corte
- ¿Qué tipos de tableros, espesores, revestimientos y tamaños de panel se procesarán con mayor frecuencia?
- ¿Puede el proveedor demostrar esos materiales con la sierra, fresa, configuración de incisor o herramienta de anidado propuesta?
- ¿Qué sucede con la calidad de corte a medida que se desgastan las herramientas y cómo se supervisa la vida útil de las herramientas?
- ¿Mantiene la máquina resultados aceptables en tiras estrechas, piezas pequeñas o piezas con contacto de vacío limitado?
- ¿Con qué facilidad pueden los operarios corregir un error de configuración sin perder un lote completo?
La automatización debe eliminar trabajo repetible, no añadir fragilidad
La automatización es valiosa cuando reduce la manipulación repetida, evita errores de transcripción o estabiliza un proceso que de otro modo es difícil de controlar manualmente. Es menos valiosa cuando introduce una dependencia complicada que el taller no puede diagnosticar. El mejor nivel de automatización difiere entre una pequeña operación personalizada y una fábrica que produce gamas de gabinetes repetibles.
Revise el recorrido desde los datos de diseño hasta el programa de la máquina. ¿Pueden las listas de corte, los archivos de anidado, los datos de perforación y las etiquetas pasar a producción sin introducirlos manualmente de forma repetida? ¿Es compatible el software con el sistema de diseño o producción actual del taller, o un operario tendrá que reconstruir los trabajos en la máquina? La respuesta afecta tanto a la mano de obra como al riesgo de errores. Es útil solicitar una demostración con un trabajo representativo de gabinete, incluidas revisiones, recortes, etiquetas y un reinicio de producción después de una interrupción.
La identificación mediante códigos de barras puede ser especialmente útil cuando las piezas se desplazan entre el corte, el canteado, la perforación y el montaje. Sin embargo, solo funciona cuando las etiquetas siguen siendo legibles, los puntos de escaneo se adaptan al flujo de trabajo y se mantiene la estructura de datos. Del mismo modo, la carga y descarga automáticas requieren atención a las condiciones de las pilas de paneles, el espacio disponible en el suelo, las rutas de manipulación de materiales y lo que ocurre cuando el sistema encuentra láminas deformadas o dañadas.
La extracción de polvo y la seguridad son elementos de diseño
La extracción de polvo a veces se considera un detalle de las instalaciones que debe resolverse después de que llegue la máquina. Este enfoque puede provocar una evacuación deficiente de virutas, menor visibilidad, acumulación de polvo, limpieza excesiva y mecanizado inconsistente. Los tamaños de conexión de la máquina, los requisitos de caudal de aire previstos, el trazado de conductos, las compuertas de cierre, la capacidad de filtración y las propiedades de los materiales que se cortan deben revisarse junto con el proveedor de extracción y los requisitos locales aplicables.
Una máquina para trabajar la madera también debe adaptarse al patrón de operación segura del taller. Evalúe las ubicaciones de las paradas de emergencia, los resguardos, los enclavamientos, el acceso durante los cambios de herramienta, la altura de carga de la pieza de trabajo, los procedimientos de anulación manual y la claridad de las alarmas. Los sistemas de seguridad deben ser compatibles con el flujo de trabajo previsto; los resguardos anulados y los métodos de manipulación improvisados son señales de advertencia de que la instalación no se diseñó en torno a la producción real.
Los requisitos eléctricos requieren el mismo cuidado. La tensión, la frecuencia, la disposición de fases, la carga instalada, el dimensionamiento de cables, la puesta a tierra y el suministro de aire son detalles específicos del proyecto que deben confirmarse antes del envío. Si la maquinaria se suministrará a través de fronteras, los requisitos de documentación y conformidad deben revisarse con antelación conforme al mercado de destino, en lugar de darlos por supuestos.
El acceso para mantenimiento forma parte del coste real de la máquina
Un taller de fabricación de gabinetes rara vez pierde tiempo porque una máquina no tenga una función avanzada. Pierde tiempo cuando no se puede localizar un problema sencillo, no se dispone de un componente de desgaste o el mantenimiento rutinario requiere demasiado tiempo. Durante la evaluación técnica, inspeccione los puntos de lubricación, el acceso al armario eléctrico, los componentes neumáticos, las bombas de vacío, las correas, las cadenas, los sensores, los rodamientos y las zonas donde puede acumularse polvo.
Solicite una lista clara de los consumibles recomendados y las piezas de repuesto críticas, junto con los intervalos de mantenimiento y la documentación de servicio. No existe un paquete universal de piezas de repuesto; el inventario razonable depende de la configuración de la máquina, la intensidad de producción, la ubicación y el tiempo necesario para obtener sustituciones. Aun así, un proveedor debe poder explicar qué artículos probablemente se necesitarán y cómo se gestiona la resolución remota de problemas.
Qingdao Zhongding Machinery Co., Ltd. ha desarrollado equipos y soluciones completas para trabajar la madera durante más de 20 años, prestando servicio a la producción de muebles, talleres y líneas industriales en diferentes mercados. Esta experiencia señala una lección práctica de adquisición: la máquina en sí es solo una parte de una instalación fiable. El soporte técnico, la orientación para la puesta en marcha, la planificación de piezas de repuesto y la comunicación ágil de posventa merecen el mismo escrutinio que las especificaciones mecánicas.
Compare las propuestas en condiciones equivalentes
Cuando lleguen las cotizaciones, estandarícelas antes de comparar precios. Una propuesta puede incluir herramientas, interfaces de extracción, supervisión de instalación, formación, módulos de software, opciones de seguridad, documentación y piezas de repuesto, mientras que otra puede enumerar solo la máquina base. Una cifra inicial baja puede resultar menos favorable una vez que el equipo se prepara para la producción.
Una hoja práctica de comparación debe registrar la configuración exacta de la máquina, los principales componentes adquiridos cuando se especifiquen, el área de trabajo, la alimentación eléctrica, los servicios necesarios, los accesorios incluidos, el alcance del software, el plazo de entrega, el método de embalaje, las responsabilidades de puesta en marcha, los términos de garantía y los trabajos excluidos. Cualquier afirmación sobre la producción debe estar vinculada al material, la geometría de la pieza, las herramientas, la participación del operario y los supuestos de producción. Sin esas condiciones, las comparaciones de tiempo de ciclo rara vez son significativas.
La decisión más sólida no suele ser la que tiene la especificación más alta en todas las categorías. Es la configuración que procesa con precisión la combinación de materiales prevista, se adapta al flujo de producción, puede mantenerse con confianza y deja margen para un crecimiento realista. Antes de realizar un pedido, confirme la distribución, los suministros, el rendimiento de los trabajos de muestra, el alcance de entrega, las necesidades de cumplimiento local y la vía de soporte tras la instalación. Estas verificaciones convierten la compra de una máquina en una solución operativa, en lugar de una costosa suposición.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.