


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Capacidad de corte de una seccionadora CNC: explicación de las especificaciones clave
¿Cuánto material puede procesar una sierra seccionadora CNC en un solo ciclo? La respuesta depende de más factores que su longitud máxima de corte. La altura de corte, la proyección útil de la hoja, la velocidad de avance, el soporte de los paneles y la manipulación del material influyen en el rendimiento y la precisión reales. Una ficha técnica puede indicar que una máquina admite un panel grande, pero eso no significa necesariamente que pueda cortar una pila completa de esos paneles a la velocidad anunciada y mantener el acabado requerido.
Para los evaluadores técnicos, la tarea consiste en relacionar las capacidades individuales con un patrón de corte real: tamaño del panel, material, altura de la pila, dimensiones de las piezas y secuencia de corte. La siguiente guía explica los términos de capacidad más importantes y las preguntas que conviene plantear antes de comparar máquinas.
Empiece por las tres dimensiones de corte
El área de trabajo de una sierra seccionadora suele describirse mediante la longitud de corte, la altura de corte y una dimensión relacionada con el avance. Estas especificaciones responden a preguntas distintas y no deben considerarse intercambiables.
La terminología varía entre fabricantes. Un folleto puede hablar de «ancho de corte», «longitud de alimentación» o «recorrido del empujador» sin definir la dirección de referencia. Solicite un plano de distribución de la máquina y un dibujo de su rango de trabajo, y compárelos con la forma en que los paneles entrarán, girarán y saldrán de la sierra.
La altura de corte no es lo mismo que el diámetro de la hoja
El diámetro de la hoja es un dato útil, pero no indica directamente la capacidad de la pila. Solo la parte de la hoja que sobresale por encima de la superficie de corte puede atravesar el material. La posición del árbol, la construcción de la mesa, el ajuste de la hoja y la holgura necesaria influyen en la proyección útil.
La altura máxima de corte suele ser el dato más relevante para dimensionar una pila, pero también necesita contexto. Pregunte qué diámetro de hoja se toma como referencia, si se utiliza una hoja incisora y si la especificación se aplica al material evaluado. No debe suponerse que una máquina con una altura de pila nominal para tableros de partículas ofrecerá el mismo resultado con cualquier panel denso, laminado o abrasivo.
El estado de la hoja también cambia la situación. El afilado reduce su diámetro con el tiempo, lo que puede disminuir la proyección. Si el plan de producción depende de cortar a la altura máxima absoluta, determine si esa altura se mantiene durante toda la vida útil prevista de la hoja o solo con una hoja nueva.
Calcule la pila antes de hablar de producción
Un cálculo sencillo para empezar es:
Altura nominal de la pila = número de paneles × espesor nominal del panel.
Por ejemplo, cuatro paneles de 18 mm de espesor nominal forman una pila de 72 mm. Este cálculo es solo preliminar: también deben tenerse en cuenta las variaciones reales de espesor, la planitud de los paneles, las láminas protectoras y las condiciones de funcionamiento indicadas para la máquina. Para mantener una sujeción estable y un corte aceptable, quizá sea necesario que la pila práctica tenga menos altura que el máximo publicado.
Una pila más alta no siempre es la opción más rápida. Si exige reducir la velocidad del carro de sierra, provoca astillado o hace que los paneles se desplacen, una pila más pequeña puede producir más piezas aceptables durante un turno. Confirme la altura de pila propuesta mediante una prueba de corte representativa, en lugar de basarse únicamente en la altura especificada.
Velocidad de desplazamiento, velocidad de avance y velocidad de producción
Las especificaciones de las sierras seccionadoras suelen incluir varias velocidades. La velocidad del carro de sierra describe el desplazamiento de la hoja durante la carrera de corte; la velocidad del empujador indica la rapidez con que se posiciona el panel. La velocidad de retorno puede indicarse por separado. Estos valores son importantes, pero ninguno equivale a la producción de piezas terminadas.
La parte de corte de un ciclo puede estimarse dividiendo el recorrido de corte por la velocidad de corte seleccionada, utilizando unidades coherentes. Un ciclo completo también incluye posicionamiento, sujeción, aceleración y desaceleración, recorrido de retorno y cualquier manipulación o giro entre etapas de corte. La velocidad de corte seleccionada puede ser inferior a la velocidad máxima de la máquina debido a la densidad del material, la altura de la pila, la geometría de la hoja o los requisitos de calidad del canto.
Para obtener una estimación aproximada de la producción, utilice el programa de corte previsto, no una carrera aislada:
- Defina el tamaño del panel, el material, la altura de la pila y las dimensiones requeridas de las piezas.
- Cuente las carreras de corte e identifique dónde deben reposicionarse o girarse los paneles o las tiras.
- Estime el tiempo de corte, retorno, posicionamiento y sujeción para cada etapa.
- Añada la carga, la descarga, la inspección y las interrupciones previstas para establecer un ciclo de funcionamiento realista.
- Divida el número de piezas aceptables producidas por el tiempo de ese ciclo y, a continuación, valide la estimación mediante una prueba.
Esta distinción es importante al comparar dos máquinas. Una velocidad máxima más alta del carro puede aportar poco si el trabajo consiste en cortes cortos, reposicionamientos frecuentes o manipulación manual que representa la mayor parte del ciclo. En cambio, un posicionamiento fiable y un sistema de carga adecuado pueden marcar una diferencia considerable en la producción diaria.
La potencia y la selección de la hoja determinan la capacidad útil
La potencia del motor principal de la sierra suele presentarse junto con la altura de corte. Indica el potencial del accionamiento, pero no garantiza que se pueda cortar cualquier material a la altura máxima de pila y a la velocidad máxima. La carga depende del material, el diámetro de la hoja, la geometría de los dientes, el estado de los dientes, la velocidad de corte y la profundidad de penetración.
Al revisar una propuesta, pregunte por la potencia nominal del motor principal de la sierra y cómo se especifica, así como por el diámetro y el agujero de la hoja y la configuración de dientes recomendada para los materiales previstos. Compruebe si la especificación del motor se refiere a su potencia nominal continua o a otra condición de servicio. Una comparación directa solo es válida cuando las especificaciones y las condiciones de corte son equivalentes.
En los paneles laminados, una hoja incisora puede ser importante para lograr un buen acabado en la cara inferior. Su ajuste, el estado de la hoja y su alineación con la hoja principal afectan al resultado. La presencia de una unidad incisora no garantiza por sí sola cantos sin astillas; el resultado también depende del laminado, la combinación de hojas, el soporte y el ajuste.
La precisión requiere un método de prueba, no solo una cifra
La precisión dimensional indicada en una ficha técnica puede resultar tranquilizadora, pero solo es útil si las condiciones de medición están claras. Pregunte si la cifra se refiere a la repetibilidad de posicionamiento, a la tolerancia dimensional de la pieza cortada o a otra medida. Son aspectos relacionados, pero no equivalentes.
La repetibilidad indica si el empujador vuelve de forma consistente a una posición. Las dimensiones de la pieza terminada también dependen de la alineación de la hoja, la compensación del ancho de corte, el movimiento del panel, la escuadría, el ajuste de la máquina y el método de medición. Un corte recto no necesariamente queda a escuadra, y un canto de referencia a escuadra no queda garantizado automáticamente después de cada manipulación.
Una prueba de aceptación práctica debe especificar el material, las dimensiones del panel y de la pila, el patrón de corte, el estado de la hoja y los puntos que se medirán. Incluya cortes repetidos con los tamaños de pieza más importantes para la operación, no solo con un tamaño cómodo para la demostración. Mida la longitud y la anchura, compruebe la escuadría con un método acordado e inspeccione ambas caras para detectar astillado o desportillado.
Establezca también quién proporciona el equipo de medición, cómo se prepara la máquina y qué tolerancia se aplica en cada etapa. Una prueba con paneles individuales bien apoyados puede ser informativa, pero no sustituye a una prueba con la pila de producción prevista.
El soporte y la sujeción de los paneles establecen límites prácticos
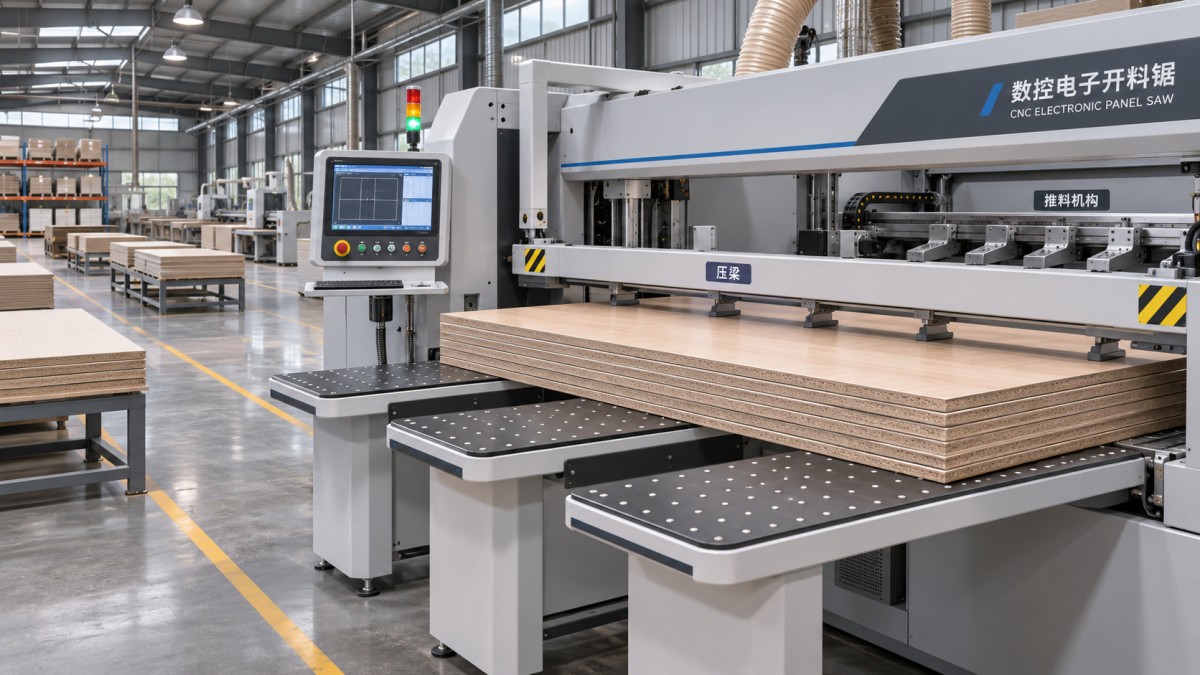
Un panel grande puede ajustarse a la especificación de longitud de corte y, aun así, ser difícil de procesar de forma segura y precisa si no cuenta con un buen soporte. Las mesas delanteras, la flotación por aire cuando está disponible, el soporte trasero y el espacio disponible en el suelo influyen en la facilidad con que el operador puede mover el material sin arrastrarlo ni torcerlo. Los paneles largos o flexibles requieren especial atención durante la carga y el giro.
La viga de presión sujeta la pila durante el corte, mientras que las pinzas traseras posicionan el material para los cortes sucesivos. Su rango útil influye en algo más que la comodidad. Confirme la apertura y el posicionamiento de las pinzas, así como las posibles limitaciones para tiras estrechas o piezas residuales pequeñas. Pregunte cómo gestiona la máquina los últimos cortes del patrón propuesto y si se necesita intervención manual o una secuencia de corte distinta.
La extracción de polvo también forma parte del área de trabajo. Una extracción insuficiente puede dejar virutas alrededor de la línea de corte, afectar a la limpieza y complicar el mantenimiento. Solicite al proveedor de la máquina el caudal de extracción requerido, las dimensiones de las conexiones y las condiciones de presión, y compárelos con el sistema de extracción previsto. No dimensione el sistema basándose únicamente en el diámetro de la conexión.
Compare patrones de corte, no los máximos del folleto
Piense en un evaluador que elige una sierra para paneles de mobiliario con una combinación de componentes anchos para armarios y tiras estrechas. El tamaño máximo del panel establece el área de trabajo mínima necesaria. La tira más estrecha y el corte final permiten determinar si el empujador, las pinzas y el sistema de soporte se adaptan al patrón. La altura de la pila influye en el número de paneles procesados a la vez, mientras que la calidad del canto puede determinar la hoja y la velocidad de corte utilizables.
Estos requisitos pueden apuntar en direcciones distintas. Una máquina con longitud y altura suficientes aún puede no ser adecuada si su corte mínimo o la forma de manipular el material dificultan el trabajo con componentes estrechos. Del mismo modo, una máquina que parece más pequeña sobre el papel puede cumplir las necesidades reales de producción si su rango útil, su ciclo y su proceso de manipulación se adaptan al trabajo.
Para cada opción, solicite una respuesta basada en las mismas condiciones de funcionamiento:
- Dimensiones máximas y mínimas de los paneles de entrada, incluidas las variaciones de espesor.
- Material del panel, acabado superficial y configuración prevista de la pila.
- Dimensiones requeridas de las piezas, calidad del canto, escuadría y tolerancias dimensionales.
- Patrones de corte representativos, incluidas las tiras estrechas y las condiciones del último corte.
- Operarios disponibles, método de carga, sistema de extracción, suministro eléctrico y espacio en el suelo.
- Requisitos previstos de hojas, herramientas, mantenimiento y repuestos.
Separe las especificaciones confirmadas de la máquina de las estimaciones basadas en el trabajo propuesto. Si un proveedor indica una producción, determine si incluye la carga, la descarga, el giro y los tiempos de inactividad. Así será más fácil comparar las cifras de distintos proveedores y detectar las hipótesis antes de que se conviertan en problemas de instalación.
De la revisión de las especificaciones a una selección fundamentada
La mejor evaluación de capacidad termina con pruebas documentadas: un plano del rango de trabajo, condiciones de corte definidas, una estimación de ciclo representativa y una prueba acordada de la calidad de las piezas terminadas. Tenga en cuenta el desgaste de la hoja, las variaciones del material, el acceso para el mantenimiento y la manipulación por parte del operario, en lugar de diseñar el proceso en función de un único valor máximo.
Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera y ofrece asistencia técnica, repuestos y servicio posventa. Para analizar una máquina, compartir las especificaciones de los paneles y patrones de corte representativos proporciona al proveedor una base más clara para evaluar la configuración necesaria. También ofrece al evaluador un punto de partida más sólido para comparar una sierra seccionadora CNC con las exigencias reales de la producción.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.