


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo mantener la precisión de una sierra escuadradora al cortar paneles grandes
Los paneles grandes exponen los pequeños errores. Una guía que está apenas fuera de paralelismo, una mesa deslizante con un leve movimiento lateral o un panel que no está totalmente apoyado pueden producir un corte que parece aceptable en el borde delantero y se desvía en el extremo opuesto. El resultado es una escuadra deficiente, separaciones visibles durante el montaje de muebles, melamina astillada o recortes repetidos que desperdician material en lámina.
La precisión comienza antes de que el panel llegue a la hoja de sierra. La sierra debe ser estable, estar limpia, alineada y utilizarse con un método de referencia repetible. Cuando aparece un problema dimensional, evite ajustar todos los parámetros a la vez. Primero identifique si el error sigue a la mesa deslizante, a la guía de corte transversal, a la guía paralela, a la hoja o al propio panel.
Comience con una máquina estable y una superficie de referencia limpia
Una sierra seccionadora con mesa deslizante no puede mantener sus ajustes si la base de la máquina se mueve bajo carga. Confirme que la sierra esté sobre un suelo firme y nivelado, y que sus puntos de apoyo soporten la máquina de manera uniforme. Un bastidor que se balancea ligeramente puede parecer inofensivo durante cortes cortos; sin embargo, una lámina pesada empujada sobre el carro puede modificar la relación entre la mesa, la hoja y la guía.
Inspeccione los rieles de la mesa deslizante, los rodamientos del carro y los puntos de montaje antes de realizar ajustes de alineación. El carro debe desplazarse suavemente de un extremo a otro, sin puntos duros, golpes ni movimiento lateral perceptible. El polvo acumulado en las guías puede generar un desplazamiento irregular. Los depósitos de resina sobre la mesa o los brazos de apoyo también pueden impedir que un tablero revestido se deslice uniformemente, haciendo que el panel se tuerza contra la guía durante el corte.
Limpie la mesa deslizante, la mesa principal, las caras de las guías y los soportes de extensión con un limpiador no abrasivo adecuado. Retire cuidadosamente los residuos de adhesivo; raspar de forma agresiva puede crear una marca elevada que posteriormente afecte al apoyo del panel. Mantenga los lubricantes alejados de las superficies que entran en contacto con los tableros, salvo que el fabricante de la máquina los indique específicamente. Una mesa aceitosa puede reducir el control y dejar marcas en las superficies decorativas.
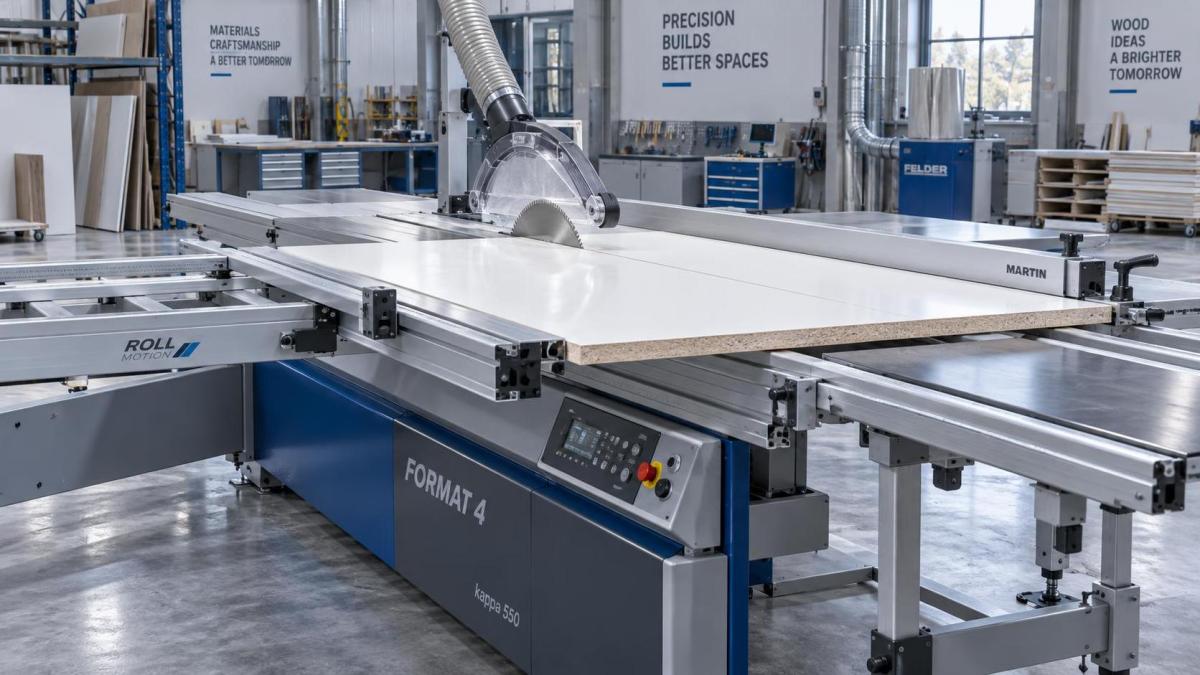
Diferencie los problemas de la hoja de los problemas de alineación
A menudo se culpa a la guía de una hoja dañada o inadecuada, mientras que un problema de alineación a veces se confunde con una hoja desafilada. Observe las evidencias que quedan en la pieza de trabajo. Si el borde cortado se quema, muestra marcas repetidas o requiere una fuerza de avance excesiva, inspeccione primero la hoja. Si la dimensión cambia progresivamente de un extremo a otro de un corte largo, investigue el recorrido de la mesa o el paralelismo de la guía.
Utilice una hoja adecuada para el material del panel. Una geometría de dientes finos diseñada para tableros laminados, chapas o contrachapados suele proporcionar un acabado más limpio que una hoja de corte longitudinal de dientes gruesos. El estado de la hoja importa tanto como el número de dientes. La acumulación de resina aumenta la fricción, y una hoja con dientes dañados puede arrancar fibras o astillar el laminado con un patrón que se asemeja a un mal ajuste del incisor.
Antes de comprobar la alineación, asegúrese de que la hoja esté completamente asentada sobre una brida de eje limpia y correctamente apretada. La suciedad atrapada detrás de la hoja puede generar descentramiento. Una hoja deformada o un eje doblado no pueden corregirse moviendo la guía. Con la máquina desconectada de la alimentación eléctrica, gire la hoja a mano y observe si su cuerpo oscila visiblemente. Un comparador de carátula proporciona una evaluación más fiable cuando está disponible, pero incluso sin él, un movimiento lateral evidente significa que se debe solucionar el problema de la hoja antes de continuar.
Verifique que la mesa deslizante siga la trayectoria de la hoja
Para cortes transversales grandes, la mesa deslizante es la referencia principal. Su recorrido debe mantenerse paralelo a la hoja a lo largo de la longitud útil de corte. Una prueba práctica utiliza un tablero de prueba recto y estable con un borde preparado. Coloque ese borde contra la guía de corte transversal, realice un corte de longitud completa y luego inspeccione tanto el corte como el recorte.
Un método más revelador consiste en marcar la parte delantera y trasera de la pieza de prueba, medir su anchura en ambos extremos, girarla y realizar un segundo corte desde el mismo borde de referencia. Compare los dos extremos después del segundo corte. Una conicidad constante indica un problema de relación entre la trayectoria de la mesa deslizante y la hoja. Una sola marca irregular o un borde rugoso apunta con mayor probabilidad al estado de la hoja, al control del avance o al movimiento del material.
No evalúe el paralelismo basándose únicamente en un recorte estrecho. Las tiras estrechas pueden flexionarse, desplazarse después de liberarse o verse afectadas por tensiones internas en el contrachapado y el tablero de partículas. Utilice un panel lo suficientemente largo como para mostrar el error a lo largo de la distancia relevante en producción.
Los puntos de ajuste varían según el diseño de la máquina. Algunas sierras permiten ajustar el carro o los rieles en los puntos de montaje de la mesa, mientras que otras dependen de una geometría fija de rieles y solo permiten la calibración de la guía. Consulte la documentación de la máquina antes de aflojar elementos de fijación estructurales. Los pequeños ajustes deben realizarse de forma incremental, seguidos de otro corte de prueba de longitud completa. Mover un riel demasiado en un solo intento dificulta comprender qué cambio corrigió o introdujo el error.
Ajuste la guía de corte transversal probando la escuadra, no confiando en la escala
La escala de grados de una guía de corte transversal es útil para volver a un ajuste, pero no es la autoridad final para un corte de 90 grados. Ajuste la guía aproximadamente a escuadra con una escuadra de precisión fiable o una escuadra de carpintero grande cuya precisión sea conocida. Después, confírmelo con una prueba de corte. La cara de la guía también debe estar recta, fijada firmemente y libre de virutas atrapadas en sus puntos de contacto.
Para piezas de muebles, una prueba eficaz consiste en cortar un panel rectangular, marcar sus cuatro lados en secuencia y después medir las dos diagonales. Diagonales iguales indican un rectángulo a escuadra cuando las dimensiones opuestas coinciden. Si la diferencia diagonal se repite en varios paneles, es necesario corregir el ángulo de la guía. Si solo un panel está fuera de escuadra, inspeccione su borde de referencia, la planitud del panel y si permaneció contra la guía durante todo el recorrido.
La longitud de extensión de la guía afecta al resultado. Extender una guía telescópica de corte transversal proporciona mejor apoyo para piezas anchas, pero una unión de extensión floja puede introducir movimiento angular en el extremo distante. Bloquee completamente la extensión, verifique que su pata de apoyo contacte con el suelo sin levantar la guía y vuelva a comprobar la escuadra después de cambiar su longitud. Una pata de apoyo ajustada demasiado larga puede forzar la guía hacia arriba o hacia un lado; una ajustada demasiado corta deja la extensión sin apoyo bajo el peso del panel.
Mantenga la guía paralela en paralelo sin atrapar el recorte
Los cortes longitudinales en láminas grandes requieren una comprobación diferente. La guía paralela debe ajustarse conforme a la geometría prevista de la máquina, habitualmente paralela a la hoja o con un alivio muy ligero en el extremo de salida cuando el diseño así lo especifique. El objetivo es evitar que la tira recién cortada roce los dientes traseros, manteniendo al mismo tiempo una dimensión final uniforme.
Medir desde la guía hasta el mismo diente de la hoja en la parte delantera y trasera evita errores causados por el triscado o el descentramiento de la hoja. Lleve un diente marcado a la posición de medición delantera, registre la distancia, gire ese mismo diente a la posición trasera y compare. Haga esto con la hoja inmóvil y la sierra desconectada de la alimentación eléctrica.
Si un panel comienza a avanzar suavemente pero se vuelve difícil de desplazar cerca de la parte trasera de la hoja, no mueva inmediatamente la guía. Primero inspeccione si el tablero se está cerrando debido a tensiones internas. El contrachapado, los paneles de núcleo macizo y algunas láminas compuestas pueden liberar tensión después de iniciar el corte. Una ranura de corte que se cierra suele dejar marcas de rozamiento detrás de la hoja y puede ocurrir incluso con una guía correctamente alineada. En esa situación, puede ser necesario prestar atención al apoyo, a la técnica de avance, a la selección del material o a una disposición adecuada de cuchilla separadora, en lugar de ajustar la guía.
Apoye el panel durante todo el corte
Los tableros sobredimensionados deben permanecer en el mismo plano desde la carga hasta la salida. Si una esquina sobresale más allá de la mesa deslizante o del soporte de salida, el panel puede doblarse bajo su propio peso. Esa flexión modifica su contacto con la guía y puede crear un corte cónico incluso cuando la sierra está alineada.
Ajuste las mesas de extensión, los soportes auxiliares y los dispositivos de salida a la altura de la mesa de la máquina. Verifíquelo con una regla recta colocada sobre las superficies, en lugar de hacerlo a ojo. Un soporte ligeramente alto puede levantar un panel de la mesa deslizante. Un soporte bajo permite que la lámina se combe y luego se eleve o se tuerza a medida que el corte se acerca a su finalización.
- Coloque el borde de fábrica estable y recto del panel, o un borde mecanizado previamente, contra la guía. No utilice como referencia principal un borde astillado o combado.
- Posicione el panel de modo que su peso esté apoyado antes de que la hoja entre en el material, especialmente al realizar un corte transversal en una lámina completa cerca de un extremo.
- Mantenga la pieza firmemente contra la guía sin forzarla lateralmente hacia la trayectoria de la hoja. La presión lateral puede ocultar un error de configuración en un corte y agravarlo en el siguiente.
- Mantenga un recorrido uniforme del carro. Detenerse a mitad de un panel revestido puede dejar una marca visible, mientras que una aceleración repentina puede desplazar una lámina mal apoyada.
Para piezas repetidas, establezca una orientación de carga uniforme. Si el mismo borde de referencia se coloca siempre contra la guía y la misma cara se presenta siempre hacia arriba, las diferencias dimensionales son más fáciles de rastrear. Invertir los paneles de forma arbitraria puede ocultar un borde de referencia combado hasta que las piezas montadas dejen de alinearse.
Controle el astillado sin modificar la dimensión final
Los bordes limpios en tableros revestidos de melamina, chapa y contrachapado laminado dependen del estado de la hoja, la dirección de avance, la configuración del incisor cuando está instalado y el apoyo del panel. La hoja incisora debe seguir la trayectoria de la hoja principal con suficiente precisión para precortar la superficie inferior sin ensanchar la ranura de corte visible. Una ranura de incisión demasiado estrecha deja astillas; una demasiado ancha puede aparecer como una línea más allá del corte principal.
Ajuste la altura de incisión de forma conservadora y pruébela en recortes del mismo material. Las distintas caras laminadas reaccionan de manera diferente, y el espesor del panel por sí solo no determina el ajuste correcto. Una incisión poco profunda puede funcionar bien en una capa decorativa delgada, mientras que una superficie más resistente puede necesitar una incisión ligeramente más profunda. Vuelva a comprobarlo después de sustituir cualquiera de las hojas, ya que la anchura de los dientes y la posición lateral modifican la relación.
No compense el astillado reduciendo el avance hasta que la hoja queme el material. Un corte limpio debe provenir de la hoja correcta, una alineación adecuada, un apoyo estable del material y un movimiento controlado. Las marcas de calor y los residuos fundidos son señales de que la fricción está aumentando, no de una mejora en la calidad del acabado.
Utilice mediciones que revelen el origen de la desviación
Las comprobaciones de precisión son más útiles cuando se registran. Lleve un registro sencillo de las dimensiones de los paneles de prueba, cambios de hoja, ajustes de guía y síntomas observados. El objetivo no es generar documentación por sí misma; es distinguir un ajuste que se desplaza lentamente de un problema que aparece solo con determinado material o tamaño de panel.
Proteja la calibración durante el trabajo rutinario
La precisión suele perderse por pequeños eventos, más que por un único fallo importante. Una guía golpeada por una lámina cargada, un brazo de extensión utilizado como superficie de apoyo, polvo acumulado bajo un tope o un cambio de hoja realizado con bridas sucias pueden alterar el siguiente resultado. Después de mover la sierra, cambiar una hoja, realizar mantenimiento al carro o cortar un panel inusualmente pesado, verifique los ajustes con una prueba corta en vez de suponer que la calibración anterior permanece sin cambios.
Los ajustes mecánicos deben bloquearse antes del corte de producción. Las palancas de bloqueo flojas, las almohadillas de sujeción desgastadas o los topes de escala dañados generan errores intermitentes, que son más difíciles de diagnosticar que una desalineación fija. Si un ajuste se mueve solo bajo carga, inspeccione el mecanismo de bloqueo y la estructura de apoyo en lugar de recalibrar repetidamente la guía.
Cuando la mesa, la hoja, las guías y los soportes del panel están en concordancia, el corte de paneles grandes se vuelve predecible. El borde acabado no debería requerir ningún recorte correctivo, las piezas coincidentes deberían montarse sin forzarlas y una prueba repetida debería producir el mismo resultado en lugar de una nueva explicación para cada lámina.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.