


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Por qué una sierra seccionadora CNC astilla los bordes de los tableros laminados?
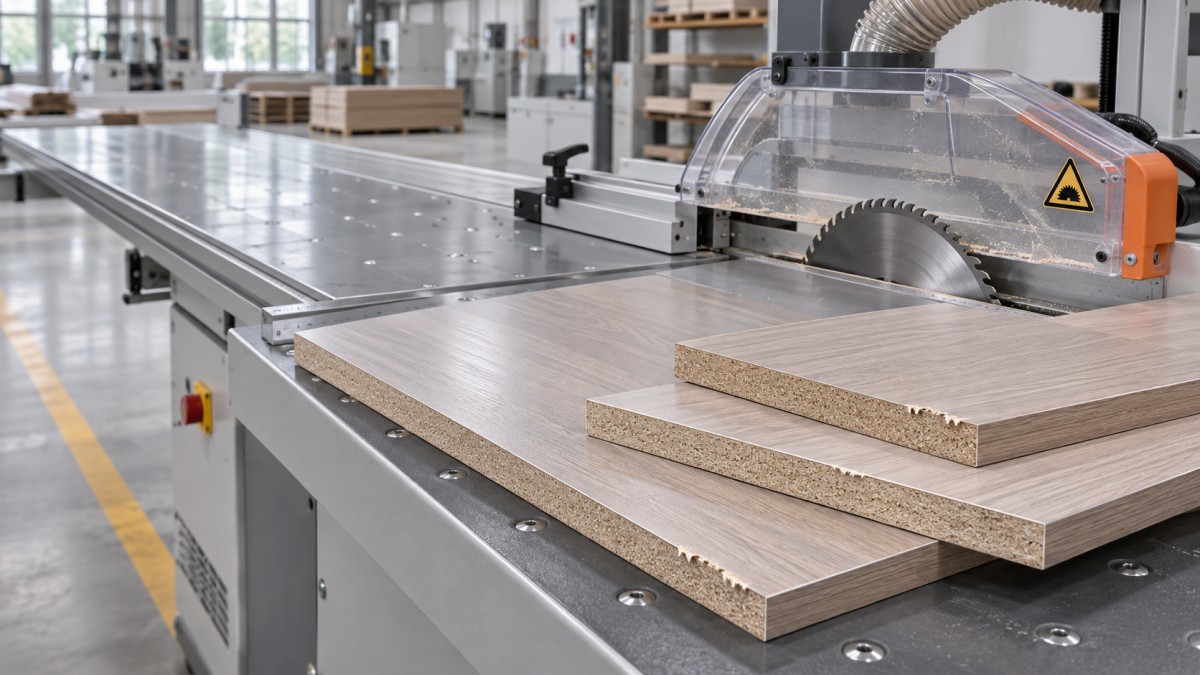
Una sierra seccionadora CNC puede astillar los bordes de los tableros laminados si la hoja incisora está desgastada, desalineada, ajustada a una profundidad incorrecta o no es adecuada para la hoja principal. Una hoja principal desafilada, un apoyo inestable del tablero y unos ajustes de avance inadecuados también pueden producir daños similares. La ubicación y el patrón de los astillamientos ofrecen las primeras pistas: inspeccione ambas caras y toda la longitud del corte antes de cambiar los ajustes.
En una línea de producción, un borde dañado puede implicar componentes rechazados, trabajo adicional de canteado o una máquina parada mientras se investiga la causa. La forma más rápida de recuperar un corte uniforme es determinar si el defecto se debe a la hoja, al material o a una condición específica de la máquina y, a continuación, cambiar una sola variable cada vez.
Empiece por el borde dañado
Marque las caras superior e inferior de una muestra antes de cortarla. Marque también los extremos de entrada y salida y anote la orientación del tablero en la sierra. Estas referencias sencillas facilitan la comparación de los defectos después de un ajuste, sobre todo si se voltea el panel o no resulta evidente la dirección de corte en la pieza terminada.
En las máquinas equipadas con una unidad incisora, la hoja incisora suele hacer una ranura poco profunda en el laminado de la cara inferior, por delante de la hoja principal. Esto reduce la tendencia de la hoja principal a desgarrar el revestimiento en el lado de salida. Antes de usar la ubicación del defecto en una cara como criterio de diagnóstico, confirme en la máquina el sentido real de giro de la hoja y la dirección de corte; en algunos diseños de sierra, la cara superior visible no siempre coincide con la cara de entrada o salida de la hoja.
Los daños concentrados en la cara incidida sugieren que conviene revisar primero la hoja incisora, su alineación y su profundidad. Los astillamientos en ambas caras pueden apuntar a una hoja principal desgastada, al movimiento del panel o a un problema del material. Un borde rugoso que solo aparece al final del corte puede estar relacionado con el apoyo o la sujeción al separarse el recorte. Son puntos de partida, no diagnósticos concluyentes: un tope desplazado o un tablero dañado pueden generar patrones engañosos.
Revise la unidad incisora antes de modificar el programa
Si la máquina cuenta con una unidad incisora, compruebe que esté activada, alcance la posición prevista y gire en el sentido especificado por el fabricante de la máquina. Una unidad incisora inactiva puede dejar expuesto el laminado de la cara inferior aunque el programa de control parezca correcto. No dé por sentado que todas las sierras seccionadoras tienen la misma disposición incisora o el mismo método de ajuste.
Aísle la máquina e impida que pueda volver a arrancar inesperadamente antes de abrir las protecciones o tocar las hojas. Espere a que se detengan todas las piezas móviles, siga el procedimiento de bloqueo y etiquetado del equipo y utilice protección adecuada para las manos al manipular herramientas de corte afiladas. Siga el procedimiento de inspección y ajuste del fabricante; no introduzca las manos en la zona de corte durante un corte de prueba.
Estado y montaje de la hoja
Inspeccione los dientes incisores para detectar puntas astilladas, desgaste, acumulación de resina y segmentos ausentes o dañados. Los depósitos pueden impedir un corte limpio aunque los dientes no presenten daños evidentes. Limpie o sustituya las herramientas de corte siguiendo las instrucciones del proveedor de la hoja; evite métodos que dañen los dientes o alteren el equilibrado de la hoja.
Compruebe que la hoja y las superficies de montaje estén limpias y correctamente asentadas. La contaminación entre la brida y la hoja puede causar excentricidad. Una hoja con una excentricidad excesiva puede producir una ranura irregular o daños alternos a lo largo del borde. Mida la excentricidad según el método y los límites del fabricante del equipo, en lugar de juzgarla solo por su aspecto. No siga utilizando una hoja floja, agrietada o dañada de cualquier otra forma.
Alineación, anchura y profundidad
La ranura incisora debe alinearse con la trayectoria de la hoja principal y ofrecer suficiente holgura para el ancho de corte principal. Una hoja incisora desplazada puede dejar sin apoyo uno de los lados del laminado aunque el otro quede limpio. Haga un corte de prueba en un retal representativo, inspeccione ambos bordes y ajuste la unidad incisora siguiendo el procedimiento de la máquina. Según el diseño, la posición lateral puede ajustarse mecánicamente o mediante el sistema de control.
La anchura de la incisión también debe ser adecuada para la hoja principal. En las hojas incisoras ajustables o partidas, la anchura puede depender del diseño de la herramienta y de la disposición de los separadores; las hojas incisoras cónicas pueden modificar la anchura efectiva de la ranura al cambiar la profundidad de corte. Utilice el método de ajuste especificado y compruebe la ranura resultante, sin dar por sentado que un corte más profundo siempre es mejor. Una anchura excesiva puede dejar un escalón visible o una ranura innecesariamente ancha, mientras que una anchura insuficiente quizá no proteja ambos lados del corte principal.
Ajuste la profundidad solo hasta donde sea necesario para atravesar el laminado inferior y penetrar ligeramente en el núcleo, dentro de los límites recomendados por el proveedor de la hoja y de la máquina. Si la ranura no atraviesa por completo el revestimiento, aún pueden producirse astillamientos. Una profundidad excesiva aumenta la carga y puede afectar a la anchura de la ranura en algunos tipos de hoja. Después de modificar la profundidad, vuelva a comprobar la alineación y la anchura.
Cuando la ranura incisora sea correcta, inspeccione el corte principal
Una hoja incisora no puede compensar una hoja principal desafilada, dañada o inadecuada para el laminado. Inspeccione la hoja principal para detectar dientes desgastados o astillados y acumulación de residuos; después, compruebe las superficies de montaje y la excentricidad según el procedimiento especificado. Compare el diámetro, el orificio, el ancho de corte, la geometría de los dientes y la velocidad permitida de la hoja con los requisitos de la máquina y del material. No sustituya una hoja solo porque encaje en el eje.
La proyección de la hoja por encima del panel puede afectar a la geometría de corte y a la calidad del borde. Tome como punto de partida el intervalo recomendado por los fabricantes de la sierra y de la hoja. Una proyección excesiva o insuficiente puede alterar la forma en que los dientes entran y salen del material; el ajuste adecuado depende de la hoja y de la máquina. Realice ajustes únicamente con la máquina asegurada y las protecciones colocadas según lo requerido.
La velocidad de avance y la velocidad del husillo también influyen en la carga de cada diente. Un avance demasiado agresivo puede desgarrar el laminado o forzar el corte, mientras que una combinación inadecuada de velocidad y avance puede causar fricción, calor o una formación deficiente de virutas. Compruebe que los ajustes reales coincidan con las recomendaciones del proveedor de las herramientas de corte para el tablero y la hoja. Cambie la velocidad de avance en incrementos controlados, mantenga estables los demás ajustes y compare las muestras. No supere nunca el límite de velocidad indicado en la hoja ni los límites de funcionamiento de la máquina.
Un programa de corte puede indicar los ajustes nominales correctos mientras la máquina se comporta de otra manera bajo carga. Desde una posición de operación segura, escuche y observe si hay vibraciones inusuales o cambios en el sonido del motor. Si la sierra no puede mantener el avance o la velocidad ordenados, investigue el accionamiento, el estado de la hoja y la resistencia mecánica antes de compensarlo con más cambios en el programa.
Descartar el movimiento del tablero y un apoyo deficiente
Incluso unas hojas afiladas y correctamente alineadas pueden astillar un borde si el panel se levanta, se desplaza o vibra durante el corte. Examine las vigas de presión, las abrazaderas, las superficies de la mesa y los dispositivos de apoyo para detectar daños, contaminación o funcionamiento incorrecto. Retire las virutas sueltas y los residuos que puedan impedir que el tablero quede apoyado sobre la mesa, siguiendo los procedimientos de limpieza y aislamiento de la máquina.
Compruebe que el panel quede plano y apoyado contra la superficie de referencia prevista. El sistema de presión debe sujetar el tablero sin aplastar su superficie, y los recortes deben permanecer apoyados al finalizar el corte. Un defecto que aparece principalmente al final del recorrido puede estar relacionado con el desplazamiento de un recorte pequeño respecto a la hoja o con la pérdida de apoyo. Revise la secuencia de corte y la disposición de sujeción en lugar de aumentar la fuerza de apriete sin tener en cuenta los ajustes de la máquina.
El corte de tableros apilados introduce otra variable. Las placas combadas, una altura irregular de la pila, los residuos atrapados o las dimensiones distintas de los tableros pueden impedir una presión uniforme. Compare el corte de una sola placa con el de la pila habitual en condiciones equivalentes. Si la placa individual se corta limpiamente, revise la preparación de la pila y el intervalo de apilado permitido por la máquina antes de volver a ajustar las hojas.
Diferencie un fallo de la máquina de un problema del material
Inspeccione los bordes sin cortar y las superficies del tablero antes de culpar a la sierra. Un laminado quebradizo o dañado, una unión irregular, una capa superficial suelta o un hueco cerca de la línea de corte pueden afectar al resultado. La planitud del tablero y la densidad del núcleo también pueden influir en la sujeción del panel y en la forma en que corta la hoja.
Realice una comparación con una pieza en buen estado y de la misma especificación, si está disponible. Anote la identificación del material, el espesor, la orientación de la cara y si el defecto afecta a una placa o un lote en particular. Un corte limpio en una muestra no demuestra que todo el resto del material sea defectuoso, pero una diferencia repetible en las mismas condiciones de corte es un dato útil para investigar el problema con el proveedor del material.
Compruebe también si el problema se refiere a astillamientos causados por la sierra o a daños producidos posteriormente. La manipulación, el apilado, los equipos de transferencia y las operaciones posteriores pueden dañar un borde recién cortado. Inspeccione una muestra inmediatamente después del corte, con la máquina parada y tras asegurar un acceso seguro, antes de que pase a la siguiente operación.
Haga que la corrección sea reproducible
Siga una breve secuencia de diagnóstico en lugar de ajustar todos los parámetros a la vez. Primero, conserve las condiciones de corte originales e inspeccione una muestra. Después, corrija cualquier fallo evidente, como un diente dañado o una unidad incisora inactiva, y repita el corte. Si el borde mejora, pero sigue sin ser aceptable, pase a la siguiente causa probable y registre el cambio realizado.
- Registre la especificación del tablero, la orientación de la cara, la identificación de la hoja, los ajustes de incisión, el avance, la velocidad del husillo y el patrón de corte.
- Inspeccione el defecto en ambos lados y a lo largo de todo el corte. Anote si aparece en un borde, en ambos o solo al principio o al final.
- Con la máquina aislada, inspeccione las herramientas de corte, el montaje, la alineación de la incisión y los componentes de apoyo en el orden sugerido por el síntoma.
- Vuelva a colocar las protecciones, retire al personal de la zona de corte y realice una prueba controlada siguiendo el procedimiento de funcionamiento habitual de la máquina.
- Compare la nueva muestra con la original y documente el ajuste modificado. Repita solo si es necesario.
Confirme el resultado con el tablero, la dirección de corte y la disposición de producción reales que dieron origen al problema. Una prueba limpia con una sola placa quizá no represente un trabajo con tableros apilados, y un corte corto de recorte quizá no revele un problema de apoyo al final de un panel largo. Revise tanto el componente terminado como el borde del recorte adyacente: un desplazamiento de la incisión puede afectar de manera distinta a cada lado.
Si no se puede mantener la alineación, la excentricidad medida sigue fuera de los límites del fabricante después de revisar las herramientas y las superficies de montaje, o persiste la vibración con herramientas adecuadas, deje de tratar el problema como un ajuste de parámetros de corte. Es posible que la unidad incisora, el eje, los rodamientos, las guías o los accionamientos deban inspeccionarse según el procedimiento de servicio del fabricante del equipo. Registre las observaciones y las mediciones para distinguir el fallo mecánico de las variables relacionadas con la hoja y el material.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.