


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo solucionar problemas de posicionamiento impreciso de los agujeros en una taladradora lateral para muebles
Cuando los agujeros quedan sistemáticamente fuera de posición en una taladradora lateral para muebles, empiece por identificar el patrón del error. Un desplazamiento constante suele indicar un problema de referencia o configuración; un error que aumenta a lo largo del panel sugiere un problema de escala, accionamiento o alineación. Los errores aleatorios requieren prestar más atención al amarre, al movimiento del panel y a la inconsistencia de la detección.
Antes de cambiar los valores de calibración, mida un panel conocido según el plano, registre dónde está desviado cada agujero y compruebe si el mismo error se repite en ciclos sucesivos. Así se evita corregir un síntoma temporal con un desplazamiento permanente.
Empiece con una medición repetible
Elija un panel plano y representativo, con bordes limpios y dimensiones conocidas. Utilice los mismos bordes de referencia indicados en el plano del trabajo o en el programa, y marque la cara y el extremo que deben apoyar contra las superficies de posicionamiento de la máquina. Compruebe que la pieza se haya cargado con la orientación prevista.
Mida la posición de los agujeros desde el borde de referencia designado hasta el centro del agujero, no solo de un agujero al siguiente. La separación entre agujeros puede ser correcta aunque todo el patrón esté desplazado. Mida tanto la distancia a lo largo del panel como la altura de los agujeros en el canto. Cuando sea posible, utilice un calibre adecuado para localizar el centro del agujero o un dispositivo de medición; medir hasta el borde de un agujero dañado o sobredimensionado puede arrojar resultados engañosos.
Registre las posiciones programadas y medidas, las dimensiones del panel, el material, el cabezal de taladrado y la orientación de carga. Procese varios paneles de prueba en las mismas condiciones. Compare los resultados antes de realizar cualquier ajuste:
- El mismo desplazamiento en todos los agujeros: Compruebe el punto de referencia, el tope de posicionamiento, el offset de trabajo y el origen del programa.
- El error aumenta con la distancia respecto a la referencia: Compruebe el recorrido del eje, los componentes del accionamiento, la escala de posicionamiento y la alineación del panel con respecto al eje.
- La posición de los agujeros varía de un panel a otro: Compruebe el amarre, el asentamiento del panel, el funcionamiento de los sensores y posibles holguras mecánicas.
- Solo está desviado un husillo o un agujero de un grupo: Inspeccione esa herramienta, su portaherramientas y cualquier offset específico del husillo o juego mecánico.
- La posición a lo largo del panel es correcta, pero la altura no: Compruebe el espesor del panel, las superficies de apoyo, la altura del cabezal de taladrado y la cara utilizada como referencia vertical.
Estos patrones ayudan a acotar la búsqueda, pero no demuestran una causa única. La máquina también puede tener más de un fallo, especialmente después de una colisión o un cambio en la configuración de producción.
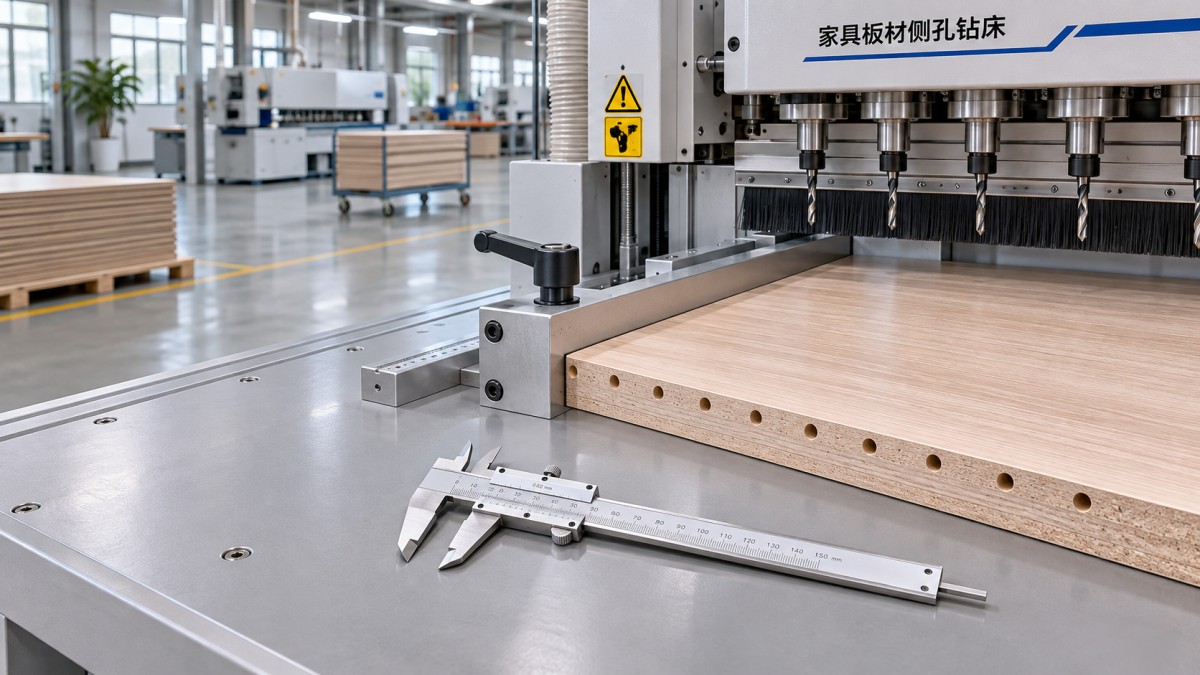
Compruebe el panel antes de recalibrar la máquina
Un programa de taladrado lateral presupone que el panel llega a las mismas superficies de referencia en cada ciclo. El polvo en un tope, una viruta debajo del panel, un canto dañado o una pieza combada pueden cambiar la posición inicial real, aunque las coordenadas CNC sean correctas.
Inspeccione los cantos del panel para comprobar su escuadra y detectar daños. Confirme que las dimensiones coincidan con el programa y que la cara correcta esté apoyada contra el soporte. En piezas canteadas, determine si el programa toma como referencia el canto acabado o el canto del panel sin cantear. Una discrepancia puede desplazar el patrón de agujeros aunque la máquina repita con precisión.
Si el problema afecta a un lote, compare una pieza defectuosa con otra correcta del mismo trabajo. Si solo están afectados paneles de un lote de corte, mida su longitud, anchura, escuadra y estado de los cantos antes de cambiar los ajustes de taladrado. Si los paneles de distintos tamaños presentan errores diferentes, busque una dimensión de pieza, una referencia de carga o una configuración de reflejo incorrectas en los datos del trabajo.
La precisión del corte en las operaciones anteriores es importante porque el taladro se posiciona a partir del panel físico, no del plano. Por ejemplo, lasierra de vigas CNC ZD330F es una máquina CNC de corte para paneles utilizada en una operación anterior y tiene una precisión de corte especificada de ±0.1 mm. No es una taladradora lateral, y su especificación no establece la precisión de los agujeros acabados. Es necesario comprobar conjuntamente las referencias de corte, manipulación, canteado y taladrado.
Verifique los topes, los sensores y la referencia de la máquina
Inspeccione los topes fijos y las superficies de posicionamiento para detectar desgaste, desplazamientos, daños por impacto y acumulación de residuos. Después de limpiarlos, apoye el panel contra los topes previstos y compruebe que no queden huecos. Aunque un tope parezca estar bien colocado, puede desplazarse bajo presión si su montaje está flojo.
En las máquinas que detectan el panel mediante un sensor fotoeléctrico, láser o de contacto, examine la superficie de detección y el montaje. El polvo, un soporte flojo o un cable dañado pueden hacer que la posición detectada sea inconsistente. Según el sensor, el color del material, el acabado superficial, el canteado y el estado del panel también pueden afectar a la detección óptica. Utilice la pantalla de diagnóstico de la máquina y el procedimiento del fabricante del sensor para comprobar que la señal de entrada cambie de forma fiable en la posición prevista.
Si el mismo patrón está desplazado en una cantidad similar en cada prueba, compare el origen de trabajo activo y el offset entre el sensor y la herramienta con la configuración documentada. Confirme que estén seleccionados el programa, la herramienta y el lado de referencia correctos. No dé por hecho que una coordenada mostrada corresponde al centro físico del agujero: el control puede aplicar offsets específicos de la máquina entre el sensor, el husillo y la posición programada.
Después de mover un sensor o un tope, restablezca su posición y siga el procedimiento de referencia o calibración del fabricante. Registre los valores originales antes de cambiar parámetros y ajuste únicamente el valor asociado al error confirmado. Un offset puede hacer que un panel de prueba pase la inspección mientras oculta un sensor flojo o una pieza cargada incorrectamente.
Descarte el movimiento durante el amarre y el taladrado
Aunque el panel quede bien asentado, todavía puede moverse cuando se accionan las mordazas o cuando la broca entra en el canto. Busque marcas de contacto, apoyo desigual de las mordazas, almohadillas desgastadas y falta de soporte cerca de la zona de taladrado. Una pieza estrecha o corta puede requerir un soporte suplementario aprobado o un dispositivo que la mantenga a escuadra sin interferir con la trayectoria de la herramienta.
Inspeccione el sistema neumático para detectar fugas y presión inestable, y compare las condiciones de funcionamiento con los requisitos del fabricante de la máquina. Una fuerza de amarre insuficiente puede permitir que la pieza se mueva; una fuerza excesiva o desigual puede deformar un panel delgado o apartarlo de la superficie de posicionamiento. Ajuste la configuración al material y a la geometría del panel, en lugar de suponer que una mayor presión siempre mejora la precisión.
Para distinguir un error de carga de un movimiento durante el taladrado, compruebe el asentamiento del panel antes del ciclo e inspeccione el resultado inmediatamente después. Utilice el modo de configuración o diagnóstico aprobado de la máquina y manténgase alejado de las piezas móviles. Nunca sujete una pieza con la mano durante el taladrado ni puentee un enclavamiento para observarla más de cerca.
Inspeccione la broca, el husillo y las condiciones de avance
Una broca desafilada, mellada, doblada o mal asentada puede desviarse al penetrar en el panel, especialmente cerca de una superficie laminada o un canto irregular. Con la máquina aislada y el movimiento detenido, inspeccione los filos de corte, el vástago, la pinza o el portabrocas y el asiento de la herramienta. Limpie las superficies de contacto antes de volver a instalar una herramienta y utilice las herramientas y el procedimiento de apriete adecuados para el husillo.
Compruebe si el agujero afectado está realmente desplazado o simplemente es demasiado grande. Una herramienta desgastada o una excentricidad excesiva pueden producir un agujero irregular difícil de medir con precisión. Si un husillo de un cabezal multihusillo se comporta sistemáticamente de forma distinta a los demás, compare su herramienta, portaherramientas, montaje y offset programado o mecánico con los de los husillos correctamente posicionados.
La velocidad de avance y la velocidad del husillo deben ser adecuadas para la herramienta y el material. Un avance excesivo puede flexionar la broca o mover un panel mal apoyado; unas condiciones de corte inadecuadas también pueden empeorar el desgarro del canto. Reduzca la carga de taladrado solo como cambio de diagnóstico controlado y siguiendo las indicaciones de la herramienta y de la máquina. Si el error desaparece, inspeccione también el soporte, el estado de la herramienta y el amarre, además de los parámetros de corte.
Investigue el eje y el accionamiento cuando los errores aumenten progresivamente
Cuando el error de posición aumenta a lo largo del panel, registre o represente gráficamente la desviación en varias posiciones programadas. Una diferencia que aumenta de forma constante puede indicar un problema de escala del eje o de transmisión. Los cambios irregulares pueden apuntar, en cambio, a fricción, un componente flojo o movimiento intermitente. No corrija un error progresivo con un único offset de origen: eso solo desplaza todo el patrón.
Inspeccione los componentes del accionamiento correspondientes para detectar holguras, desgaste, contaminación o daños. Según la máquina, pueden incluir una correa y poleas, cremallera y piñón, husillo de bolas, acoplamiento, guía lineal o componentes de realimentación del encoder. Compruebe si hay resistencia anormal o juego siguiendo el procedimiento de inspección del fabricante. Una colisión o un servicio reciente hacen especialmente relevante comprobar si se han desplazado los elementos de montaje o la alineación.
El juego mecánico es otra posibilidad cuando la posición final depende de la dirección del movimiento. Compare las posiciones alcanzadas desde direcciones opuestas mediante un procedimiento de prueba aprobado y un instrumento de medición adecuado. Una diferencia que depende de la dirección puede indicar movimiento perdido, pero determine su causa mecánica antes de cambiar los ajustes de compensación. La compensación no puede reparar un acoplamiento flojo ni un accionamiento desgastado.
La calibración del eje y la alineación mecánica deben realizarlas personas autorizadas para trabajar con la máquina, utilizando equipos de medición adecuados. Registre los ajustes originales y los resultados de las pruebas para que los cambios puedan revertirse o rastrearse. Los armarios eléctricos, los servoaccionamientos y los ejes móviles presentan riesgos; aísle la energía y siga los procedimientos de bloqueo antes de realizar inspecciones mecánicas o eléctricas. Los diagnósticos con la máquina en tensión solo deben llevarse a cabo siguiendo el procedimiento seguro del fabricante.
Diferencie los errores de programa de los errores de máquina
Si la máquina supera una prueba de referencia sencilla, pero falla en un trabajo de producción, examine los datos del trabajo antes de ajustar la máquina. Compruebe el tamaño del panel, las coordenadas de los agujeros, la cara de taladrado, la orientación de la pieza, el reflejo y cualquier compensación para el canteado. Confirme que el plano y el programa CNC utilicen la misma esquina de referencia.
Preste especial atención a las piezas de muebles izquierdas y derechas. Un panel reflejado puede requerir otra referencia o coordenadas transformadas; darle la vuelta al panel no equivale necesariamente a utilizar el programa reflejado correcto. Compare la trayectoria de la herramienta mostrada o la lista de agujeros con el plano antes de procesar otra pieza.
Si solo está afectado un trabajo, reprodúzcalo con un panel de prueba claramente marcado y un patrón de agujeros sencillo. Si varios trabajos sin relación muestran el mismo desplazamiento físico, investigue la referencia y la configuración de la máquina. Esta comparación ayuda a evitar corregir programas correctos para compensar un fallo de la máquina, o cambiar la calibración de la máquina para compensar un programa incorrecto.
Confirme la reparación en todo el rango de trabajo
Después de corregir la causa identificada, procese varios paneles de prueba con el método normal de carga y amarre. Mida los agujeros cerca de ambos extremos del rango de trabajo, así como en las posiciones o los husillos que antes presentaban errores. Compruebe la altura y la separación de los agujeros y, cuando el trabajo lo requiera, ensamble o calibre piezas de acoplamiento representativas.
Compare los resultados con las tolerancias indicadas en el plano del trabajo. Que un agujero cumpla la tolerancia no demuestra que todo el patrón sea correcto, y un ciclo satisfactorio no demuestra que el proceso sea repetible. Si el error sigue siendo variable, vuelva a comprobar el asentamiento del panel, la detección y el amarre; si cambia con la distancia recorrida, siga investigando el eje y su alineación.
Documente el patrón del fallo, las mediciones, las piezas reemplazadas, los cambios de parámetros y los resultados de las pruebas finales. Si no puede aislar la causa sin calibrar el accionamiento, consultar los datos de configuración del sensor o seguir procedimientos específicos de la máquina, facilite esos registros al proveedor del equipo junto con el modelo, la versión del control y el programa afectado. El historial de mediciones proporciona un punto de partida útil para el soporte técnico y reduce los ajustes innecesarios.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.