


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Puede una taladradora de alimentación continua trabajar con paneles de distintos tamaños?
Una taladradora pasante para paneles de mobiliario puede procesar paneles de distintos tamaños cuando su sistema de transporte, posicionamiento, cabezales de taladrado y software de control admiten toda la mezcla de producción. La diferencia decisiva es si los distintos paneles pueden procesarse consecutivamente mediante programas independientes o si cada tamaño requiere un ajuste manual, un dispositivo de sujeción diferente o un cambio en la configuración de taladrado.
Para seleccionar una máquina, compare la combinación real de dimensiones de los paneles, patrones de agujeros y secuencia de producción con las condiciones de funcionamiento permitidas. Un panel que se encuentre dentro de los límites anunciados de longitud y anchura puede no ser adecuado si no se puede sujetar de forma segura, si sus agujeros quedan fuera del alcance del cabezal de taladrado o si el panel siguiente requiere un reajuste manual.
Empiece por el rango de tamaños, no por el panel más grande
Las especificaciones de una máquina suelen indicar la longitud, anchura y grosor mínimos y máximos de los paneles. Los tres límites son importantes, pero no necesariamente describen un rango rectangular en el que se admita cualquier combinación. Un panel muy corto y ancho puede comportarse de forma distinta a uno largo y estrecho, aunque cada dimensión esté dentro de su límite individual.
Los paneles cortos plantean un reto particular para el transporte. Deben mantener suficiente contacto con los rodillos de alimentación, las bandas u otros elementos de transporte al entrar, detenerse para el taladrado y salir. Si el panel pierde el control efectivo entre las zonas de transporte, su posición puede desplazarse antes del ciclo de taladrado. Los paneles largos plantean otro problema: un voladizo sin apoyo puede combarse o desviarse, especialmente si el material es delgado o flexible.
El grosor influye en algo más que en si el panel cabe bajo el sistema de presión. El recorrido de sujeción, los ajustes de presión y la proyección de la herramienta deben ser adecuados para ambos extremos de la mezcla de producción. Si un panel delgado se levanta durante el taladrado, puede provocar una profundidad de agujero irregular o daños alrededor de la cara de salida; un panel grueso puede limitar el alcance disponible de la broca o interferir con un cabezal o una abrazadera.
Solicite un diagrama del rango de trabajo o una aclaración por escrito si la longitud mínima varía según la anchura, la cara de taladrado, la dirección de alimentación o el número de cabezales activos. El rango útil es el disponible para la operación prevista, no simplemente el rango por el que puede pasar un panel en bruto.
El posicionamiento determina si se pueden mezclar tamaños de forma fiable
Los sistemas de alimentación pasante establecen una referencia para el panel mediante una combinación de guías laterales, topes, sensores, abrazaderas y retroalimentación de movimiento. A continuación, el programa de control ubica los agujeros con respecto a esa referencia. Para procesar dimensiones variadas, confirme qué borde y extremo definen el datum y si ese datum se mantiene constante al cambiar el tamaño y la orientación de los paneles.
Si un panel se registra contra el borde equivocado, puede producir un patrón que parezca correcto por separado, pero que no encaje correctamente con la pieza correspondiente. Esto es especialmente fácil de pasar por alto en componentes casi simétricos. Defina claramente la cara de referencia, el borde de referencia y el extremo delantero tanto en los datos de la pieza como en el método físico de carga.
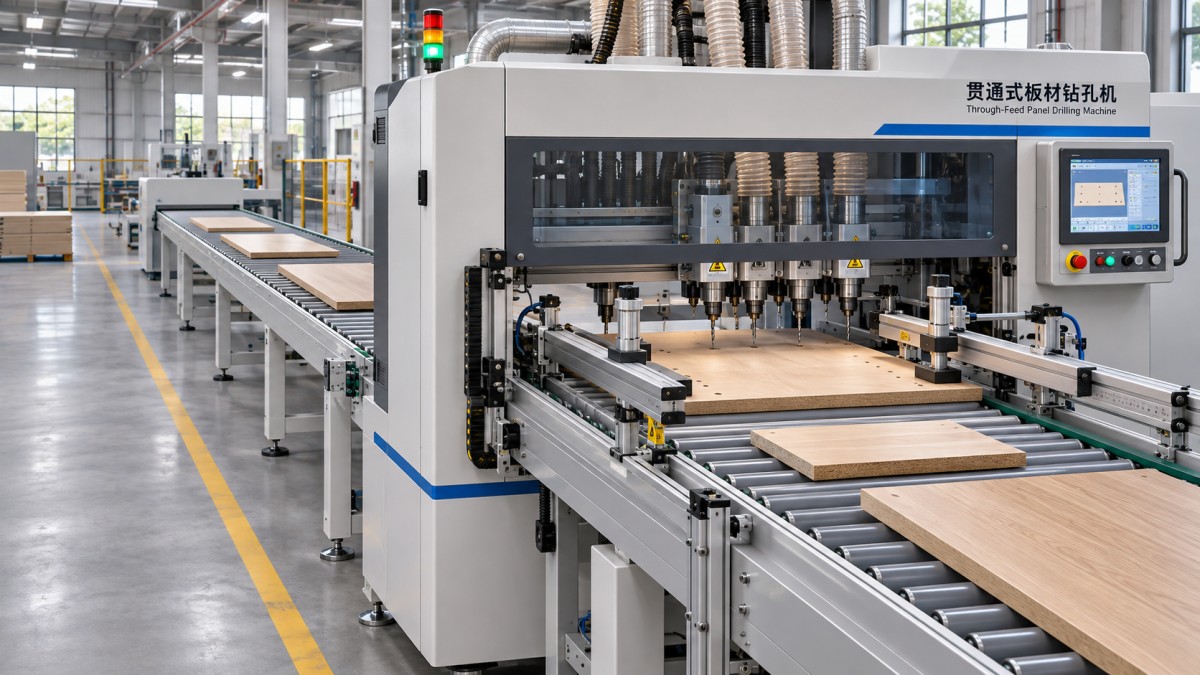
La precisión de posicionamiento de la máquina también debe interpretarse en términos prácticos. La repetibilidad indica hasta qué punto los ciclos repetidos vuelven a la misma posición; por sí sola, no demuestra que los agujeros estén correctamente ubicados con respecto al borde acabado del panel. Las variaciones del aserrado, los desconchados en los bordes, la curvatura del panel y un registro irregular pueden afectar al resultado del ensamblaje, aunque la máquina repita sus movimientos de forma fiable.
En las piezas largas o estrechas, preste atención a la desviación angular. Una pequeña desviación angular en la guía se convierte en un error de posición mayor a medida que aumenta la longitud del panel. La sujeción debe mantener la posición de referencia durante el taladrado sin desplazar el panel de su datum. Cuando se mecanizan ambas caras o varios bordes, determine cómo mantiene o restablece la máquina la referencia entre operaciones.
Los patrones de agujeros pueden imponer límites más estrictos que el tamaño del panel
El área de taladrado suele ser distinta del área del panel. Una máquina puede admitir un panel grande mientras que un husillo concreto no puede alcanzar todos los agujeros requeridos, o puede admitir un panel pequeño solo cuando las abrazaderas están en posiciones que interfieren con el patrón. Compare todas las coordenadas de los agujeros con el recorrido y la zona accesible de cada cabezal pertinente.
Distinga entre el taladrado vertical de la cara y el taladrado horizontal del canto. Los agujeros en la cara para bisagras o conectores, los agujeros en el canto para espigas y los agujeros en cantos opuestos pueden requerir cabezales, posiciones del panel o pasadas diferentes. La capacidad indicada para taladrar varias caras no significa que cualquier combinación pueda procesarse en una sola pasada. Pregunte cómo se gira el panel o se establece una nueva referencia cuando no se puede acceder a una cara requerida.
La configuración del banco de taladrado también es importante. La separación fija entre husillos es eficiente cuando los agujeros coinciden con las separaciones disponibles, pero un patrón irregular puede requerir reposicionamiento, activación selectiva de husillos o una herramienta adicional. Confirme los diámetros de broca disponibles, el control de profundidad, los sistemas de cambio de herramienta y si un mismo programa puede seleccionar las herramientas necesarias sin intervención manual.
Preste atención a las abrazaderas y a las vigas de presión al revisar el patrón. Un agujero cerca del extremo de un panel puede estar técnicamente dentro del recorrido del cabezal, pero ser inaccesible cuando el panel está sujeto en la posición requerida. Las piezas más pequeñas y los agujeros cercanos a los bordes son buenos casos de prueba para descubrir estas restricciones.
El cambio automático requiere datos completos de las piezas
El procesamiento consecutivo de paneles de distintos tamaños requiere que el control asocie cada panel físico con el programa de mecanizado correcto. Según la instalación, esa asociación puede basarse en una secuencia programada, la lectura de códigos de barras u otra interfaz de datos de producción. Confirme si las dimensiones y las coordenadas de los agujeros se leen de los datos de cada pieza, se seleccionan de programas almacenados o se introducen manualmente.
El control también necesita una forma de responder ante información incorrecta o ausente. Una prueba de aceptación adecuada incluye un panel presentado en la orientación equivocada, un identificador ilegible y una discrepancia entre la pieza programada y el panel en la entrada. Determine si la máquina se detiene, rechaza la pieza o solicita confirmación, y cómo se reanuda la secuencia sin asignar el siguiente programa al panel equivocado.
Un cambio en el tamaño del panel no implica automáticamente un cambio en el patrón de taladrado, y lo contrario también es cierto. Dos paneles de dimensiones idénticas pueden requerir ubicaciones o profundidades de agujero distintas, o caras de referencia diferentes. A la inversa, una familia de paneles de distintas longitudes puede compartir un patrón parametrizado. El método de programación debe reflejar los datos reales de las piezas, en lugar de utilizar únicamente el tamaño como identificador.
El ajuste automático debe describirse en función de cada operación. Las guías laterales, las abrazaderas, los cabezales de taladrado y los ajustes de alimentación pueden tener distintos métodos de ajuste. Una máquina con selección automática de programas puede seguir requiriendo un ajuste manual de la guía; el posicionamiento automático de un eje no demuestra que todos los componentes pertinentes cambien de configuración sin intervención.
Separe la capacidad de la máquina de la capacidad de la línea
Una unidad de taladrado puede admitir tamaños variados mientras que la línea conectada no puede suministrarlos en el orden o la orientación requeridos. Los rodillos de entrada, las mesas de transferencia, los transportadores y los soportes de salida tienen cada uno sus propias dimensiones mínimas y máximas. Las piezas pequeñas pueden encontrar huecos entre secciones; las piezas grandes pueden obstruir las transferencias o requerir soporte adicional.
La separación entre paneles consecutivos también afecta al rendimiento. La máquina puede necesitar un intervalo libre para identificar una pieza, cerrar las abrazaderas, completar el taladrado y liberarla antes de que entre la siguiente. Por tanto, una secuencia con cambios frecuentes de tamaño o patrón de agujeros puede funcionar de forma distinta a un lote continuo de paneles idénticos. Compare la producción utilizando la mezcla de productos prevista, incluidas las transferencias y cualquier giro o reorientación.
El material y el estado de la superficie influyen en la alimentación. Los tableros de partículas laminados, el MDF y otros productos de panel no necesariamente se comportan igual bajo las mismas condiciones de presión y alimentación. El polvo, los bordes dañados y la curvatura del panel pueden interferir con la detección o el registro. Una prueba con materiales representativos ofrece más información que una demostración con piezas de prueba limpias y planas de un solo tamaño.
Utilice piezas límite para establecer los criterios de aceptación
Una prueba significativa incluye los paneles más pequeños y más grandes, pero también debe incluir combinaciones que pongan a prueba distintas funciones: una pieza larga y estrecha, una corta y ancha, el panel más delgado y un componente con agujeros cerca de sus bordes de referencia. Incluya el patrón más exigente y el más habitual; no necesariamente revelarán las mismas limitaciones.
Procese las piezas en la secuencia mixta prevista, en lugar de clasificarlas por tamaño. Registre los ajustes manuales, las llamadas a programas, las interrupciones y las piezas que necesiten una segunda pasada. Mida las ubicaciones y profundidades de los agujeros con respecto al datum acordado, y evalúe la calidad de salida y la alineación con los componentes correspondientes. El método de medición y las desviaciones aceptables deben acordarse antes de la prueba.
El resultado de una prueba debe distinguir los desplazamientos sistemáticos de los movimientos irregulares. Un desplazamiento repetido puede indicar un problema con el datum o los ajustes del programa, mientras que los errores dispersos requieren investigar el registro, la sujeción, el estado del material o el movimiento de la máquina. Repetir el mecanizado de la misma pieza después de un cambio de tamaño puede revelar si el ajuste o la configuración vuelve a una posición constante.
Si la ruta de producción también incluye componentes de madera maciza, el espigado de doble extremo es un proceso distinto del taladrado pasante de paneles. Una CNC Double Ended Tenoning Machine mecaniza ambos extremos de los componentes de madera maciza y puede realizar operaciones de taladrado y otros mecanizados; sus dimensiones de espigado no determinan el rango de tamaños de panel ni el área de taladrado de una máquina pasante.
Antes de especificar una línea para tamaños variados, documente el rango de piezas requerido, las caras que se van a taladrar, la convención de datum y la secuencia; después, solicite una declaración clara de las combinaciones que requieren ajustes manuales o una pasada adicional. Ese límite determina si la máquina se adapta a la ruta de producción prevista.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.