


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo las máquinas CNC de espigado de doble extremo mejoran el rendimiento de las piezas de bastidor
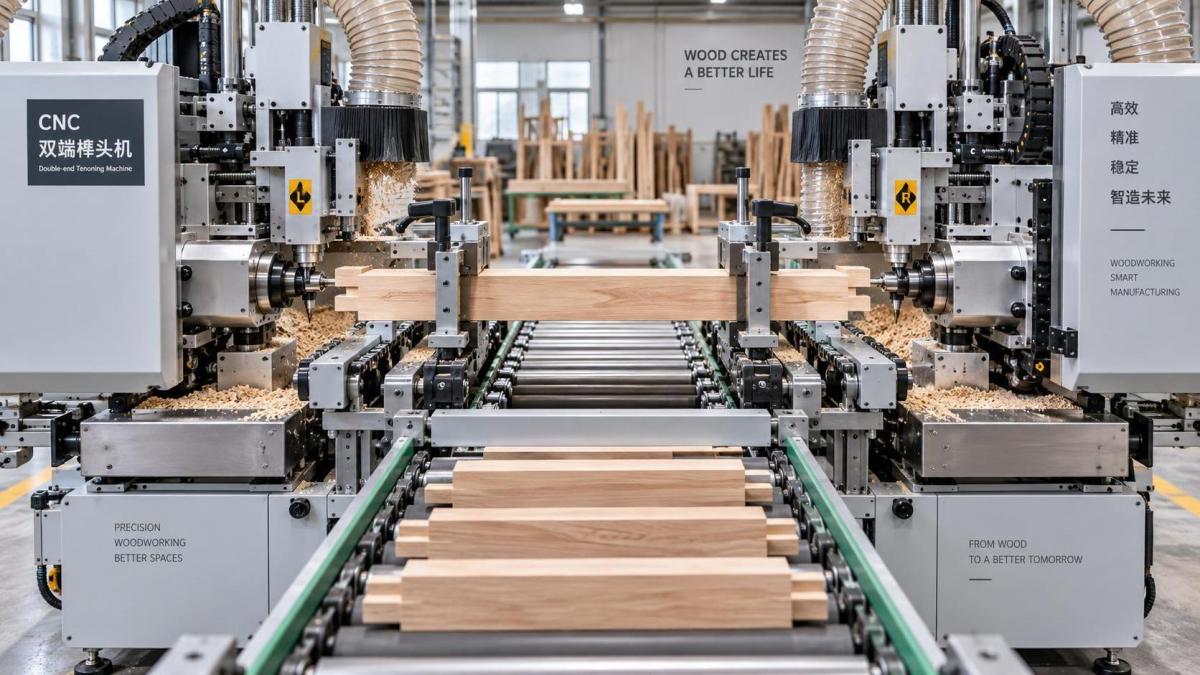
El rendimiento en piezas de bastidor rara vez está limitado únicamente por la velocidad de corte. La limitación mayor es la acumulación de pequeños retrasos y variaciones alrededor del corte: cargar un larguero cada vez, volver a referenciar la pieza, cambiar topes, corregir diferencias de longitud de extremo a extremo y clasificar las piezas que no se ensamblan correctamente. Una máquina CNC de espigado de doble extremo mejora la producción porque aborda estas pérdidas como un sistema. Mecaniza ambos extremos desde una referencia común en una sola pasada, de modo que la longitud de la pieza, la geometría de la espiga, la posición del hombro y el tratamiento de los extremos se controlan conjuntamente, en lugar de mediante operaciones separadas.
En largueros, montantes, componentes de cajones, componentes de camas, marcos de puertas y piezas similares, este cambio tiene un efecto práctico en el flujo de producción. El operario manipula la pieza menos veces, los ajustes de la máquina se basan en recetas en lugar de topes, y se reduce la posibilidad de producir dos extremos individualmente aceptables que no coinciden entre sí. El resultado no son simplemente más piezas por hora; es un flujo más predecible de piezas listas para el ensamblaje.
Por qué la producción de piezas de bastidor pierde tiempo entre máquinas
Una secuencia convencional puede implicar cortar a medida los blanks, mecanizar un extremo, girar o volver a cargar la pieza, mecanizar el extremo opuesto y, a continuación, comprobar si la pieza terminada sigue cumpliendo la longitud total requerida. Incluso cuando las máquinas individuales son rápidas, la secuencia contiene tiempo de manipulación que no puede eliminarse aumentando las RPM del husillo. Los largueros largos son especialmente incómodos porque girarlos requiere espacio, cuidado y un soporte estable. Los componentes pequeños plantean un problema diferente: pueden cortarse rápidamente, pero son lentos de posicionar con precisión y seguridad.
La pérdida oculta suele ser la transferencia de variación. Si el primer extremo se referencia desde un tope manual y el segundo desde otro ajuste, la longitud final depende de la relación entre esas dos referencias. Un pequeño error del tope, una viruta atrapada contra un localizador o una posición de carga inconsistente pueden desplazar un hombro o acortar un componente. En un bastidor, estas pequeñas diferencias se hacen visibles durante el ensamblaje: las espigas hacen tope prematuramente, los hombros no cierran, las uniones a inglete se abren o el bastidor debe forzarse para escuadrarlo.
Una máquina CNC de espigado de doble extremo cambia la lógica de referencia. La pieza se sujeta y transporta entre dos estaciones de mecanizado. La distancia entre los cabezales de trabajo establece la longitud final controlada, mientras ambos extremos se mecanizan en el mismo ciclo. Esto es especialmente valioso cuando una unión depende de hombros coincidentes, como en largueros de puertas con unión de caja y espiga, faldones de mesa, componentes de bastidores de armarios y largueros de muebles tapizados.
Un ciclo crea una relación dimensional común
La principal ventaja de productividad procede del procesamiento simultáneo de los extremos, pero la ventaja de ingeniería más importante es la precisión relacional. Una pieza de bastidor no es simplemente una tabla cortada a una longitud determinada. Sus características deben relacionarse correctamente entre sí: los hombros izquierdo y derecho, el espesor de la espiga, la posición de las caras de la espiga, la ubicación del rebaje, la orientación del perfil y la longitud final deben contribuir a la unión final.
Cuando ambos extremos se procesan con un único ajuste de máquina, el operario no intenta reproducir una primera operación después de mover la pieza. La máquina controla la relación directamente. Si una receta requiere un larguero terminado de 600 mm, ambas estaciones de mecanizado trabajan para crear esa dimensión en la misma pasada. Esto reduce la necesidad de mediciones intermedias y disminuye el riesgo de que la manipulación repetida modifique el datum.
Esto no significa que todos los blanks puedan cargarse sin preparación. El material entrante sigue necesitando una cara y un canto de referencia fiables. Los materiales arqueados, retorcidos o de espesor irregular pueden sujetarse de forma diferente de una pieza a otra, lo que afecta a la forma en que las herramientas entran en el material. Una máquina de doble extremo puede controlar muy bien la relación de mecanizado, pero no puede convertir por sí sola, mediante software, una materia prima inestable en un componente estable.
El sistema de sujeción importa tanto como los cabezales de corte
Los operarios a veces se centran en el número de husillos o en la velocidad máxima de avance al evaluar la producción. Estas especificaciones son importantes, pero el sistema de sujeción y transporte suele determinar si la máquina puede mantener su ritmo de producción nominal. Las piezas de bastidor deben permanecer posicionadas mientras las herramientas eliminan material de ambos extremos. Si la pieza se desplaza, vibra o se levanta durante el mecanizado, el defecto resultante puede manifestarse como una inconsistencia de longitud, un hombro dañado, vibraciones en la cara de la espiga o una falta de coincidencia del perfil.
Una configuración estable depende generalmente de varias condiciones prácticas:
- El canto de referencia debe ser lo suficientemente recto para un registro lateral fiable.
- Los dispositivos de presión deben sujetar la pieza sin aplastar madera blanda, material revestido de chapa o secciones perfiladas estrechas.
- Las correas de avance, cadenas, almohadillas y guías deben estar limpias, alineadas y libres de resina o polvo compactado.
- La presión de sujeción debe adecuarse al espesor del material y al estado de la superficie, en lugar de tratarse como un ajuste fijo.
- Las disposiciones de soporte deben adaptarse al componente más corto y estrecho previsto en el lote.
Los componentes cortos merecen especial atención. Una máquina puede ser capaz de producir una amplia gama de longitudes, pero el límite inferior práctico depende de la separación entre mordazas, la carga segura, la holgura de las herramientas y de si la pieza permanece completamente apoyada durante el corte. Los operarios no deben asumir que una pieza que cumple una especificación nominal de longitud mínima funcionará automáticamente bien si tiene una sección estrecha, un perfil frágil o una gran cantidad de material que se elimina en los extremos.
El rendimiento mejora cuando los cambios de formato se controlan
El trabajo de bastidores de gran volumen suele incluir familias repetidas de componentes, en lugar de una pieza idéntica durante todo el día. Un programa de puertas puede incluir montantes, largueros superiores, largueros de cerradura, largueros inferiores y componentes intermedios. Una línea de muebles puede alternar entre largueros frontales, laterales, traseros y travesaños. En este entorno, una configuración CNC resulta útil porque las dimensiones y los patrones de mecanizado pueden almacenarse como programas en lugar de reconstruirse mediante reposicionamiento manual.
Sin embargo, un programa almacenado solo acorta el cambio de formato cuando la configuración física es igualmente disciplinada. Los conjuntos de herramientas deben identificarse correctamente, las herramientas deben instalarse en las posiciones previstas y el operario debe confirmar la compensación de herramienta antes de liberar las piezas de producción. Un desplazamiento incorrecto puede producir cientos de componentes sistemáticamente incorrectos más rápido de lo que podría hacerlo una máquina manual.
Por lo tanto, una rutina de cambio de formato viable tiene menos que ver con apresurarse y más con evitar que un reinicio se convierta en un evento de desperdicio. La primera pieza aprobada debe verificarse en cuanto a longitud total, relación hombro a hombro, espesor de espiga, ancho de espiga y cualquier detalle de perfil o contraperfil que afecte al ensamblaje. Cuando importa la orientación izquierda y derecha, la inspección también debe verificar que el programa y la orientación de la pieza coincidan. Una pieza puede cumplir su plano dimensional y aun así ser inutilizable si su cara mecanizada está invertida.
La denominación de los programas debe reflejar la realidad de producción. Los nombres basados únicamente en una dimensión genérica pueden crear confusión cuando dos largueros comparten una longitud, pero utilizan diferentes espesores de espiga, perfiles o espesores de material. Una identificación clara vinculada al código de pieza, sección, longitud, material y versión de unión facilita evitar la selección incorrecta del programa durante cambios de formato frecuentes.
La velocidad de avance debe ajustarse a la calidad de corte, no tratarse como un objetivo
Aumentar la velocidad de avance es la forma más evidente de buscar una mayor producción, pero no siempre es el primer ajuste correcto. En el espigado, la velocidad de avance interactúa con la velocidad del husillo, el diámetro de la herramienta, el número de cuchillas, la especie de madera, el estado de humedad, el filo de la herramienta y la cantidad de material eliminado. Si el avance es demasiado alto para las condiciones de corte, la máquina puede seguir completando el ciclo, pero los hombros pueden astillarse, la testa puede desgarrarse y las caras de las espigas pueden mostrar marcas de mecanizado que debilitan el contacto de encolado o requieren retrabajo.
Para los componentes de bastidor, los hombros limpios son especialmente importantes. Un hombro es la superficie visual y estructural de cierre de una unión de caja y espiga. Un hombro rugoso o astillado puede dejar una línea visible después del ensamblaje, incluso si la espiga encaja correctamente. Los operarios deben evaluar los cambios de avance observando las superficies de unión terminadas y el resultado del ensamblaje, no solo leyendo el tiempo de ciclo.
El estado de las herramientas tiene un efecto directo en el rendimiento. Las herramientas desafiladas aumentan la carga de corte y pueden crear bruñido, desgarro, fibrilación o dimensiones inconsistentes a medida que cambia la resistencia del material. Continuar con una herramienta desgastada puede parecer una forma de evitar tiempos de inactividad, pero puede generar una interrupción mayor más adelante debido al lijado, rechazos, problemas de ajuste o alarmas de la máquina relacionadas con las herramientas. Un intervalo controlado de mantenimiento de herramientas basado en el material, la carga de corte y la calidad visible del acabado es más fiable que esperar a que los defectos se hagan evidentes.
La preparación del material determina si la máquina puede repetir
El mecanizado de doble extremo es más eficaz cuando los blanks llegan con dimensiones de sección consistentes. La variación de espesor es una fuente habitual de variación en las uniones porque altera la relación entre las caras del material y la posición de la herramienta. Si las piezas se referencian desde una cara, pero el espesor entrante fluctúa, la espiga resultante puede quedar descentrada o el perfil puede no alinearse con los componentes adyacentes.
Por lo tanto, la preparación de la superficie debe considerarse parte de la solución de espigado, y no una actividad previa no relacionada. Para material que necesita tanto calibración de espesor como preparación de acabado antes del mecanizado de extremos, unaMáquina cepilladora y lijadora puede contribuir a una condición de entrada más estable al combinar el cepillado de espesor y el lijado. La cuestión relevante no es si el lijado mejora el aspecto de la pieza antes del espigado; es si el proceso proporciona un espesor, planitud y superficies de referencia suficientemente uniformes para que el programa de mecanizado de extremos se repita con precisión.
Este aspecto cobra mayor importancia con la madera maciza. El movimiento por humedad, la dirección de la veta, los nudos y la tensión interna pueden afectar al comportamiento de un blank después de ser cepillado o cortado. Si un larguero se arquea después de la preparación, puede no asentarse de forma consistente contra la referencia de la máquina. Para este tipo de material, separar el material según su calidad o dejar tiempo para que el material acondicionado se estabilice puede ser más productivo que forzar blanks variables a través de la espigadora y corregir el resultado posteriormente.
La calidad de la unión debe comprobarse en el ensamblaje, no solo a la salida de la máquina
Una espiga terminada puede parecer limpia y aun así generar un bastidor deficiente. La verdadera prueba es cómo se comporta el componente con su mortaja o perfil correspondiente. Una espiga demasiado gruesa puede partir el componente con mortaja o impedir el cierre del hombro. Una demasiado floja puede comprometer la alineación y la calidad de la línea de encolado. Una espiga demasiado larga puede hacer tope antes de que el hombro cierre. Un hombro fuera de escuadra puede desalinear el bastidor incluso cuando la espiga encaja.
Por esta razón, la inspección debe incluir una comprobación controlada de ensamblaje cada vez que se introduzca un nuevo lote, juego de herramientas, espesor de material o revisión del programa. La comprobación no necesita ralentizar cada ciclo de producción. Establece si las dimensiones de mecanizado son válidas dentro del sistema de unión, en lugar de válidas de forma aislada. Un calibre pasa/no pasa sencillo para el espesor de la espiga y la posición del hombro también puede detectar desviaciones entre las inspecciones formales de primera pieza.
El operario debe distinguir entre defectos repetibles y defectos aleatorios. Un error de longitud repetible apunta a los datos del programa, el ajuste de posición del cabezal o la compensación. La variación aleatoria de longitud puede indicar una sujeción inestable, una mala referencia del material, residuos en una superficie de posicionamiento o una geometría inconsistente del blank. Sustituir una herramienta no resolverá un problema de transporte, del mismo modo que aumentar la presión de sujeción no corregirá un programa dimensional incorrecto.
Dónde la máquina ofrece el beneficio de producción más claro
La aplicación más adecuada es la producción repetitiva de piezas que requieren características de extremo precisas y coincidentes: puertas de armarios con bastidor, puertas interiores, sillas de comedor, bases de mesa, paneles de muebles similares a ventanas, bastidores de cajones y largueros estructurales de muebles. Estas aplicaciones combinan suficiente volumen y suficiente sensibilidad de unión para que la reducción de la manipulación y el mecanizado con referencia común marquen una diferencia visible.
El beneficio es menos seguro para trabajos personalizados muy variables, series extremadamente cortas o componentes que requieren un ajuste manual considerable porque el propio material es irregular. Una máquina CNC de espigado de doble extremo puede seguir utilizándose en estas condiciones, pero su ventaja depende de cuánto pueda mantenerse la repetibilidad de configuración entre trabajos. Si cada pieza necesita un posicionamiento único, cambios frecuentes de herramienta o corrección manual después del mecanizado, el cuello de botella simplemente se desplaza a otro lugar.
También es importante no confundir capacidad con rendimiento utilizable. Una máquina puede procesar piezas rápidamente, pero la producción seguirá limitada si los blanks no se preparan a tiempo, los programas no se liberan correctamente, la extracción de polvo es inadecuada o las piezas terminadas se acumulan sin inspección ni clasificación. La disposición más productiva mantiene el material en movimiento en una secuencia controlada: blanks estables entran, extremos correctamente mecanizados salen y los componentes verificados se entregan al ensamblaje sin un ciclo de ajuste separado.
La disciplina operativa convierte la velocidad en producción fiable
Una máquina CNC de espigado de doble extremo mejora el rendimiento de las piezas de bastidor al eliminar el posicionamiento duplicado y mantener ambos extremos en una misma relación dimensional. Su valor solo se materializa cuando el proceso circundante respalda esa precisión. Las superficies de referencia limpias, el espesor constante del material, la presión de sujeción correcta, las herramientas afiladas, las recetas verificadas y las comprobaciones de unión de la primera pieza no son tareas secundarias. Son las condiciones que permiten que un ciclo rápido produzca piezas listas para ensamblar en lugar de retrabajos rápidos.
Cuando estas condiciones están presentes, la máquina hace más que acortar el tiempo de mecanizado. Hace que la producción sea más fácil de programar, inspeccionar y transferir a la siguiente operación. Para la producción de bastidores, esta es la definición práctica de mayor rendimiento: más piezas que salen de la etapa de mecanizado con la longitud, orientación, geometría de unión y calidad de superficie necesarias para ensamblarse sin demora.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.