


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo la consultoría de procesos para muebles de tablero aborda las colas de canteado
Una cola de canteado se convierte en un problema de entrega cuando los paneles necesarios para el montaje quedan detrás de trabajos más fáciles de procesar o que se liberaron antes. Añadir otra aplacadora de cantos puede ayudar si la capacidad de procesamiento es realmente insuficiente. Su efecto será mucho menor si la cola se debe a lotes de corte demasiado grandes, falta de cinta de canto, cambios de preparación repetidos o poca visibilidad sobre qué paneles completan un pedido.
La consultoría de procesos para muebles de panel conecta la demanda de producción con el trabajo que la operación de canteado debe realizar realmente para abordar la cola. Examina la llegada de paneles, los pases de canto necesarios, las condiciones de preparación, la manipulación y las prioridades de las operaciones posteriores. Para un gestor de proyectos, el resultado útil es una decisión práctica: cambiar la forma de liberar y secuenciar el trabajo, mejorar la operación existente o invertir en capacidad adicional respaldada por un cálculo claro de la carga de trabajo.
Averigüe qué está esperando y por qué
Que haya paneles por toda la planta no demuestra que la aplacadora de cantos tenga una capacidad insuficiente. Algunas pilas pueden estar listas para procesarse; a otras les puede faltar cinta, identificación, especificaciones aprobadas o componentes correspondientes. La cola también puede crecer mientras la máquina alterna entre periodos de sobrecarga y periodos sin trabajo adecuado.
La primera tarea de la consultoría es seguir pedidos representativos desde el corte, pasando por el canteado, hasta la siguiente operación. Incluya las variaciones de producto que afectan a la producción: distintos tamaños de panel, materiales de canto, requisitos de adhesivo y acabados esperados. Una revisión limitada a tiradas largas de paneles idénticos puede ofrecer una imagen demasiado optimista de la capacidad disponible.
Para cada lote, separe el tiempo de espera del tiempo de procesamiento. Registre cuándo está listo, cuándo comienza el procesamiento, qué interrumpe la operación y cuándo sale el lote completo. El objetivo es localizar la causa de la demora con suficiente precisión para que alguien pueda actuar.
Estos patrones pueden solaparse. Una verdadera falta de capacidad puede agravarse por una secuenciación deficiente, mientras que una limitación de manipulación puede ocultar capacidad de máquina que, de otro modo, sería aprovechable. Antes de recomendar equipos, el diagnóstico debe explicar tanto la cola como las interrupciones.
Mida la carga de trabajo en pasadas de canto, no solo en cantidad de paneles
La cantidad de paneles es práctica para los informes, pero puede representar de forma inexacta la demanda de canteado. En una máquina de un solo lado, un panel que requiere acabado en los cuatro cantos necesita varias pasadas y manipulaciones repetidas. Un panel que solo requiere el acabado de un canto genera una carga de trabajo distinta, aunque sus dimensiones sean similares. Una configuración de doble lado modifica de nuevo el cálculo, según el panel y la disposición de la máquina.
Un modelo útil de carga de trabajo agrupa los paneles por ruta de procesamiento. Identifica los cantos que deben acabarse, las dimensiones pertinentes, el material de canto, los requisitos de preparación y cualquier restricción que afecte a la alimentación de las piezas. También tiene en cuenta la inspección, el volteo, el apilado y la devolución de paneles para pasadas adicionales.
La velocidad nominal de avance solo ofrece una parte de la respuesta. La producción real depende de la separación entre paneles, las condiciones de operación permitidas, la manipulación manual, el tiempo de preparación y las interrupciones. Las piezas pequeñas pueden requerir mucha manipulación, mientras que los paneles grandes pueden necesitar soporte o mano de obra adicional. Un transportador de retorno puede facilitar la circulación, pero su idoneidad depende de la gama de paneles y de cómo los operarios carguen y descarguen el sistema.
Para la planificación, compare el tiempo de procesamiento y manipulación que requiere la combinación programada con el tiempo que la operación puede proporcionar de manera fiable. Contabilice de forma coherente las preparaciones y las pérdidas recurrentes: inclúyalas en el tiempo requerido o réstelas del tiempo disponible, pero no las cuente dos veces. El retrabajo también consume capacidad y debe mantenerse visible.
Planificar cada minuto disponible deja poco margen para variaciones en las llegadas, controles de calidad o interrupciones. El margen adecuado depende de la combinación de producción y los compromisos de entrega. La consultoría debe explicitar ese margen para que el programa no parezca viable solo porque se han ignorado las variaciones normales.
El tamaño de la cola resulta más informativo cuando se expresa en horas estimadas de procesamiento, junto con la urgencia de los pedidos. Dos pilas de la misma altura pueden representar cargas de trabajo muy distintas. Esta distinción ayuda al responsable del proyecto a determinar si una demora puede recuperarse durante el turno o si exige modificar el plan de entrega.
Cambie la liberación y la secuencia antes de que la cola se vuelva urgente
La optimización del corte y el flujo de canteado pueden impulsar la producción en direcciones distintas. Un plan de corte puede agrupar paneles para mejorar el aprovechamiento de las planchas, mientras que el canteado se beneficia de condiciones de procesamiento compatibles y el montaje requiere juegos completos. Maximizar por separado la producción de cada operación puede dejar pedidos sin terminar repartidos por toda la fábrica.
Por ello, la consultoría debe examinar la regla utilizada para liberar el trabajo desde el corte. Si se liberan lotes grandes siempre que haya capacidad disponible, la zona de canteado se convierte en el almacén intermedio de toda la operación previa. Una regla de liberación controlada vincula el nuevo trabajo con el espacio disponible, el tiempo de procesamiento previsto y los requisitos de las operaciones posteriores.
Esto no significa que todos los pedidos deban avanzar en lotes diminutos. Los lotes muy pequeños pueden aumentar el transporte, el trabajo de identificación y los cambios de preparación. El objetivo es elegir cantidades de transferencia que mantengan abastecido el canteado y permitan avanzar a los juegos urgentes sin que queden enterrados bajo trabajos no relacionados.
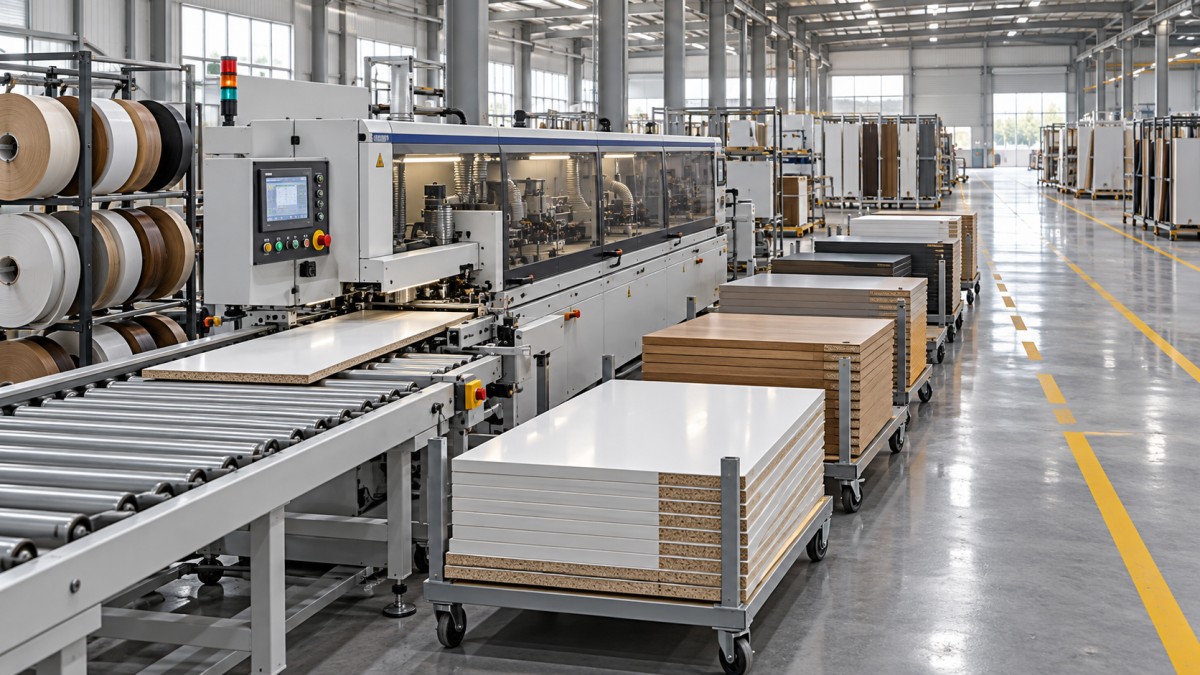
A continuación, la secuenciación debe equilibrar la eficiencia de preparación con la prioridad de entrega. Agrupar materiales de canto y condiciones de procesamiento compatibles puede reducir las interrupciones. Sin embargo, prolongar una tirada conveniente mientras un pedido de montaje casi completo espera sus paneles finales puede aumentar el plazo total. La secuencia necesita un punto definido en el que completar pedidos tenga prioridad sobre ahorrar tiempo en otra preparación.
Una regla de asignación viable podría dar prioridad a los paneles necesarios para completar la siguiente ventana de montaje y, después, agrupar los trabajos compatibles dentro de esa ventana. Las excepciones deben ser visibles y asignarse a alguien con autoridad para aprobarlas. De lo contrario, los operarios reciben solicitudes contradictorias del corte, el montaje y la gestión de proyectos, todas presentadas como urgentes.
La disponibilidad de materiales debe formar parte de la misma decisión. Antes de que un lote entre en la cola de trabajos listos, deben estar disponibles su identificación, especificación de canto, cinta necesaria e instrucciones de procesamiento. Los paneles pendientes de aclaración necesitan un estado separado para que la cola visible refleje los trabajos que realmente pueden procesarse.
En la producción con pedidos variados, hacer un seguimiento de la finalización por conjunto de muebles o kit de montaje aporta una perspectiva útil. Una alta producción diaria de paneles ofrece pocas garantías si a todos los pedidos programados les faltan algunos componentes. La finalización de conjuntos muestra si el canteado ayuda a que los proyectos avancen a la siguiente etapa.
Recupere capacidad sin generar problemas de calidad
Una vez comprendidos la liberación y la secuenciación, la revisión puede analizar las pérdidas en torno a la máquina. Buscar cinta repetidamente, tener acceso incómodo a los paneles en espera, disponer de poco espacio de descarga y retrasar la inspección pueden consumir tiempo productivo. Estos problemas requieren cambios específicos en la preparación de materiales, la distribución, las responsabilidades o los métodos de manipulación.
La preparación de los cambios de ajuste merece especial atención. Los materiales compatibles pueden prepararse antes de un cambio previsto, las instrucciones pueden verificarse de antemano y los requisitos de inspección pueden aclararse. Cualquier preparación que se realice mientras el equipo está en funcionamiento debe cumplir los requisitos operativos y de seguridad de la máquina. Los ajustes internos siguen requiriendo los procedimientos adecuados de parada y aislamiento.
Las pérdidas de calidad requieren su propio análisis de causas. Una adhesión deficiente, defectos de recorte, daños superficiales o problemas dimensionales pueden hacer que el trabajo vuelva a pasar por el canteado o exigir paneles de repuesto. Según corresponda al proceso, la revisión debe considerar la calidad del corte recibido, el estado de los paneles, la compatibilidad del material de canto, la aplicación del adhesivo, las herramientas y los ajustes del equipo.
Aumentar la velocidad de avance sin validar el canto acabado puede simplemente cambiar el tiempo de espera visible por retrabajo. Los ajustes aceptables dependen del equipo, los materiales, el sistema adhesivo y el acabado requerido. Las mejoras de capacidad deben evaluarse según la producción conforme que pueda pasar a la siguiente operación.
Los cambios de manipulación también deben probarse con toda la gama de paneles. Una disposición que funciona bien para los laterales estándar de armarios puede resultar incómoda para tiras estrechas o tapas grandes. El acceso del operario, el espacio para girar, el soporte de los paneles y la estabilidad de las pilas determinan si una distribución propuesta funcionará con toda la combinación programada.
Justifique la inversión en equipos con una brecha cuantificada
Es más fácil justificar equipos adicionales cuando, tras evaluar mejoras operativas realistas, persiste una falta de capacidad. El caso de inversión debe identificar qué trabajos superan la capacidad, cuándo se produce esa insuficiencia y por qué la configuración propuesta puede absorberla.
La respuesta adecuada puede ser una segunda máquina, una mejora de una línea existente, una gestión mejorada del retorno o una ruta separada para los trabajos que interrumpen repetidamente el flujo principal. Estas opciones resuelven problemas distintos. Una segunda aplacadora de cantos requiere mano de obra, espacio en planta, suministro de materiales, extracción y coordinación con las operaciones anteriores y posteriores. Su capacidad nominal por sí sola no demuestra que vaya a aumentar la producción de la fábrica.
Las conversaciones con proveedores deben basarse en una combinación de producción representativa, incluidas las piezas difíciles y los cambios de preparación frecuentes. Pregunte cómo gestiona la configuración propuesta esos requisitos y qué supuestos respaldan la estimación de capacidad. Si es posible realizar una demostración, evalúe ciclos de procesamiento completos, manipulación, preparación y calidad del acabado, además de la velocidad de funcionamiento.
También es importante considerar el desplazamiento del cuello de botella. Un canteado más rápido puede aumentar la presión sobre el taladrado, la clasificación o el montaje. La evaluación del proyecto debe seguir la producción adicional lo suficiente aguas abajo para determinar si mejora las entregas de muebles terminados. De lo contrario, la inversión puede trasladar la cola sin resolver la restricción de entrega.
Convierta la consultoría en una decisión operativa
Una consultoría útil concluye con un modelo de carga de trabajo, una explicación clara de las principales causas de la cola y acciones que producción pueda implementar. Cada acción necesita un responsable, una dependencia y una forma de evaluar su efecto. «Mejorar la programación» es demasiado impreciso; definir un límite de liberación y una regla de asignación basada en el montaje proporciona al equipo medidas concretas que aplicar.
Pruebe los cambios operativos propuestos con una combinación representativa antes de considerar permanente el aumento de capacidad. Registre el tiempo de espera, la carga de trabajo de la cola, las pérdidas de preparación, la producción conforme y la finalización de los conjuntos programados. Anote los cambios en la dotación de personal o las horas de trabajo para que su contribución siga siendo clara.
Para el gestor de proyectos, la decisión final debe vincular la intervención con un requisito de entrega: qué pedidos pueden avanzar antes, qué condiciones operativas deben cumplirse y dónde se encuentra la restricción restante. Si la cola solo se reduce cuando los operarios hacen horas extra o se pospone el mantenimiento necesario, la cuestión de fondo sobre la capacidad sigue sin resolverse. Si la liberación controlada y una mejor secuenciación restablecen un flujo fiable, se puede reconsiderar la especificación del equipo en función de la necesidad restante y cuantificada.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.