

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué presión de prensado en caliente se necesita para los paneles de bambú laminado?
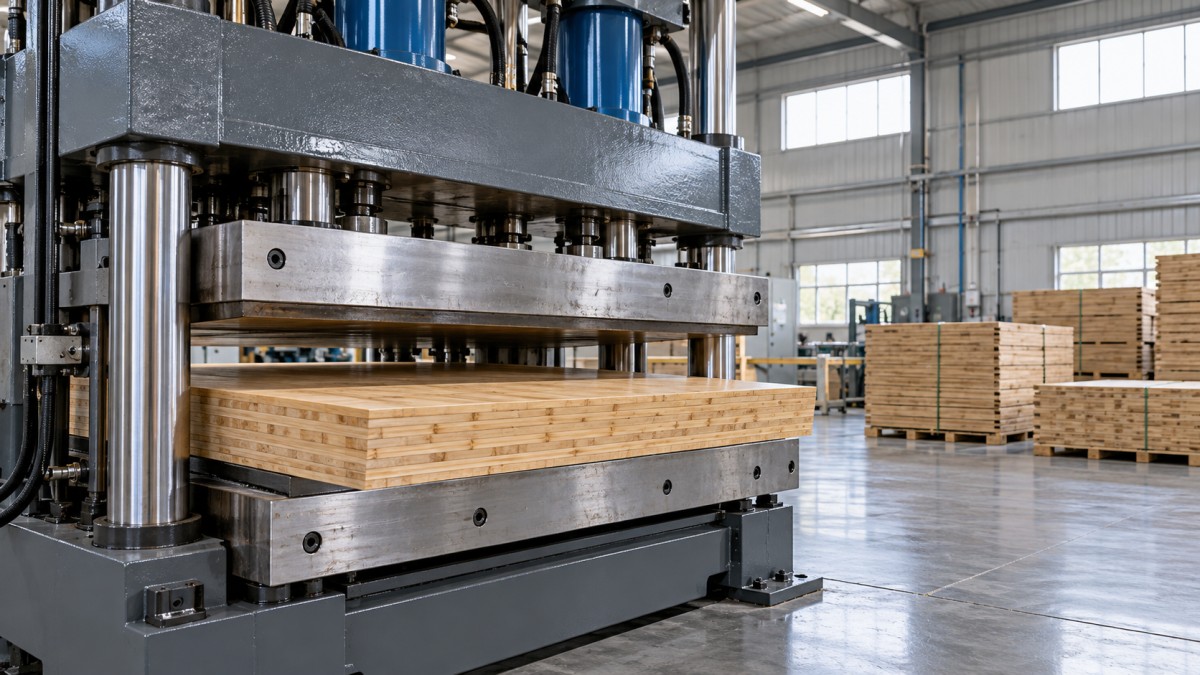
La presión necesaria para prensar en caliente paneles de bambú laminado es la que cierra las líneas de encolado previstas y las mantiene en contacto durante el curado del adhesivo, sin provocar una compresión inaceptable ni una pérdida excesiva de adhesivo. No existe un único ajuste de presión válido para todos los paneles de bambú. La especificación de producción debe basarse en los requisitos del adhesivo y en pruebas con las tiras de bambú, las condiciones de humedad y la construcción del panel reales, no en el tonelaje máximo de la prensa.
Para dimensionar la máquina, convierta la presión requerida del panel en fuerza total usando fuerza = presión × área del panel bajo carga. Por ejemplo, para un panel de 1,220 × 2,440 mm prensado a una presión ilustrativa de 1.5 MPa se necesitan aproximadamente 4,465 kN, o 455 toneladas-fuerza métricas. Se trata de un ejemplo de cálculo, no de una receta recomendada para prensar bambú. Confundir la presión del panel con la presión del manómetro hidráulico puede dar lugar a una especificación del equipo sustancialmente incorrecta.
Defina qué panel de bambú y qué líneas de encolado se van a prensar
«Panel de bambú laminado» puede referirse a tiras encoladas por los cantos, tableros laminados por las caras o construcciones multicapa con distintas orientaciones de las tiras. Estas construcciones no requieren necesariamente la misma configuración de prensado. El bambú densificado, elaborado con haces tratados con resina, es un proceso distinto y no debe tomarse como base para dimensionar una prensa para laminación de tiras.
La primera cuestión técnica es si la prensa aplica fuerza perpendicularmente a las líneas de encolado que requieren consolidación.
En un conjunto laminado por las caras, la fuerza principal de la platina actúa sobre las amplias superficies encoladas. En un conjunto de tiras encoladas por los cantos, la presión vertical de la platina puede mantener las tiras planas, pero no sustituye la fuerza lateral necesaria para cerrar las juntas entre tiras adyacentes. Un panel que combine juntas de canto y uniones por las caras puede requerir presión controlada en ambas direcciones.
Esta distinción es importante al evaluar una prensa en caliente para madera destinada a paneles de bambú. Una máquina puede tener suficiente tonelaje vertical y, aun así, carecer del sistema de presión lateral necesario para la construcción prevista. Por tanto, los requisitos de prensado vertical y lateral deben especificarse por separado, en lugar de combinarse en una sola capacidad nominal.
La presión del panel, la presión hidráulica y la fuerza de prensado son magnitudes distintas
La presión del panel es la tensión de compresión media aplicada sobre la superficie proyectada del panel bajo carga. La presión hidráulica es la presión del fluido dentro de los cilindros. La fuerza total de prensado es la carga mecánica resultante que se transmite a través de la estructura de la prensa.
La relación básica para el dimensionamiento es:
F (N) = p (N/mm²) × A (mm²)
Como 1 MPa equivale a 1 N/mm², el cálculo es sencillo cuando las dimensiones del panel se expresan en milímetros. Para un panel de 1,220 × 2,440 mm, el área bajo carga es de 2,976,800 mm².
Estos valores muestran cuánto influye el objetivo de presión en la capacidad de la máquina. No constituyen un intervalo de funcionamiento validado. El valor correcto, ya sea uno de los indicados o uno distinto de este ejemplo, debe establecerse para el proceso de encolado real.
La presión hidráulica se relaciona con la fuerza mediante el área efectiva combinada de los cilindros activos. La disposición de los cilindros, el lado presurizado de cada pistón y las pérdidas mecánicas afectan a esta relación. Una lectura de 15 MPa en el manómetro no significa que el panel reciba 15 MPa. El proveedor de la máquina debe proporcionar una conversión verificada entre la presión indicada por el manómetro hidráulico y la fuerza aplicada.
¿Qué determina la presión de encolado necesaria?
Geometría de las tiras y preparación de las superficies
La presión debe acercar suficientemente las superficies de contacto para el adhesivo seleccionado. Las variaciones de espesor, las tiras arqueadas, las marcas de mecanizado y la falta de escuadra aumentan la fuerza necesaria para cerrar el conjunto. Sin embargo, aumentar la presión para compensar una geometría deficiente puede comprimir los puntos más altos y dejar otras zonas con una unión insuficiente.
Por tanto, las mediciones pertinentes no se limitan al espesor nominal de las tiras. Las variaciones de espesor a lo ancho y a lo largo, la planitud, la rectitud de los cantos y el ajuste de las juntas afectan al intervalo de prensado. Las condiciones de las superficies exterior e interior del bambú, así como las capas superficiales residuales o la contaminación, también influyen en la adhesión. La presión no puede corregir una superficie de encolado inadecuada.
Requisitos del adhesivo y tiempo de montaje
Las instrucciones técnicas del proveedor del adhesivo deben definir las condiciones iniciales de presión, cantidad aplicada, tiempo de montaje, temperatura y curado. Si estas instrucciones se refieren a la madera, pero no al sustrato de bambú previsto, se requiere una validación adicional.
La presión y el comportamiento del adhesivo están relacionados. Un adhesivo que sigue fluyendo durante el cierre puede desplazarse de manera distinta a otro que ya se ha espesado. Una presión excesiva puede expulsar el adhesivo de la junta o comprimir el sustrato sin mejorar la unión. Una presión insuficiente puede dejar huecos que el adhesivo no está diseñado para rellenar.
La presencia visible de adhesivo exprimido no es, por sí sola, un criterio de aceptación fiable. Confirma que parte del adhesivo se ha desplazado, pero no demuestra que haya una cobertura o un curado adecuados en todo el panel. Del mismo modo, aumentar la cantidad de adhesivo aplicada no sustituye de forma fiable un mecanizado preciso y el cierre correcto de las juntas.
Humedad, temperatura y compresión
El contenido de humedad del bambú influye en los cambios dimensionales, el comportamiento del adhesivo y la respuesta al calentamiento. Las diferencias entre tiras pueden producir una compresión desigual y tensiones posteriores, aunque la lectura media de humedad parezca aceptable.
El control pertinente consiste en definir un intervalo de humedad, junto con un método de medición y un plan de muestreo. Las lecturas eléctricas de humedad pueden requerir una corrección específica para el material, especialmente si el bambú ha recibido un tratamiento térmico o químico.
La temperatura de la platina no es la misma que la temperatura de la línea de encolado. Los paneles gruesos y los conjuntos multicapa tardan en calentarse internamente. Aumentar la presión no sustituye el tiempo necesario para alcanzar las condiciones de curado requeridas por el adhesivo. A la inversa, cambiar la temperatura puede modificar el flujo del adhesivo y la compresibilidad del bambú, por lo que no debe trasladarse sin validación un ajuste de presión a un ciclo de calentamiento sustancialmente distinto.
El área bajo carga y la configuración de la prensa modifican el cálculo
El área utilizada para calcular la fuerza es la superficie proyectada del panel bajo carga, no necesariamente toda el área de la platina. Si se coloca un panel más pequeño en una prensa grande y se mantiene la misma fuerza total, aumenta la presión media. Por tanto, los controles de producción deben tener en cuenta los distintos tamaños de panel y las configuraciones de carga.
Cuando se colocan varios paneles uno al lado del otro en una misma abertura, se suman sus áreas bajo carga. Cuando los paneles se apilan verticalmente en una trayectoria de carga sencilla en serie, la misma fuerza de compresión atraviesa la pila; la fuerza necesaria no se multiplica automáticamente por el número de paneles. La calefacción, las variaciones de espesor y la transferencia de carga requieren, no obstante, una evaluación aparte.
Se aplica una distinción similar a las prensas de varias aberturas. Un mayor número de aberturas aumenta la capacidad de producción, pero no necesariamente multiplica la fuerza de cierre requerida. El diseño real de la máquina determina cómo se transmite la carga. Los cálculos de fuerza deben basarse en los planos de trayectoria de carga del proveedor, no en suposiciones basadas en el número de aberturas.
La carga desigual es otra limitación. Una prensa diseñada para una carga equilibrada en toda la superficie puede tener restricciones para piezas pequeñas o descentradas. Un tonelaje nominal suficiente no demuestra que las platinas y el bastidor puedan soportar con seguridad cualquier patrón de carga.
Establezca un intervalo de presión mediante ensayos controlados
Una especificación de producción útil define un intervalo operativo validado, no un único valor de presión. El límite inferior corresponde al punto en que el contacto y el rendimiento de la unión dejan de ser aceptables. El límite superior corresponde al punto en que la compresión, los daños dimensionales, el desplazamiento del adhesivo u otros defectos dejan de ser aceptables.
Empiece por las recomendaciones del proveedor del adhesivo para el sustrato y la aplicación previstos. Mantenga controlados la preparación de las tiras, el contenido de humedad, la cantidad de adhesivo aplicada, el tiempo de montaje, la temperatura y la duración del prensado mientras se evalúa la presión. Cambiar varias variables a la vez dificulta identificar por qué un panel supera o no supera la evaluación.
La evaluación debe incluir:
- Rendimiento de la unión: ensayos de cizallamiento u otras pruebas adecuadas de las juntas, teniendo en cuenta dónde se produce la falla, además de la resistencia.
- Durabilidad: acondicionamiento y ensayos de integridad de la unión adecuados para el entorno de servicio declarado.
- Respuesta dimensional: espesor bajo carga, espesor después de liberar la carga y recuperación tras el acondicionamiento.
- Distribución de defectos: juntas abiertas, daños en los bordes, separación interna y diferencias entre las zonas centrales y periféricas.
Los resultados de los ensayos deben representar el panel y no solo la sección de mejor aspecto. El muestreo a lo ancho, a lo largo y en las capas pertinentes ayuda a identificar problemas de distribución de presión y calentamiento.
Utilice la norma de producto exigida para la aplicación y el mercado previstos a fin de establecer los criterios de aceptación. Un método de ensayo de uniones no prescribe por sí solo la presión de fabricación correcta. Si se aplica al bambú un método desarrollado para productos de madera, su aplicabilidad y las limitaciones correspondientes deben acordarse con el organismo de ensayo responsable.
Especifique la capacidad utilizable, no solo el tonelaje máximo
Una vez establecido el intervalo de presión, calcule la fuerza necesaria para la mayor superficie permitida bajo carga, al límite superior de la presión operativa validada. A continuación, evalúe si la prensa puede aplicar y mantener esa fuerza en las condiciones térmicas y de carga requeridas.
El margen de ingeniería debe reflejar los límites operativos documentados de la máquina, la precisión del control de fuerza y las variaciones de producción previstas. Añadir un porcentaje arbitrario al tonelaje de catálogo es menos útil que confirmar la capacidad de trabajo continuo y la distribución de carga admisible.
La estabilidad de la fuerza durante el tiempo de mantenimiento también es importante. A medida que el conjunto se calienta, el adhesivo fluye y el material se comprime, por lo que el espesor del panel puede cambiar. El sistema de control debe mantener la carga prevista dentro de la tolerancia del proceso. Una lectura de presión tomada únicamente al inicio del cierre no demuestra que se haya mantenido la presión requerida durante todo el curado.
La planitud, el paralelismo, la rigidez y la uniformidad de temperatura de las platinas merecen tanta atención como la capacidad hidráulica. Una presión media adecuada puede coexistir con zonas sometidas a carga insuficiente o excesiva. El mapeo de presión u otro método adecuado para evaluar el contacto puede ayudar a investigar este problema, siempre que sea compatible con las condiciones de temperatura y carga.
Convierta el proceso validado en una especificación de la máquina
Una especificación técnicamente completa debe relacionar el producto con la prensa: construcción del panel, áreas mínimas y máximas bajo carga, intervalo de presión requerido, intervalo de fuerza correspondiente, patrones de carga permitidos y cualquier requisito de presión lateral independiente. También debe indicar las condiciones de temperatura y tiempo de mantenimiento en las que debe conservarse esa fuerza.
Las pruebas de aceptación deben verificar la relación entre las lecturas del manómetro y la fuerza aplicada, el mantenimiento de la carga durante el ciclo de prensado y la calidad del panel con material representativo. Las muestras de tamaño reducido pueden ayudar a desarrollar las condiciones de encolado, pero no demuestran el comportamiento de la platina a tamaño completo ni la uniformidad térmica.
Por tanto, la respuesta fundamentada a «¿cuánta presión?» es un intervalo de presión del panel validado y convertido en un requisito de fuerza de la máquina verificado. Así se evitan los dos errores habituales de especificación: comprar una capacidad insuficiente para el área prevista del panel y aplicar una presión excesiva simplemente porque la máquina puede hacerlo.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.