

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo dimensionar una línea CNC de aserrado con sierra de cinta y taladrado para trabajos de acero estructural
Una línea CNC de aserrado con cinta y taladrado debe dimensionarse según la limitación de producción, no según el elemento de acero más grande mostrado en un plano. Una línea que pueda admitir físicamente una viga H sobredimensionada, pero que no pueda mantener la precisión requerida del patrón de agujeros, el flujo de material o la producción por turno, seguirá generando riesgos para el calendario. Por el contrario, especificar el número máximo de husillos y el sistema de alimentación más ancho posible para un proyecto dominado por canales cortos y perfiles ligeros puede inmovilizar capital y, al mismo tiempo, hacer que los cambios de configuración y la manipulación sean menos eficientes.
La cuestión práctica del dimensionamiento es: ¿qué combinación de elementos estructurales debe pasar de materia prima a piezas correctamente taladradas, cortadas e identificadas dentro de la ventana de producción disponible? Responderla requiere más que comparar el ancho de viga indicado de una máquina, la potencia del motor de la sierra o el diámetro de taladrado. La geometría del perfil, las ubicaciones de los agujeros, los tamaños de lote, el estado del material entrante, la capacidad de montaje posterior y el elemento de mayor longitud previsto afectan a la configuración necesaria.
Comience con el paquete de trabajo, no con el catálogo de máquinas
La información más fiable es un conjunto representativo de planos de fabricación o una lista digital de materiales que cubra la combinación de trabajo prevista. Debe separarse por familia de perfiles: vigas H/I, canales, ángulos, perfiles tubulares rectangulares, perfiles tubulares cuadrados, pletinas y elementos armados cuando corresponda. Un único «tamaño máximo de sección» no es suficiente, ya que una línea puede procesar eficazmente una viga de 600 mm de altura, pero no ser adecuada para ángulos estrechos que requieren una sujeción, un control de referencia o una orientación de agujeros diferentes.
Para cada familia de perfiles, establezca cinco datos operativos:
- dimensiones de la sección y peso unitario;
- longitudes de material recibidas de la acería o del proveedor;
- longitudes de piezas terminadas, incluida la frecuencia de piezas cortas;
- diámetro, cantidad, espaciado y ubicación en ala/alma de los agujeros; y
- tipo de corte, incluidos cortes rectos, ingletes, entallas o marcas necesarios para el montaje.
Estos datos revelan si una línea CNC de aserrado con cinta y taladrado es el proceso principal adecuado o si determinados trabajos deben mantenerse en una línea independiente para ángulos, un procesador de placas, una máquina de entallado o una estación de preparación manual. Intentar hacer pasar todos los elementos por una sola línea puede reducir los pasos de manipulación, pero también puede disminuir el rendimiento global cuando una minoría de perfiles difíciles monopoliza la máquina principal.
La distribución de longitudes de las piezas merece especial atención. Las vigas largas determinan la longitud de las mesas de rodillos de entrada y salida, mientras que las piezas terminadas cortas afectan al control de descarga. Si una viga de material de 12 m se corta en muchos componentes cortos, la línea necesita un método práctico para separar, identificar y dirigir las piezas sin crear una acumulación en la salida. El ciclo de la sierra puede ser rápido, pero la producción se ralentiza si los operarios deben detener repetidamente la línea para recuperar recortes cortos o clasificar piezas mezcladas.
Defina el rango útil de procesamiento
La capacidad de la máquina debe verificarse como un rango útil, en lugar de como una única cifra destacada. El rango incluye la anchura, altura y peso máximos y mínimos de los perfiles que pueden sujetarse, posicionarse, taladrarse y cortarse. Los valores mínimos son tan importantes como los máximos. Una disposición de sujeción para trabajo pesado diseñada para vigas de ala ancha puede no referenciar de forma segura canales pequeños, ángulos ligeros o perfiles huecos estrechos sin accesorios adicionales.
Para secciones H e I, verifique lo siguiente con respecto a los planos reales:
- altura máxima del alma y anchura de ala;
- dimensiones mínimas de alma y ala que las mordazas puedan sujetar repetidamente;
- peso máximo por metro del elemento que los transportadores de rodillos y los sistemas de avance puedan soportar;
- holgura para agujeros cerca de alas, cordones de soldadura, extremos y transiciones de perfil; y
- la capacidad de la sierra para lograr los ángulos de inglete requeridos en la sección más grande.
Para perfiles huecos, la cuestión no es simplemente si caben bajo el cabezal de taladrado. El método de sujeción debe impedir la rotación o el movimiento durante el taladrado, especialmente cuando se requieren agujeros en varias caras. Una línea dispuesta para taladrar vigas por tres lados puede procesar eficazmente un RHS solo si su sistema de posicionamiento, el recorrido de los husillos y los rodillos de soporte mantienen una referencia estable. Cuando los agujeros para pernos deben alinearse en caras opuestas, cualquier movimiento del perfil bajo la carga de sujeción se convierte en un problema de calidad, y no en una pequeña incomodidad operativa.
El acceso de taladrado cerca de los extremos de los elementos es otra deficiencia común de dimensionamiento. Los planos estructurales suelen incluir agujeros de conexión cerca del extremo de una viga. La capacidad mínima de distancia al extremo de la máquina depende de la disposición de las mordazas, la geometría del husillo, la ubicación de la sierra y el soporte del material. Un rango de taladrado declarado puede no representar el rango disponible cuando la línea también debe realizar un corte final y conservar un punto de referencia utilizable. Este detalle debe verificarse con programas de muestra antes de autorizar la fabricación del equipo.
Calcule la capacidad a partir del tiempo de ciclo, no de la velocidad nominal de avance
La capacidad de la línea se estima mejor en piezas y agujeros por turno para la combinación de producción real. La velocidad nominal de la hoja de sierra o la velocidad de posicionamiento rápido ofrece poca información por sí sola. Un ciclo de procesamiento incluye carga, identificación del perfil, posicionamiento, sujeción, taladrado, aproximación y corte de la sierra, descarga de la pieza y cualquier intervención del operario. Los cambios de herramienta, la eliminación de virutas, el marcado, los cambios de programa y la reposición de material también consumen tiempo.
Un modelo de planificación útil comienza con el tonelaje terminado o el número de piezas requerido por turno y, posteriormente, lo traduce en familias de ciclos representativas. Por ejemplo, una familia puede incluir vigas largas con agujeros repetidos en el alma y pocos cortes; otra puede incluir elementos de conexión cortos con taladrado denso en las alas y cortes frecuentes. Esta última suele consumir mucho más tiempo de máquina por tonelada, aunque utilice menos acero.
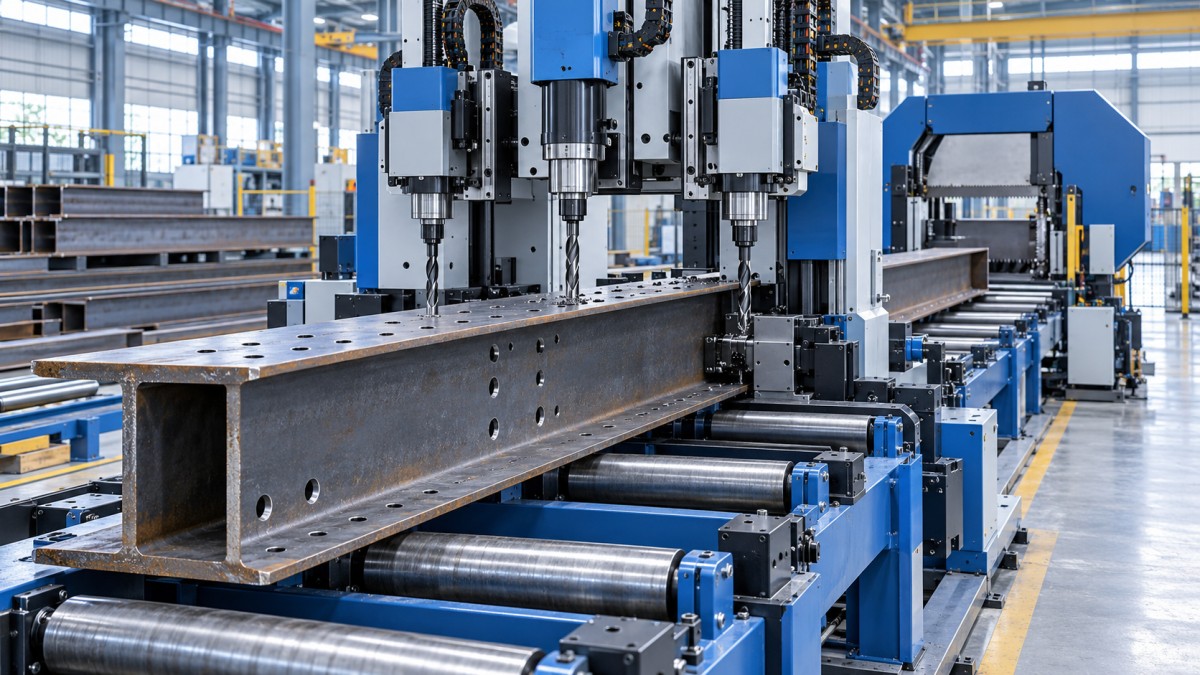
Para el taladrado, estime la carga utilizando el número real de agujeros y el espesor. El diámetro de los agujeros, la calidad del material, la profundidad de taladrado y el estado de la herramienta afectan al tiempo de ciclo. Una línea con tres husillos puede taladrar simultáneamente el alma y ambas alas en perfiles de viga adecuados, pero esta ventaja es limitada cuando los agujeros se encuentran en una sola cara, cuando distintos diámetros requieren cambios de herramienta o cuando el programa requiere reposicionamiento entre grupos de agujeros. Más husillos no significan automáticamente tres veces más producción.
El rendimiento de la sierra debe evaluarse por separado. Una sierra de cinta puede convertirse en la estación limitante cuando los elementos requieren ingletes frecuentes, cuando las secciones pesadas exigen parámetros de corte conservadores o cuando las longitudes de piezas cortas generan ciclos repetidos de avance y corte. El tipo de hoja previsto, las calidades de material esperadas, el área máxima de sección transversal y la disposición de refrigeración/gestión de virutas deben considerarse conjuntamente. Seleccionar una alta capacidad de taladrado con una estación de aserrado insuficiente simplemente traslada la cola a la sierra.
Para la planificación de proyectos, utilice un margen de disponibilidad realista en lugar de suponer que cada minuto programado se convierte en tiempo de corte. El margen debe cubrir cambios de hoja y broca, inspección rutinaria, carga de material, gestión de virutas, ajustes menores y recuperación tras interrupciones en la manipulación de materiales. El objetivo no es predecir una cifra exacta de producción antes de la instalación; es identificar si la línea seleccionada conserva suficiente capacidad cuando la combinación de trabajo se vuelve menos favorable que el paquete de planos promedio.
Seleccione la capacidad de husillos y herramientas según los requisitos de los agujeros
La especificación de taladrado debe corresponder al método de realización de agujeros requerido por el trabajo. El taladrado con broca helicoidal, el taladrado con carburo y otras opciones para realizar agujeros tienen diferentes implicaciones en cuanto a velocidad, coste de herramientas y adecuación del material. Los factores decisivos son el rango de diámetros de agujero, el espesor del elemento, las tolerancias requeridas, la calidad del acero y la frecuencia de los cambios de diámetro dentro de un programa.
Verifique el diámetro máximo no solo respecto al agujero de perno más grande, sino también respecto a cualquier agujero sobredimensionado, ranurado o de servicio requerido. Los cabezales de taladrado estándar producen agujeros redondos; las ranuras pueden requerir operaciones de taladrado coordinadas, capacidad de fresado, procesamiento adicional o una ruta de fabricación diferente. Es arriesgado asumir que una línea anunciada como controlada por CNC puede crear todas las geometrías mostradas en un detalle de conexión.
La capacidad del cambiador de herramientas es importante cuando un proyecto contiene diversos tamaños de pernos. Si la línea tiene almacenamiento de herramientas limitado, los frecuentes cambios manuales de herramienta pueden reducir los beneficios de la automatización. Sin embargo, un almacén de herramientas muy grande no es automáticamente necesario para trabajos repetitivos que utilizan solo unos pocos diámetros de agujero. La pregunta correcta es si la disposición de herramientas disponible admite la secuencia típica del programa sin interrumpir la producción.
La calidad de los agujeros depende de más factores que la potencia del husillo. La sujeción estable, la referencia precisa, los ajustes adecuados de avance y velocidad, el suministro de refrigerante, la evacuación de virutas y la supervisión de herramientas desgastadas afectan a la formación de rebabas, la posición de los agujeros y la vida útil de la herramienta. Cuando los agujeros se utilizan en conexiones atornilladas de alta resistencia, el plan de calidad de fabricación debe definir cómo se verificarán el diámetro, la ubicación, el estado de las rebabas y la trazabilidad frente a la especificación aplicable del proyecto. La línea debe respaldar este proceso de inspección mediante una identificación fiable de las piezas y un control repetible del programa, en lugar de depender de la interpretación manual de las marcas.
La manipulación de materiales suele determinar si la línea proporciona su valor nominal
Una línea de procesamiento es un sistema de flujo de materiales, no solo un taladro y una sierra montados en secuencia. La configuración de entrada y salida debe diseñarse en función de la longitud del material en bruto, el estado de los paquetes, el peso de los elementos, la cobertura de la grúa y la forma en que las piezas terminadas se transfieren al montaje o al despacho.
El acero entrante se suministra con frecuencia en paquetes, con cascarilla de laminación, combadura, distorsión residual de soldadura o irregularidades superficiales. El sistema de carga debe separar un elemento a la vez sin crear una manipulación manual insegura. Si un proyecto utiliza secciones pesadas, confirme la capacidad de carga de los transportadores y la capacidad de los brazos de transferencia, transportadores transversales o dispositivos de carga para manipular el elemento individual más pesado, no solo el peso promedio.
La planificación del espacio debe incluir la longitud total del material antes de la línea, la longitud del elemento terminado después de ella, el acceso de los operarios, el espacio de servicio para herramientas, la recogida de virutas, los armarios eléctricos y las rutas de carretillas elevadoras o grúas. Una línea situada demasiado cerca de una pared puede caber técnicamente en un edificio, pero resultar difícil de mantener o no poder descargar elementos largos de forma segura. La zona libre requerida cambia si la sierra realiza cortes a inglete o si se utiliza descarga lateral para piezas cortas.
El flujo posterior merece la misma atención. Las piezas deben salir de la línea en una condición que respalde la siguiente operación: claramente marcadas, agrupadas por conjunto u orden de trabajo y protegidas contra mezclas. Cuando se requiera marcado, evalúe si la línea necesita marcado por inyección de tinta, trazado, estampado o integración con etiquetas y software de producción. El marcado no es meramente una función administrativa; reduce el riesgo de que los elementos taladrados se envíen a la zona de montaje equivocada o se instalen en una secuencia incorrecta.
Adapte el nivel de automatización a la variabilidad de la producción
La automatización aporta el mayor valor cuando la repetibilidad y el flujo de materiales son estables. La carga automática, el cambio automático de herramientas, el anidamiento CNC, el marcado de piezas y los datos de producción integrados pueden reducir los errores de manipulación y transcripción, pero solo si los datos de entrada están controlados. Los planos mal estructurados, las convenciones de nomenclatura incoherentes o las revisiones tardías del diseño pueden convertir una línea automatizada en una forma rápida de producir piezas incorrectas.
Antes de especificar la integración de software, establezca la fuente de los datos de fabricación aprobados y el proceso de control de revisiones. Si la línea recibe programas del software de detallado, el flujo de trabajo debe identificar quién autoriza los archivos, cómo se retiran las revisiones, cómo se separa el material en proceso y cómo los operarios confirman que el programa correcto está activo. Estos controles son especialmente importantes cuando elementos similares difieren solo en el espaciado de los agujeros o el ángulo de corte.
Para trabajos estructurales mixtos y de bajo volumen, una preparación rápida y una anulación manual sencilla pueden ser más valiosas que una automatización compleja que rara vez se utiliza. Para paquetes repetibles con muchos elementos similares, la manipulación automatizada de materiales y las colas digitales de trabajos pueden justificar su complejidad. La decisión debe seguir el patrón de trabajo previsto, no la suposición de que una mayor automatización siempre produce un menor coste unitario.
Prevea los riesgos de instalación, servicios y puesta en marcha
La superficie ocupada por el equipo es solo una parte de la implementación. La instalación debe proporcionar condiciones de suelo adecuadas, suministro eléctrico, aire comprimido cuando se requiera, gestión del refrigerante, eliminación de virutas, acceso de elevación para la instalación y acceso seguro alrededor del material en movimiento. Confirme los requisitos eléctricos locales, las expectativas de protección, la disposición de parada de emergencia y la responsabilidad de la aceptación final en obra antes de que llegue la línea.
La puesta en marcha debe planificarse como una actividad de preparación para la producción, en lugar de como un simple evento de encendido. Las pruebas de aceptación deben utilizar perfiles, patrones de taladrado, pesos de sección, ángulos de corte y longitudes de piezas representativos del trabajo previsto. Este es el momento de verificar la precisión posicional, la repetibilidad, la calidad de corte de la sierra, la calidad de los agujeros, la legibilidad del marcado, el comportamiento de avance del material y la transferencia de programas. Probar únicamente una viga recta simple con unos pocos agujeros en el alma no demuestra el rendimiento en las piezas difíciles que a menudo determinan la fiabilidad del calendario.
Las piezas de repuesto y los consumibles deben considerarse antes de programar el primer trabajo. Las hojas de sierra, las brocas, los componentes de refrigerante, las mordazas, los sensores y las piezas de desgaste pueden detener una línea incluso cuando la máquina principal está mecánicamente en buen estado. Las existencias de repuestos críticos deben reflejar los plazos de entrega, el consumo previsto y las consecuencias del tiempo de inactividad durante un programa de fabricación limitado.
Dimensione para una carga de trabajo futura creíble, no para un máximo indefinido
La capacidad futura debe considerarse cuando exista una probabilidad definida de secciones más grandes, taladrado más denso, material más largo o mayor volumen repetitivo. Es razonable dejar espacio para transportadores adicionales, capacidad de herramientas, automatización de carga o integración de software si estos pueden añadirse sin reconstruir la instalación. Es menos razonable sobredimensionar cada elemento de la máquina para trabajos hipotéticos que no tienen una vía creíble hacia el taller.
Una línea CNC de aserrado con cinta y taladrado correctamente dimensionada cuenta con un rango de procesamiento equilibrado: admite la gama real de elementos, completa los agujeros y cortes requeridos sin manipulación secundaria evitable, mantiene el flujo durante la carga y descarga, y dispone de suficiente capacidad útil por turno para absorber las variaciones normales de producción. Por tanto, la línea adecuada no es la que tiene las mayores especificaciones publicadas. Es aquella cuyo plan de sujeción, taladrado, aserrado, manipulación, control de datos y puesta en marcha respalda el paquete de acero estructural que realmente debe entregarse.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.