


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué máquinas para trabajar la madera reducen el retrabajo en el corte?
Un corte limpio y repetible comienza con una máquina que sujeta la pieza de trabajo de forma segura, la guía con precisión y deja un borde que requiere poca corrección antes de la siguiente operación. Para materiales en lámina, madera maciza, paneles chapados y tableros laminados, la mejor elección rara vez es una única sierra «más potente». El retrabajo disminuye cuando el método de corte se adapta al material, al tamaño de la pieza, a la tolerancia requerida y al proceso posterior.
Entre lasmáquinas para trabajar la madera, las sierras para paneles, las sierras de mesa deslizante, las seccionadoras, las sierras de corte transversal de precisión y las fresadoras CNC de nesting reducen el retrabajo de distintas maneras. Una máquina que produce excelentes paneles laterales para armarios puede ser ineficiente para travesaños cortos de madera dura; una sierra adecuada para el corte basto de madera gruesa puede causar demasiado astillado en chapa acabada. Seleccionar el equipo de corte adecuado implica localizar el origen del trabajo de corrección actual: dimensiones imprecisas, bordes astillados, piezas fuera de escuadra, baja repetibilidad o piezas difíciles de posicionar durante el ensamblaje.
Empiece por el defecto, no por el nombre de la máquina
El «retrabajo de corte» suele parecer un único problema, pero tiene varias causas distintas. Un panel sobredimensionado en un extremo puede indicar desalineación de la guía, contaminación de la mesa o un control de presión deficiente. Un panel con el tamaño correcto pero astillado a lo largo de la línea de corte suele implicar la selección de la hoja, el incisor, la dirección de avance o un material sin soporte. Una pieza que mide correctamente pero falla durante el ensamblaje puede tener un problema relacionado con la escuadra, más que con la longitud.
Antes de cambiar el equipo, diferencie el defecto observando dónde y cuándo aparece:
- La desviación dimensional repetida en un lote suele deberse a un tope inexacto, movimiento de la guía, error de calibración o un borde de referencia inestable.
- Dimensiones diferentes en piezas nominalmente idénticas suelen indicar un posicionamiento inconsistente, movimiento del material durante el corte o una secuencia de corte que cambia la cara de referencia.
- Astillado en melamina, chapa o laminado con frecuencia es un problema de hoja y soporte, aunque una alineación incorrecta del incisor puede producir el mismo aspecto en las sierras para paneles.
- Marcas de quemado y una pared lateral rugosa en madera dura pueden deberse a una hoja desafilada o inadecuada, espacio insuficiente entre dientes, descentramiento de la hoja o presión de avance que fuerza el material contra la hoja.
- Piezas que están a escuadra en la máquina pero no durante el ensamblaje pueden tener material combado, referencias de borde inconsistentes o una secuencia incorrecta entre corte longitudinal, corte transversal y mecanizado.
Esta distinción importa porque sustituir una sierra básica por un modelo más automatizado no corregirá una brida de hoja dañada, una superficie deslizante sucia o material deformado utilizado como una referencia supuestamente recta. La elección de la máquina debe eliminar la fuente real de variación.
Sierras para paneles para un procesamiento preciso de láminas
Para componentes de armarios, paneles de muebles, estanterías, puertas y piezas rectangulares similares, una sierra para paneles suele ser la vía más directa para reducir el retrabajo. Su ventaja es el soporte controlado sobre una lámina grande y una referencia de corte repetible. La pieza permanece estable mientras el carro de la sierra y el sistema de guiado establecen el corte, reduciendo la tendencia de los tableros grandes a retorcerse, combarse o desviarse durante el movimiento.
Una seccionadora horizontal es especialmente eficaz cuando deben producirse muchas piezas rectangulares idénticas a partir de tableros de partículas, MDF, contrachapado, tableros melamínicos o paneles laminados. La viga de presión sujeta la pila durante el ciclo de corte, mientras que las dimensiones programadas reducen las mediciones manuales repetidas. Esto solo es útil cuando los tableros de entrada son lo suficientemente uniformes para apilarse y cuando el plan de corte no requiere una manipulación frecuente de piezas individuales. Los laminados decorativos finos y las superficies de alto brillo siguen requiriendo una condición correcta de la hoja y un ajuste adecuado del incisor; la automatización no hace aceptable una geometría de diente inadecuada.
Una sierra vertical para paneles puede ser adecuada cuando el espacio en planta es limitado o el corte de paneles es intermitente. Puede mejorar considerablemente el control frente a la manipulación manual en una sierra de mesa convencional, especialmente para láminas grandes. Sus limitaciones cobran importancia cuando se requieren tolerancias estrictas por lote, listas de corte complejas o grandes volúmenes. La rejilla de soporte, el sistema de medición y el estado de sujeción de la pieza deben evaluarse cuidadosamente, ya que los pequeños errores acumulados se hacen visibles en el ensamblaje de armarios.
Para el trabajo con paneles, la unidad incisora merece tanta atención como la hoja principal. En tableros revestidos, el incisor realiza un precorte superficial en la cara de salida para que la hoja principal no levante la superficie decorativa. La ranura de corte del incisor debe alinearse con la de la hoja principal. Si es demasiado estrecha, pueden permanecer astillas en un borde; si es demasiado ancha, el rayado puede ser visible más allá del corte principal. Un cambio en el espesor, la ranura de corte o la posición de montaje de la hoja principal puede requerir el ajuste correspondiente del incisor.
Por qué una sierra de mesa deslizante sigue siendo valiosa para trabajos mixtos
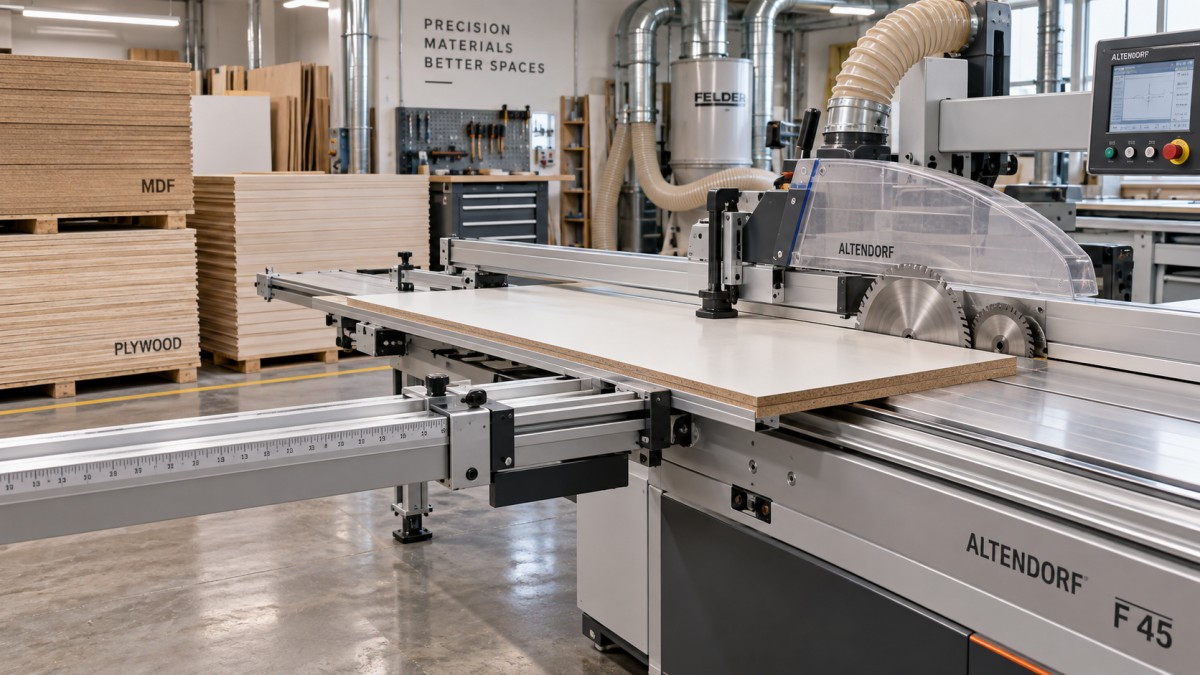
Una sierra de mesa deslizante reduce el retrabajo cuando la producción incluye una combinación cambiante de paneles, componentes de madera maciza, cortes angulares y series cortas. Su carro deslizante sostiene la pieza durante el corte, en lugar de exigir que el material se desplace únicamente sobre una mesa fija. Este soporte es especialmente útil para láminas anchas de contrachapado, componentes largos de armarios y piezas que deben mantenerse a escuadra con una guía de corte transversal.
La máquina solo funciona bien cuando el carro, la guía de corte transversal y la guía paralela están alineados entre sí. Una guía de corte transversal ajustada con precisión a 90 grados no compensa un carro con holgura o una guía paralela que no sea paralela a la hoja. Antes de diagnosticar un defecto de corte como una limitación de la máquina, verifique el resultado con una tabla de prueba: corte transversalmente una pieza, gire una mitad contra la otra e inspeccione la línea de unión. Una abertura que se ensancha revela un error de escuadra con mayor claridad que depender de una sola medición con cinta métrica.
Las sierras de mesa deslizante suelen utilizarse incorrectamente como máquinas de dimensionado basto para todas las piezas. Este enfoque puede aumentar el trabajo de corrección si el primer corte se realiza desde un borde de fábrica dañado o un borde combado. Establezca primero un borde de referencia recto y úselo de forma coherente en los cortes posteriores. Para un componente estrecho de madera maciza, el orden habitual es enderezar una cara o un borde según sea necesario, cortar longitudinalmente al ancho con una referencia estable y realizar el corte transversal a la longitud final desde un extremo establecido a escuadra. Invertir estas referencias puede producir piezas que parecen correctas individualmente, pero que varían al colocarlas juntas.
Las seccionadoras reducen la variación de manipulación, no todos los tipos de desperdicio
Cuando el problema dominante son dimensiones inconsistentes de paneles entre piezas repetidas de armarios, una seccionadora puede reducir los errores de posicionamiento manual. Una lista de corte controla la secuencia, las abrazaderas estabilizan la lámina o la pila, y la sierra se desplaza por una trayectoria definida. El resultado es especialmente útil para componentes cuadrados o rectangulares que pasan directamente al canteado, taladrado, inserción de espigas o ensamblaje.
Sin embargo, el resultado de una seccionadora debe evaluarse más allá de la longitud y anchura nominales. La calidad del borde importa si el componente recibirá canto fino, acabado expuesto o uniones de tolerancia estrecha. Una astilla que parece menor puede hacerse visible después del canteado porque el adhesivo y el recorte revelan el sustrato dañado. Del mismo modo, una tira estrecha cortada de un panel grande puede flexionarse después de liberarse. La pieza terminada debe medirse después de asentarse plana, en lugar de asumir que la condición sujeta representa su forma final.
Las seccionadoras son menos adecuadas cuando las formas de las piezas son irregulares, cuando la dirección de la veta debe seleccionarse individualmente o cuando un trabajo incluye muchos componentes angulares. Intentar forzar trabajo no rectangular a través de un proceso de corte rectangular crea manipulación adicional y recorte secundario. En esa situación, una sierra de mesa deslizante o un proceso de nesting CNC puede producir menos correcciones totales, incluso si el primer corte tarda más.
Equipos de corte transversal de precisión para una longitud uniforme
Para travesaños, montantes, elementos de bastidor, componentes de suelos y piezas repetidas de madera maciza, una sierra de corte transversal de precisión dedicada puede eliminar una fuente común de retrabajo: la inconsistencia de la longitud final. Un sistema de tope robusto, un soporte rígido del material y una hoja diseñada para el corte a contraveta producen caras de extremo más uniformes que los cortes marcados manualmente. La alimentación neumática o automática puede mejorar la repetibilidad en lotes, pero el tope debe mantenerse libre de serrín y recortes. Una pequeña astilla atrapada contra un tope altera todas las piezas posteriores.
El soporte para material largo no es un elemento de comodidad. Si el material cae o se retuerce al final del corte, la hoja puede desviarse ligeramente, el extremo puede astillarse y la pieza puede parecer más corta o más larga porque no estaba completamente apoyada contra el tope. Las mesas de entrada y salida deben sostener el material a la misma altura práctica que la mesa de la máquina. Los rodillos son útiles para piezas largas, pero no deben tirar del material lateralmente ni permitir que se aleje rodando de la guía.
Para piezas de carpintería terminadas, deje una sobremedida de recorte intencional solo cuando realmente exista una operación de precisión posterior. Añadir longitud adicional «por si acaso» crea un ciclo oculto de retrabajo si cada pieza necesita después un segundo corte transversal. Cuando la máquina, el sistema de tope, la referencia del material y la hoja son estables, cortar directamente a la longitud final suele ser el flujo de trabajo más limpio. Cuando la madera basta contiene grietas en los extremos, torsión o movimiento inestable relacionado con la humedad, una sobremedida de recorte sigue siendo razonable porque la referencia debe restablecerse después del acondicionamiento o enderezado.
Las fresadoras CNC de nesting resuelven problemas de corte diferentes
Una fresadora CNC de nesting no sustituye a todas las sierras, pero reduce el retrabajo cuando las piezas de lámina contienen curvas, aberturas internas, patrones de perforación, cavidades y contornos irregulares. Cortar la forma exterior y mecanizar las características de posicionamiento en una única configuración programada evita los errores que surgen cuando una pieza rectangular se transfiere entre una sierra, una taladradora, una plantilla y una mesa de fresado.
La principal fuente de retrabajo en las piezas mecanizadas por nesting suele ser una sujeción deficiente, más que la programación. El rendimiento del vacío cambia según la porosidad de la lámina, el estado del tablero de sacrificio, la disposición de las juntas, el tamaño de las piezas pequeñas y el número de zonas abiertas. Un componente pequeño puede desplazarse cerca del final de un corte de contorno incluso cuando el panel mayor permanece estable. Pueden ser necesarias pestañas, estrategias de piel de cebolla, puentes, secuenciación de nesting o sujeción mecánica adicional, pero cada método deja su propio requisito de limpieza. El mejor enfoque es el que mantiene estable la pieza sin dejar un borde dañado que deba lijarse intensamente.
La selección de herramientas también cambia el resultado final. Las fresas de compresión se eligen habitualmente para paneles laminados porque las direcciones opuestas de las hélices ayudan a proteger ambas caras. Su zona de corte efectiva depende del espesor del material y del acoplamiento de la herramienta. Si la región de compresión no se coloca correctamente, una cara aún puede astillarse. Para MDF sin revestir, núcleos de contrachapado o madera maciza, puede ser más apropiada una geometría diferente de fresa de corte ascendente, descendente o de filo recto. La calidad de borde deseada, la extracción de polvo, la fuerza de sujeción y la dirección de corte deben considerarse conjuntamente.
El estado y ajuste de la hoja suelen importar más que la capacidad nominal
Una mayor potencia de motor ayuda con materiales gruesos o densos, pero no produce automáticamente un corte mejor. El retrabajo comienza con frecuencia cuando una hoja se selecciona solo por su diámetro. El número de dientes, la forma de los dientes, el ángulo de ataque, la ranura de corte, la rigidez del disco y el estado de afilado influyen en la calidad del borde y el comportamiento de avance. Una hoja destinada al corte longitudinal rápido puede dejar un acabado deficiente a contraveta. Una hoja de corte fino puede sobrecalentarse durante cortes longitudinales intensos si el avance y el espacio para la viruta no son adecuados.
La composición del material cambia la decisión. El MDF genera polvo fino y puede desafilar los bordes de forma diferente a la madera maciza. El tablero de partículas requiere un soporte de corte limpio porque su núcleo se fractura fácilmente cerca de una cara revestida. El contrachapado puede alternar entre capas de chapa densas y material de núcleo más blando, haciendo que el astillado sea sensible a la dirección de la veta y al afilado de la hoja. La madera maciza presenta inversión de veta, nudos, resina, tensión interna y variación de humedad. Una configuración que produce un borde limpio en un material puede necesitar ajustes cuando cambia el tipo de tablero.
Establezca una secuencia de corte que proteja las referencias
Incluso las máquinas precisas generan retrabajo cuando se pierden las superficies de referencia entre operaciones. Marque la cara y el borde que establecen la orientación de la pieza, especialmente cuando importan el aspecto de la veta, la dirección de la chapa o los patrones de perforación simétricos. Las listas de corte deben identificar las dimensiones finales, el tratamiento de cantos y cualquier cara que deba permanecer visible. Un panel volteado durante el corte puede seguir cumpliendo su requisito de tamaño y, sin embargo, resultar inutilizable para una veta coincidente o una orientación de canteado.
Para los paneles de armarios, una secuencia estable común consiste en descomponer las láminas sobredimensionadas, establecer dimensiones rectangulares precisas y después completar el procesamiento de cantos y la perforación a partir de referencias conocidas. Para la madera maciza, las operaciones de aplanado y cepillado deben preceder al dimensionado final cuando el material está deformado. No considere el resultado de una canteadora o cepilladora como una garantía permanente de estabilidad; las tensiones internas pueden liberarse después de retirar material. Deje que una pieza visiblemente tensionada se asiente antes de su corte final de precisión cuando la pieza de trabajo lo permita.
El control de los recortes también afecta a la precisión. Un recorte atrapado puede golpear la hoja, dañar un borde o interferir con el siguiente corte. Disponga los soportes de modo que el recorte pueda separarse libremente sin aprisionar la hoja, mientras la pieza retenida permanece apoyada contra la referencia prevista. Esto es especialmente importante con tiras largas y estrechas y secciones grandes de lámina.
Mantenimiento que evita correcciones recurrentes
La calidad de corte debe comprobarse antes de que un defecto se convierta en un problema de lote. La acumulación de polvo bajo un carro deslizante, la resina en una hoja, el desgaste en un bloqueo de guía o una placa de garganta dañada pueden introducir una variación gradual que es fácil pasar por alto durante un solo corte. Una breve rutina de verificación al inicio de un cambio de material o después de sustituir una hoja es más útil que esperar a que se produzcan fallos de ensamblaje.
Mantenga limpias las superficies de referencia, inspeccione las bridas de la hoja en busca de daños y asegúrese de que la hoja esté correctamente asentada antes de apretarla. Confirme que las protecciones, los divisores y los dispositivos de sujeción estén ajustados sin interferir con el movimiento del material. Sustituya o afile las herramientas de corte según su estado real del filo, en lugar de esperar a que aparezcan quemaduras evidentes o astillado grave. Una vez controlados estos fundamentos, la elección entre sierras para paneles, sierras de mesa deslizante, seccionadoras, sierras de corte transversal y fresadoras CNC se vuelve más clara: seleccione la máquina que estabilice la pieza específica y conserve las referencias necesarias para la siguiente operación.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.