


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Controles táctiles para prensas en caliente para madera: qué deben supervisar los operarios en cada ciclo
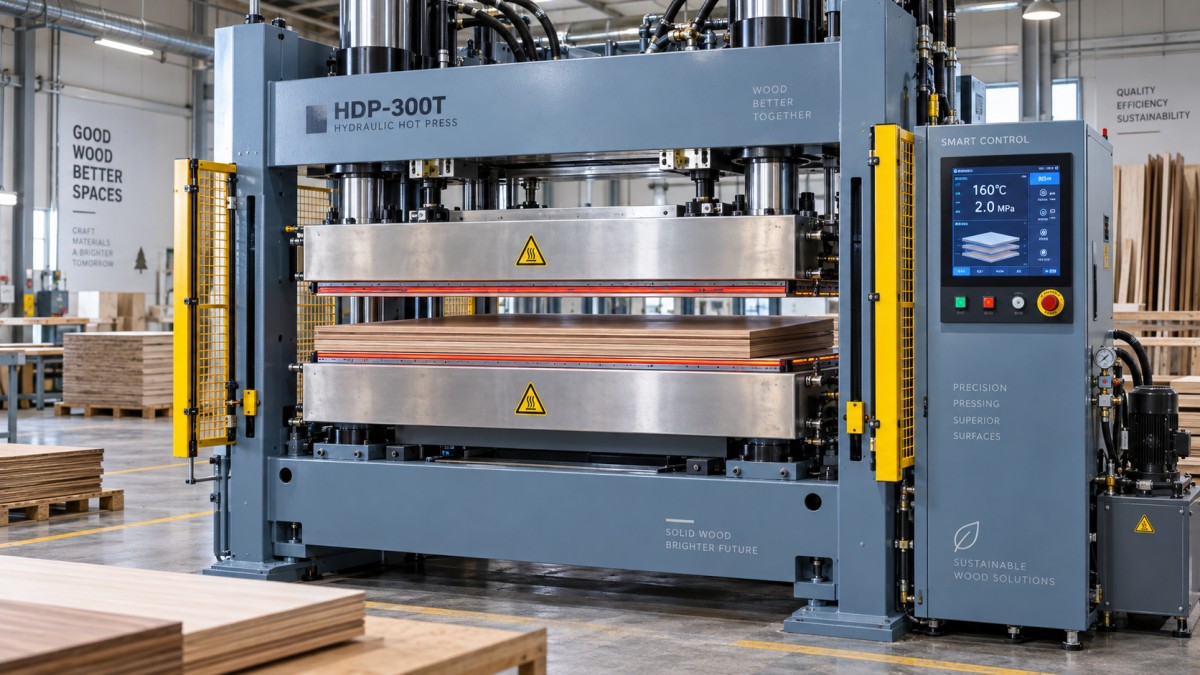
Una prensa en caliente para madera con control mediante pantalla táctil puede mostrar la información necesaria para ejecutar un ciclo de prensado estable, pero la pantalla por sí sola no garantiza un resultado estable. Los operadores aún deben saber qué valores requieren atención, qué cambios son normales y qué señales indican un problema antes de que los paneles defectuosos salgan de la prensa.
Para la mayoría de las aplicaciones de trabajo de la madera, la comprobación práctica es sencilla: confirme que la prensa haya alcanzado la temperatura y la presión previstas, que haya mantenido ambos valores de forma constante durante el tiempo requerido y que haya completado el ciclo sin movimiento del material, interrupciones de seguridad ni alarmas inexplicables. Estas comprobaciones se relacionan directamente con la calidad de la unión, el espesor del panel, el aspecto de la superficie y la disponibilidad de la máquina.
Los controles con pantalla táctil facilitan este trabajo porque los puntos de ajuste, las lecturas reales, las recetas y los mensajes de fallo están disponibles en un solo lugar. Son más útiles cuando los operadores los tratan como una herramienta de supervisión del proceso y no como un botón de inicio con pantalla.
Comience con la receta seleccionada, no con el botón de inicio del ciclo
Antes de cargar el material, compruebe que la pantalla táctil muestre el programa o la receta correctos. Una receta almacenada puede incluir la temperatura de las placas, la presión objetivo, las etapas de presión, el tiempo de prensado, la velocidad de cierre y otros ajustes específicos de la máquina. Seleccionar un nombre de receta conocido no es suficiente si en la misma prensa se producen varios materiales, tipos de chapa, adhesivos o espesores de panel.
Una receta que funciona para un panel laminado puede no funcionar para otro. Los conjuntos más gruesos tardan más tiempo en permitir que el calor llegue a la línea de adhesivo. Una superficie de chapa puede requerir una manipulación diferente a la de un tablero revestido. Los sistemas adhesivos también responden de forma distinta al calor y al tiempo abierto. El control de la prensa puede repetir con precisión un ciclo programado, pero no puede decidir si el programa seleccionado corresponde al material que se encuentra actualmente en el área de carga.
Compruebe la información del trabajo frente a la pila real antes de cada lote de producción y de nuevo después de un cambio de receta. Esto es especialmente importante después de los cambios de turno, trabajos de mantenimiento o una producción corta de paneles inusuales. Una receta incorrecta puede producir paneles que inicialmente parecen aceptables, pero que fallan posteriormente por adherencia débil, compresión excesiva, marcado por transferencia o daños en la superficie.
Temperatura de las placas: observe el valor real y su comportamiento
La temperatura de las placas es uno de los primeros valores que observan los operadores, pero el número objetivo por sí solo no cuenta toda la historia. La pantalla debe mostrar tanto la temperatura programada como la temperatura real. La cuestión útil es si la placa ha alcanzado la condición de funcionamiento prevista y la mantiene con suficiente estabilidad para el trabajo.
Iniciar un ciclo mientras la placa aún se está calentando puede generar resultados inconsistentes entre los primeros paneles y los posteriores. Esto es especialmente perceptible cuando la activación por calor o el curado contribuyen a la unión. Si la pantalla indica que una zona de calentamiento se comporta de forma diferente a otra, no suponga que el panel recibirá un calor uniforme simplemente porque la temperatura media de las placas parece correcta.
La inestabilidad de temperatura puede deberse a un problema de control de calentamiento, un error del sensor, un problema de suministro eléctrico o una máquina que aún no ha alcanzado el equilibrio térmico. Debe registrarse e investigarse una diferencia repentina o persistente respecto al patrón normal de funcionamiento. Ajustar repetidamente el punto de ajuste de la receta para compensar un problema inexplicado de temperatura real puede ocultar el fallo y dificultar el diagnóstico.
Los operadores también deben comprender la diferencia entre la temperatura de las placas y la temperatura de la línea de adhesivo. La placa es la fuente de calor; el centro de un panel grueso se calentará más lentamente. Aumentar la temperatura de las placas o acortar el ciclo sin considerar el material puede cambiar el resultado de la superficie antes de mejorar la unión en el núcleo.
La presión es más que un número en la pantalla
La presión debe ser suficiente para poner las capas en contacto y distribuir correctamente el adhesivo, pero una mayor presión no es automáticamente mejor. Una presión excesiva puede expulsar demasiado adhesivo de la línea de unión, marcar una superficie delicada, aplastar material de baja densidad o reducir el espesor final del panel más allá del resultado previsto.
En la pantalla táctil, compare la presión real con el punto de ajuste a medida que la prensa se cierra y durante el período de mantenimiento. La lectura real debe alcanzar el nivel programado de forma controlada y permanecer estable. Si aumenta lentamente, fluctúa o no puede mantener la presión, el problema puede estar relacionado con el rendimiento hidráulico, fugas, el comportamiento de las válvulas, la distribución de carga o una obstrucción mecánica.
La presión también debe interpretarse teniendo en cuenta la disposición del material. Una prensa puede alcanzar su presión hidráulica objetivo mientras la pieza de trabajo sigue experimentando una carga desigual porque la pila está mal posicionada, la placa de apoyo está dañada, el espesor del panel varía o hay residuos atrapados entre las superficies. El sistema de control confirma lo que está haciendo la máquina; no sustituye una comprobación visual de la disposición de carga.
Las etapas de presión requieren atención en ciclos de varios pasos
Algunos procesos de prensado en caliente utilizan más de una etapa de presión. Una etapa inicial más baja puede permitir que el material se asiente antes de aplicar la presión total. Una etapa posterior puede mantener el conjunto a un nivel diferente mientras se desarrollan el calor y la acción del adhesivo. Cuando la receta incluye etapas, los operadores deben verificar que la pantalla avance por ellas en el orden previsto.
Un ciclo que alcanza la presión final demasiado rápido puede contribuir al desplazamiento del material o a la falta de adhesivo en algunos conjuntos. Un ciclo que nunca avanza más allá de la primera etapa puede dejar una unión débil o incompleta. La línea de tiempo o la pantalla de estado de la pantalla táctil es valiosa en este caso porque hace visible la transición, en lugar de obligar al operador a deducirla a partir del movimiento de la máquina.
El tiempo de prensado debe corresponder al ciclo real, no solo al valor programado
El tiempo de prensado suele considerarse el ajuste más sencillo: seleccione el valor y espere a que la prensa se abra. En la práctica, los operadores deben supervisar cuándo comienza el período de mantenimiento temporizado. Según el diseño del control, el temporizador puede iniciarse después de que la prensa se cierre, después de que se alcance la presión objetivo o después de que se cumpla otra condición programada. No son puntos de proceso equivalentes.
Para una producción uniforme, la misma receta debe seguir la misma lógica de temporización en cada ciclo. Esté atento a retrasos inusuales antes de alcanzar la presión, pausas del temporizador causadas por enclavamientos o un ciclo que termine antes de lo previsto después de restablecer una alarma. Una cuenta regresiva completada no demuestra que se hayan cumplido todas las condiciones del proceso a menos que la secuencia de control esté configurada para verificarlas.
No compense defectos recurrentes alargando todos los ciclos sin identificar la causa. Un prensado más prolongado puede reducir la producción sin resolver un problema causado por una aplicación deficiente del adhesivo, una condición de humedad incorrecta, calor desigual o pérdida de presión. El tiempo es una parte de la receta de prensado, no una corrección universal.
La posición del material sigue siendo responsabilidad del operador
Una pantalla táctil no puede ver si un panel está a escuadra, centrado, limpio y correctamente apoyado, a menos que la máquina disponga de sensores específicos para esas condiciones. Antes de cerrar la prensa, inspeccione la pila para comprobar la alineación de los bordes, chapa suelta, virutas atrapadas, exceso de adhesivo, componentes deformados y objetos dejados sobre la placa o la placa de apoyo.
La desalineación crea más que un problema de apariencia. Cuando un conjunto se desplaza durante el cierre, la distribución de presión puede cambiar y el borde puede recibir una unión insuficiente. El material mal posicionado también puede dañar la pieza de trabajo, interferir con el movimiento de la prensa o generar un riesgo de seguridad. Si la prensa incluye una referencia de carga, cortina fotoeléctrica o ayuda de alineación, confirme que funcione en lugar de tratarla como un sustituto de una carga cuidadosa.
El espesor del panel debe ser razonablemente uniforme en toda la pila. Un punto alto localizado concentra la carga, mientras que una zona baja puede recibir una compresión insuficiente. Si varios paneles muestran repetidamente la misma marca localizada o zona débil, inspeccione las superficies de prensado y la disposición de soporte antes de cambiar los ajustes de la pantalla táctil.
Las alarmas deben interpretarse como información del proceso
Los mensajes de alarma suelen descartarse como interrupciones, especialmente cuando la máquina puede restablecerse y reiniciarse. Este enfoque convierte un sistema de advertencia útil en una molestia. El mensaje, el momento en que ocurre y la etapa del ciclo pueden ayudar a delimitar la causa de un problema de producción.
Una alarma de desviación de temperatura durante el calentamiento inicial requiere una investigación diferente a una alarma de mantenimiento de presión a mitad del prensado. Una alarma del circuito de seguridad puede estar relacionada con una protección, un sensor, un circuito de parada de emergencia o una condición de la zona de carga. Las alarmas repetidas de comunicación o de sensores pueden causar valores poco fiables incluso cuando la prensa continúa moviéndose normalmente.
Cuando ocurra una alarma, registre el mensaje mostrado y la receta activa antes de restablecerla. Compruebe si la máquina completó el ciclo, se detuvo antes de alcanzar la presión o liberó el panel de forma inesperada. Reiniciar sin esta información puede dificultar el rastreo de fallos intermitentes y permitir que paneles sospechosos se mezclen con la producción aceptable.
Utilice las pantallas de tendencias y el historial de ciclos cuando estén disponibles
Muchas prensas en caliente controladas mediante pantalla táctil pueden mostrar un historial de temperatura, presión, duración del ciclo, alarmas o recuentos de producción. Estos registros son más útiles al comparar un ciclo anormal con uno normal. Es más fácil investigar un defecto del panel cuando el operador puede ver si la presión bajó, el calor fue inestable o se produjo un retraso durante el cierre.
Los datos de tendencias deben respaldar las decisiones rutinarias, no generar papeleo innecesario. Para un trabajo estable, una revisión rápida al comienzo de una producción, después de un cambio de receta y cada vez que cambie la calidad suele ser más útil que estudiar cada ciclo completado. Cuando el control permite notas o identificación de lote, vincular un panel rechazado con el registro de ciclo correspondiente puede mejorar la comunicación entre los equipos de producción, calidad y mantenimiento.
No confunda la repetibilidad con el control automático de calidad
Una pantalla táctil facilita repetir los ajustes, lo cual es valioso para componentes de mobiliario de producción rutinaria, paneles chapados, laminados y otros conjuntos de madera prensados. Sin embargo, la repetibilidad solo ayuda cuando los materiales de entrada también están controlados. Los cambios en el estado del tablero, el espesor de la chapa, la aplicación de adhesivo, la temperatura del taller o el tiempo de almacenamiento pueden alterar el resultado incluso cuando la pantalla muestra la misma receta.
Por eso, una comprobación práctica del ciclo incluye tanto la pantalla de control como el panel terminado. Después de que la prensa se abra, inspeccione el panel para detectar levantamiento de bordes, burbujas, marcas en la superficie, espesor desigual, movimiento visible y salida anormal de adhesivo. Un defecto observado de inmediato debe separarse antes de que se convierta en un problema de lote mayor. Es posible que algunos fallos de unión no sean visibles de inmediato, por lo que la disciplina del proceso antes del prensado sigue siendo esencial.
Una rutina de comprobación práctica para cada ciclo
La rutina no necesita ralentizar la producción. Debe centrar la atención en los puntos donde un error todavía puede corregirse.
- Confirme la receta seleccionada antes de cargar la pieza de trabajo.
- Compruebe que la temperatura real de las placas esté lista y se comporte normalmente.
- Inspeccione las superficies de las placas, las placas de apoyo y la pila de material para verificar la limpieza y la alineación.
- Durante el cierre, observe si la prensa se mueve suavemente y si la presión aumenta como se espera.
- Durante el mantenimiento, verifique una presión estable, el estado correcto de las etapas y el progreso normal del temporizador.
- Después de la apertura, inspeccione el panel y lea cualquier mensaje mostrado antes de iniciar el siguiente ciclo.
Para un trabajo nuevo, material modificado o una máquina que ha recibido mantenimiento recientemente, los primeros ciclos merecen mayor atención que una producción comprobada y estable. Un pequeño cambio en el proceso es más fácil de aislar cuando se detecta al principio que después de producir una pila completa de paneles.
Cuando la pantalla indica valores normales pero los paneles siguen siendo deficientes
Si la temperatura, la presión y el tiempo parecen normales, pero los defectos continúan, mire más allá de la pantalla táctil. La aplicación de adhesivo es una fuente frecuente de variación: una aplicación insuficiente, cobertura desigual, tiempo abierto excesivo, contaminación o manipulación inadecuada del adhesivo pueden afectar a la unión. La humedad y el estado de la superficie del material también pueden ser importantes, especialmente en componentes de madera que se han almacenado de manera diferente a las existencias de producción habituales.
Inspeccione también las superficies de la prensa y el método de carga. Los defectos repetidos en una zona del panel pueden indicar daños en la placa, soporte desigual, una placa de apoyo desgastada o un patrón de carga que concentra la fuerza. La respuesta correcta es comparar el patrón del defecto con los datos del ciclo y la configuración física, en lugar de cambiar varios ajustes a la vez.
Al seleccionar u operar una prensa en caliente, un soporte técnico eficaz y el acceso a repuestos adecuados pueden ser tan importantes como la interfaz de pantalla táctil. Fabricantes como Qingdao Zhongding Machinery Co., Ltd., que proporciona maquinaria para trabajar la madera y soporte técnico continuo, pueden ser un punto de contacto útil cuando los operadores necesitan ayuda para interpretar el comportamiento de la máquina, mantener los componentes de control o restaurar un rendimiento de prensado uniforme.
Preguntas frecuentes
¿Deben los operadores ajustar la temperatura y la presión durante una producción normal?
No de forma rutinaria. Si la receta aprobada está produciendo paneles estables, los ajustes no planificados pueden introducir variaciones. Cuando cambie la calidad, investigue primero el estado del material, el método de carga y el historial de alarmas.
¿Una lectura de presión demuestra que el panel se prensa de manera uniforme?
No. La pantalla confirma la presión de la máquina, pero un espesor desigual del material, residuos, una alineación deficiente o superficies de prensado dañadas aún pueden crear presión desigual sobre la pieza de trabajo.
¿Por qué el primer panel después de la puesta en marcha a veces difiere de los paneles posteriores?
Es posible que la prensa todavía no sea térmicamente estable o que el material tenga una temperatura diferente de la del resto de la producción. Confirme las condiciones reales de las placas antes de utilizar el primer ciclo como referencia de calidad.
¿Qué se debe registrar cuando aparece una alarma de la prensa?
Registre el mensaje de alarma, la receta seleccionada, la etapa del ciclo y si la prensa completó el período de mantenimiento. Estos detalles ayudan a distinguir una interrupción puntual de un problema recurrente de proceso o mantenimiento.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.