


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué determina la precisión de la unión machihembrada en las máquinas para suelos de madera maciza?
Una tabla de suelo puede salir limpia de la máquina y, aun así, presentar problemas durante el ensamblaje. Si la lengüeta queda ligeramente demasiado alta, se forma un escalón entre las caras adyacentes. Si la ranura varía a lo largo de la tabla, la instalación se vuelve impredecible. Cuando estos defectos se repiten durante una serie de producción, el resultado es la clasificación de piezas, el retrabajo y la presión para ajustar la maquinaria antes de entender la causa.
Para los equipos de calidad y seguridad, la precisión de la unión machihembrada en la maquinaria para trabajar madera maciza destinada a la fabricación de suelos depende de una cadena de condiciones: preparación de la cara de referencia, estado del husillo, geometría de las cuchillas, control del avance, configuración y humedad de la madera. Una inspección fiable debe examinar toda esa cadena, no limitarse a medir la lengüeta y declarar que la máquina es precisa.
Defina la unión antes de evaluar la máquina
No existe una tolerancia universal para las uniones machihembradas que sea adecuada para todos los suelos de madera maciza. El perfil aceptable depende del plano del producto, la especie de madera, el grosor de la tabla, el método de instalación y las especificaciones aplicables para suelos. La unión diseñada para una construcción de suelo no debe utilizarse automáticamente como referencia para otra.
Antes de aprobar la producción, el control de calidad necesita un plano de perfil controlado con referencias explícitas. En muchos productos, la superficie transitable acabada es la referencia crítica, ya que la lengüeta y la ranura deben alinear las caras superiores de las tablas adyacentes. Sin embargo, la referencia de mecanizado real puede ser la cara inferior. Esta distinción es importante: las variaciones en el grosor de la tabla pueden provocar una desalineación visible de las caras, aunque las herramientas de corte de los cantos permanezcan correctamente posicionadas.
El plano y el plan de inspección deben incluir:
- Grosor de la lengüeta y ancho de la ranura: las dimensiones que determinan la holgura de acoplamiento y la resistencia durante el ensamblaje.
- Posición vertical del perfil: la relación entre las características de la unión y la cara de referencia especificada.
- Proyección de la lengüeta y profundidad de la ranura: un acoplamiento suficiente y la holgura interna prevista, sin que se produzca un tope en el fondo no deseado.
- Geometría de los hombros: las superficies que determinan el cierre de la unión y la alineación de las caras.
- Escuadría y uniformidad del perfil: si la sección mantiene su forma correcta a lo largo de toda la tabla.
También deben identificarse los rebajes, biseles y superficies sin contacto previstos en la cara inferior. De lo contrario, el inspector podría rechazar una holgura intencionada o pasar por alto un defecto en una superficie que sí controla el ajuste.
La uniformidad del corte depende de la estabilidad de la referencia de la tabla
Una herramienta de corte de precisión no puede corregir una pieza inestable. Si una tabla oscila sobre la bancada de la máquina, tiene residuos debajo o su cara de referencia no se ha preparado adecuadamente, su posición respecto al círculo de corte cambia. El perfil acabado puede variar aunque los ajustes de la máquina no hayan cambiado.
Compruebe las variaciones del grosor de entrada, la curvatura longitudinal, el acopamiento, la torsión y la calidad de la cara de referencia antes de ajustar los cabezales de perfilado. Preste especial atención a las variaciones longitudinales: una muestra corta tomada del centro puede cumplir las especificaciones mientras que los extremos delantero y trasero siguen siendo inaceptables.
Las placas de bancada, los topes, las guías y los elementos de presión forman parte del sistema dimensional. Los depósitos de resina y el desgaste localizado pueden modificar la trayectoria de la tabla. Un tope que está firme, pero mal alineado, puede guiar la madera de forma constante en la dirección equivocada.
La presión debe ser suficiente para mantener el contacto con las referencias previstas, sin provocar una compresión ni una deformación excesivas. Una tabla acopada que se prensa para dejarla plana durante el corte puede recuperar su forma después y cambiar el ajuste aparente. Se trata de un problema de control de la pieza, no necesariamente de un error en el ajuste de la herramienta de corte.
El estado del husillo y las herramientas determinan el envolvente de corte
El descentramiento puede provocar algo más que una superficie rugosa
El descentramiento radial modifica el radio de corte efectivo; el descentramiento axial o el movimiento axial pueden afectar a las superficies cuya posición depende de la posición axial de la herramienta. El efecto depende del perfil y de la disposición de las herramientas. Entre los posibles síntomas se encuentran dimensiones incorrectas, carga desigual de las cuchillas, marcas repetitivas y menor vida útil de la herramienta.
La medición debe diferenciar la interfaz del husillo de la herramienta montada. La suciedad en las superficies de asiento, los espaciadores dañados, un montaje incorrecto o un conjunto de herramientas inadecuado pueden introducir errores, aunque el husillo esté en condiciones de servicio. A la inversa, sustituir las herramientas de corte no resolverá el desgaste de los rodamientos ni el movimiento del husillo.
Utilice los puntos de medición, los instrumentos y los límites de aceptación establecidos por el fabricante de la máquina. Registre si las comprobaciones se realizaron en frío o bajo unas condiciones de funcionamiento definidas; de lo contrario, el comportamiento térmico puede hacer que dos lecturas parezcan contradictorias.
Un filo afilado no es necesariamente el perfil correcto
El desgaste de la herramienta puede modificar gradualmente las dimensiones de la unión o aplastar las fibras y dificultar el ensamblaje. El desgaste desigual también puede producir resultados distintos en diferentes zonas del perfil. Después del afilado, el diámetro efectivo y las relaciones entre las partes del perfil pueden cambiar, según el diseño de la herramienta y el método de rectificado.
Verifique las herramientas de sustitución y las rectificadas con respecto al perfil aprobado, incluido su rango de ajuste permitido. En los cabezales con varias cuchillas, las diferencias de proyección pueden hacer que una cuchilla soporte una carga desproporcionada. El asiento de la herramienta, el par de apriete, el equilibrado, la velocidad máxima y la compatibilidad del conjunto deben ajustarse a las instrucciones correspondientes de la herramienta y de la máquina.
Un registro de mantenimiento útil relaciona la identificación de la herramienta y su historial de afilado con los resultados de inspección. Esto permite distinguir el desgaste previsible de un cambio repentino en la configuración o de una avería mecánica.
La estabilidad del avance explica por qué una configuración correcta aún puede producir variaciones
La velocidad de avance afecta a la carga de viruta y a las fuerzas de corte, pero no debe considerarse de forma aislada con respecto a la velocidad del husillo, el número de cuchillas, la especie y la profundidad de corte. Una velocidad que funciona con madera de fibra recta puede producir desgarros en material más difícil de mecanizar. Reducir indiscriminadamente la velocidad de avance también puede generar condiciones de corte desfavorables en lugar de resolver el problema.
Los rodillos de avance que patinan, una presión irregular, las superficies de contacto desgastadas y un apoyo deficiente entre estaciones pueden hacer que la tabla se detenga momentáneamente o se desplace. El defecto resultante puede ser intermitente y confundirse fácilmente con una variación aleatoria del material.
Inspeccione los perfiles en el extremo delantero, el centro y el extremo trasero. Si los errores se concentran en la entrada o la salida, investigue el apoyo y la secuencia de aplicación de la presión. Si las variaciones se repiten a lo largo de la tabla, considere los componentes de avance, las vibraciones y las causas relacionadas con las herramientas de corte, pero confirme el mecanismo antes de cambiar los ajustes.
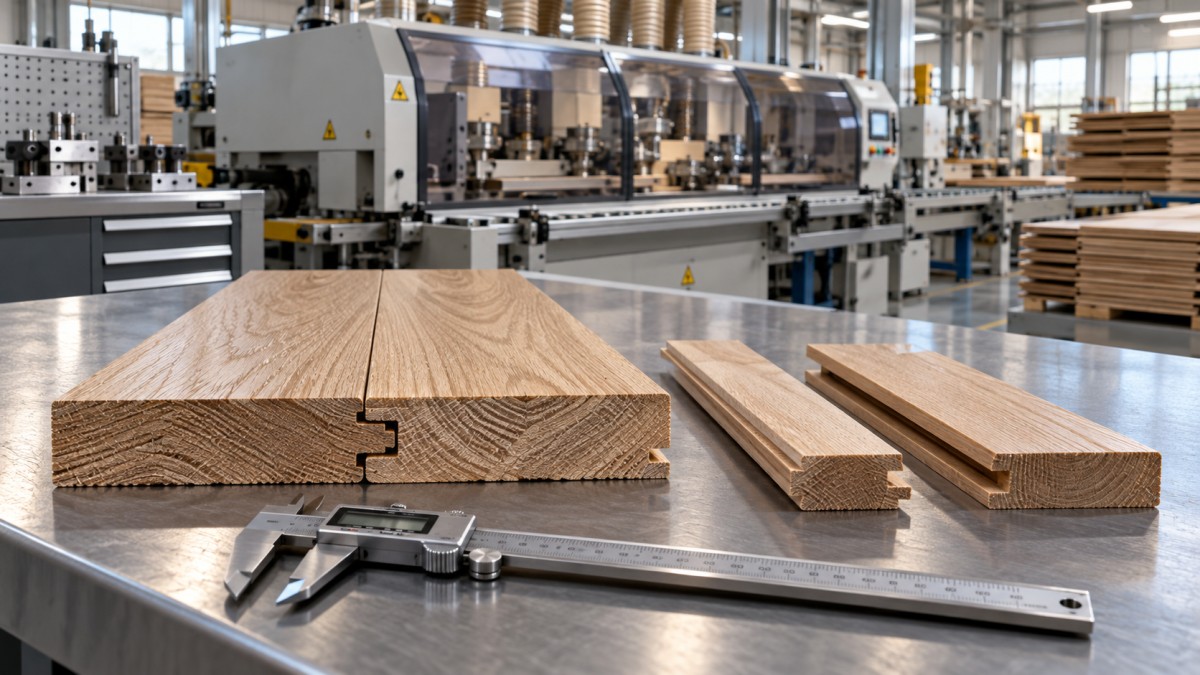
Un diagrama de inspección útil muestra la cara de referencia de la tabla, el grosor de la lengüeta, el ancho de la ranura, los puntos de contacto de los hombros y las posiciones de medición a lo largo de la tabla. Estos detalles hacen que las conversaciones entre operarios, control de calidad y mantenimiento sean mucho más precisas que descripciones como «la unión queda apretada».
La humedad de la madera puede parecer un defecto de mecanizado
La madera maciza cambia de dimensiones al variar su contenido de humedad, y el movimiento depende de la especie y de la orientación de la fibra. Un perfil mecanizado correctamente en determinadas condiciones puede encajar de otra manera tras el almacenamiento. Los gradientes de humedad y la liberación de tensiones también pueden contribuir a la deformación después del mecanizado.
Establezca requisitos de humedad para el material de entrada y durante el proceso que sean adecuados para el producto y las condiciones previstas de uso. Utilice un método de medición apropiado y aplique las correcciones por especie y temperatura cuando sea necesario. Las lecturas superficiales por sí solas pueden no revelar variaciones internas de humedad en piezas gruesas; los resultados controvertidos pueden requerir un método de ensayo más concluyente.
Registre el tiempo transcurrido entre el mecanizado y la inspección, junto con las condiciones de almacenamiento. Comparar tablas recién mecanizadas con muestras que se han dejado en un entorno diferente puede dar lugar a ajustes innecesarios de la máquina.
Una distinción práctica: si las dimensiones cambian durante una nueva medición controlada después del almacenamiento, investigue el acondicionamiento del material además del rendimiento de la máquina. Si el defecto ya está presente inmediatamente y se corresponde con una estación o configuración determinada, conviene prestar más atención a las causas mecánicas y de proceso. Ninguna de estas observaciones demuestra por sí sola cuál es la causa.
Organice la inspección en torno a las dimensiones y al ensamblaje real
Las comprobaciones dimensionales identifican en qué puntos el perfil difiere del plano. Las comprobaciones de ensamblaje revelan si esas diferencias afectan a la unión. Ambas son necesarias: dos tablas pueden encajar porque sus errores se compensan entre sí, mientras que una dimensión nominal correcta aún puede ocultar una geometría deficiente de los hombros.
Utilice instrumentos calibrados adecuados para la característica que se mide. Los calibres pueden ser suficientes para dimensiones accesibles, pero las ranuras estrechas, los radios y los hombros rebajados pueden requerir calibres específicos, medición óptica u otros métodos apropiados. Evite presionar las puntas de medición contra las fibras, ya que la fuerza aplicada puede afectar a las lecturas.
Para el control rutinario de la producción, puede seguirse esta secuencia práctica:
- Apruebe las primeras muestras después de la configuración, los cambios de herramienta, el afilado y el mantenimiento pertinente. Si la temperatura de funcionamiento afecta a los resultados, incluya una verificación después de la estabilización.
- Tome muestras a lo largo de la tabla y de un número suficiente de tablas consecutivas para detectar variaciones intermitentes.
- Compruebe el acoplamiento en cuanto al cierre, la alineación de las caras, la resistencia durante el ensamblaje y la presencia de topes no deseados.
- Compare tablas de distintas muestras tomadas en diferentes momentos, en lugar de probar únicamente piezas contiguas.
- Registre las condiciones del proceso, incluidas la especie, las lecturas de humedad, la identificación de la herramienta, los ajustes de avance y el historial de ajustes.
Las muestras de referencia son útiles, pero los patrones de madera pueden cambiar con la humedad y la manipulación. Protéjalos, identifique su estado y verifíquelos periódicamente. Los calibres específicos también deben someterse a comprobaciones documentadas y a una calibración adecuada para el uso previsto.
Analice el patrón del defecto antes de realizar un ajuste
Cuando sea posible, cambie una sola variable controlada cada vez y, a continuación, verifique el resultado. Varios ajustes simultáneos pueden mejorar temporalmente el acoplamiento y, al mismo tiempo, ocultar la causa original.
Aplique las normas adecuadas y mantenga la seguridad durante la inspección
La conformidad del producto, el control de las mediciones y la seguridad de la maquinaria son requisitos independientes. Según el mercado y el producto, las referencias pueden incluir EN 13226 para los elementos pertinentes de parquet de madera maciza, EN 13647 para los métodos de medición geométrica o las especificaciones nacionales y del cliente aplicables. Confirme la edición vigente y el alcance antes de adoptar cualquier referencia. Una norma de producto no establece automáticamente el descentramiento admisible del husillo de la máquina.
En materia de seguridad de las máquinas, pueden ser pertinentes las partes aplicables de la serie ISO 19085, en función del tipo de máquina y de la jurisdicción. Estos requisitos no sustituyen las instrucciones del fabricante ni una evaluación de riesgos específica del centro de trabajo.
Detenga la máquina y aísle las fuentes de energía peligrosas antes de acceder a las herramientas de corte, comprobar las holguras internas, limpiar zonas ocultas o realizar mediciones por contacto cerca de las herramientas. Evite una puesta en marcha inesperada y verifique el aislamiento de acuerdo con el procedimiento del centro de trabajo. Cualquier diagnóstico con la máquina energizada requiere un método autorizado y evaluado por separado, con las medidas de protección adecuadas. Nunca anule los resguardos para facilitar una medición.
Evaluación de maquinaria para trabajar madera maciza destinada a la fabricación de suelos
Al evaluar una máquina o una línea de producción, solicite una prueba con especies, dimensiones de tabla, condiciones de humedad y ajustes de avance representativos. Evalúe la uniformidad entre tablas y durante el tiempo de funcionamiento, no solo una muestra seleccionada cuidadosamente. Confirme que el acceso para cambiar herramientas es seguro, que los ajustes son repetibles y que se conocen los requisitos de mantenimiento y la disponibilidad de repuestos.
Qingdao Zhongding Machinery Co., Ltd., fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector, ofrece soluciones de maquinaria, asistencia técnica, repuestos y servicio posventa. Para una aplicación de fabricación de suelos, las conversaciones útiles deben comenzar por el plano del perfil, la gama de materiales, los criterios de inspección y las condiciones de producción requeridas, en lugar de partir de una afirmación general de precisión.
En última instancia, la precisión fiable de una unión machihembrada depende de una relación controlada entre la madera, las herramientas, la geometría de la máquina y la medición. Los sistemas de producción más sólidos hacen visible esa relación en sus registros y corrigen sus desviaciones antes de que la instalación se convierta en la inspección final.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.