


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Al elegir una prensa para paneles de madera contrachapada, por qué la planitud de las placas importa más que la presión nominal
Por qué la planitud de la platina determina la integridad de la unión del contrachapado, no solo la presión nominal
La presión nominal suele ser la primera especificación que se cita —y se examina— al seleccionar unaprensa para paneles de madera contrachapada. Una clasificación de 120 bar o 150 bar suena impresionante sobre el papel. Pero en la producción real, ese número cuenta solo la mitad de la historia. Lo más importante es cuán uniformemente se transfiere esa fuerza a través de toda la superficie de la platina. Si la platina se desvía incluso 0.15 mm en un área de 1,300 × 2,700 mm, la presión localizada cae por debajo del umbral mínimo requerido para el curado del adhesivo, especialmente con las modernas resinas de fenol-formaldehído o melamina-urea de bajas emisiones. El resultado no es solo un espesor irregular: es una microdelaminación irreversible en las interfaces de las chapas, que solo se hace visible después del lijado o del fresado de cantos.
La física de la distribución de la fuerza, no solo su magnitud
La presión (medida en bar o MPa) se define como la fuerza por unidad de área. Sin embargo, el prensado en condiciones reales implica tres variables interdependientes: carga aplicada, rigidez de la platina y conformidad del sustrato. Las chapas de contrachapado varían en contenido de humedad (8–12% habitual), densidad (380–520 kg/m³ para núcleo de álamo o abedul) y compresibilidad. Una platina rígida y ligeramente convexa puede compensar una leve curvatura de la chapa, mientras que una platina nominalmente plana pero flexible —en particular cerca de las esquinas bajo alto tonelaje— crea una zona de “sombra de presión” donde la presión efectiva cae entre un 30–45% por debajo de la nominal. Esto no es teórico: las imágenes termográficas durante el prensado en caliente muestran gradientes de temperatura superiores a 8°C a través de un solo panel cuando la tolerancia de planitud supera ±0.08 mm/m. Dado que la reticulación de la resina depende exponencialmente de la temperatura, esas zonas más frías producen una polimerización incompleta, incluso con la presión hidráulica nominal completa.
Tolerancia de planitud: donde los milímetros se convierten en defectos
Los valores de referencia de planitud estándar del sector rara vez se especifican en los documentos de adquisición, pero deberían estarlo. Para contrachapado de grado industrial (p. ej., grado marino o estructural B/BB), ISO 19906 recomienda una desviación de la platina no superior a ±0.05 mm por metro de longitud, medida bajo carga operativa, no solo en reposo. Esto significa que una platina de 2.7 m debe mantener una planitud de ±0.135 mm en toda su extensión *mientras* ejerce toda la fuerza nominal. Lograrlo requiere más que un mecanizado de precisión: exige una colocación simétrica de los cilindros hidráulicos, arriostramiento transversal reforzado del bastidor y compensación térmica en las platinas calefactadas. Sin ello, el adelgazamiento de los bordes se produce sistemáticamente en las esquinas del panel, lo que exige márgenes de recorte posteriores al prensado de hasta 12 mm y desperdicia entre un 4–6% de materia prima por ciclo.
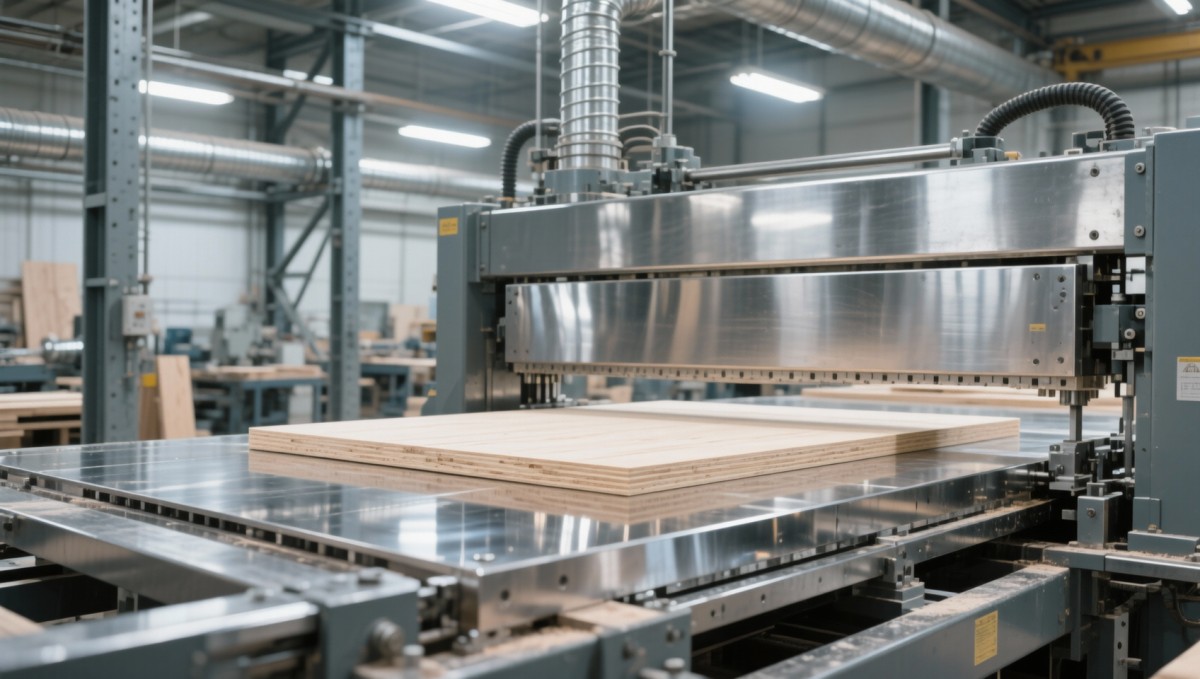
Cómo se manifiesta el fallo de planitud en la producción
A diferencia de los fallos relacionados con la presión —que normalmente causan deformaciones importantes o fallos totales de unión—, los defectos inducidos por la planitud son sutiles, acumulativos y a menudo se diagnostican erróneamente:
- Marcado de la chapa: Las irregularidades de la capa central se hacen visibles a través de las chapas de cara después del lijado, porque solo las zonas de alta presión comprimieron completamente la línea de encolado, dejando las áreas adyacentes ligeramente “elásticas”.
- Sesgo de migración de humedad: La compresión desigual restringe las vías de escape del vapor durante el prensado en caliente, causando expulsión localizada de resina en las zonas de baja presión y líneas de encolado insuficientes en las zonas de alta presión.
- Velocidades de curado diferenciales: Los paneles adyacentes en prensas de múltiples aberturas muestran resultados inconsistentes en las pruebas de resistencia al cizallamiento, no debido a variaciones en los lotes de adhesivo, sino porque una ligera torsión del bastidor desplaza la distribución de la carga entre las aberturas.
Verificación más allá de la ficha técnica
No se base únicamente en las afirmaciones del fabricante sobre la planitud. Solicite informes de verificación de terceros, no solo la calibración inicial, sino también la validación de ciclos de carga. Un informe fiable incluye mediciones tomadas en cuatro puntos de carga (25%, 50%, 75% y 100% de la presión nominal) utilizando interferometría láser o escaneo con máquina de medición por coordenadas (CMM). Solicite también datos sobre estabilidad a largo plazo: las platinas fabricadas con placas de acero soldadas sin tratamiento térmico de alivio de tensiones pueden desviarse hasta 0.03 mm/año debido a tensiones internas residuales. Las platinas de hierro fundido ofrecen una mejor estabilidad dimensional, pero requieren plazos de mecanizado más largos y cimentaciones con una amortiguación de vibraciones más estricta.
Interacciones de materiales y procesos que no puede ignorar
Los requisitos de planitud se vuelven considerablemente más estrictos con determinadas combinaciones de materiales:
- Chapas finas desenrolladas (<0.6 mm): Se comprimen fácilmente bajo una carga desigual, lo que provoca un colapso irreversible de las fibras en las zonas de alta presión y una deficiente adhesión entre capas en otras zonas.
- Núcleo reconstituido (LVL o laminados de tablero de partículas): Presenta un comportamiento de compresión no lineal; una ligera curvatura de la platina puede mejorar el contacto, pero una desviación excesiva provoca aplastamiento de los bordes antes de que se complete la unión en el centro.
- Precalentamiento de alta frecuencia: Reduce la humedad inicial de la chapa, aumentando la rigidez y haciendo que el conjunto tolere menos las irregularidades de la platina durante los primeros 30 segundos críticos del prensado.
Estas interacciones significan que una prensa optimizada para contrachapado comercial de 2.7 mm puede ofrecer resultados inferiores con chapas decorativas de cara de 0.4 mm, incluso si la presión nominal es idéntica.
Realidades operativas que amplifican la sensibilidad a la planitud
Las condiciones de instalación y mantenimiento afectan directamente la planitud utilizable. El asentamiento de una cimentación de solo 0.2 mm en seis meses puede introducir una torsión en el bastidor de la prensa, anulando de hecho la alineación de la platina calibrada en fábrica. Del mismo modo, las columnas guía desgastadas o los sellos hidráulicos deteriorados provocan una extensión asimétrica del ariete, desplazando la línea central efectiva de la fuerza. La verificación periódica no es opcional: las operaciones de primer nivel realizan comprobaciones CMM semestrales y recalibran los gatos de nivelación cada vez que se mueve la máquina o se sustituyen componentes hidráulicos principales.
Precisión de ingeniería por encima de las métricas de marketing
Al evaluar una prensa para paneles de madera contrachapada, desplace el enfoque de los valores máximos de presión a la integridad mecánica verificable. Priorice a los proveedores que divulgan tolerancias de planitud bajo carga, proporcionan una metodología de medición trazable y diseñan para la estabilidad térmica y mecánica, no solo para el rendimiento inicial. Porque en la producción continua de contrachapado, la calidad constante de la unión no la proporciona la fuerza máxima. La mantiene una fuerza uniforme, milímetro a milímetro, ciclo tras ciclo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.