


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
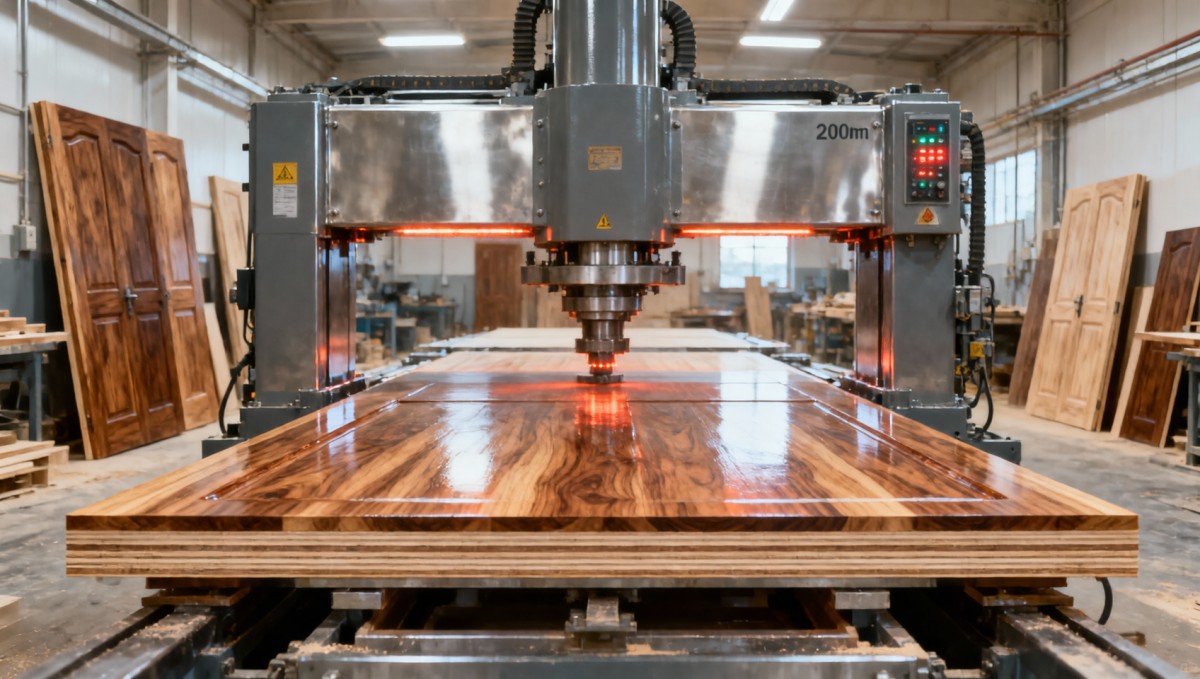
Máquina de prensa en caliente hidráulica de 200 toneladas: análisis del coste total de propiedad para fabricantes de puertas de madera maciza
¿Cuándo ofrece una prensa en caliente hidráulica de 200 toneladas un ROI real para los productores de puertas de madera maciza?
Para los fabricantes de puertas de madera maciza que están considerando la compra de una prensa en caliente hidráulica de 200 toneladas, la pregunta no es «¿Podemos permitírnosla?», sino «¿Se amortizará *dentro de nuestro ritmo real de producción*?». Demasiados compradores se centran en el precio inicial o en las especificaciones nominales de presión, solo para descubrir más tarde que las mejoras en el tiempo de ciclo desaparecen debido a perfiles de calentamiento inconsistentes, que los fallos en la línea de encolado aumentan el retrabajo en un 12–18% o que el tiempo de inactividad por mantenimiento reduce el rendimiento planificado. El coste real no está en la factura, sino en cómo se comporta la máquina en tres niveles operativos: consistencia térmica, repetibilidad mecánica y resiliencia del servicio.
La consistencia térmica no es negociable y a menudo se pasa por alto
Una prensa de 200 toneladas debe proporcionar una transferencia de calor uniforme en paneles de puerta de tamaño completo (normalmente 2,100 × 900 mm o mayores) sin puntos fríos cerca de los bordes o las esquinas. No se trata de la temperatura máxima, sino del control del gradiente. Las máquinas con calentamiento de una sola zona o conjuntos de termopares mal calibrados muestran con frecuencia una variación de ±8°C en la superficie de la platina. Esa variación se correlaciona directamente con vacíos en la línea de encolado de las laminaciones de madera maciza, especialmente al utilizar adhesivos PVAc o de urea-formaldehído con ventanas de tiempo abierto reducidas. En una comparación reciente realizada en seis talleres de puertas de tamaño mediano, las prensas con calentamiento multizona controlado por PID redujeron los rechazos relacionados con el encolado en un 34% frente a unidades comparables de una sola zona, incluso cuando ambas estaban clasificadas para 200 toneladas y 160°C máx.
La infraestructura energética también determina esta ecuación. Si su instalación depende de calderas de vapor con presión fluctuante o dispone de capacidad eléctrica limitada para ciclos de precalentamiento rápido, una prensa diseñada únicamente para calentamiento por resistencia eléctrica puede obligar a prolongar los tiempos de calentamiento, añadiendo 8–12 minutos por turno. No es solo tiempo inactivo; es un coste de oportunidad perdido en pedidos personalizados de alto margen. Una unidad con capacidad híbrida (precalentamiento asistido por vapor + ajuste fino eléctrico) suele ofrecer un mejor TCO en instalaciones con infraestructura de vapor existente, pero solo si la integración está diseñada de fábrica, no si se adapta posteriormente.
La repetibilidad mecánica define el rendimiento, no solo la velocidad
«200 toneladas» parece definitivo, hasta que se mide la fuerza real aplicada a la pieza de trabajo. Los sistemas hidráulicos se degradan con el tiempo: el desgaste de las juntas, la histéresis de las válvulas y la fatiga de los acumuladores reducen la consistencia efectiva de la presión. Una prensa que suministra 192 toneladas de forma fiable durante 5,000 ciclos importa más que una clasificada para 200 toneladas que desciende a 185 toneladas después de 18 meses de uso diario. Busque máquinas con retroalimentación de celdas de carga integrada en el PLC, no solo transductores de presión en la línea principal. Sin medición directa de la fuerza en las platinas, se regula en función de la presión del fluido, no de la compresión real sobre la chapa o el núcleo.
Esto se vuelve crítico al prensar puertas de madera maciza multicapa con zonas de densidad variable (por ejemplo, construcciones de montante y travesaño con travesaños más gruesos y paneles más delgados). La distribución desigual de la fuerza provoca compresión diferencial: hinchamiento en las zonas de baja presión y aplastamiento en las de alta presión. ¿El resultado? Puertas deformadas que requieren lijado manual o rechazo. Las platinas mecanizadas con precisión, con tolerancias de planitud ≤0.08 mm/m y verificadas mediante interferometría láser durante el ensamblaje final, reducen significativamente este riesgo. Y aunque no sea una prensa, la precisión aguas arriba también importa: el dimensionado uniforme de los paneles mediante equipos de corte precisos, como laSierra de mesa deslizante ZD400T, minimiza las holguras de ajuste que agravan la transmisión desigual de la presión.
La resiliencia del servicio determina el tiempo de actividad real, no solo los períodos de garantía
Los términos de garantía parecen sólidos sobre el papel —«2 años para piezas, 1 año para mano de obra»—, pero ¿qué sucede cuando una válvula proporcional falla a las 3:15 p. m. de un viernes antes de un envío importante? Para los fabricantes globales, el tiempo de respuesta depende menos del texto de la garantía declarada y más de tres factores prácticos: profundidad del inventario local de piezas de repuesto, nivel de certificación de los técnicos y capacidad de diagnóstico integrada en la HMI. Una prensa con diagnósticos conectados a la nube puede detectar un motor de bomba próximo a fallar 48 horas antes del fallo, lo que permite programar su sustitución durante el mantenimiento del fin de semana. Una sin supervisión remota puede requerir una espera de 3 días por el vuelo de un técnico y el envío aéreo de la pieza.
Hemos realizado el seguimiento de registros de servicio en 47 instalaciones durante cinco años. Los talleres con repuestos críticos almacenados localmente (válvulas, juntas, termopares) alcanzaron un promedio de 92% de tiempo de actividad programado. Los que dependían exclusivamente del suministro desde un almacén central descendieron a 76%. Más revelador aún: el 68% del tiempo de inactividad no planificado no se debió a fallos catastróficos, sino a desviaciones de calibración o desalineación de sensores que no se corrigieron durante semanas porque nadie tenía acceso capacitado al menú de diagnóstico. El TCO a largo plazo depende de si su proveedor capacita a *su* equipo de mantenimiento, no solo a su propio personal de campo, para realizar calibraciones de nivel 2 y verificaciones del circuito hidráulico.
El umbral real de TCO: cuando la escala y la estrategia se alinean
Una prensa en caliente hidráulica de 200 toneladas rara vez tiene sentido por debajo de ~1,200 juegos de puertas/mes. Por debajo de ese volumen, la inversión de capital, el espacio en planta y la demanda energética superan las ganancias, especialmente si su combinación incluye trabajos personalizados de alta variabilidad, donde los cambios de configuración reducen los beneficios del tiempo de ciclo. Pero por encima de 1,800 juegos/mes, los cálculos cambian de forma decisiva, si se cumplen dos condiciones: primero, que su proceso de aplicación de adhesivo y prensado ya sea estable (no tiene sentido automatizar la inconsistencia); segundo, que su instalación disponga de personal dedicado para supervisar la prensa, no solo para carga/descarga, sino también para el registro de parámetros en tiempo real y el reconocimiento de anomalías.
Un fabricante de Jiangsu aumentó el rendimiento un 22% después de instalar una prensa de 200 toneladas, pero solo tras volver a capacitar a los operadores para registrar el tiempo de permanencia, la temperatura superficial y las lecturas de humedad posteriores al prensado por lote. Sin esa disciplina, la misma máquina solo proporcionó una ganancia del 7%. La máquina no cambió; cambió la disciplina de datos. Ese es el centro de costes oculto: no el hardware, sino el rigor operativo necesario para extraer todo su valor.
Entonces, ¿una prensa en caliente hidráulica de 200 toneladas ofrece ROI? Sí, pero solo cuando el comportamiento térmico coincide con la química de su adhesivo, la repetibilidad mecánica cumple sus tolerancias dimensionales y el soporte de servicio opera al ritmo de su producción, no según el calendario de servicio de un proveedor. No es una mejora lista para usar. Es un compromiso con un control de procesos más estricto, medido en menor desperdicio de adhesivo, menos pasadas de lijado y envíos predecibles a tiempo, no solo en el tonelaje de una ficha técnica.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.