


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquina CNC de anidado con carga y descarga automáticas: marco de cálculo del ROI para talleres que procesan >5.000 m²/mes
Para los responsables de toma de decisiones de fabricación que procesan más de 5.000 m² de material en panel al mes, una máquina de nesting CNC con carga y descarga automáticas no es solo una mejora: es un impulsor estratégico del ROI. En Qingdao Zhongding Machinery Co., Ltd., diseñamos soluciones de precisión para la industria de la madera que reducen los costes laborales, minimizan el desperdicio de material y aumentan la productividad, respaldadas por más de 20 años de experiencia global. Este marco ayuda a los talleres a cuantificar beneficios tangibles: desde la reducción de los tiempos de ciclo y la dependencia del operador hasta una mayor disponibilidad de la máquina y una eficiencia de nesting optimizada. Descubra cómo la automatización transforma la producción de alto volumen en una rentabilidad predecible y escalable.
Por qué el cálculo del ROI comienza con las limitaciones de productividad
Los talleres que operan en torno a 5.000 m²/mes o por encima de este volumen suelen encontrar cuellos de botella no en la velocidad de corte, sino en la manipulación. La carga y descarga manual añade entre 3 y 7 minutos por panel, según el tamaño y la fatiga del operador. Esto supone entre 12 y 28 minutos perdidos por hora, que se acumulan a lo largo de los turnos. Cuando su mesa de vacío permanece inactiva mientras el personal reposiciona paneles o retira recortes, está pagando mano de obra sin obtener producción. Peor aún, la colocación manual inconsistente provoca desviaciones de registro, lo que hace que las piezas anidadas queden desalineadas en ±0,3 mm o más, generando retrabajos o desperdicios. No se trata de ineficiencias teóricas; son pérdidas de tiempo y rendimiento medibles integradas en las operaciones diarias.
Tres palancas de coste directas que puede cuantificar
El ROI no es abstracto: se basa en tres palancas concretas: horas de mano de obra ahorradas, mejor aprovechamiento del material y mayor disponibilidad de la máquina. Cada una tiene vías de cálculo y límites reales distintos.
Ahorro de mano de obra: de la dependencia del operador a la supervisión
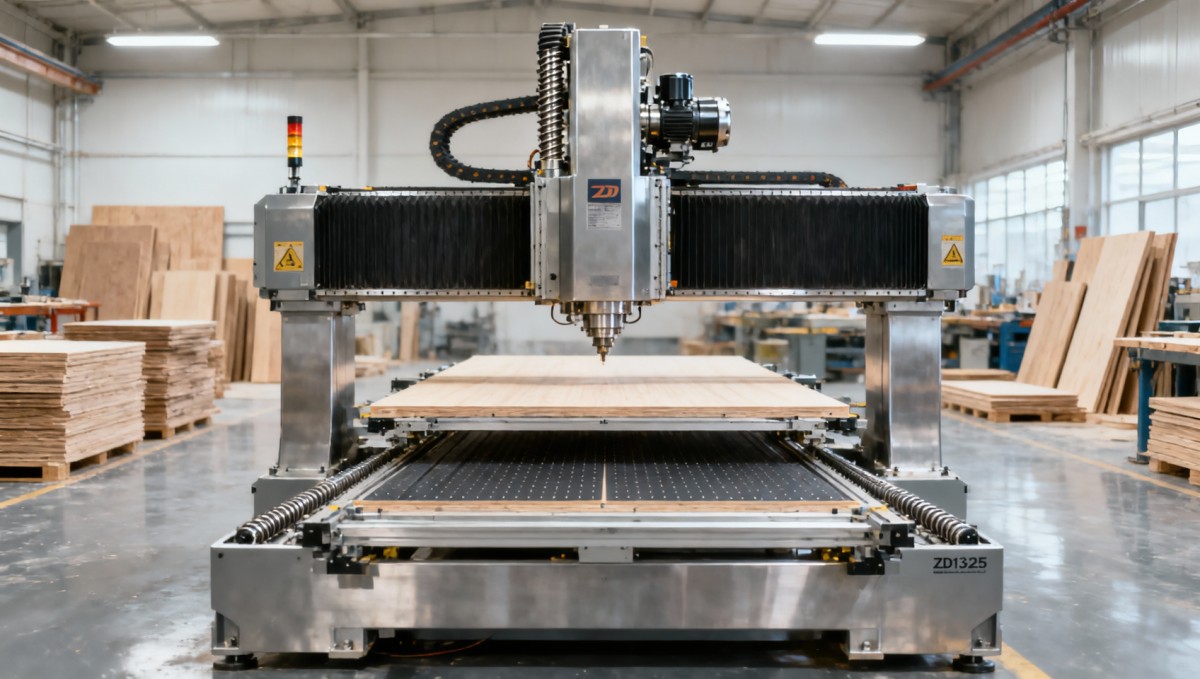
Con manipulación manual, un operador normalmente gestiona una máquina a tiempo completo: carga, descarga, retirada de residuos, verificación de la alineación y reajuste de utillajes. Unamáquina de nesting CNC ZD1325 equipada con carga y descarga automáticas reduce este requisito a 0,6 ETC por unidad. Los 0,4 ETC restantes se destinan a controles de calidad, verificación de programas y mantenimiento menor, funciones que previenen errores posteriores en lugar de reaccionar ante ellos. Para talleres con más de 3 máquinas, esto se traduce en un puesto a tiempo completo liberado anualmente, sin sacrificar el volumen de producción.
Aprovechamiento del material: cómo el nesting de precisión reduce el desperdicio
La eficiencia de nesting depende tanto de la lógica del software como de la estabilidad física. Si la mesa de trabajo se comba bajo carga o los sellos de vacío se degradan durante los turnos, los paneles se desplazan durante el mecanizado, incluso 0,2 mm, y los algoritmos de nesting compensan en exceso con márgenes de seguridad más amplios. Lamáquina de nesting CNC ZD1325 utiliza una mesa de adsorción por vacío de doble capa con zonas segmentadas, que mantiene una fuerza de sujeción constante en MDF, contrachapado y madera maciza de hasta 200 mm de espesor. Combinada con una precisión de posicionamiento de ±0,02 mm y husillos de precisión TBI de doble rosca, proporciona una colocación repetible de las piezas, lo que permite al software de nesting lograr de forma constante un aprovechamiento ≥93%, frente al 86–89% de los sistemas más antiguos o de carga manual.
Tiempo de actividad de la máquina: donde la automatización evita paradas
El tiempo de inactividad no se debe solo a averías; también incluye el tiempo ocioso a la espera de intervención humana. En talleres de alto volumen, el 22% del tiempo de inactividad programado procede de pausas no planificadas para la manipulación de paneles, retrasos en el cambio de herramientas o correcciones de alineación. La ZD1325 integra un almacén automático lineal de herramientas (12 secciones de serie, cargador de disco opcional de 16 secciones), lo que reduce el tiempo medio de cambio de herramienta de 48 segundos a 1,8 segundos. Su sistema centralizado inteligente de lubricación temporizada evita fallos relacionados con el desgaste de rodamientos, habituales en máquinas donde se omiten los intervalos de engrase durante ciclos intensivos. Con husillos HQD/CC de 9 kW refrigerados por aire, diseñados para un funcionamiento continuo a 24.000 RPM, la deriva térmica se mantiene dentro de las especificaciones durante turnos de 12 horas.
Lo que su volumen mensual indica sobre el plazo de recuperación
A 5.000 m²/mes, solo el ahorro de mano de obra cubre el 42–58% de la inversión de la máquina en el primer año, según las tarifas salariales locales y la estructura de turnos. Añada un ahorro de material del 3,2–4,1% (basado en referencias del sector sobre las brechas de rendimiento del nesting) y alcanzará el punto de equilibrio entre 14 y 18 meses. Sin embargo, el volumen importa de forma no lineal: los talleres que procesan 7.500–10.000 m²/mes ven cómo el plazo de recuperación se acelera a 10–13 meses, no porque bajen los costes unitarios, sino porque los costes generales fijos (supervisión, instalaciones, suministros) se distribuyen entre una mayor producción sin un aumento proporcional de la mano de obra.
Comprobaciones técnicas clave antes de modelar el ROI
No suponga que todos los sistemas de «carga automática» proporcionan los mismos beneficios. Verifique lo siguiente antes de finalizar los cálculos:
- Integridad del vacío bajo carga: ¿El sistema mantiene ≥85 kPa en todo el recorrido de 1300×2500 mm, incluso con el 15% de la superficie cubierto por recortes?
- Repetibilidad del cargador de herramientas: ¿El error de posicionamiento entre herramientas es ≤±0,015 mm después de más de 500 ciclos? (Fundamental para la consistencia en taladrado y grabado.)
- Latencia del sistema de control: ¿El controlador Taiwan SYNTEC o WEIHONG procesa los cambios de archivos de nesting en <2,3 segundos? Los retrasos aquí detienen la cola del cargador automático.
- Tolerancia de los cilindros de posicionamiento: ¿Los cilindros de posicionamiento automático φ30mm están calibrados para una repetibilidad de accionamiento de ±0,005 mm? Una desalineación aquí obliga a realizar ajustes manuales.
Cuándo la automatización no escala el ROI
El ROI de la automatización se desploma si su flujo de trabajo carece de disciplina de apoyo. Dos señales de alerta: en primer lugar, si >30% de sus trabajos requieren frecuentes ediciones manuales del programa durante la ejecución, debido a resultados CAD inconsistentes o reglas de nesting ausentes, la automatización se convierte en un cuello de botella y no en una solución. En segundo lugar, si su taller procesa lotes de materiales mixtos (por ejemplo, MDF + madera maciza + paneles laminados) sin tolerancias de espesor estandarizadas, los sensores de altura de alimentación del cargador automático provocarán paradas repetidas. El ROI solo se mantiene cuando la preparación de materiales, el formato de archivos y la formación de operadores se ajustan al rango de diseño de la máquina.
Cronograma de implementación realista
La mayoría de los talleres subestiman el tiempo de integración. Prevea 3 semanas, no días, para la puesta en marcha: 1 semana para la calibración mecánica (zonificación de vacío, escuadrado del pórtico e indexación del cargador de herramientas), 1 semana para la integración del software de nesting y la validación de cortes de prueba en 3–5 familias de piezas habituales, y 1 semana para la certificación de operadores en protocolos de recuperación de fallos, no solo para pulsar botones. Omitir cualquier fase puede llevar a subestimar el tiempo de ciclo real o sobrestimar las ganancias de rendimiento.
Consideración final: acceso al servicio, no solo especificaciones
El modelado del ROI presupone disponibilidad operativa. Pero si las piezas de repuesto tardan más de 12 días en llegar, o si el soporte técnico requiere intermediación de traducción, su disponibilidad calculada disminuye. Qingdao Zhongding mantiene centros regionales de repuestos en Alemania, Turquía y Vietnam, con componentes críticos (guías HIWIN, reductores SHIMPO, controladores SYNTEC) almacenados localmente. Su equipo de servicio responde a diagnósticos remotos en un plazo de 4 horas laborables, con asistencia in situ disponible en 72 horas en 28 países. Tenga esto en cuenta en sus supuestos de MTTR (tiempo medio de reparación), especialmente si su programa de producción no deja margen para interrupciones de varios días.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.