

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Selección de una fresadora CNC ATC: cómo adaptar la potencia del husillo y la capacidad de herramientas al trabajo
La selección de una fresadora CNC ATC comienza con dos decisiones relacionadas: si el husillo puede mantener los cortes necesarios a la velocidad de funcionamiento prevista y si el almacén de herramientas puede alojar las herramientas necesarias para una producción ininterrumpida. Una mayor potencia nominal o un almacén más grande solo se justifican cuando eliminan una limitación de producción.
Para los evaluadores técnicos, un buen punto de partida es dimensionar el husillo en función de las operaciones exigentes y recurrentes, y la capacidad de herramientas en función de la secuencia de producción más larga que debería ejecutarse sin intervención. Los cortes pesados ocasionales pueden justificar una estrategia de mecanizado independiente. Sin embargo, conviene prestar atención a los cambios de herramienta frecuentes, ya que su tiempo se acumula en cada lote.
Defina el trabajo de producción antes de comparar las especificaciones de las máquinas
Una descripción como «producción de muebles» deja demasiadas cuestiones sin resolver. El corte de componentes de armarios anidados a partir de paneles laminados plantea exigencias distintas a las de mecanizar cavidades profundas en madera dura o fabricar piezas de mobiliario con varios perfiles. Incluso dentro de una misma categoría de material, el diámetro de la fresa, el grado de acoplamiento, los requisitos de acabado y la sujeción de la pieza pueden modificar la capacidad necesaria de la máquina.
Elabore un conjunto representativo de trabajos que incluya la producción habitual, la operación recurrente más exigente y un lote mixto realista. Para cada trabajo, registre el material y el grosor, el tipo y el diámetro de la fresa, la profundidad y la anchura de corte, el avance previsto, la velocidad del husillo, los requisitos de acabado y el tamaño previsto del lote. Incluya taladrado, grabado, perfilado y operaciones secundarias cuando afecten a la secuencia de herramientas.
Separe los requisitos que deben cumplirse en una sola pasada de aquellos que admiten varias pasadas. Un corte a profundidad completa puede reducir el tiempo de mecanizado, pero solo si la fresa, el husillo, la estructura de la máquina, la extracción de virutas y la sujeción de la pieza lo permiten. Si las piezas pequeñas anidadas se desplazan antes de que el husillo alcance su capacidad de corte útil, una potencia adicional aportará poco beneficio en esa operación.
El conjunto de trabajos resultante ofrece a los proveedores una base concreta para proponer una configuración. También evita que la selección se desvíe hacia la especificación que parezca más destacada en una oferta.
Interprete la potencia del husillo junto con la velocidad, el par y el ciclo de trabajo
La potencia anunciada del husillo es solo una parte de su capacidad. Solicite las curvas de potencia y par, el rango de funcionamiento nominal y las condiciones asociadas a la potencia indicada. Determine si la cifra corresponde a una potencia de salida continua o a una capacidad de sobrecarga temporal, y cómo afectan la refrigeración y la configuración del accionamiento al funcionamiento sostenido.
El par es importante porque las fresas encuentran resistencia en el eje del husillo. Para una potencia mecánica determinada, el par disponible disminuye al aumentar la velocidad de rotación. La relación se puede expresar como un par, en newton-metros, aproximadamente igual a 9,550 multiplicado por la potencia en kilovatios y dividido por la velocidad en revoluciones por minuto. Esta relación ayuda a interpretar una especificación, pero no determina lo que un husillo concreto puede suministrar en todo su rango de velocidades.
Un husillo que alcanza su potencia nominal a alta velocidad puede ofrecer una potencia útil menor a la velocidad más baja que requiere una fresa de mayor diámetro. Compare la velocidad de corte prevista con las curvas de funcionamiento del fabricante. Verifique también el diámetro y el peso permitidos para las herramientas, los requisitos de equilibrado y cualquier restricción de velocidad asociada al portaherramientas y al conjunto de fresa.
El nombre del material por sí solo no permite determinar la potencia nominal adecuada. El mecanizado de cavidades profundas en madera dura, el fresado de superficies amplias y el perfilado pesado de cantos pueden generar cargas considerables. El anidado de paneles con fresas más pequeñas puede requerir una mayor velocidad de rotación y un avance sostenido, mientras que una pasada de acabado fino puede exigir relativamente poca potencia, pero poner de manifiesto el descentramiento o las vibraciones. Evalúe la operación y las condiciones de acoplamiento.
Relacione el avance, la carga de viruta y la potencia disponible
El avance debe ajustarse a la carga de viruta prevista para la fresa y a las condiciones de corte. Como relación inicial, el avance equivale a la velocidad del husillo multiplicada por el número de filos y por la carga de viruta por diente. A continuación, deben tenerse en cuenta las recomendaciones del proveedor de herramientas junto con el material, la geometría de la herramienta, el acoplamiento, la rigidez y la evacuación de virutas.
Reducir el avance cada vez que aumenta la carga del husillo puede generar otro problema: la fresa puede pasar más tiempo rozando, producir calor y deteriorar el filo o el acabado. Un ajuste adecuado podría consistir en reducir la profundidad o el acoplamiento radial de corte, cambiar la trayectoria de la herramienta o seleccionar otra fresa. El husillo debe contar con capacidad suficiente para mantener una estrategia de corte viable.
A la inversa, una potencia adicional no puede obligar a la máquina a alcanzar el avance programado en curvas cerradas o rasgos cortos. La aceleración, los ajustes del control y la geometría pueden mantener la velocidad de corte real por debajo del valor solicitado. Al comparar máquinas, evalúe el tiempo de ciclo completo y la calidad de las piezas junto con la carga del husillo.
Deje un margen operativo para variaciones previsibles, como el desgaste de la fresa, los cambios en el material y los periodos más prolongados de acoplamiento sostenido. Ese margen debe basarse en la carga de trabajo prevista y en la capacidad continua del husillo. Añadir un porcentaje sin justificar a una estimación ya incierta ofrece pocas garantías.
Cuente las herramientas necesarias para mantener la producción en marcha
La capacidad del almacén debe determinarse a partir de una lista de herramientas para el periodo de producción previsto. Cuente las herramientas necesarias entre las intervenciones programadas del operario, incluidos los cambios entre piezas diferentes. Una máquina puede disponer de suficientes posiciones para cada programa individual y, aun así, requerir cargas manuales frecuentes cuando esos programas se ejecutan como un lote mixto.
Enumere cada conjunto de herramientas distinto por función, diámetro, geometría, longitud de corte y requisitos del portaherramientas. Dos fresas del mismo diámetro pueden cumplir funciones diferentes: una fresa de compresión para los cantos de paneles y una fresa de acabado para un perfil específico son requisitos distintos. Agrupe las herramientas solo cuando un mismo conjunto pueda realizar ambas operaciones sin concesiones inaceptables.
Una evaluación práctica de la capacidad incluye:
- Herramientas principales de producción: conjuntos necesarios para las operaciones recurrentes de corte, taladrado, mecanizado de cavidades y perfilado.
- Herramientas específicas para cada material: fresas necesarias cuando el periodo de producción incluye distintos sustratos o requisitos de acabado.
- Herramientas duplicadas: repuestos destinados a mantener la producción tras alcanzar un límite de desgaste definido o producirse un evento de fin de vida útil de la herramienta.
- Herramientas de preparación y mantenimiento: conjuntos como una fresa para nivelar el tablero de sacrificio, cuya permanencia en el almacén puede ofrecer una ventaja operativa.
Las herramientas duplicadas requieren algo más que posiciones libres. El control y el proceso de producción deben permitir el seguimiento de la vida útil de las herramientas, la selección de una herramienta gemela u otro procedimiento de sustitución definido. Determine cómo se asignan las compensaciones a la herramienta de reemplazo y cómo establece la máquina que esta es apta para continuar el trabajo.
La capacidad nominal del almacén también puede diferir de la capacidad utilizable. Las herramientas de gran diámetro pueden requerir que las posiciones adyacentes queden vacías. La longitud y el peso de las herramientas, el espacio libre en los alojamientos y los límites del cambiador pueden restringir los conjuntos que caben y su disposición. Solicite una confirmación basada en la lista real de herramientas propuesta.
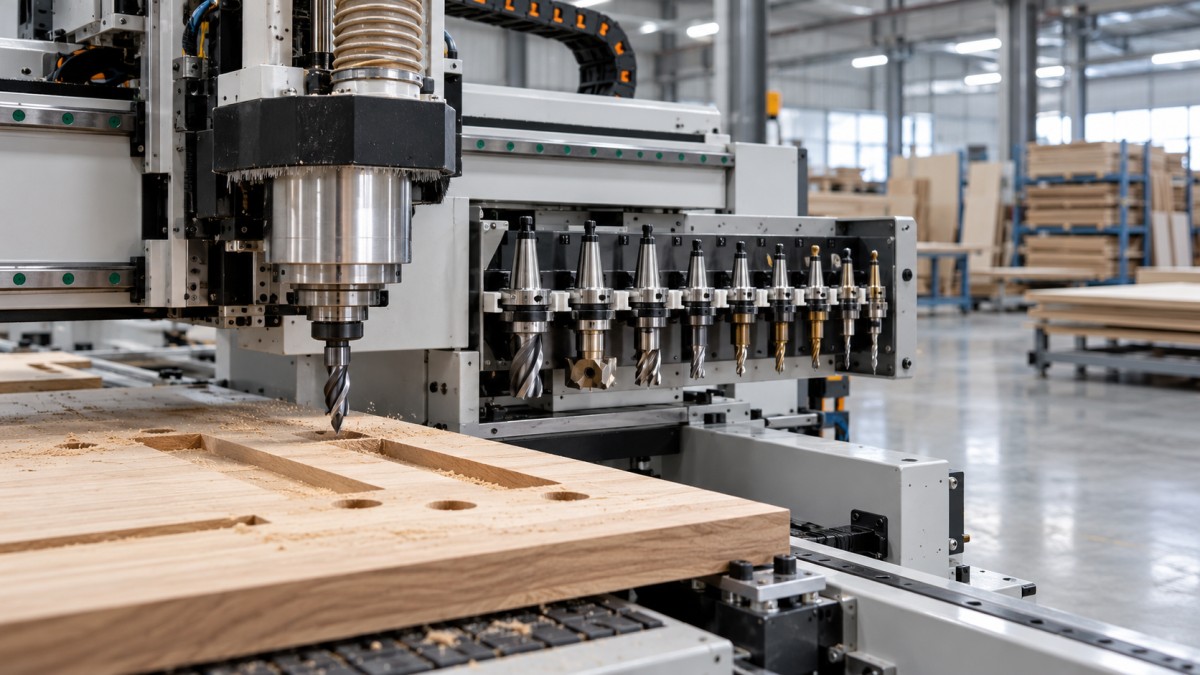
Deje espacio para cambios plausibles en la combinación de productos, especialmente cuando ya se prevén nuevos perfiles o requisitos de taladrado. Evite dimensionar el almacén en función de un futuro indefinido en el que todas las herramientas posibles deban permanecer cargadas. Las posiciones adicionales son valiosas cuando eliminan tareas de preparación identificables o respaldan un proceso previsto.
Evalúe el cambiador considerando el ciclo de mecanizado completo
La capacidad de herramientas y la velocidad de cambio resuelven problemas distintos. La capacidad determina qué secuencias pueden ejecutarse sin recargar herramientas. El tiempo de cambio afecta a la duración de esas secuencias. Un almacén más grande puede reducir las intervenciones manuales y, al mismo tiempo, aportar poca mejora al tiempo de ciclo si el trabajo utiliza pocas herramientas.
Compare los ciclos completos de cambio de herramienta con el programa propuesto. Incluya el desplazamiento hasta la posición de cambio, la desaceleración del husillo, el intercambio, la aceleración, cualquier medición de herramienta necesaria y el desplazamiento de vuelta a la pieza. El tiempo de intercambio mecánico indicado puede abarcar solo una parte de este intervalo.
La disposición del almacén importa por el efecto que tiene en los desplazamientos y la accesibilidad. Un bastidor fijo puede generar desplazamientos que varían según la posición de corte. Un almacén montado en un conjunto móvil puede acortar algunos desplazamientos, pero añadir masa móvil y complejidad mecánica. Evalúe cualquiera de las dos configuraciones dentro del rendimiento y los requisitos de mantenimiento generales de la máquina.
En ciclos de mecanizado cortos con muchas operaciones, estas diferencias pueden afectar considerablemente a la producción. En pasadas largas de desbaste, pueden predominar la capacidad del husillo y la estrategia de corte. Utilice el número y la secuencia de cambios previstos por pieza o lote para determinar su importancia.
Compruebe cómo gestionan el orden de las operaciones el software CAM y el control. Agrupar las operaciones por herramienta puede reducir los cambios, pero la secuencia de mecanizado puede estar limitada por la estabilidad de la pieza, las superficies de referencia o la necesidad de conservar material alrededor de componentes pequeños. Una secuencia rápida en la simulación ofrece poco valor si compromete la fiabilidad de la sujeción de la pieza.
Adapte la configuración al patrón de producción
En el anidado repetitivo de armarios, el conjunto de herramientas cargadas puede mantenerse relativamente estable. Priorice el rendimiento de corte sostenido, la calidad fiable de los cantos, los requisitos de taladrado y un número suficiente de posiciones para las herramientas de trabajo y los repuestos justificados. Verifique si la disposición de taladrado propuesta requiere herramientas sujetas en el husillo o utiliza una unidad de taladrado independiente, ya que esto modifica tanto las necesidades del almacén como el tiempo de ciclo.
Los trabajos mixtos de mobiliario personalizado se benefician más de la variedad de herramientas y de una preparación cómoda. Los distintos perfiles, profundidades de cavidad y materiales pueden hacer que la capacidad del almacén sea más útil que un aumento de potencia del husillo. Aun así, la potencia debe cubrir las operaciones recurrentes en madera maciza, sobre todo cuando se utilizan fresas de mayor diámetro dentro de un rango de velocidad limitado.
Para el mecanizado profundo o la eliminación intensiva de material, analice conjuntamente el par, el voladizo de la herramienta, la idoneidad del portaherramientas y la rigidez de la máquina. Un husillo potente en un sistema incapaz de controlar las vibraciones puede no ofrecer el acabado o la velocidad de arranque previstos. Las herramientas más largas pueden convertirse en el elemento limitante incluso cuando aún queda capacidad de motor disponible.
Estos patrones sirven como punto de partida para la evaluación. Una especificación útil debe explicar qué limitación de producción aborda cada característica seleccionada y qué pruebas respaldan esa elección.
Haga que la prueba de aceptación responda a la cuestión de compra
Una prueba de corte representativa debe demostrar que el husillo, las herramientas, la disposición del almacén y el programa propuestos funcionan conjuntamente. Utilice material, grosor, acoplamiento de la herramienta y sujeción de la pieza pertinentes. Un corte de demostración ligero no permite establecer el rendimiento en producción sostenida, mientras que una sola pasada exigente dice poco sobre un lote mixto que requiere cambios repetidos.
Acuerde los criterios de aceptación antes de la prueba. Estos deben abarcar el tiempo de ciclo completo, los requisitos dimensionales, la calidad de los cantos y las superficies, la fiabilidad de los cambios de herramienta y el número de intervenciones del operario. Observe la carga del husillo y el comportamiento térmico durante una secuencia de producción representativa, tomando como referencia los límites de funcionamiento permitidos por el fabricante de la máquina.
Registre los ajustes necesarios para lograr el resultado. Reducir la profundidad por pasada, cambiar de fresa, añadir operaciones de acabado o sustituir herramientas manualmente pueden ser decisiones de proceso razonables, pero modifican el cálculo de producción. Evalúe el proceso resultante tal como se ejecutará en la práctica.
Por último, compare el coste de las configuraciones con las limitaciones observadas en ese proceso. La potencia adicional del husillo se justifica cuando permite soportar una carga de corte necesaria y mejora la producción útil. Las posiciones adicionales en el almacén se justifican cuando eliminan recargas recurrentes, permiten utilizar la variedad de herramientas necesaria o hacen posible una estrategia de sustitución definida. La especificación es defendible cuando el proveedor puede demostrar que el trabajo representativo alcanza sus objetivos de calidad y producción con las herramientas propuestas cargadas y el nivel previsto de intervención del operario.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.