

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Selección de una cepilladora de doble cara: velocidad de avance, tamaño de las piezas y calidad del acabado
Elija una cepilladora de doble cara según la velocidad de avance que pueda mantener con sus piezas reales y que cumpla los requisitos de espesor y acabado superficial. El ancho máximo de trabajo, la potencia del motor y la velocidad de avance anunciada son datos útiles para una primera selección, pero ninguno determina por sí solo la capacidad de producción. Una máquina que avance rápido, pero deje desgarros o un espesor irregular, puede aumentar el lijado, el retrabajo y la pérdida de material.
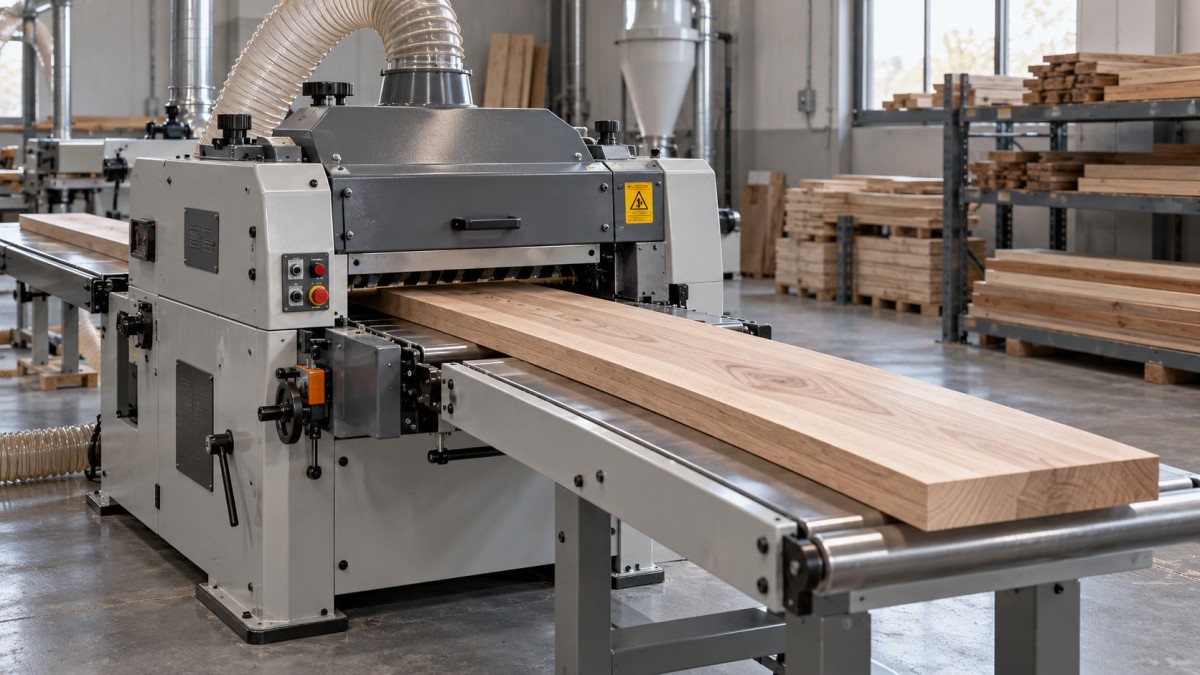
Una cepilladora de doble cara, que también se busca como raboteuse 2 faces, mecaniza las caras superior e inferior en una sola pasada. Su idoneidad depende de cómo trabajan en conjunto el sistema de corte, el soporte de las piezas y el mecanismo de avance. Empiece por el material de entrada y el resultado requerido; después, evalúe qué configuración puede cubrir esa diferencia de manera constante.
Defina el rango de piezas antes de comparar máquinas
Prepare una especificación del material que incluya la especie de madera, su estado de humedad, el ancho y espesor de entrada, las dimensiones finales y la longitud de las tablas. Registre por separado las medidas de producción habituales y los casos extremos ocasionales. Comprar pensando en un componente excepcionalmente ancho puede aumentar el costo sin mejorar la producción diaria; hacerlo según las dimensiones promedio puede dejar una pieza habitual fuera de la capacidad de la máquina.
Las dimensiones nominales son solo una parte de la evaluación. Las tablas aserradas en bruto pueden presentar variaciones de espesor, acanalado, curvatura longitudinal, torsión, nudos y extremos irregulares. Estas condiciones afectan el avance, la cantidad de material que se debe retirar y el volumen de madera aprovechable que queda después del mecanizado.
La longitud mínima de la pieza merece tanta atención como el ancho máximo. Los componentes cortos deben mantenerse bajo control al pasar entre los elementos de avance y los cabezales portacuchillas. Solicite la longitud mínima permitida para la máquina y la configuración de trabajo propuestas. Las tablas largas plantean otro problema: un soporte de entrada o salida insuficiente puede alterar su posición y afectar el corte.
Compruebe si la máquina puede establecer la cara de referencia necesaria
Mecanizar ambas caras no hace que una tabla deformada quede plana automáticamente. Un sistema de regruesado puede presionar una tabla curvada contra su apoyo durante el corte; al liberar la presión, parte de la curvatura puede reaparecer. La tabla resultante puede tener un espesor relativamente uniforme y, aun así, no cumplir los requisitos de planitud.
Los diseños de cepilladoras de doble cara difieren en su capacidad para establecer una cara inferior de referencia. La disposición de los cabezales portacuchillas, la geometría de la mesa y la forma de guiar la tabla son factores importantes. Evalúe la capacidad de cepillado de la máquina propuesta, en lugar de suponer que todas las configuraciones de dos caras procesan por igual el material en bruto y deformado.
Si el proceso requiere componentes planos para muebles, especifique por separado la planitud y la uniformidad del espesor. Cuando la deformación de entrada supere la capacidad práctica de la máquina, puede ser necesario realizar un cepillado previo, clasificar el material o utilizar otra secuencia de mecanizado. Una mayor profundidad de corte por sí sola no resolverá una referencia inadecuada.
Elija la velocidad de avance en función del resultado aceptable
La velocidad de avance influye tanto en el ritmo de producción como en la separación entre las marcas de corte. Si no cambian la velocidad del cabezal portacuchillas ni la participación efectiva de los filos, al aumentar la velocidad de avance aumenta la distancia que recorre la tabla entre cortes sucesivos. Esto suele producir un patrón superficial más grueso. Reducir la velocidad de avance puede mejorar ese patrón, pero no compensa las herramientas desafiladas, las vibraciones, un soporte deficiente ni la dificultad de la veta.
Para un cabezal portacuchillas convencional de cuchillas rectas, la relación básica es:
Avance por cuchilla = velocidad de avance ÷ (velocidad de rotación del cabezal portacuchillas × número efectivo de cuchillas).
Utilice unidades coherentes al realizar este cálculo. Ayuda a explicar la separación entre las marcas superficiales, pero no permite predecir por sí solo la calidad del acabado. La proyección de las cuchillas, la geometría de corte, la estructura de la madera y el estado de la máquina también influyen en el resultado. En los cabezales segmentados, no se debe considerar que el número total de plaquitas equivale al número de cuchillas rectas: el patrón de contacto es diferente.
Un rango de avance útil debe cubrir el trabajo que realmente realiza. El material repetitivo que requiere una extracción moderada puede admitir un avance más rápido. Las tablas anchas de madera dura, los cortes más profundos o la veta cambiante pueden exigir una velocidad menor para mantener bajo control la carga de corte y los defectos. El avance variable es valioso cuando estas condiciones cambian entre lotes.
Compare las máquinas con el mismo resultado aceptable. Si una requiere un avance más lento, pero elimina una pasada de lijado, puede ofrecer una productividad global superior. A la inversa, una superficie cepillada visualmente más fina aporta poco si la operación siguiente la elimina de todos modos.
Distinga también la velocidad de la cinta transportadora de la producción terminada. Los espacios entre tablas, las demoras de carga, la clasificación del material, los cambios de herramientas y la congestión en los procesos posteriores reducen la producción respecto de la velocidad teórica de avance. Para planificar la capacidad, utilice la cantidad de piezas aceptadas por período de operación e incluya márgenes realistas para la manipulación y el mantenimiento.
Evalúe la capacidad de corte como una carga combinada
El ancho de trabajo, la profundidad de corte y la velocidad de avance suelen indicarse por separado, aunque dependen de los mismos recursos de corte y alimentación. Una máquina puede admitir una tabla ancha y ofrecer un amplio ajuste de profundidad sin poder mantener ambas condiciones a su velocidad máxima de avance.
Como guía práctica, la tasa de extracción de material aumenta con el ancho de corte, la profundidad de corte y la velocidad de avance. La especie de madera, su estado de humedad y el filo de las herramientas influyen en la potencia necesaria para realizar el corte. Compare las máquinas propuestas según una condición de trabajo definida, por ejemplo, la tabla de madera dura más ancha que procesa habitualmente, con la extracción y el acabado previstos.
Examine por separado las tareas de corte superior e inferior. Puede ser necesario retirar distintas cantidades de material de cada cara, especialmente cuando el corte inferior establece una referencia y el superior lleva la tabla a su espesor final. Las potencias nominales de cada cabezal portacuchillas y las profundidades de corte permitidas son más informativas que una única cifra de potencia total instalada.
Una extracción intensa de material también puede generar problemas que van más allá de la carga del motor. Aumenta el volumen de virutas y puede agravar los desgarros o las dificultades de avance. Cuando el material en bruto presenta grandes variaciones, el mecanizado por etapas puede ser más controlable que exigir un acabado final en una sola pasada agresiva. La especificación de la máquina debe reflejar el proceso previsto.
Adapte el cabezal portacuchillas al material y al plan de mantenimiento
Los cabezales portacuchillas de cuchillas rectas siguen siendo una opción práctica para material uniforme y talleres equipados para afilar y ajustar las cuchillas con precisión. Su rendimiento depende de que los filos estén afilados, la proyección sea correcta y el contacto de corte esté equilibrado. Un ajuste deficiente puede hacer que una cuchilla realice una parte desproporcionada del trabajo, lo que afecta al acabado y a la vida útil de las herramientas.
Los cabezales con plaquitas segmentadas de carburo pueden simplificar el mantenimiento del filo, ya que cada plaquita se puede girar para usar otro filo o sustituir. Los diseños que emplean una acción de corte por cizallamiento pueden mejorar los resultados en algunos materiales con vetas difíciles. Sin embargo, términos como «espiral» y «helicoidal» no describen de manera uniforme la geometría de todos los proveedores. Examine la orientación de las plaquitas, el ángulo de corte y las herramientas especificadas.
No elija un cabezal con plaquitas únicamente por esperar superficies más lisas. El resultado depende de la madera, el estado de las plaquitas, la profundidad de corte y el ajuste de avance. También es importante que las plaquitas estén bien asentadas y correctamente apretadas: los errores de mantenimiento pueden producir líneas visibles o un corte irregular.
Compare las herramientas a lo largo de un ciclo de servicio realista. Incluya el costo de afilado o sustitución, el tiempo de cambio, la disponibilidad local y las habilidades necesarias para devolver la máquina a producción. Un cabezal portacuchillas adecuado debe responder tanto a la tarea de corte como a la capacidad de mantenimiento del taller.
El control del avance y el soporte determinan la uniformidad del espesor
Un bastidor rígido ayuda a mantener la alineación, pero el peso de la máquina por sí solo no garantiza la precisión. El estado de la mesa, la alineación de los cabezales portacuchillas, el estado de los rodamientos, la presión de avance y el soporte de las piezas influyen en el resultado. Pregunte cómo se realizan los ajustes y cómo se mantienen los componentes sujetos al desgaste.
La presión de avance debe estar equilibrada. Un agarre insuficiente puede provocar deslizamientos o un avance irregular, sobre todo con cargas de corte elevadas. Una presión excesiva puede marcar la superficie o comprimir piezas flexibles durante el mecanizado. En tablas deformadas, la presión puede aplanar temporalmente el material sin corregir su forma de manera permanente.
La disposición de los rodillos debe adaptarse a la superficie que se procesa. Los elementos de agarre adecuados para madera en bruto pueden dejar marcas si entran en contacto con una cara acabada. Compruebe la ubicación y el tipo de rodillos de avance, así como el rango de ajuste práctico para el material previsto.
El repelo, es decir, un corte más profundo no deseado cerca del extremo de una tabla, merece atención específica durante la evaluación. Puede aparecer cuando cambia el soporte o la presión al entrar o salir la pieza de la zona de corte. Inspeccione ambos extremos de las tablas de prueba, ya que una buena superficie central puede ocultar un margen de recorte que reduzca el rendimiento de material.
La extracción de polvo también forma parte de la evaluación de capacidad. Una evacuación insuficiente de virutas puede contribuir a que se vuelvan a cortar, a los defectos superficiales y a las interrupciones. Adapte la instalación a los requisitos de extracción especificados para la máquina, incluidos el caudal de aire y la presión, en lugar de elegir los conductos únicamente según el diámetro de conexión.
Compare las máquinas preseleccionadas mediante una prueba de producción
Una demostración útil reproduce las condiciones con más probabilidades de revelar una incompatibilidad. Incluya material representativo y una muestra exigente dentro del rango de operación previsto. Una tabla estrecha y sencilla que requiera poca extracción dice poco sobre el rendimiento en componentes anchos o con vetas difíciles.
Acuerde los criterios de aceptación antes del mecanizado:
- Dimensiones: Mida el espesor en varios puntos a lo largo de la tabla y en todo su ancho.
- Geometría: Evalúe la planitud por separado de la uniformidad del espesor, sin presión de avance sobre la tabla.
- Estado de la superficie: Inspeccione ambas caras para detectar desgarros, marcas de corte, huellas de rodillos y daños causados por virutas.
- Calidad de los extremos: Registre el repelo y cualquier recorte necesario para obtener un componente aceptable.
- Rendimiento del proceso: Registre el ajuste de avance, la extracción de material de cada cara, las interrupciones de manipulación y las necesidades de lijado posteriores.
Utilice métodos de medición y límites de aceptación acordes con el producto terminado. Un componente estructural oculto y una pieza visible de mobiliario pueden justificar requisitos superficiales diferentes. Evalúe las tablas con prontitud y tenga en cuenta los cambios dimensionales debidos a la humedad si las mediciones posteriores forman parte de la aceptación.
Mantenga condiciones de prueba comparables entre proveedores. Las diferencias en la preparación del material, el estado de las herramientas o la tolerancia de extracción pueden hacer que una máquina parezca más capaz sin demostrar que realiza la misma tarea. Registre estas condiciones junto con los resultados para que la decisión de compra pueda verificarse.
Convierta los resultados en una especificación de compra
La especificación final debe vincular un rango de material definido con un resultado aceptado en condiciones de operación acordadas. Incluya las dimensiones de trabajo, la longitud mínima de las piezas, los requisitos de extracción, las herramientas, el ajuste de avance, los criterios dimensionales, las expectativas de acabado superficial, las necesidades de extracción de polvo y las disposiciones de manipulación. Indique qué defectos del material de entrada requieren clasificación o preparación antes del cepillado.
Las condiciones de soporte también influyen en la facilidad de uso a largo plazo. Para una compra internacional, consulte la identificación de repuestos, el suministro de herramientas, la documentación de configuración y el acceso a asistencia técnica. Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera y ofrece asistencia técnica, repuestos y servicio posventa. Estos son aspectos pertinentes de la adquisición, junto con la configuración de la máquina propuesta y los resultados de las pruebas.
Envíe a los proveedores preseleccionados la misma descripción del material, los requisitos de las piezas terminadas y el procedimiento de aceptación. Pida a cada uno que indique la configuración y las condiciones de operación necesarias para cumplirlos. Así se establece una base útil para elegir una cepilladora de doble cara: obtener de manera repetible un resultado aceptable con su material, con un sistema de mantenimiento y asistencia que su equipo de producción pueda sostener.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.