


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
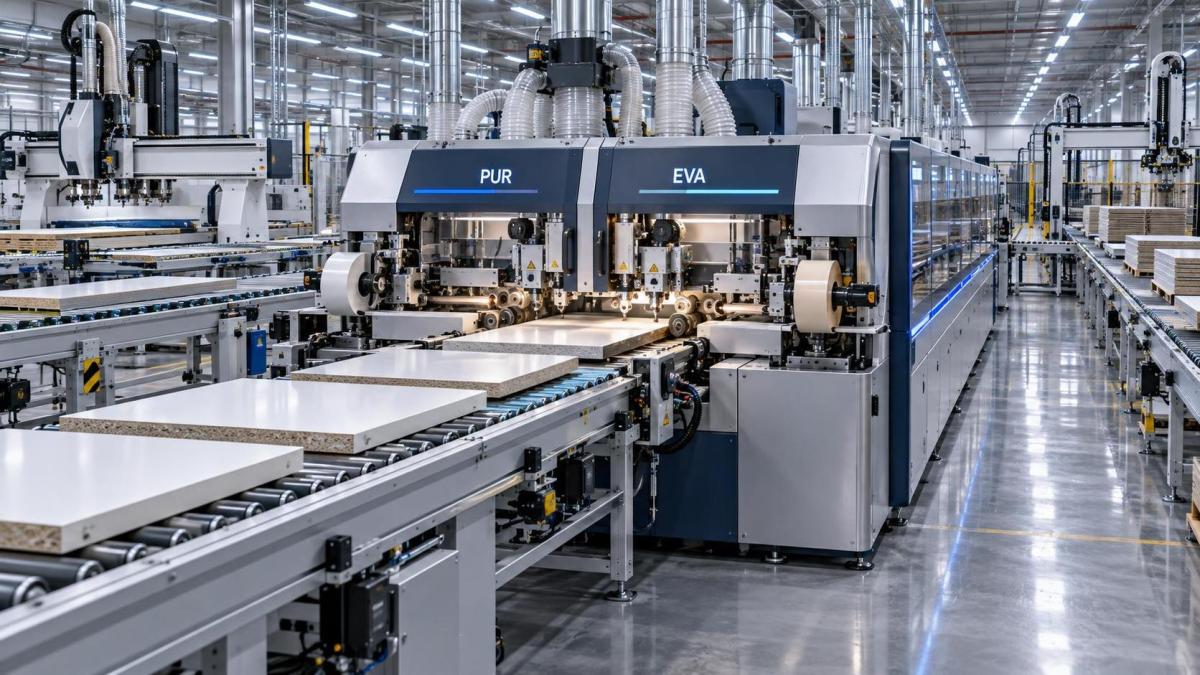
¿Merece la pena invertir en máquinas encoladoras de cantos de doble función PUR/EVA para líneas de paneles orientadas a la exportación?
Hora៖Sep 12, 2026
Autor:
Número de visualizaciones:
Para los productores de paneles orientados a la exportación, la cuestión no es si el canteado con PUR o EVA ofrece mejores resultados de forma aislada, sino si una sola máquina que maneja ambos sistemas de adhesivo mejora de manera significativa la eficiencia de la línea, la consistencia de la calidad y el control de costes a largo plazo en diversos pedidos internacionales.
Las máquinas de canteado de doble función no son simplemente dispositivos «dos en uno». Representan un compromiso operativo específico: intercambiar parte del rendimiento máximo que cada sistema de adhesivo logra en máquinas dedicadas por una mayor flexibilidad, una respuesta más rápida a los cambios en los pedidos y una menor dependencia de múltiples máquinas, operadores y rutinas de mantenimiento. Que esta compensación resulte rentable depende menos de la capacidad teórica y más de cómo encaja el canteado en el flujo de trabajo real de una línea de paneles orientada a la exportación, donde la variedad de sustratos, los requisitos de adhesión condicionados por el clima, las expectativas de certificación y la variabilidad del tamaño de los lotes determinan el ROI real.
La propuesta de valor principal consiste en eliminar el cambio de sistema de adhesivo como cuello de botella, no solo el tiempo dedicado a cambiar los depósitos de cola o limpiar las boquillas, sino también sus consecuencias posteriores: retrasos de recalibración, desperdicio en pruebas de producción, adhesión inconsistente de los cantos en los primeros paneles de una nueva serie y dudas de los operadores al alternar entre PUR de alta resistencia para armarios de cocina destinados al norte de Europa y EVA de curado rápido para muebles desmontables destinados al sudeste asiático. En la práctica, las máquinas de doble función reducen estas transiciones de 20–45 minutos (lo habitual para una reconfiguración completa en unidades separadas) a menos de 8 minutos, siempre que el diseño de la máquina aborde la estabilidad térmica, el aislamiento de los circuitos de adhesivo y la recuperación automática de parámetros.
Pero la viabilidad técnica no equivale a la idoneidad operativa. Dos limitaciones críticas definen dónde tienen éxito los sistemas de doble función y dónde se quedan cortos.
La primera es la variabilidad del sustrato y del entorno. El adhesivo PUR requiere un control preciso de la temperatura (normalmente 110–125°C), gestión de la humedad y un tiempo de prensado prolongado para lograr una reticulación completa. EVA funciona a temperaturas más bajas (90–110°C), con tiempos de permanencia más cortos, y tolera una humedad ambiental más alta. Una máquina de doble sistema debe mantener una separación térmica estricta entre los circuitos de adhesivo y evitar la transferencia de calor residual del modo PUR al modo EVA; de lo contrario, el adhesivo EVA se degrada prematuramente, provocando formación de hilos, mala fluidez o endurecimiento prematuro en la boquilla. Las máquinas que utilizan zonas de calentamiento compartidas o una zonificación térmica simplificada suelen incumplir este requisito, especialmente durante cambios rápidos de un sistema a otro. El resultado no es una menor producción, sino una resistencia de unión inconsistente dentro de una misma serie de producción, lo que se convierte en un riesgo de cumplimiento al enviar a mercados con requisitos estrictos de EN 14322 o ANSI A208.1.
La segunda es la estructura del volumen. Las máquinas de doble función ofrecen el mayor ROI en líneas que gestionan cambios frecuentes entre lotes pequeños y medianos; por ejemplo, producir 300 paneles de tablero de partículas revestido de melamina para cocinas alemanas una semana y luego 800 paneles de MDF laminado con HPL para mobiliario de oficina australiano la semana siguiente. En tales entornos, dedicar dos canteadoras separadas significa que una permanece inactiva más del 40% del tiempo, mientras que la otra soporta un desgaste desproporcionado. Una unidad de doble función funciona de forma continua, distribuyendo los costes de depreciación, consumo energético y mantenimiento entre más horas facturables. Sin embargo, si una línea funciona >85% del tiempo con un solo tipo de adhesivo —por ejemplo, exclusivamente PUR para exportaciones de muebles premium—, la complejidad adicional, el mayor coste inicial (normalmente un 25–38% superior al de una máquina comparable de un solo sistema) y el rendimiento máximo ligeramente inferior resultan difíciles de justificar.
También existe un coste oculto relacionado con la cualificación del operador y la disciplina del proceso. El funcionamiento de doble función exige un cumplimiento más estricto de los protocolos de secuencia: verificar la selección del tipo de adhesivo antes de la carga, confirmar la estabilización de la temperatura antes de iniciar, comprobar la calibración de la presión de prensado según el grosor del sustrato y validar el ancho de aplicación del adhesivo frente a la densidad del tablero. Si se omite un paso, la máquina no «falla»: produce paneles que superan la inspección visual, pero no superan las pruebas de envejecimiento acelerado o las verificaciones de resistencia al pelado meses después. Por ello, la formación, la documentación de SOP y las funciones de bloqueo de parámetros no son negociables, no son simples extras de comodidad.
El comportamiento de mantenimiento también difiere. Los sistemas PUR requieren una limpieza diaria rigurosa para evitar la acumulación de residuos curados en boquillas y bombas de engranajes; los sistemas EVA exigen la sustitución regular de filtros y el control de la viscosidad. Un diseño de doble función debe permitir el acceso independiente a cada circuito de adhesivo sin desmontar componentes compartidos. Las máquinas con puntos de servicio superpuestos —donde la limpieza de un sistema obliga al desmontaje parcial del otro— aumentan el tiempo de inactividad y elevan el riesgo de contaminación cruzada. La fiabilidad en condiciones reales depende de la arquitectura de servicio, no solo de la calidad de fabricación.
Por último, la compatibilidad con la automatización aguas arriba y aguas abajo es más importante para las líneas de exportación que para las nacionales. Los paneles que pasan por nesting CNC, perfilado de cantos y apilado automatizado rara vez se detienen para una verificación manual del adhesivo. Las máquinas de doble función integradas con seguimiento de materiales controlado por PLC pueden cargar automáticamente parámetros específicos del adhesivo según las especificaciones del panel escaneadas mediante código de barras, reduciendo los errores humanos y permitiendo un funcionamiento verdaderamente sin operarios para lotes mixtos. Las unidades independientes sin protocolos de comunicación abiertos (Modbus TCP, OPC UA) pueden cambiar técnicamente de tipo de adhesivo, pero siguen desconectadas de la lógica MES más amplia, lo que limita su escalabilidad en instalaciones alineadas con la Industria 4.0. Entonces, ¿está justificada la inversión? No de forma universal, pero cada vez más para los exportadores que enfrentan tres presiones convergentes: el aumento de los costes laborales en regiones manufactureras clave, plazos de entrega más ajustados exigidos por minoristas globales y una mayor responsabilidad por la calidad tras la entrega. Cuando una sola máquina reduce en un 1.2% los desperdicios por cambio de adhesivo en lotes mixtos, reduce el tiempo medio de preparación en 6.4 minutos por transición y amplía en un 18% el tiempo medio entre fallos mediante una gestión térmica inteligente y circuitos de adhesivo aislados, el periodo de amortización se acorta, especialmente al considerar la inversión de capital evitada para una segunda unidad dedicada y el espacio de planta, los servicios y la asignación de operadores asociados.
La decisión depende en última instancia de comparar los perfiles de pedidos actuales y previstos con las capacidades de la máquina, no con las afirmaciones de los folletos. Si su combinación de exportación incluye ≥3 combinaciones distintas de sustrato/adhesivo al mes, atiende a ≥2 zonas climáticas con especificaciones diferentes de humedad y temperatura, y opera bajo auditorías de calidad de terceros, el canteado de doble función pasa de ser una opción a una necesidad operativa. Si su línea opera campañas estables de alto volumen con un solo adhesivo y una variación mínima, el enfoque más simple y robusto de un solo sistema sigue siendo la opción más económica.
Lo importante no es poseer la máquina más avanzada, sino garantizar que cada ciclo de canteado contribuya de forma predecible a envíos puntuales, conformes y rentables. Esto requiere adaptar la tecnología a la realidad del flujo de trabajo, no solo a la química del adhesivo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.