


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquina perforadora para bisagras de armarios: ¿Qué características de precisión son importantes en la producción por lotes?
Una máquina perforadora de bisagras para gabinetes demuestra su valor en la producción por lotes cuando cada puerta admite la cazoleta de la bisagra y los tornillos de montaje sin corrección manual. La alta velocidad del husillo y el ciclo corto solo son importantes después de que la máquina pueda posicionar repetidamente el taladro de la cazoleta, los orificios guía y la referencia del borde de un panel a otro. Un pequeño error de posición puede convertirse en una desalineación visible de las puertas, holguras de revelado inconsistentes, ajustes difíciles de las bisagras o componentes rechazados durante el ensamblaje.
Las características de precisión más importantes no siempre son las que se indican de forma más destacada en una cotización. Los compradores deben distinguir entre la capacidad dimensional nominal de una máquina y su capacidad para mantener ese resultado durante una producción completa, con diferentes materiales de panel, operadores, condiciones de herramientas y cambios de configuración. Para el trabajo de gabinetes, la repetibilidad, la integridad de la referencia, el control de profundidad, la estabilidad de la sujeción y la verificación de la configuración suelen tener un efecto más directo en la calidad de salida que una especificación aislada de velocidad máxima.
El posicionamiento repetible importa más que una única muestra precisa
Un patrón de bisagras se define por varias relaciones: la distancia desde el borde del panel hasta el centro de la cazoleta, la separación entre las posiciones de las bisagras, la alineación de los orificios guía respecto a la cazoleta y el ángulo de cada elemento perforado respecto a la cara del panel. Una máquina puede producir un primer panel aceptable tras una configuración cuidadosa y, sin embargo, desviarse lo suficiente durante un turno como para generar problemas de ensamblaje. Por tanto, la pregunta de compra no es simplemente «¿Qué precisión puede lograr?», sino «¿Cómo mantiene esa posición a lo largo de ciclos repetidos?».
Para una bisagra oculta estándar, el taladro de la cazoleta suele tener 35 mm de diámetro, pero las dimensiones de la cazoleta por sí solas no definen el ajuste. El retroceso de la cazoleta desde el borde de la puerta debe coincidir con el diseño de la bisagra y del gabinete, mientras que la geometría de los orificios de montaje debe mantenerse lo suficientemente consistente para que el brazo de la bisagra conserve su rango de ajuste. Si las posiciones de las cazoletas varían entre puertas, el instalador aún podrá ajustar las bisagras individuales, pero ese trabajo se traslada a etapas posteriores y oculta un problema de proceso en lugar de resolverlo.
La repetibilidad del posicionamiento depende de todo el sistema de localización. Los elementos relevantes incluyen la rigidez de las guías y topes, la calidad de las guías lineales o mecanismos deslizantes, la holgura en los componentes ajustados manualmente y la capacidad de los actuadores neumáticos o mecánicos para regresar al mismo punto. En máquinas programables, el control mediante servomotor o motor paso a paso por sí solo no garantiza la precisión de la pieza terminada. El panel también debe posicionarse de forma consistente antes de que las coordenadas del programa tengan algún significado práctico.
Una conversación útil con el proveedor debe diferenciar entre:
- Precisión de posicionamiento: qué tan cerca corresponde una ubicación ordenada o configurada a la ubicación prevista.
- Repetibilidad: qué tan cerca vuelve la máquina a la misma ubicación en operaciones sucesivas.
- Repetibilidad de la referencia del panel: con qué consistencia cada pieza se apoya contra la misma referencia.
- Consistencia del patrón: si las relaciones entre la cazoleta y los orificios guía permanecen fijas, en lugar de que cada elemento parezca preciso por sí solo.
Estas distinciones son especialmente importantes cuando las puertas se procesan en pares combinados o cuando una gama de gabinetes utiliza holguras de revelado estrechas. A veces, un desplazamiento constante puede corregirse durante la configuración. La variación aleatoria no puede corregirse de manera rentable en la mesa de ensamblaje.
El sistema de referencia determina si la precisión de la máquina llega a la pieza de trabajo
La mayoría de los errores de perforación de bisagras comienzan en el punto de referencia, no en el cabezal de perforación. En la producción de gabinetes por lotes, el borde de la puerta y la cara del panel normalmente sirven como referencias funcionales. Si la guía de borde está desgastada, mal escuadrada, contaminada con virutas o no es lo suficientemente rígida, cada puerta puede entrar en la máquina en una posición ligeramente diferente. El cabezal de perforación puede ser mecánicamente preciso, mientras que el patrón de orificios sigue siendo inconsistente respecto a la puerta terminada.
Los compradores deben examinar cómo la máquina referencia paneles de diferentes anchos, longitudes y condiciones de borde. Una guía positiva con una disposición robusta de topes suele ser más fácil de controlar que un sistema que depende de que el operador alinee visualmente las marcas. En puertas largas, un soporte lateral inadecuado puede permitir que la pieza de trabajo se combe o gire ligeramente contra la referencia. En puertas estrechas, el área de sujeción disponible y el contacto con la guía son más críticos.
La escuadría del panel también merece atención. Una máquina perforadora no puede hacer geométricamente correcta una puerta deformada o fuera de escuadra. Sin embargo, puede tolerar una variación moderada o amplificarla. Cuando la producción incluye MDF, tableros de partículas, contrachapado, madera maciza o paneles chapados en lotes mixtos, el sistema de sujeción debe evaluarse según el estado real del material y no solo con tableros planos de demostración.
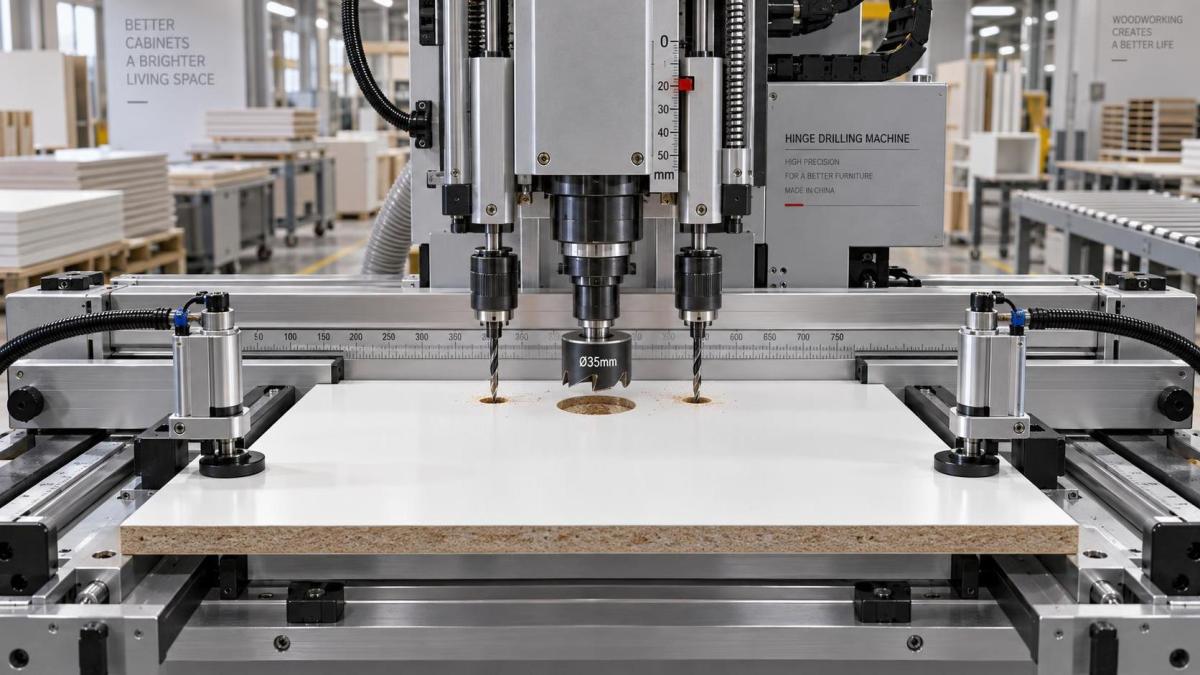
La prueba práctica consiste en perforar una secuencia de paneles, retirarlos y recargarlos como requeriría la producción, y luego medir el retroceso del centro de la cazoleta y la separación entre bisagras desde el borde de referencia real. Medir únicamente el diámetro del orificio o comprobar un solo primer panel aporta poca información sobre el control de referencia.
El control de profundidad protege tanto el asiento de la bisagra como la apariencia del panel
La precisión de profundidad suele tratarse como un simple ajuste mecánico, pero tiene implicaciones directas para la calidad del producto y el desperdicio. Un taladro poco profundo para una cazoleta de 35 mm puede impedir que la cazoleta de la bisagra asiente a ras, creando una puerta que parece correctamente perforada hasta la instalación de los herrajes. Un taladro excesivamente profundo reduce el espesor de material restante y aumenta el riesgo de perforación pasante, marcas visibles o una superficie debilitada, especialmente en puertas más delgadas, materiales de núcleo de baja densidad o paneles con caras decorativas.
Un control estable de profundidad requiere más que una escala legible. El tope de profundidad debe resistir el movimiento bajo cargas repetidas de perforación, y el mecanismo de avance debe detenerse de manera consistente en lugar de depender de una presión variable del operador. El avance neumático puede proporcionar un movimiento repetible cuando la presión y los topes mecánicos son estables, pero los compradores deben preguntar cómo se comporta la máquina cuando el suministro de aire varía dentro del rango de funcionamiento. Los equipos de avance manual pueden ser adecuados para trabajos de menor volumen o variados, aunque dependen en mayor medida de la técnica del operador.
La interfaz entre el husillo y la broca también afecta la profundidad final. La excentricidad de la herramienta, los portabrocas sueltos, las pinzas desgastadas o las brocas mal asentadas pueden alterar la trayectoria de corte efectiva y dejar un fondo de perforación irregular. Para orificios ciegos de cazoleta, el requisito no es simplemente evitar perforar la puerta por completo; es crear un alojamiento limpio y predecible que permita el asiento correcto de la bisagra.
Los ajustes de profundidad deben ser fáciles de verificar después de un cambio de herramienta. Un comprador debe buscar puntos de ajuste accesibles, disposiciones de bloqueo claras y un método para comprobar el ajuste sin depender de cortes de prueba repetidos. Una máquina que requiere desmontaje frecuente o mediciones manuales ambiguas para restablecer la profundidad añade tiempo oculto de cambio de configuración y aumenta la probabilidad de defectos dependientes de la configuración.
La calidad del husillo afecta la geometría del orificio, no solo la velocidad de corte
La broca de cazoleta debe cortar un orificio limpio y de tamaño correcto, con un astillado limitado en la superficie. Esto depende del diseño y material de la broca, pero el estado de la máquina es igualmente importante. Una excentricidad excesiva del husillo puede agrandar o deformar el taladro, aumentar el desprendimiento en los bordes y acelerar el desgaste de la herramienta. En materiales de panel con caras de melamina o chapa, unas malas condiciones de corte pueden generar defectos visibles que no pueden corregirse ajustando la bisagra.
La rigidez del husillo es importante porque un cabezal de perforación está sometido a fuerza axial durante la penetración. La deflexión puede afectar la perpendicularidad del orificio y el acabado superficial, especialmente si la estructura de la máquina, el carro del husillo o la disposición de las guías carecen de suficiente rigidez. Un ligero error angular puede no ser evidente al observar una puerta suelta, pero puede afectar el asiento de la cazoleta y la dirección en la que opera la bisagra una vez instalada.
Pida a los proveedores que aclaren la configuración del husillo: número de cabezales, tipo de vástago de broca previsto, método de retención, velocidad de rotación y procedimiento de sustitución de rodamientos o conjuntos de husillo. Una máquina con múltiples cabezales de perforación también requiere la confianza de que cada cabezal permanezca alineado con la misma referencia. En un patrón de cazoleta y orificios guía, no basta con que cada husillo sea funcional; la relación entre todos los puntos de perforación debe mantenerse estable.
Las herramientas deben tratarse como parte del paquete de precisión y no como un consumible incidental. Una broca para bisagras de estilo Forstner de alta calidad o una fresa de perforación diseñada específicamente puede seguir funcionando mal si está desafilada, dañada o no es adecuada para el material del tablero. Las especificaciones de compra deben identificar los materiales previstos, la geometría esperada de la cazoleta de la bisagra, los tamaños de vástago compatibles y si la máquina cotizada incluye herramientas de calidad de producción o solo un juego inicial básico.
La sujeción es una característica de precisión y un control de seguridad
Cuando un panel se levanta, desplaza o vibra durante la perforación, el defecto resultante puede aparecer como un orificio mal posicionado, desgarro, profundidad inconsistente o taladro inclinado. Por este motivo, el diseño de la abrazadera merece el mismo análisis que el mecanismo de posicionamiento. La abrazadera debe aplicar fuerza suficiente sin dañar las superficies terminadas y debe contactar la pieza de trabajo en una ubicación que evite la rotación alrededor de la guía o el tope.
En tableros revestidos, las almohadillas de sujeción no deben marcar las superficies decorativas sensibles. Para madera maciza o paneles con espesor variable, la carrera de sujeción y el rango de ajuste deben admitir una variación razonable sin generar una sujeción deficiente. Los sistemas neumáticos deben incluir una regulación práctica de la presión; una presión excesiva puede dañar los paneles, mientras que una presión insuficiente perjudica la repetibilidad.
Los enclavamientos también son importantes. Un ciclo de perforación no debe comenzar antes de que el panel esté sujetado de forma segura, y el operador no debe quedar expuesto a brocas en movimiento durante la operación normal. Los requisitos exactos de seguridad dependen del mercado de destino y de la configuración de la máquina, pero una revisión de compra debe establecer qué documentación de conformidad, protecciones, componentes eléctricos, manuales y disposiciones de parada de emergencia se suministrarán para el mercado previsto. En compras transfronterizas, esto debe resolverse antes del envío en lugar de tratarse como un detalle de instalación.
La precisión del cambio de configuración puede ser más costosa que las diferencias de tiempo de ciclo
La producción por lotes rara vez implica un solo patrón de bisagras para todas las puertas. Las alturas de las puertas, las cantidades de bisagras, las marcas de bisagras, los retrocesos de cazoleta, los patrones de montaje y los espesores de panel pueden cambiar entre pedidos. Cuanto más frecuentes sean estas variaciones, más importante será un cambio de configuración rápido y resistente a errores.
Las máquinas manuales pueden ser eficaces cuando la variación del producto es alta y los volúmenes son moderados, siempre que sus escalas, topes y sistemas de bloqueo sean claros y robustos. Su riesgo reside en errores de transcripción, posiciones incorrectas de los topes y la falta de bloqueo de un ajuste antes de perforar. Las pantallas digitales o el posicionamiento programable pueden reducir algunos errores de configuración, pero introducen otro requisito: la gestión de recetas. Los programas deben ser identificables, estar protegidos contra ediciones accidentales y vinculados a la especificación correcta de la bisagra y a la orientación de la puerta.
Para máquinas con cabezales de perforación ajustables, evalúe si los ajustes se referencian desde un punto cero común y si el operador puede verificar las posiciones de los cabezales sin medir cada uno de manera independiente. Para equipos CNC o controlados electrónicamente, determine cómo se realiza la calibración de referencias, qué sucede después de una interrupción de energía y si el controlador proporciona alarmas por fallos de posicionamiento o neumáticos. El objetivo no es la automatización por sí misma. Es garantizar que el patrón de perforación correcto pueda reproducirse después de un cambio rutinario de configuración sin un prolongado proceso de prueba y error.
La precisión debe especificarse en función del sistema de bisagras real
La «perforación para bisagras» no es un único patrón universal. Las bisagras ocultas difieren en diámetro de cazoleta, profundidad de cazoleta, disposición de los orificios para tornillos, dimensiones de los orificios para espigas, requisitos de retroceso y capacidad de ajuste. Una máquina seleccionada solo porque perfora una cazoleta de 35 mm puede seguir siendo inadecuada para el programa de herrajes utilizado por la fábrica.
La especificación de compra debe incluir planos representativos de bisagras o muestras físicas y definir:
- diámetro de la cazoleta y profundidad de perforación requerida;
- distancia del centro de la cazoleta desde el borde terminado de la puerta;
- diámetro, separación y profundidad de los orificios guía o para espigas;
- rango de espesores de puertas y materiales de panel;
- dimensiones mínimas y máximas de las puertas;
- cantidades de bisagras requeridas según la altura de la puerta;
- astillado de borde y variación dimensional aceptables;
- requisitos de orientación para puertas izquierdas, derechas o espejadas.
Esta información cambia la evaluación. Un taller que perfora puertas estándar con un patrón estable puede priorizar centros fijos rígidos y una operación sencilla. Un productor que maneja cambios frecuentes de diseño puede aceptar un mayor coste de equipo por un posicionamiento programable, siempre que el flujo de trabajo del programa de la máquina sea fiable y cuente con soporte. Ningún enfoque es intrínsecamente más preciso; la precisión es la capacidad de proporcionar el patrón requerido de forma consistente bajo las condiciones de producción previstas.
La aceptación en fábrica debe probar la repetibilidad, no la apariencia
Antes de la entrega, el proveedor y el comprador deben acordar un método de aceptación utilizando el material de tablero, el patrón de bisagras y las herramientas de producción pertinentes. La prueba debe incluir más de un panel y más de una secuencia. Debe confirmar el retroceso de la cazoleta, la separación entre orificios, la profundidad de perforación, la calidad de los orificios y el ajuste práctico de la bisagra seleccionada.
Cuando intervienen el transporte, la instalación y el ensamblaje local, el proceso de entrega también debe incluir instrucciones de recalibración. Las máquinas pueden verse afectadas por la manipulación, desniveles del suelo o errores de instalación. La documentación debe identificar los puntos de ajuste, las necesidades de lubricación, las especificaciones de herramientas, los requisitos neumáticos, los requisitos eléctricos y los intervalos de inspección recomendados. La disponibilidad de repuestos para brocas, componentes neumáticos, interruptores, correas, rodamientos y hardware de control afecta directamente a la posibilidad de mantener la precisión declarada durante la vida útil de la máquina.
El error central de compra es evaluar una máquina perforadora de bisagras para gabinetes como una adquisición basada en la velocidad de perforación. En la producción de gabinetes por lotes, su valor económico se basa en un ensamblaje predecible: puertas que aceptan los herrajes limpiamente, se alinean dentro del rango de ajuste disponible de la bisagra y avanzan por la línea sin retrabajo manual. Por lo tanto, las características por las que vale la pena pagar son las que preservan la relación entre la referencia del panel, el patrón de perforación, la profundidad de los orificios y los herrajes de la bisagra, y no simplemente las características que hacen que el ciclo de perforación parezca más rápido en una hoja de especificaciones.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.