


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir una máquina moldurera para madera maciza para perfiles complejos
Elegir una máquina de moldurado de madera maciza para perfiles complejos rara vez consiste en seleccionar la máquina con la mayor velocidad de husillo anunciada o la mesa más grande. Estas cifras son importantes, pero no explican si una máquina puede producir repetidamente un perfil de cornisa profundo, un junquillo estrecho para acristalamiento, un componente de pasamanos de múltiples radios o un montante de puerta de madera dura sin vibraciones, marcas de quemado, desgarros ni desviaciones dimensionales.
Para un equipo de evaluación técnica, la verdadera pregunta es más práctica: ¿puede esta máquina mantener la calidad de perfil requerida durante toda una producción, utilizando las especies de madera, el rango de humedad, las herramientas y las velocidades de avance con las que realmente trabaja la fábrica? Una máquina que parece adecuada en una hoja de especificaciones puede convertirse en un cuello de botella si es difícil de ajustar, inestable bajo carga, poco compatible con el sistema de corte o dependiente de piezas difíciles de conseguir.
Los moldurados complejos de madera maciza revelan rápidamente las debilidades. Los perfiles rectos y poco profundos en madera blanda pueden ser tolerantes. Los cortes profundos en roble, fresno, haya, arce o material con nudos no lo son. El equipo debe gestionar las fuerzas de corte, guiar la pieza de trabajo de forma constante y permitir a los operarios realizar ajustes controlados sin convertir cada cambio de perfil en un largo proceso de prueba y error.
Comience por el perfil, no por el folleto de la máquina
Antes de comparar proveedores, defina la familia de moldurados con suficiente detalle para revelar el verdadero desafío de producción. Un plano por sí solo no siempre es suficiente. Los evaluadores deben revisar la especie de madera, las dimensiones de la pieza en bruto, las dimensiones finales, la máxima eliminación de material, la profundidad del perfil, el número de cabezales de corte necesarios, los tamaños de lote previstos y la calidad de superficie aceptable. También conviene señalar si la pieza incluye longitudes cortas, secciones estrechas, veta curva, material empalmado por finger joint o material con densidad variable.
Un perfil complejo suele requerir diferentes tareas de corte en una sola pasada: enderezado, perfilado lateral, conformado superior e inferior y, posiblemente, acabado o lijado. Cuando se elimina demasiado material en una sola estación, aumenta la carga de la fresa y la calidad de la superficie se vuelve inconsistente. Por ello, el número y la disposición de los husillos deben evaluarse como una decisión de proceso, no como un punto de comparación comercial. Más husillos no son automáticamente mejores; las estaciones no utilizadas añaden coste y complejidad de preparación. Sin embargo, muy pocas estaciones pueden obligar a realizar cortes agresivos que comprometen el acabado y la vida útil de las herramientas.
El mejor punto de partida es trazar cada corte. Identifique qué superficies establecen la referencia, dónde se produce la mayor eliminación de material y qué bordes del perfil son más sensibles a las vibraciones. Este ejercicio a menudo revela si la configuración de máquina propuesta es realmente adecuada o simplemente capaz en teoría.
La rigidez se aprecia en la superficie acabada
La rigidez de la máquina se comenta a veces en términos vagos, pero tiene un efecto directo sobre la pieza que sale de la máquina. Si el conjunto de husillo, la bancada de la máquina, el sistema de presión o la disposición de guías se deflectan bajo una carga de corte cambiante, el perfil puede presentar marcas de cuchilla, radios irregulares, hombros inconsistentes o variaciones de espesor. Estos defectos pueden resultar especialmente costosos cuando los moldurados pasan directamente al acabado, al ensamblaje o al embalaje.
Para perfiles complejos, inspeccione el diseño estructural en lugar de basarse solo en el peso de la máquina. Observe el método de montaje del husillo, la disposición de los rodamientos, la construcción de la bancada, los mecanismos de ajuste y la forma en que se soportan las guías y los elementos de presión. El ajuste fino debe ser preciso y repetible. Si un operario debe improvisar con calzas o volver repetidamente a ajustar la posición «al tacto», la repetibilidad se verá afectada con el tiempo.
Pregunte al proveedor cómo se alinean los conjuntos críticos durante la fabricación y qué acceso de servicio está disponible para la inspección rutinaria. Un diseño rígido también debe seguir siendo fácil de mantener. Un husillo bien fabricado tiene un valor limitado si comprobar las correas, lubricar los puntos especificados, sustituir los rodamientos o acceder a los componentes de ajuste requiere un tiempo de inactividad excesivo de la máquina.
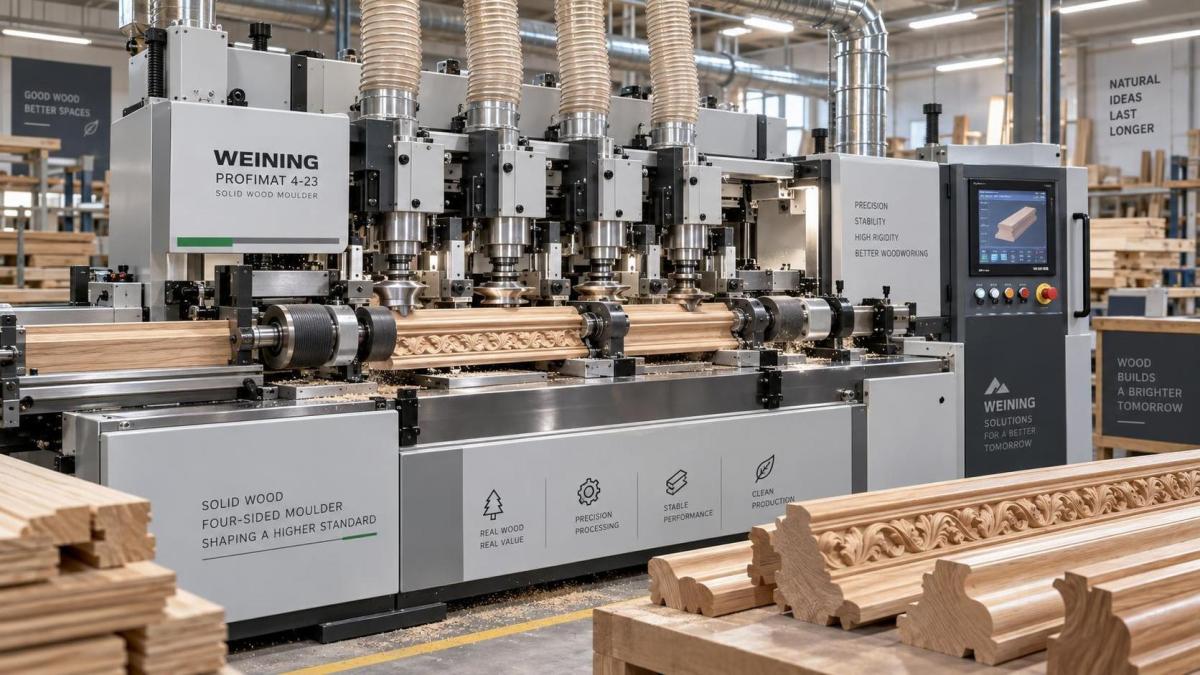
La estabilidad del avance es tan importante como la velocidad del husillo
La velocidad del husillo influye en la calidad de corte, pero un avance estable es lo que permite que esa calidad de corte se mantenga constante desde la primera tabla hasta la última. Una máquina de moldurado de madera maciza debe mover cada pieza a través de los cabezales de corte sin deslizamiento, aceleración repentina, movimiento lateral ni pérdida de presión en las transiciones. Esto es especialmente importante con material estrecho, piezas cortas, piezas en bruto perfiladas y madera con ligeras variaciones de espesor.
El sistema de avance debe examinarse como un sistema completo: rodillos de avance inferiores, rodillos de presión superiores, presión lateral, guías de entrada, soporte de salida y el rango de ajuste de cada componente. La presión neumática puede ofrecer un control útil, pero el ajuste correcto sigue dependiendo de la madera y del perfil. Una presión excesiva puede marcar las especies más blandas o deformar secciones esbeltas. Una presión insuficiente puede permitir movimiento en la zona de corte, produciendo vibraciones o un borde inconsistente.
La velocidad de avance variable es valiosa cuando una planta procesa diferentes especies de madera o alterna entre trabajos de desbaste y trabajos orientados al acabado. Sin embargo, no debe considerarse una solución para un plan de corte inadecuado. Reducir el avance puede mejorar un acabado difícil, pero también reduce la producción. En una evaluación seria, el equipo debe establecer la calidad esperada en condiciones de producción realistas, no solo a una velocidad de demostración prudente.
La compatibilidad de las herramientas puede determinar el verdadero coste de propiedad
Una máquina de moldurado y sus herramientas de corte deben evaluarse conjuntamente. El tipo de cabezal de corte, el diámetro del husillo, la longitud útil del husillo, la disposición de sujeción, el sentido de rotación y el espacio libre disponible afectan a qué herramientas pueden utilizarse de forma segura y eficiente. Si la fábrica ya posee un sistema de corte, confirme la compatibilidad desde el principio. Reequipar una biblioteca completa de perfiles puede cambiar considerablemente la economía de compra de una máquina.
Los perfiles complejos suelen incluir cuchillas personalizadas, cabezales de corte ensamblados o múltiples componentes de herramientas montados en secuencia. Esto plantea varias preguntas prácticas. ¿Puede la máquina alojar el conjunto completo de corte sin comprometer la sujeción? ¿Hay suficiente espacio para la evacuación de virutas? ¿Puede el operario ajustar con precisión la posición de la fresa? ¿Las superficies de referencia y los puntos de medición son accesibles durante la preparación? Estas son cuestiones habituales de taller, pero a menudo se pasan por alto durante una revisión técnica realizada desde la oficina.
El equilibrado de las herramientas también merece atención. Los cabezales de corte mal equilibrados o dañados pueden generar vibraciones que ningún ajuste de la máquina resolverá por completo. El proveedor de la máquina debe poder explicar los límites de herramientas y las condiciones de operación recomendados, mientras que el comprador debe alinear la selección con sus propias prácticas de gestión de herramientas. Una máquina capaz no puede compensar indefinidamente cuchillas desafiladas, afilado inconsistente o montaje incorrecto.
No evalúe el tiempo de preparación por el número de volantes
Para operaciones que producen muchas series cortas o un amplio catálogo de perfiles arquitectónicos, la preparación puede ser tan importante como la velocidad de funcionamiento. La medida relevante no es simplemente si la máquina tiene ajuste manual, digital o automatizado. Es la fiabilidad con la que puede restablecerse un perfil anterior, cuántos ajustes deben cambiarse y si los ajustes son comprensibles para las personas que utilizarán la máquina todos los días.
El ajuste manual puede ser totalmente apropiado para una producción estable y repetitiva, especialmente cuando hay operarios cualificados disponibles y debe controlarse la inversión de capital. Los indicadores digitales de posición pueden reducir la ambigüedad de los ajustes. El posicionamiento automatizado puede justificarse cuando los cambios de perfil son frecuentes, los lotes son pequeños o la consistencia de preparación entre turnos es un problema recurrente. La elección correcta depende del modelo de producción. La automatización que rara vez se utiliza puede convertirse en una costosa carga de mantenimiento; una máquina básica en una operación de alta variedad puede consumir silenciosamente horas cada semana.
Durante la evaluación, solicite una demostración realista de cambio de configuración si es posible. Debe incluir la sustitución de herramientas, el ajuste de guías y elementos de presión, la producción de la primera pieza aceptable y la comprobación del resultado. Un movimiento rápido de un husillo vacío no demuestra un cambio de configuración eficiente.
La extracción de polvo y la seguridad forman parte de la fiabilidad de producción
El moldurado de grandes volúmenes de madera maciza genera virutas y polvo fino en varios puntos de corte. Si la extracción es débil o está mal conectada, las virutas pueden recircular alrededor de la zona de corte, afectar el acabado, obstruir la visión del operario y acumularse en áreas que deben permanecer despejadas. La disposición de las conexiones de extracción de la máquina debe adaptarse al sistema de extracción existente de la instalación, incluido el recorrido de conductos y el caudal de aire disponible. Esto debe comprobarse con la documentación de la máquina y las condiciones reales del sitio, en lugar de asumirlo.
La evaluación de seguridad también debe ir más allá de la presencia de protecciones. Revise las protecciones alrededor de los cabezales de corte, el acceso a las paradas de emergencia, los enclavamientos, los sistemas de frenado cuando corresponda, las medidas antirretroceso, los procedimientos de manipulación de piezas cortas y el acceso seguro para limpieza o cambios de herramientas. Los requisitos legales locales varían, por lo que la conformidad debe verificarse para el destino y la instalación previstos. La prueba práctica es sencilla: ¿puede realizarse el trabajo rutinario de forma segura sin incentivar a los operarios a anular una protección o tomar un atajo?
Especifique los criterios de aceptación antes de realizar el pedido
Una buena especificación técnica debe indicar más que las dimensiones de la máquina y las potencias de motor. Debe definir los perfiles que se procesarán, el rango de tamaño de las piezas de trabajo, las especies, las condiciones de producción previstas, los supuestos de herramientas, los requisitos eléctricos, la interfaz de extracción y la documentación requerida. Para perfiles exigentes, incluya un plano de muestra o una pieza de trabajo representativa cuando sea posible. Esto proporciona a ambas partes una base más clara para confirmar la configuración.
Las conversaciones sobre aceptación deben abarcar qué se inspeccionará: dimensiones del perfil, estado de la superficie, rectitud, funciones de preparación, dispositivos de seguridad, accesorios suministrados, manuales, listas de repuestos y configuración de la máquina. El objetivo no es hacer que el proceso de compra sea innecesariamente rígido. Es evitar un problema habitual en los proyectos de maquinaria: cada parte asume una definición diferente de «lista para producción».
Considere también las realidades de instalación. El espacio de suelo es solo una parte de la distribución. La entrada y salida de material, el acceso de los operarios, el almacenamiento de herramientas, el suministro eléctrico, el aire comprimido cuando sea necesario, los conductos de polvo y el espacio libre para mantenimiento pueden afectar a que la máquina funcione sin problemas después de la entrega. Una distribución ajustada puede parecer eficiente sobre el papel, pero dificultar innecesariamente los ajustes y el servicio.
La capacidad de soporte adquiere importancia después de la puesta en marcha
Una línea de moldurado es un activo de producción a largo plazo, por lo que el soporte técnico y la disponibilidad de repuestos merecen el mismo escrutinio que la calidad de fabricación inicial. Los elementos de desgaste comunes, los componentes eléctricos, los rodamientos, las correas, los elementos de presión y la documentación deben considerarse antes de la compra. El comprador debe comprender qué piezas son estándar, cuáles son específicas de la máquina y qué información se requiere al pedir repuestos.
Qingdao Zhongding Machinery Co., Ltd. lleva más de 20 años trabajando en maquinaria para la madera, creciendo desde un pequeño taller hasta convertirse en un fabricante y exportador que presta servicio a productores de muebles, talleres de carpintería y líneas de producción industrial. Esta experiencia es relevante porque las aplicaciones de moldurado rara vez se resuelven únicamente por el tamaño de la máquina. Las conversaciones sobre configuración deben incluir el perfil, las herramientas, el flujo de material, las expectativas de servicio y la capacidad del cliente para mantener el equipo durante su vida útil.
Al comparar proveedores, formule preguntas directas sobre la comunicación técnica después de la entrega, los planos y manuales disponibles, la identificación de repuestos y el proceso para diagnosticar a distancia un problema de producción. Una respuesta ágil antes del pedido es útil; un proceso de soporte claro después de la instalación es más valioso.
La mejor elección es la que se adapta al proceso de corte real
Para perfiles complejos, la máquina de moldurado de madera maciza adecuada suele ser la que proporciona corte controlado, avance estable, herramientas compatibles, preparación práctica y construcción fácil de mantener dentro del rango de producción requerido. Puede que no sea la opción con más equipamiento, y no debe seleccionarse únicamente porque parece económica en la etapa de cotización.
Una evaluación sensata sitúa un perfil representativo y una condición de material en el centro de la decisión. Si la máquina propuesta puede procesar ese trabajo de forma fiable, segura y con un método de preparación que la fábrica pueda mantener, la selección tiene una base sólida. Si la respuesta depende de madera ideal, un avance inusualmente lento o una intervención constante del operario, la configuración necesita más trabajo antes de firmar la orden de compra.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.