


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir equipos de producción de puertas de madera maciza frente a puertas lisas
Elija el equipo para trabajar la madera destinado a la producción de puertas en función de su construcción y de las operaciones que determinan su calidad final. Las puertas de madera maciza requieren una preparación precisa de montantes, travesaños, paneles y uniones. Las puertas enrasadas dependen de caras planas, un espesor uniforme del núcleo y el marco, una aplicación controlada del adhesivo y un ciclo de prensado adecuado. Ambos procesos requieren dimensionado, lijado y mecanizado para herrajes, pero sus principales limitaciones de producción son diferentes.
Comience por definir las especificaciones de la puerta: composición de los materiales, dimensiones finales, acabado superficial, preparación para los herrajes y producción requerida por turno. Una máquina que ofrece una excelente precisión en los componentes puede seguir siendo inadecuada si su área de trabajo no admite la puerta de mayor tamaño o si su ciclo interrumpe el ensamblaje. Definir primero la ruta del proceso facilita la evaluación de las especificaciones de cada equipo.
La construcción determina dónde es importante la precisión
En esta comparación, las puertas de madera maciza se refieren principalmente a diseños de marco y panel ensamblados con componentes de madera maciza. Las puertas enrasadas tienen caras planas adheridas sobre un marco perimetral y un núcleo interno. Este núcleo puede ser de nido de abeja ligero, listones de madera o un material de tablero de ingeniería. Estas alternativas plantean diferentes exigencias de manipulación, aplicación de adhesivo y prensado.
La denominación de la construcción por sí sola no es suficiente. Una puerta enrasada con bloques de refuerzo de madera y cantos de madera maciza sigue necesitando el mecanizado de sus componentes. Una puerta de madera maciza con un panel de material de ingeniería chapado incorpora requisitos de manipulación y encolado de paneles. La selección del equipo debe basarse en la lista de materiales y los planos de las uniones reales.
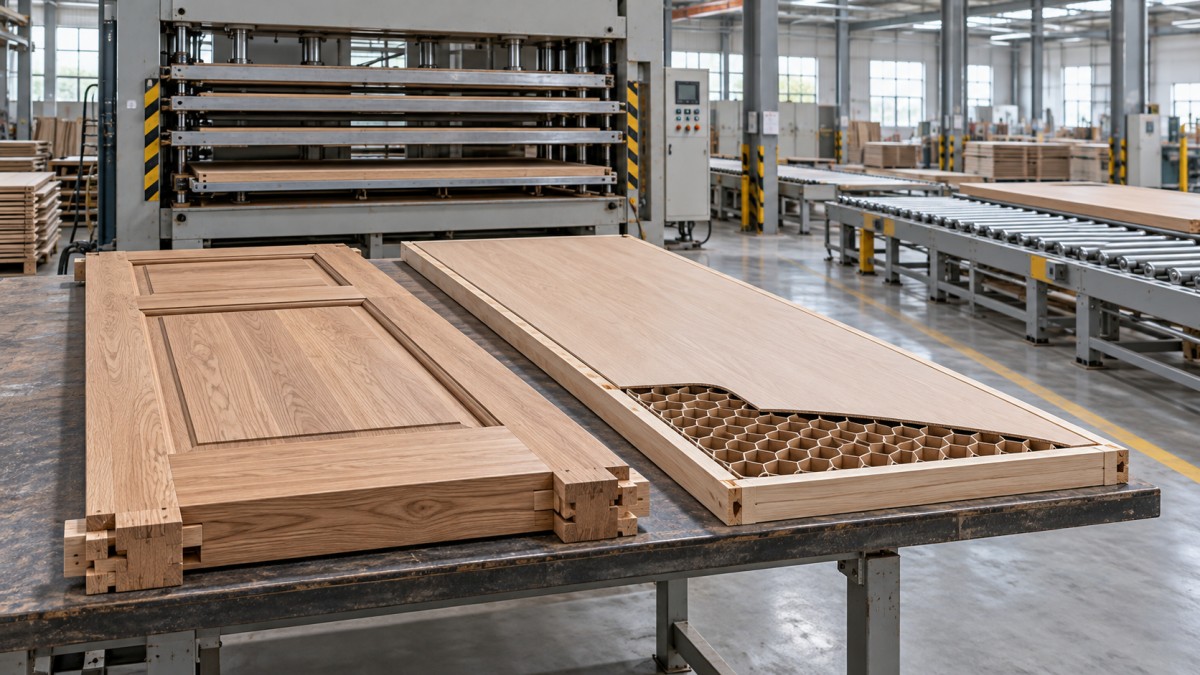
Diseñe la ruta para madera maciza en torno a superficies de referencia estables
Las uniones precisas comienzan con madera preparada. El reaserrado establece los anchos de los componentes, mientras que el cepillado de caras y el regruesado crean las superficies de referencia que utilizan las máquinas posteriores. Alimentar directamente madera arqueada o retorcida a una perfiladora transfiere la inestabilidad del material al componente acabado. El margen adicional de mecanizado debe permitir enderezar la pieza sin dejar travesaños o montantes con dimensiones inferiores a las necesarias.
Una sierra múltiple es pertinente cuando la repetición de anchos de listón justifica varios cortes longitudinales simultáneos. La sierra múltiple para madera, disponible en las versiones ZDF-120-300 y ZDF-150-300, indica un ancho máximo de procesamiento de 300 mm y rangos de altura de procesamiento de 50–120 mm y 60–150 mm, respectivamente. Su función es cortar una pieza en varios listones durante una pasada. Estas dimensiones describen una etapa de preparación de la madera; no determinan si la máquina es adecuada para piezas de puerta de ancho completo.
Antes de seleccionar esta etapa, confirme con madera representativa las dimensiones permitidas de las piezas, la disposición de las hojas, el margen de corte y el comportamiento de alimentación. Los cortes múltiples generan varios anchos de corte, por lo que el rendimiento del material depende de la disposición de los listones, los defectos y las secciones acabadas necesarias. Una alta velocidad de avance aporta poco si el cepillado posterior no puede procesar el volumen resultante.
Tras preparar la madera, la elección de la máquina depende de la geometría de las uniones. La construcción con caja y espiga requiere un posicionamiento y unas herramientas compatibles entre las piezas que encajan. Los diseños con perfil y contraperfil requieren fresas coincidentes y superficies de referencia controladas. Un centro de mecanizado CNC ofrece flexibilidad para diseños variados, mientras que las máquinas especializadas son adecuadas para trabajos repetitivos con familias de componentes estables. Compare los ciclos completos de los componentes, incluido el amarre y el reposicionamiento, no solo el tiempo de corte.
El movimiento de los paneles también afecta al equipo de ensamblaje. Cuando un panel de madera maciza está diseñado para quedar flotante dentro de ranuras, el prensado debe cerrar las uniones del marco sin bloquear involuntariamente el panel a lo ancho. Un prensado más fuerte no puede corregir una geometría de unión incompatible ni una variación excesiva de humedad.
El equipo para puertas enrasadas debe controlar todo el conjunto encolado
La producción de puertas enrasadas desplaza la atención de las uniones individuales a la uniformidad del espesor en una superficie amplia. El marco, los bloques de refuerzo internos y el núcleo deben sostener las caras al nivel previsto. Una sección de marco demasiado alta o un bloque para cerradura que sobresalga crea concentraciones locales de presión; un núcleo de dimensiones insuficientes deja zonas sin soporte. Aumentar la presión no resuelve de forma fiable ninguno de estos problemas.
Las sierras de paneles o los equipos de nesting deben evaluarse en función del material de las caras, las dimensiones de las planchas recibidas, la calidad de los bordes y los requisitos de manipulación. Las caras finas necesitan un soporte adecuado durante el corte y el traslado. Las superficies decorativas también deben protegerse del contacto por deslizamiento, los residuos atrapados y el apilado con soporte insuficiente.
Adapte la aplicación del adhesivo a la secuencia de colocación
Un encolador de rodillos es adecuado para materiales planos y adhesivos compatibles, pero su rango de ajuste y los requisitos de limpieza son tan importantes como el ancho de aplicación nominal. Confirme que el adhesivo previsto pueda aplicarse de manera uniforme al caudal necesario sin dañar las caras finas. Cuando el proceso utilice cordones u otro patrón de aplicación, las pruebas de encolado deben confirmar que se logran un contacto y un soporte adecuados.
La ventana de producción útil comienza en el momento de aplicar el adhesivo. La preparación de las caras, la colocación del núcleo, la alineación del marco y el traslado a la prensa deben realizarse dentro de las condiciones de ensamblaje especificadas para el adhesivo. Incorporar un encolador más rápido puede aumentar el desperdicio si la colocación sigue siendo lenta y las piezas encoladas esperan demasiado.
Seleccione la prensa según los requisitos de unión y del núcleo
Los procesos de prensado en frío y en caliente requieren sistemas adhesivos y una planificación del ciclo diferentes. Una prensa calefactada introduce consideraciones de control de temperatura y transferencia de calor a través del conjunto. Una prensa en frío evita los platos calefactados, pero puede requerir una ocupación más prolongada, según el adhesivo y las condiciones del proceso. Ninguna de las dos opciones debe seleccionarse basándose en las afirmaciones sobre el tiempo de ciclo sin una especificación de encolado compatible.
La fuerza de prensado debe interpretarse junto con el área cargada. La misma fuerza total produce presiones medias diferentes en puertas de distintos tamaños o con diferentes patrones de carga. Para una presión media especificada, la fuerza requerida equivale a la presión multiplicada por el área cargada, utilizando unidades coherentes. No obstante, la rigidez y el paralelismo de los platos siguen determinando la uniformidad con la que esa fuerza llega al conjunto.
Los núcleos ligeros introducen otra limitación: la presión necesaria para el encolado debe ser compatible con la resistencia del núcleo a la compresión. Confirme el rango de presión aprobado con la combinación real de cara, núcleo, marco y adhesivo. Si se prensan puertas de diferentes espesores en un mismo plato, la disposición de carga requiere una validación específica; las alturas de apilado desiguales impiden un contacto uniforme.
Las máquinas de acabado compartidas necesitan capacidades distintas
Ambos tipos de construcción requieren dimensionado final y preparación para los herrajes, pero las condiciones de mecanizado son distintas. Los perfiles de madera maciza pueden presentar cambios en la dirección de la fibra y desgarros en las esquinas. El recorte de puertas enrasadas atraviesa una combinación de cara, adhesivo y material del canto. La selección de herramientas, el soporte y la dirección de corte deben probarse en la construcción prevista.
El tratamiento de los cantos requiere una atención específica. Los cantos de madera maciza de las puertas enrasadas necesitan adherirse y, posteriormente, recortarse o perfilarse. Una chapadora de cantos diseñada para cantos finos no necesariamente puede procesar cantos gruesos de madera maciza. Defina el material del canto, el método de unión, el margen de recorte y la geometría requerida en las esquinas antes de especificar esta estación.
Para cajeados de cerraduras, rebajes para bisagras y otros mecanizados para herrajes, compare el acceso de mecanizado con la lista completa de herrajes. Una máquina que perfora las caras con precisión puede seguir requiriendo una preparación aparte para los cajeados profundos en los cantos. Las referencias de posicionamiento uniformes son esenciales cuando cambia el sentido de apertura de la puerta o cuando las posiciones de los herrajes se miden desde el canto acabado.
La capacidad de lijado debe ajustarse al margen previsto para el acabado. En los componentes de madera maciza, es necesario controlar la conservación del perfil y las marcas de lijado a contrafibra. Las puertas enrasadas chapadas o con caras finas tienen poco material disponible para eliminar. Una lijadora de banda ancha no puede compensar de forma segura errores importantes de espesor del conjunto si para ello se atraviesa la capa de acabado.
Calcule la producción a partir de la operación limitante
La velocidad de avance de la máquina es solo una parte de la capacidad de producción. La preparación de madera maciza genera varios componentes por puerta, a menudo con rutas de mecanizado distintas. El ensamblaje de puertas enrasadas consume superficie y tiempo de prensa. Comparar estas rutas usando puertas por minuto en una sola estación oculta el trabajo requerido en otras áreas.
Para una prensa, un cálculo inicial útil es:
Puertas teóricas por hora = puertas por carga × 60 ÷ tiempo total del ciclo en minutos.
Incluya en el ciclo la carga, el cierre, el prensado, la apertura y la descarga. Si hay varias posiciones, cuente solo las que realmente puedan cargarse y procesarse con la disposición de funcionamiento propuesta. Después, tenga en cuenta los cambios de formato, las interrupciones y la manipulación posterior para fijar un objetivo alcanzable por turno.
Para el mecanizado de componentes, convierta el programa de puertas en cantidades de travesaños, montantes y paneles. Separe el tiempo de corte del tiempo de preparación, especialmente cuando los diferentes anchos o perfiles requieren cambios de herramienta. En lotes cortos y variados, una máquina flexible con un ciclo de corte más lento puede superar a una instalación especializada si evita preparaciones y traslados repetidos.
El espacio de almacenamiento intermedio también debe tener un propósito. La madera preparada debe mantenerse organizada por sección y estado. Los conjuntos encolados tienen un tiempo límite, mientras que las puertas recién prensadas deben manipularse de acuerdo con el desarrollo de la unión. Las pilas improvisadas entre máquinas pueden convertir un cálculo de capacidad equilibrado en daños superficiales, deformaciones o retrasos en el ensamblaje.
Utilice pruebas de producción para resolver las lagunas en las especificaciones
Las pruebas de aceptación deben representar los casos más exigentes del rango de producción previsto. Incluya el formato de mayor tamaño, madera con una fibra difícil, el material de cara más fino y la geometría de herrajes que requiera mayor acceso de mecanizado. Los materiales de prueba deben ajustarse suficientemente a las especificaciones de producción propuestas para que los resultados sean significativos.
Registre resultados directamente relacionados con la calidad de la puerta:
- Geometría de los componentes: uniformidad de las secciones, rectitud, escuadría y ajuste de las uniones tras la manipulación habitual.
- En las puertas prensadas, mida la distribución del espesor y la planitud tras el período de acondicionamiento definido. Inspeccione la cara para detectar marcas del núcleo o depresiones locales y evalúe la unión con un método acordado y adecuado a la construcción.
- Mecanizado final: daños en los cantos, ubicación de los herrajes, profundidad de los cajeados y repetibilidad de las referencias de posicionamiento después de un cambio de formato.
- La producción observada debe incluir las actividades habituales de carga, descarga, ajuste de herramientas y limpieza.
Acuerde las tolerancias y los métodos de medición antes de la prueba. Una puerta medida inmediatamente después del prensado no es directamente comparable con otra medida después de enfriarse y acondicionarse. Asimismo, las mediciones tomadas desde distintos cantos de referencia pueden ocultar errores de posicionamiento.
Los requisitos de instalación deben formar parte de la comparación final de equipos, ya que afectan a la transferencia del rendimiento demostrado a la producción. Confirme las necesidades de extracción con la carga de corte prevista, los requisitos eléctricos y de aire comprimido, el acceso para mantenimiento y el espacio necesario para mover materiales de longitud completa. En las prensas, incluya el acceso a los platos, la limpieza del adhesivo y el espacio libre para la carga.
Un taller que produzca puertas de madera maciza y enrasadas puede compartir determinadas operaciones de dimensionado, lijado y mecanizado de herrajes cuando su capacidad y sujeción sean adecuadas para ambas construcciones. Mantenga separados los requisitos de preparación de la madera y de ensamblaje encolado allí donde los materiales exijan controles diferentes. Las especificaciones finales del equipo deben vincular cada máquina a una operación definida, un rango de materiales aceptado, un requisito de calidad medible y un ciclo demostrado.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.