


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Selección de equipos de unión dentada para madera maciza para piezas en bruto largas y estables
Una pieza larga de madera maciza puede parecer aceptable inmediatamente después del prensado y, aun así, fallar posteriormente por líneas de encolado abiertas, espesor irregular, combado o juntas visibles tras el mecanizado. Este es el riesgo práctico al seleccionar equipos de unión dentada para madera maciza: la máquina no solo une piezas cortas, sino que determina si la pieza final se mantendrá estable durante el cepillado, lijado, recubrimiento, transporte y uso.
Para la evaluación técnica, el principio de selección más fiable es evaluar el equipo como un proceso controlado, en lugar de como una única máquina de corte y prensado. Las piezas largas estables dependen de perfiles dentados precisos, referencias repetibles de las piezas, aplicación controlada de adhesivo, transferencia sincronizada y presión de prensado mantenida hasta que la junta quede correctamente asentada. Una alta tasa de producción nominal tiene un valor limitado si la línea no puede mantener estas condiciones ante cambios en las especies de madera, los niveles de humedad y las longitudes de las piezas.
Comience por la especificación de la pieza, no por el folleto de la máquina
La configuración correcta del equipo comienza con el producto que debe fabricarse. Antes de comparar las configuraciones de las máquinas, defina las dimensiones de la pieza, las especies de madera, la dirección esperada de la veta, los defectos aceptables, la apariencia requerida de la junta y el margen de mecanizado posterior. Un listón unido por dentado para un marco de mueble pintado tiene tolerancias diferentes de las de un componente visible de panel de madera dura, un montante de puerta o una pieza larga estructural utilizada para laminación posterior.
Los evaluadores deben documentar las longitudes mínima y máxima de las piezas de entrada, así como la longitud final objetivo. Las piezas de entrada cortas aumentan el aprovechamiento del material, pero también generan más juntas por pieza y exigen más de la alimentación, el recorte de extremos y la sincronización de la prensa. Una amplia variación en las dimensiones de entrada puede causar referencias inestables, a menos que la línea incluya etapas adecuadas de dimensionado y alineación.
Las siguientes preguntas deben resolverse desde el principio:
- ¿Qué sección transversal final debe alcanzar la pieza después del cepillado o perfilado?
- ¿La junta permanecerá visible, estará cubierta con pintura o se mecanizará en un perfil decorativo?
- ¿Las piezas están rectas y escuadradas antes del corte dentado, o la línea debe compensar el material irregular?
- ¿Qué especies de madera, densidades y rangos de humedad entrarán en el proceso?
- ¿La producción se basa en una medida repetitiva o en cambios frecuentes entre secciones y longitudes?
- ¿La pieza terminada se encolará por canto, se laminará, se mortajará, se perfilará o se someterá posteriormente a un mecanizado intensivo?
Estas respuestas determinan si es suficiente una configuración compacta semiautomática o si se justifica una línea integrada con alimentación automatizada, eliminación de defectos, emparejamiento de extremos, prensado y control de descarga. También determinan qué tolerancias deben especificarse en una prueba de aceptación en fábrica.
La precisión del perfil dentado es la base de la resistencia de la junta
La geometría dentada debe producirse de forma consistente de una pieza a otra. Incluso pequeñas variaciones en la longitud de los dedos, el paso, el estado de las puntas o la escuadría de los hombros pueden reducir el área de contacto o impedir el asentamiento completo bajo presión. El resultado puede ser una junta que parece cerrada por una cara, pero contiene huecos internos. Estos defectos a menudo se descubren solo después de que el cepillado expone una zona sin suficiente adhesivo o después de que el movimiento estacional somete la pieza a tensión.
Al revisar las configuraciones de los cabezales de corte y mecanizado, inspeccione cómo se referencia el material antes del corte. Una máquina que posiciona las piezas desde una cara y un canto consistentes suele ser más fácil de controlar que una que depende de superficies irregulares. La presión de sujeción, la estabilidad de alimentación, la rigidez del husillo y la accesibilidad de las herramientas influyen en la repetibilidad del perfil. Pregunte cómo se identifican y sustituyen las cuchillas desgastadas, ya que una línea que funciona bien con herramientas nuevas puede volverse inconsistente a medida que los filos de corte se deterioran.
La condición del extremo de la lámina de entrada es igualmente importante. Un extremo rugoso, desgarrado, quemado o fuera de escuadra no se corregirá simplemente añadiendo adhesivo. El equipo debe incluir una etapa eficaz de recorte o preparación cuando sea necesario, especialmente si se utilizan recortes recuperados, material secado en horno o material de ancho variable. El objetivo es presentar material limpio y colocado con precisión a la unidad de corte dentado.
No evalúe el patrón de corte de forma aislada
La longitud de los dedos y el diseño del perfil deben ajustarse a la especie de madera, la sección del componente, la resistencia requerida y el sistema adhesivo. Un perfil más profundo o más agresivo no es automáticamente mejor. Los dedos más largos pueden aumentar el área de unión, pero también pueden incrementar la carga de mecanizado y exigir una alineación más precisa. Los perfiles finos pueden ser adecuados para determinadas secciones pequeñas, pero pueden ser menos tolerantes cuando la calidad del material y el control de alimentación son inconsistentes. El proveedor de la máquina debe poder explicar el rango operativo práctico de las herramientas propuestas, en lugar de considerar universal un único patrón dentado.
El mantenimiento de las herramientas también debe formar parte de la discusión de selección. Determine si los cabezales de corte pueden retirarse y reajustarse sin un tiempo de preparación excesivo, si la máquina proporciona referencias claras de posicionamiento y si la inspección rutinaria puede realizarse de forma segura. Una línea técnicamente capaz se vuelve difícil de operar cuando el mantenimiento ordinario requiere trabajos prolongados de alineación.
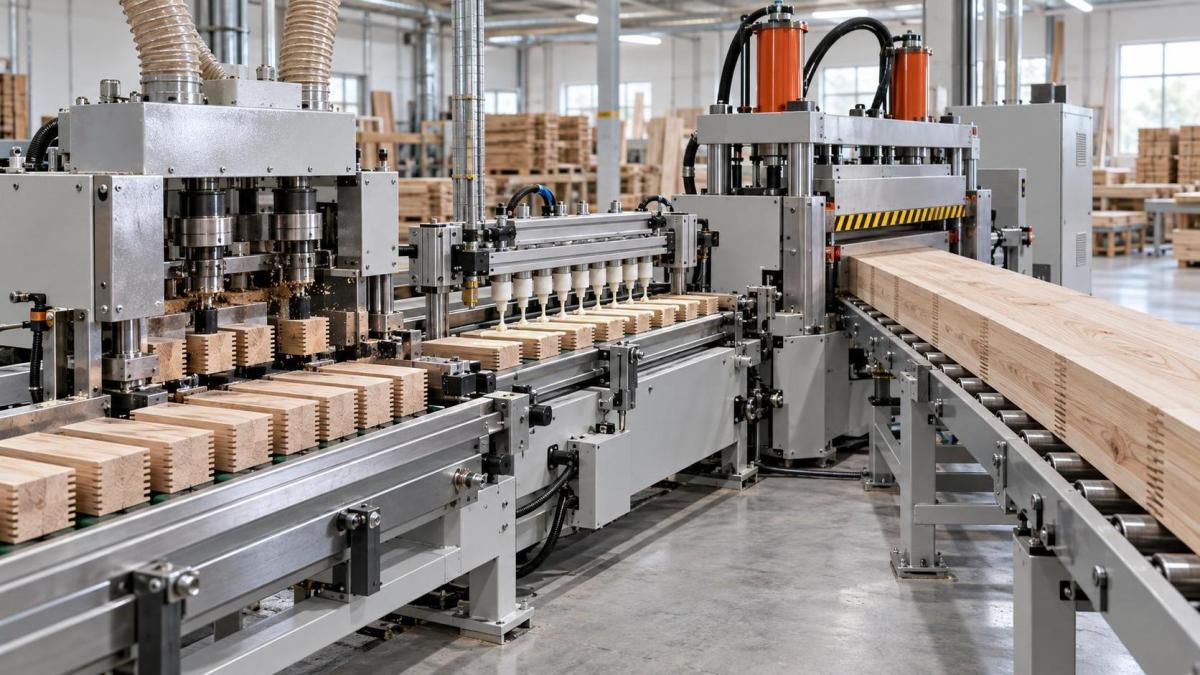
El control del adhesivo debe ajustarse a la prensa y al ritmo de producción
Las juntas dentadas fallan por razones distintas a las de los paneles encolados por canto. El adhesivo debe llegar a las superficies dentadas de unión sin acumulación excesiva, secado prematuro ni contaminación. La consistencia de la aplicación importa más que simplemente aplicar un gran volumen de adhesivo. Muy poco adhesivo puede dejar líneas de unión incompletas; demasiado puede generar rebabas, aumentar la limpieza y ocultar un mal ajuste durante la inspección visual.
Revise el método de aplicación del adhesivo en relación con el tipo de madera, la geometría de la junta y la velocidad de la línea. El equipo debe permitir una aplicación controlada y repetible, así como ajustes prácticos cuando cambien la viscosidad del adhesivo o las condiciones ambientales. También debe ser posible limpiar el aplicador sin causar largas interrupciones ni dejar residuos curados que afecten la cobertura.
El tiempo abierto de ensamblaje merece especial atención. Una vez aplicado el adhesivo, las piezas deben pasar por el posicionamiento y prensado dentro de la ventana de trabajo permitida por el fabricante del adhesivo. Una línea de máquinas con varias transferencias, zonas de acumulación o intervenciones manuales puede parecer flexible, pero puede generar variaciones de tiempo. Esto es especialmente relevante cuando las piezas largas requieren ensamblar varias piezas antes del ciclo final de prensado.
Durante la evaluación, pregunte dónde puede el operario observar la presencia de adhesivo antes de que se cierre la junta. Un proceso que no ofrece una oportunidad práctica para detectar una aplicación omitida puede producir un gran volumen de piezas defectuosas antes de que se detecte el problema. La visibilidad sencilla, el ajuste accesible y los procedimientos claros de limpieza suelen ser más valiosos que un sistema de aplicación excesivamente complejo.
El rendimiento del prensado es más que la fuerza máxima
Las especificaciones de las prensas se comparan con frecuencia solo por su capacidad de fuerza, pero las piezas estables requieren que la fuerza se aplique en la dirección correcta y se mantenga con un posicionamiento repetible. La presión axial asienta la junta dentada, mientras que puede ser necesaria una sujeción lateral y superior para evitar desalineación, torsión o movimiento de la pieza durante el cierre. La configuración requerida depende de la sección de la pieza, la especie, el estado superficial y la geometría dentada.
Examine cómo controla la prensa las siguientes condiciones:
- Alineación axial: Las piezas de unión deben encontrarse sin desplazamiento lateral que deje un escalón tras el cepillado.
- Repetibilidad de la presión: El sistema debe aplicar una presión comparable de ciclo a ciclo, no solo alcanzar una elevada carga máxima.
- Soporte de la pieza: Las piezas largas necesitan soporte durante la entrada, el prensado y la descarga para que su propio peso no influya en la alineación de la junta.
- Control de longitud: La prensa o el sistema de tope debe producir longitudes repetibles utilizables sin error dimensional acumulado.
- Momento de liberación: Una liberación prematura puede alterar una junta recién formada, especialmente cuando las condiciones de curado del adhesivo son exigentes.
Una pregunta técnica útil es si la máquina puede mantener un rendimiento estable cuando el material se encuentra cerca de los extremos superior e inferior del rango de espesor previsto. Algunos sistemas manejan bien el material nominal, pero pierden precisión a medida que varían las dimensiones. Si la producción incluirá varios tamaños, solicite una demostración o prueba de aceptación que refleje esa realidad, en lugar de una única muestra ideal.
La condición del material suele explicar los “problemas de la máquina”
Los equipos de unión dentada no pueden compensar por completo una madera inadecuada. La variación de humedad, las tensiones internas, las grietas en los extremos, las bolsas de resina, los nudos cerca de la zona de junta y las piezas deformadas afectan al mecanizado y a la unión. Una línea puede parecer tener un problema de prensado cuando la causa real es un material que recupera su forma después del corte o cambia de forma tras salir de la prensa.
El material de entrada debe clasificarse según el nivel de calidad necesario para el producto final. Las piezas con alabeo severo pueden no apoyarse correctamente contra las referencias de la máquina. Las grietas de los extremos pueden extenderse hacia la zona dentada después del recorte. El material con humedad desigual puede moverse después de la unión y crear una deformación visible en piezas largas. Estos son problemas de control de producción, pero deben influir en la selección del equipo porque la línea propuesta debe rechazar las piezas inadecuadas, permitir su recorte o tolerar un rango definido de variación.
Para piezas largas utilizadas en componentes de muebles, la orientación de la veta y la selección de color también pueden ser importantes. Una junta técnicamente sólida puede seguir siendo inadecuada si las piezas adyacentes crean una transición visual inaceptable. Cuando la apariencia es importante, considere cómo los operarios identificarán, orientarán y secuenciarán las piezas antes de que la alimentación automática elimine la oportunidad de corrección.
Elija la automatización según la variación, no solo el volumen de producción
La automatización es valiosa cuando reduce la variación en la manipulación y mantiene sincronizadas las etapas de mecanizado, encolado y prensado. Es menos valiosa cuando el flujo de material cambia constantemente y la línea no puede ajustarse rápidamente. Una configuración altamente automatizada puede volverse ineficiente si cada nueva sección transversal requiere largos reposicionamientos, cambios de herramientas o recalibración.
Al comparar equipos de unión dentada para madera maciza, calcule las necesidades de mano de obra en toda la célula de trabajo, en lugar de centrarse únicamente en el operario de la prensa. La carga de material, clasificación, preparación del adhesivo, mantenimiento de las cuchillas, descarga de piezas, inspección de calidad y gestión de retrabajos afectan al rendimiento real. Una línea que minimiza una tarea manual mientras crea cuellos de botella antes o después de la máquina puede no mejorar la producción utilizable.
Considere las interfaces de mecanizado aguas arriba y aguas abajo
Las piezas unidas por dentado rara vez se terminan en la prensa. Normalmente pasan al cepillado, corte, taladrado, perfilado, lijado o ensamblaje. El equipo de unión seleccionado debe dejar suficiente margen de mecanizado para eliminar pequeños desniveles superficiales sin reducir la sección final requerida. También debe descargar las piezas de una forma que evite daños en las juntas recientes o deformaciones por apilamiento.
En una línea que fabrica piezas perfiladas de madera maciza, puede seguir un equipo de perfilado independiente después de la preparación de las piezas. UnaFresadora de husillo puede utilizarse para el conformado de precisión, perfilado, ranurado y procesamiento de cantos después de que la pieza se haya unido y estabilizado. La configuración ZD1170A tiene una mesa de trabajo de 1130 × 670 mm, un espesor máximo de procesamiento de 120 mm, un diámetro de husillo de 35 mm, velocidades de husillo de 8000/10000 r/min y un motor de 5.5 kW. Estas cifras son relevantes al comprobar si la capacidad de perfilado posterior se adapta al tamaño de la pieza, pero una máquina de este tipo no debe considerarse un sustituto de las funciones específicas de corte dentado y prensado.
La interfaz entre las máquinas debe revisarse físicamente: altura de transferencia, soporte de rodillos, orientación de la pieza, espacio de acumulación y capacidad de aislar el material recién prensado cuando lo requiera el proceso adhesivo. Las piezas largas pueden dañarse por una manipulación deficiente incluso cuando la junta en sí es sólida.
Utilice criterios de aceptación que revelen inestabilidad oculta
Una evaluación técnica no debe terminar con una inspección visual de unas pocas piezas recién prensadas. Los criterios de aceptación deben abordar las condiciones que revelan variaciones del proceso. Inspeccione las caras de las juntas después del cepillado, compruebe si hay desalineación en la junta, verifique la consistencia de la longitud final y examine si la cobertura de adhesivo es continua en cortes de prueba representativos. Cuando sea apropiado, pruebe las muestras después de que el adhesivo haya curado bajo las condiciones especificadas para el proceso de producción.
También es útil realizar muestras que representen el rango operativo previsto: secciones más delgadas y más gruesas, piezas de entrada más cortas y más largas, y las especies con mayor probabilidad de dificultar el mecanizado o la unión. El propósito no es crear una demostración artificial del peor caso, sino confirmar que el equipo elegido es estable dentro del rango que realmente deberá manejar.
Por último, evalúe la recuperación ante fallos. Una alimentación omitida, una pieza dañada, falta de adhesivo o un problema de cuchilla deben poder identificarse antes de provocar una larga secuencia de piezas dudosas. Un acceso claro para la limpieza, puntos de ajuste seguros e información comprensible de la máquina son factores prácticos de selección porque determinan la rapidez con la que puede restablecerse la producción normal sin perder el control de la calidad de las juntas.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.