


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquinas CNC para el procesamiento de puertas para talleres de puertas a medida: ¿qué funciones son importantes?
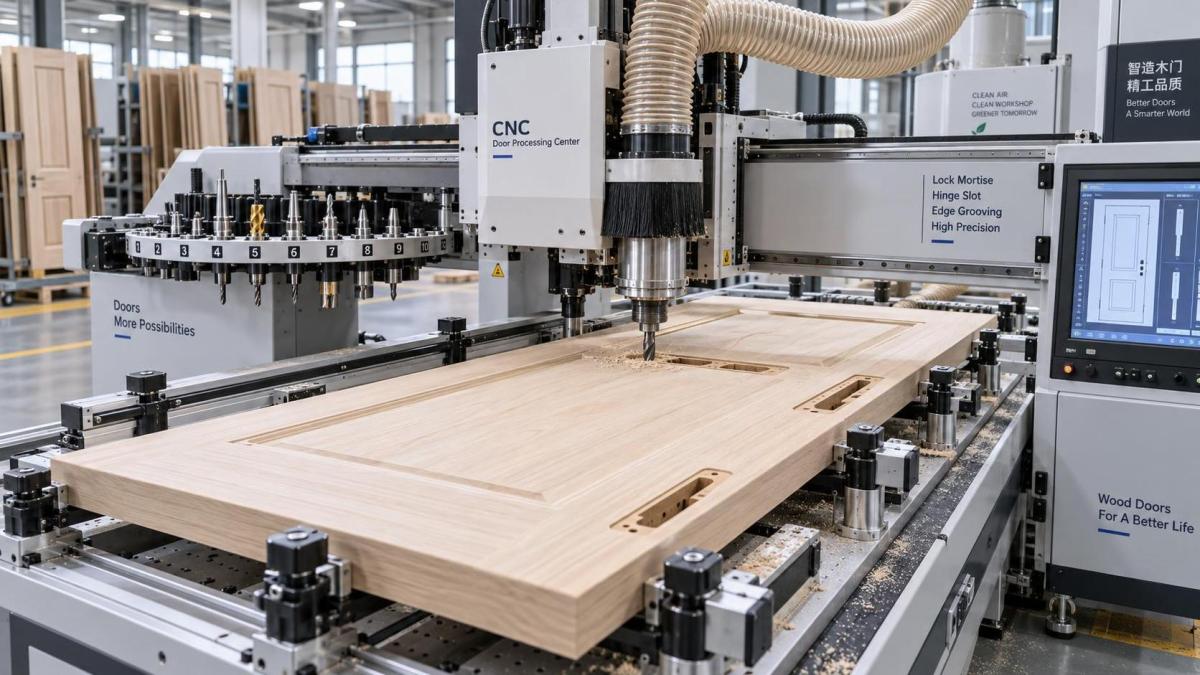
Un taller de puertas a medida no obtiene grandes beneficios de una máquina CNC simplemente porque tenga más ejes, una pantalla más grande o una lista más extensa de programas. La máquina útil es la que puede convertir una programación variable de puertas en mecanizados repetibles con un riesgo mínimo de preparación: cajas de cerradura a alturas cambiantes, cajeados de bisagras para diferentes sistemas de herrajes, taladros para manillas en ambas caras, fresados para juntas o paneles de visión y trabajos de perfilado que mantengan la precisión desde la primera puerta hasta la última.
Esta diferencia es importante porque la producción de puertas a medida rara vez es una operación de puro volumen. Las dimensiones, los espesores, la mano de apertura, los detalles de los cantos, las marcas de herrajes y los métodos de construcción de las puertas pueden cambiar de un pedido a otro. Por lo tanto, una máquina CNC para procesamiento de puertas debe evaluarse menos como un centro genérico de carpintería y más como un sistema controlado para gestionar la variación de los pedidos. Las funciones más importantes son las que eliminan el trazado manual, mantienen la precisión de las referencias después de reposicionar la puerta y permiten lanzar nuevos trabajos sin una programación prolongada ni cambios de utillaje.
Comience por la carga real de mecanizado, no por el formato anunciado de la máquina
La primera pregunta de compra no es si el taller necesita una fresadora CNC, una máquina para cerraduras de puertas o un centro de procesamiento multifunción. Es qué operaciones generan actualmente la mayor combinación de tiempo de mano de obra, riesgo de rechazo y alteración del calendario.
Para un taller que produce puertas interiores lisas con bisagras estándar y cerraduras de manilla, un centro de mecanizado de puertas dedicado o semidedicado puede ofrecer el ciclo más corto y la operación más sencilla. Para un fabricante que trabaja con puertas de madera maciza, cantos rebatidos, ranuras decorativas, bisagras ocultas, cerraduras multipunto, aberturas para acristalamiento y herrajes no estándar, resulta más importante disponer de capacidades más amplias de fresado y perfilado. Una máquina seleccionada solo para trabajos estándar de cerraduras y bisagras puede convertirse en un cuello de botella cuando cambia la mezcla de pedidos.
La propia pieza de trabajo también establece los límites. Los tableros de puerta pueden ser de núcleo hueco, núcleo macizo, panel laminado, a base de MDF, a base de contrachapado, chapados o de madera maciza. La integridad de sus cantos, los requisitos de acabado superficial, el peso, la planitud y la tolerancia de sujeción no son intercambiables. Una configuración basada únicamente en vacío que funciona bien con paneles planos puede no ser el método de sujeción adecuado para una hoja de puerta pesada, combada, estrecha o preacabada. El rendimiento anunciado del husillo es secundario si el sistema de sujeción no puede mantener una referencia estable durante el mecanizado.
El mecanizado de cerraduras y herrajes es la función principal, pero la capacidad varía
La preparación de cerraduras suele ser la primera operación que los compradores asocian con los equipos CNC para puertas. El requisito es más amplio que cortar una mortaja. Una configuración útil debe procesar el cajeado de la caja de cerradura, el rebaje de la placa frontal, el orificio del cilindro, los orificios de la manilla/cuadradillo, la holgura del pestillo y los taladros asociados con relaciones posicionales constantes. Cuando las cerraduras multipunto forman parte de la mezcla de producción, la máquina también debe admitir tiras de cerradura largas, múltiples puntos de cierre y el patrón de mecanizado correspondiente sin obligar a los operarios a realizar operaciones manuales adicionales.
La especificación importante no es simplemente la longitud máxima del cajeado para cerradura. Compruebe el rango útil de recorrido, el espesor de puerta permitido, la geometría de acceso de la herramienta y si el controlador admite programas de herrajes parametrizados. Un programa práctico debe permitir al operario introducir la altura de la puerta, la mano de apertura, la línea central de la cerradura, la distancia de entrada y la plantilla de herrajes, y después generar las coordenadas correctas. Si cada variación exige editar trayectorias de herramienta individuales, la máquina puede trasladar el esfuerzo de programación en lugar de eliminarlo.
Las bibliotecas de herrajes merecen un examen detenido. Un proveedor puede describir una biblioteca amplia, pero la revisión de compra debe determinar si contiene las familias de herrajes realmente especificadas por el taller, si las plantillas pueden crearse internamente y cómo se controlan los cambios. Una plantilla editable solo es valiosa si está protegida contra modificaciones accidentales y puede identificarse claramente por marca de herraje, modelo, revisión, rango de espesores de puerta y mano de apertura.
Otros dos detalles afectan la producción diaria. El primero es el mecanizado en una sola preparación. Si los orificios de caras opuestas deben alinearse con precisión, la capacidad de procesar ambos lados o de voltear la puerta mediante una estrategia de referencia definida tiene un efecto directo en la precisión y la mano de obra. El segundo es la evacuación de virutas. El mortajado profundo en materiales derivados de la madera o macizos produce una cantidad considerable de virutas; una extracción deficiente puede afectar la calidad de corte, la vida útil de la herramienta, la consistencia de la profundidad y el tiempo de limpieza.
El procesamiento de bisagras debe corresponderse con la cartera de herrajes
El trabajo con bisagras revela un error de selección habitual: tratar todo el mecanizado de bisagras como equivalente. Las bisagras de libro, las bisagras ocultas, los sistemas pivotantes, las bisagras ajustables y los herrajes para puertas cortafuego de alta resistencia requieren diferentes geometrías de cajeado, patrones de taladrado y tolerancias. La máquina debe evaluarse frente a las bisagras que generan mayor complejidad o mayor coste de error, no simplemente frente a la bisagra estándar más utilizada.
Para las bisagras de libro, las principales consideraciones son las dimensiones del cajeado, el tratamiento de las esquinas, el taladrado de los orificios para tornillos y las posiciones repetibles respecto a la parte superior o inferior de la puerta. Para las bisagras ocultas, la profundidad de fresado, el acceso al eje de taladrado y la relación entre las especificaciones de la hoja y del marco de la puerta se vuelven más críticos. Una máquina puede cortar un cajeado con precisión y aun así no ser adecuada si no puede taladrar de forma fiable las posiciones angulares o frontales requeridas, o si carece de un método eficiente para cambiar entre plantillas de bisagras.
El control de referencias es fundamental. Cuando una misma puerta se mecaniza para bisagras, cerradura y herrajes de manilla, cada operación debe derivarse de una referencia coherente. La referencia preferida depende del método de producción: canto superior, canto inferior, canto de cerradura o un centro de puerta definido. Lo importante es que la lógica del software refleje las convenciones de dibujo del taller y que los operarios no tengan que compensar manualmente la mano de apertura o la orientación.
Los compradores deben solicitar una demostración utilizando una programación de herrajes real o representativa, incluidas puertas de apertura a izquierda y a derecha. Una muestra genérica de cajeado de bisagra no demuestra que la lógica de preparación de la máquina evitará costosos errores de imagen especular.
El fresado y el perfilado determinan si la máquina admite trabajos a medida o solo preparaciones estándar
Un taller de puertas con una cartera diversa necesita más que taladrado y mortajado. La capacidad de fresado puede ser necesaria para rebajes perimetrales, ranuras para burletes, canales para juntas automáticas, tiradores enrasados, ranuras decorativas en V, rejillas, aberturas para paneles de visión o ranuras para juntas intumescentes cuando lo exija la especificación de la puerta. Estas operaciones varían ampliamente en diámetro de herramienta, dirección de corte, acabado requerido y sensibilidad al desgarro del material.
La potencia del husillo es importante, pero no debe considerarse de forma aislada. Evalúe el rango de velocidad del husillo, el sistema de pinza o portaherramientas, el método de cambio de herramienta, las posiciones de herramienta disponibles y si la máquina puede completar la secuencia necesaria sin intervención manual repetida. Un cambiador de herramientas con muy pocas posiciones puede generar tiempo de preparación oculto si un trabajo requiere desbaste, acabado, taladrado, perfilado y herramientas especiales para herrajes. Por el contrario, un gran cambiador automático de herramientas añade costes y exigencias de mantenimiento que pueden no estar justificados para una gama de producción limitada y estable.
La estructura de la máquina y la disposición de los apoyos también influyen en la calidad de los cantos. Las hojas de puerta largas necesitan apoyo en toda su longitud. Un apoyo insuficiente puede permitir vibraciones, especialmente durante cortes profundos de perfil cerca de un canto. Para puertas chapadas o preacabadas, la capacidad de controlar los cortes de entrada y salida, utilizar estrategias adecuadas de rayado o acabado y evitar daños superficiales puede ser más importante que lograr el ciclo teórico más corto.
Cuando las puertas perfiladas de madera maciza forman parte de la producción, confirme si la máquina está diseñada para una eliminación sustancial de material o solo para mecanizado localizado. Un centro compacto para cerraduras de puertas no sustituye automáticamente a un centro de mecanizado CNC correctamente especificado ni a una línea de perfilado dedicada.
La sujeción, la carga y la manipulación de puertas suelen subestimarse
Una máquina CNC para procesamiento de puertas puede contar con software y unidades de corte capaces, pero aun así rendir por debajo de lo esperado porque la manipulación no se adapta bien al tamaño y peso de la puerta. La revisión de compra debe trazar el movimiento completo de la hoja: carga, referenciación, sujeción, mecanizado, volteo cuando sea necesario, descarga y transferencia a la siguiente operación.
Los apoyos de vacío, las abrazaderas mecánicas, los sistemas de prensado vertical y los métodos combinados tienen límites. El vacío requiere un sellado y una superficie de contacto adecuados; puede ser menos fiable en piezas texturizadas, porosas, deformadas o estrechas. Las abrazaderas mecánicas proporcionan una sujeción más fuerte, pero pueden obstruir las trayectorias de las herramientas o dejar zonas sin mecanizar a menos que el programa y la secuencia de sujeción las tengan en cuenta. Para caras preacabadas, deben examinarse los puntos de contacto por el riesgo de marcas.
Las dimensiones de las puertas deben verificarse frente a la envolvente de trabajo real, en lugar de una declaración simplificada de “tamaño máximo de puerta”. Incluya las hojas más pequeñas y más grandes, la construcción más gruesa, las hojas estrechas, los productos pesados de núcleo macizo y cualquier puerta con recortes de acristalamiento que reduzcan el área de sujeción. Si la carga es manual, el acceso ergonómico y el riesgo de dañar las superficies acabadas merecen la misma atención que la capacidad nominal de la máquina.
El software debe reducir la interpretación, no limitarse a mostrar geometría
La diferencia más decisiva entre máquinas puede estar en la capa de software. La producción a medida depende de convertir una programación de puertas en instrucciones inequívocas. Un software útil acepta dimensiones variables y parámetros de herrajes, aplica reglas de mano de apertura y orientación de cantos, y genera una confirmación clara en el lado de la máquina antes de comenzar el corte.
La integración con software de diseño, ERP o gestión de pedidos puede ser beneficiosa, pero solo cuando los datos de origen son rigurosos. La importación directa de dimensiones o códigos de herrajes incorrectos crea errores con mayor rapidez. El requisito más inmediato es la trazabilidad: cada programa debe estar vinculado a un identificador de trabajo o de puerta, y el operario debe poder verificar el herraje seleccionado, las dimensiones de la puerta, la orientación del material y el lado de mecanizado.
El soporte remoto también es una cuestión funcional, no una característica de servicio opcional. Los equipos CNC para puertas dependen de controladores, accionamientos, versiones de software y parámetros que pueden requerir un diagnóstico que vaya más allá del mantenimiento mecánico ordinario. Antes de realizar un pedido, determine cómo se gestiona el acceso remoto, qué vía de respuesta existe para fallos de software, si se suministran archivos de copia de seguridad y procedimientos de restauración, y si los componentes críticos del controlador pueden obtenerse en el país de operación.
Las afirmaciones de precisión deben traducirse en criterios de aceptación a nivel de puerta
La precisión de posicionamiento indicada en catálogo no establece por sí sola la calidad de la puerta terminada. La fabricación de puertas exige precisión funcional: las bisagras deben permitir holguras correctas, los herrajes de cerradura deben funcionar libremente, las manillas deben alinearse y las características fresadas deben situarse a la distancia correcta del canto de referencia. Estos resultados dependen del movimiento de la máquina, el estado de las herramientas, la sujeción, la uniformidad de las hojas, la calibración y la disciplina de preparación.
Una discusión significativa sobre la aceptación en fábrica debe definir los tipos de puerta representativos del comprador y las características que se comprobarán. El proveedor debe aclarar cómo se referencia la puerta, cómo se gestionan la falta de escuadra o las variaciones de cantos, qué rutina de calibración se requiere y cómo se verifican las piezas repetidas. Es razonable incluir condiciones difíciles pero habituales en la revisión: un par de puertas de apertura a izquierda y a derecha, más de un espesor, una caja de cerradura larga y herrajes que requieran tanto fresado como taladrado.
La responsabilidad sobre las herramientas debe ser explícita. Algunas máquinas se suministran con herramientas básicas, pero no con el conjunto completo necesario para el paquete de herrajes del comprador. La calidad de las herramientas, la geometría, el equilibrado y la disponibilidad de repuestos afectan tanto al acabado como a la repetibilidad. Una dotación inicial de herramientas baja puede ser engañosa si debe adquirirse por separado un paquete de herramientas listo para producción después de la puesta en marcha.
No confunda el dimensionado previo de paneles con el mecanizado CNC de puertas
La producción de puertas comienza con frecuencia con el corte y dimensionado de componentes o piezas en bruto a base de tableros, pero este es un proceso independiente del mecanizado CNC de herrajes y perfiles. Una sierra escuadradora puede ser un equipo previo adecuado cuando se requiere un corte preciso de MDF, contrachapado, madera maciza o materiales de panel antes de que las puertas pasen a operaciones posteriores. Por ejemplo, laZD350 se especifica con una mesa deslizante de 3.200 mm, una hoja principal de 350 mm, un grupo de sierra con elevación eléctrica e inclinación de hoja de 45° a 90°. Estas características son relevantes para la preparación de piezas en bruto y el corte de paneles, no sustituyen a un CNC dedicado para procesamiento de puertas.
Mantener estas funciones separadas durante la adquisición evita un costoso error de especificación. Un taller puede necesitar tanto una preparación precisa de piezas en bruto como un mecanizado flexible de puertas, pero la decisión de compra debe identificar dónde corresponde cada proceso, cómo fluye el material entre ellos y si se está pidiendo a una máquina que cubra tareas fuera de su rango productivo.
El riesgo del ciclo de vida está condicionado por la facilidad de mantenimiento y el control de cambios
El precio inicial es visible; la exposición a tiempos de inactividad es menos visible, pero a menudo más disruptiva. Evalúe la disponibilidad de piezas de desgaste, las disposiciones para el servicio del husillo, los componentes neumáticos y de vacío, la documentación eléctrica, el soporte del controlador y la capacidad del proveedor para suministrar la configuración exacta de máquina solicitada. Una máquina construida con piezas propietarias poco comunes puede generar un largo periodo de recuperación después de una avería relativamente pequeña.
La puesta en marcha debe incluir más que la instalación y una demostración básica. La entrega requiere copias de seguridad de parámetros de la máquina, planos eléctricos y neumáticos, intervalos de mantenimiento, requisitos de lubricación, listas de herramientas, instrucciones de seguridad, explicaciones de alarmas y un método definido para crear y aprobar nuevos programas de herrajes. Sin esta transferencia, el taller sigue dependiendo de soporte externo para variaciones rutinarias.
Por lo tanto, la máquina adecuada no es la que tiene la lista de capacidades más extensa. Es aquella cuyas funciones de cerradura, bisagras, taladrado, fresado, sujeción y software se ajustan a la gama de puertas que realmente se vende; cuyo método de manipulación se adapta al producto físico; y cuyo modelo de soporte puede mantener la producción recuperable cuando las herramientas, los programas o los componentes requieren atención. Esa es la combinación que convierte la capacidad CNC en una producción fiable de puertas a medida, en lugar de otra fuente de complejidad de preparación.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.