


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir una lijadora calibradora para madera para tolerancias de espesor estrictas
Cómo elegir una lijadora calibradora para madera con tolerancias de espesor estrictas
Para los evaluadores técnicos que trabajan con especificaciones exigentes de paneles, una lijadora calibradora para madera debe hacer más que mejorar el aspecto de la superficie. Debe proporcionar repetidamente un espesor predecible en cada lote de producción.
La elección correcta depende de un comportamiento medible de la máquina: rigidez estructural, precisión de referencia, consistencia del avance, control del abrasivo, extracción de polvo y la capacidad del proveedor para respaldar la precisión a largo plazo.
Cuando la variación de espesor afecta al chapado, laminado, recubrimiento, ensamblaje o mecanizado CNC posteriores, el lijado se convierte en un proceso de calibración controlado en lugar de una operación de acabado.
Esta guía explica cómo evaluar una lijadora calibradora para madera para tolerancias estrictas, identificar fuentes ocultas de variación y comparar especificaciones en función de requisitos reales de fabricación.
Comience por la tolerancia final requerida
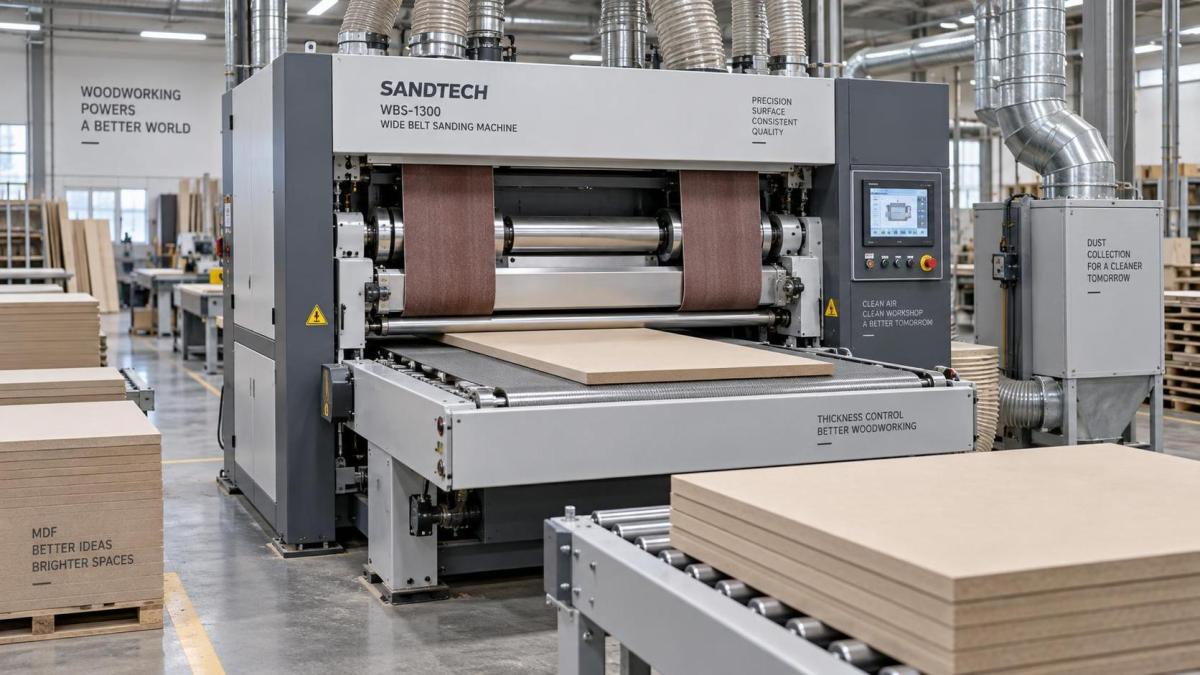
La evaluación técnica debe comenzar con la tolerancia final del panel, no con la anchura de lijado anunciada ni la potencia del motor de la máquina. Un objetivo de tolerancia claro determina cada decisión importante de configuración.
Por ejemplo, un componente de mobiliario puede permitir un rango de espesor más amplio que el núcleo de una puerta de armario, un panel chapado, un tablero de suelo de madera técnica o un sustrato para encimera laminada.
Defina si la tolerancia se aplica a un solo panel, entre paneles de un lote o entre turnos. Se trata de requisitos diferentes con distintas causas de variación.
Una máquina capaz de alcanzar una dimensión una vez no es necesariamente capaz de mantener esa dimensión durante un programa de producción de ocho horas con condiciones cambiantes del material.
Los evaluadores deben solicitar datos de repetibilidad en condiciones representativas, incluidos la anchura y el espesor del panel, la especie o composición del tablero, la tasa de eliminación, el grano abrasivo y la velocidad de avance de producción.
La tolerancia aceptable también debe reflejar la capacidad de medición. Si los instrumentos de la planta no pueden verificar de forma fiable la variación requerida, las pruebas de aceptación de la máquina producirán conclusiones inciertas.
Considere la ruta de fabricación completa antes de especificar la precisión. El espesor puede cambiar después del lijado debido al movimiento de humedad, la acumulación de recubrimiento, la variación del prensado o las operaciones de mecanizado posteriores.
Una especificación de compra práctica indica las dimensiones de entrada y salida requeridas, la variación permitida, el método de inspección, la cantidad de muestras y las condiciones de funcionamiento para las pruebas de aceptación en fábrica.
Evalúe primero el sistema de referencia de calibración
El sistema de referencia de calibración es la base del control de espesor. Establece la relación entre los cabezales abrasivos, el soporte de la pieza de trabajo, los elementos de presión y la dimensión final del panel.
En las máquinas de banda ancha, la mesa transportadora, el tambor de contacto, el conjunto de patín y el mecanismo de ajuste del cabezal deben mantenerse geométricamente estables ante cargas de lijado variables.
Un bastidor robusto reduce la deflexión cuando entran en la máquina paneles anchos o densos. Una construcción ligera puede parecer adecuada durante las demostraciones, pero revelar variaciones durante la producción industrial continua.
Inspeccione la base de la máquina, la estructura de las columnas, la disposición del soporte del cabezal y el mecanismo de elevación. Las estructuras soldadas o fuertemente mecanizadas generalmente proporcionan una alineación más estable que las alternativas de construcción ligera.
Pregunte cómo se ajusta y mide la altura del cabezal de lijado. Los sistemas de tornillo de precisión, el posicionamiento electrónico, la retroalimentación de codificadores y los puntos de referencia mecánicos fiables mejoran los ajustes repetibles.
Las pantallas digitales son útiles, pero no generan precisión por sí solas. Su valor depende de la calidad de los sensores, el control de la holgura mecánica, los procedimientos de calibración y el control de acceso de los operadores.
Compruebe si la máquina permite la calibración del punto cero con respecto a un panel de referencia verificado o a un bloque patrón. Esta rutina debe ser lo suficientemente sencilla para el mantenimiento normal de producción.
Evalúe también la capacidad de bloquear los ajustes críticos. Una configuración precisa puede desviarse si los componentes de posicionamiento del cabezal, los sistemas de presión o los transportadores no se mantienen firmemente durante el funcionamiento.
La estabilidad del avance suele determinar la precisión real
Un avance uniformemente controlado es esencial porque un movimiento inconsistente del transportador cambia el tiempo de contacto abrasivo, la eliminación de material y la carga superficial a lo largo del panel.
Un transportador de velocidad variable debe mantener un movimiento estable bajo carga. Los cambios bruscos de velocidad pueden generar diferencias de espesor, especialmente cuando la máquina elimina una cantidad considerable de material en pasadas de calibración.
Inspeccione detenidamente la construcción del transportador. Una mesa rígida, un sistema de guiado fiable, una banda duradera y una disposición de tensado correctamente diseñada contribuyen a un soporte fiable del panel.
Para tolerancias estrictas, el panel debe mantenerse referenciado de forma constante durante el lijado. El rebote del transportador, el desgaste de la banda, la acumulación de residuos o una presión de sujeción insuficiente pueden introducir variaciones medibles.
Los rodillos de presión y las zapatas de presión segmentadas merecen especial atención. Deben sujetar firmemente la pieza de trabajo sin comprimir los materiales más blandos hasta el punto de distorsionar la lectura final de espesor.
La madera blanda, los tableros de partículas ligeros, los productos con núcleo de nido de abeja y algunos paneles compuestos requieren estrategias de presión diferentes a las aplicaciones de madera dura densa o tablero de fibra de alta densidad.
Pregunte a los proveedores cómo maneja su máquina piezas cortas, piezas estrechas, paneles deformados y lotes de tamaños mixtos. Estas condiciones con frecuencia revelan debilidades ocultas durante las pruebas de demostración estándar.
Una prueba útil incluye mediciones repetidas en el borde de entrada, el centro y el borde de salida. Esto revela si el control de avance produce conicidad, rebaje en los extremos o cambios localizados de espesor.
Seleccione cabezales abrasivos para calibración, no solo para la calidad de acabado
Una lijadora calibradora para madera debe configurarse según la eliminación de material y la tolerancia final requeridas. La secuencia de abrasivos debe equilibrar la capacidad de corte, la gestión térmica y los requisitos de superficie.
Un tambor de contacto es generalmente el componente principal de calibración porque proporciona una acción de corte firme y controlada. El diámetro, la dureza, el equilibrio y el estado de la superficie del tambor afectan directamente al rendimiento.
Los diámetros de tambor más grandes pueden mejorar las características de contacto y la vida útil del abrasivo, mientras que una dureza de goma correctamente seleccionada ayuda a adaptar la máquina al material del panel y al objetivo de eliminación.
Los tambores más duros suelen permitir una calibración más precisa y una acción de corte más potente. Los tambores más blandos pueden mejorar la adaptación, pero pueden aumentar la sensibilidad a la variación del material y a los cambios de presión.
Un cabezal de patín es valioso para refinar la superficie después de la calibración, pero no debe suponerse que corregirá errores importantes de espesor producidos por una primera etapa inestable.
Para muchas aplicaciones exigentes, una configuración de tambor más patín ofrece un equilibrio eficaz. El tambor establece la dimensión, mientras que el patín elimina rayas y mejora la uniformidad de la superficie.
Varios cabezales de tambor pueden aumentar la capacidad de eliminación y distribuir la carga de trabajo. Sin embargo, más cabezales también requieren una alineación cuidadosa, disciplina de mantenimiento y una comprensión clara de la función de cada cabezal.
Revise los procedimientos de cambio de abrasivos y los controles de guiado de la banda. La sustitución frecuente de bandas no debe requerir una recalibración prolongada, ya que la variabilidad de configuración puede reducir el beneficio de una máquina de precisión.
Adapte la capacidad de la máquina a la mezcla real de materiales
La capacidad debe evaluarse utilizando los casos de producción más exigentes, no los promedios nominales. La densidad del material, la anchura, la variación inicial de espesor, el contenido de humedad y la eliminación requerida afectan a las cargas de lijado.
Una máquina que funciona bien con tiras estrechas de madera dura puede comportarse de manera diferente al procesar paneles MDF de anchura completa, tableros de madera laminada encolada, contrachapado o componentes compuestos chapados.
La potencia del motor debe proporcionar una reserva suficiente para las tasas de eliminación previstas. Los cabezales de lijado con potencia insuficiente pueden ralentizar la producción, sobrecargar las bandas abrasivas, generar calor y reducir la consistencia dimensional.
Sin embargo, una alta potencia del motor por sí sola no garantiza una calibración precisa. La máquina también necesita un transportador estable, un tambor de contacto adecuado, una construcción equilibrada del cabezal y una evacuación eficaz del polvo.
Especifique los espesores máximo y mínimo de la pieza de trabajo, el rango de anchuras, la pieza de trabajo práctica más corta y las velocidades de avance objetivo. Estos valores deben coincidir con los planes previsibles de desarrollo de productos.
Las líneas de producción con formatos de material variables pueden beneficiarse del ajuste automático de espesor, recetas programables y controles de cabezal agrupados. Estas características reducen el tiempo de configuración y disminuyen los errores dependientes del operador.
Para operaciones de alto volumen, evalúe el rendimiento a la tolerancia requerida en lugar de la velocidad máxima anunciada del transportador. La velocidad máxima puede aplicarse únicamente a pasadas de acabado muy ligeras.
Solicite un cálculo de la tasa de eliminación basado en su material. Esto permite una comparación más útil que afirmaciones generales sobre productividad o declaraciones amplias sobre capacidad industrial.
Controle el calor, el polvo y la carga del abrasivo
La estabilidad térmica es importante al evaluar tolerancias de espesor estrictas. El calor generado por una presión de lijado excesiva o por abrasivos obstruidos puede alterar el comportamiento de corte y crear una eliminación de material inconsistente.
El calor es especialmente relevante con madera resinosa, MDF, tableros de partículas, paneles revestidos y superficies contaminadas con adhesivo. Estos materiales pueden cargar rápidamente las bandas y reducir la consistencia de la calibración.
Un diseño eficaz de extracción de polvo ayuda a mantener el rendimiento de corte del abrasivo. También protege los componentes internos, mejora la visibilidad y reduce los depósitos en el transportador y las superficies de referencia.
Revise el número, tamaño y ubicación de las bocas de extracción. El proveedor debe especificar el caudal de aire requerido y confirmar si el rendimiento indicado presupone un sistema externo de extracción correctamente diseñado.
Una extracción inadecuada puede provocar una carga prematura de la banda, marcas de lijado irregulares, recirculación de polvo y resultados de espesor imprecisos. Debe tratarse como parte del rendimiento de la máquina, no como una cuestión independiente de servicios auxiliares.
Evalúe las opciones de limpieza automática de bandas, sistemas de chorro de aire y supervisión de abrasivos cuando la carga de material sea un problema recurrente. Estas características pueden mejorar el tiempo de actividad y reducir la variabilidad de la calidad de acabado.
Inspeccione también la accesibilidad para la limpieza. Los operadores deben poder retirar el polvo de forma segura de las zonas críticas sin un desmontaje prolongado ni accesos inseguros alrededor de componentes de lijado en movimiento.
La selección de abrasivos debe documentarse por tipo de producto. Una secuencia de grano constante, la calidad de las bandas, los intervalos de sustitución y las condiciones de almacenamiento son necesarios para preservar resultados de calibración repetibles.
Verifique la precisión con una prueba de aceptación estructurada
Las pruebas de aceptación en fábrica deben utilizar el material real de sus paneles siempre que sea posible. Los tableros de muestra genéricos no pueden representar por completo la variación de densidad, el comportamiento de la humedad, el estado de la superficie ni la calidad del mecanizado.
Antes de las pruebas, acuerde los instrumentos de medición, el estado de calibración, las ubicaciones de las muestras y el formato de informe. Esto evita disputas causadas por prácticas de medición inconsistentes después de la entrega.
Mida cada panel en varios puntos a lo ancho y a lo largo. Una única medición central puede ocultar variaciones en los bordes, errores diagonales, conicidad en el borde de entrada o inestabilidad en el borde de salida.
Pruebe al menos varias piezas de trabajo consecutivas después de que la máquina alcance las condiciones normales de funcionamiento. Las lecturas de una máquina fría pueden diferir de los resultados obtenidos después de cargas de producción sostenidas.
Incluya diferentes cantidades de eliminación en la prueba. Una máquina puede mantener la tolerancia durante una pasada de acabado ligera, pero mostrar una mayor variación al realizar un trabajo de calibración significativo.
Registre la velocidad del transportador, los ajustes del cabezal, el estado del abrasivo, el estado de la extracción de polvo, las condiciones ambientales y los ajustes del operador. Estos detalles hacen que el resultado de aceptación sea reproducible y útil posteriormente.
Solicite comprobaciones geométricas de referencia antes del envío, incluidas la excentricidad del tambor, la planitud del transportador, el paralelismo del cabezal y el rendimiento de guiado. Dichos registros establecen una referencia para el mantenimiento futuro.
Una prueba de aceptación bien definida protege a ambas partes. Confirma expectativas de rendimiento realistas y revela si una configuración necesita ajustes antes de que la máquina entre en producción.
Considere el mantenimiento, el servicio y la estabilidad durante el ciclo de vida
La precisión depende del mantenimiento continuo. Una lijadora calibradora con un sólido rendimiento inicial puede perder precisión cuando se descuidan los rodamientos, las bandas transportadoras, los elementos de presión y los sistemas de ajuste.
Evalúe los requisitos de mantenimiento diario, semanal y periódico antes de la compra. La mejor máquina para una fábrica ocupada es aquella cuyas comprobaciones críticas resultan prácticas dentro de las rutinas normales de operación.
Pregunte qué piezas se consideran elementos de desgaste, cuáles son sus intervalos de servicio previstos y si la sustitución requiere técnicos especialistas. Los revestimientos de tambor, las bandas, los rodamientos, los rodillos y los sensores merecen especial atención.
La disponibilidad de repuestos es una cuestión de riesgo técnico, no simplemente un detalle de compra. Las largas demoras para obtener componentes esenciales pueden detener la producción y generar resultados inconsistentes después de reparaciones temporales.
El soporte del proveedor debe incluir orientación para la instalación, formación de operadores, diagnóstico remoto cuando esté disponible, documentación de mantenimiento y acceso a personal de servicio experto para la resolución de problemas.
Para los compradores internacionales, verifique la experiencia exportadora del proveedor, el soporte para configuraciones eléctricas, la calidad de la documentación y la capacidad de suministrar piezas a través de canales logísticos fiables.
Qingdao Zhongding Machinery Co., Ltd. brinda apoyo a los clientes del sector de la madera mediante la selección de maquinaria, asistencia técnica, suministro de repuestos y servicio posventa orientados a mantener el valor operativo a largo plazo.
Al comparar cotizaciones, incluya junto con el precio de compra el coste de los abrasivos, la energía, la integración de extracción, el mantenimiento rutinario, la formación, los repuestos y el tiempo de inactividad previsto.
Elabore una matriz de decisión antes de realizar la selección final
Una matriz de decisión estructurada ayuda a los evaluadores técnicos a evitar elegir una máquina basándose en una sola especificación atractiva. Asigne puntuaciones ponderadas a los factores que afectan al riesgo real de su producción.
La precisión y la repetibilidad deben recibir la máxima ponderación cuando las tolerancias estrictas de espesor no son negociables. La estabilidad del avance, la rigidez del bastidor y el diseño de referencia de calibración deben seguirles de cerca.
A continuación, puntúe la configuración abrasiva, el rendimiento a las tasas de eliminación requeridas, el nivel de automatización, la compatibilidad de extracción de polvo, la accesibilidad para el mantenimiento, las medidas de seguridad y la capacidad de respuesta del proveedor.
Utilice pruebas en lugar de descripciones comerciales siempre que sea posible. Los datos de pruebas de fábrica, las especificaciones de componentes, las referencias de clientes, los manuales de mantenimiento y las inspecciones físicas proporcionan elementos de comparación más sólidos.
No pase por alto los factores relacionados con el operador. Una lijadora calibradora para madera técnicamente capaz puede seguir ofreciendo un rendimiento inferior cuando los controles son confusos, la configuración es difícil o los puntos de inspección rutinaria son inaccesibles.
Los requisitos de producción también pueden justificar características de automatización, como el ajuste electrónico de espesor, el control de presión seccional, el almacenamiento de recetas e indicadores de diagnóstico integrados para familias de productos repetitivos.
Elija opciones que resuelvan las limitaciones identificadas del proceso. Evite pagar por características que añaden complejidad sin mejorar el control dimensional, la eficiencia de cambio, la capacidad de mantenimiento o la seguridad del operador.
La decisión final debe vincular la configuración de la máquina con un resultado de producción definido: espesor estable del panel, menores tasas de rechazo, procesamiento posterior fiable y costes operativos predecibles.
Conclusión
Elegir una lijadora calibradora para madera con tolerancias de espesor estrictas requiere más que comparar entre proveedores la anchura de lijado, la potencia del motor o las cifras principales de capacidad.
La mejor elección combina una plataforma mecánica rígida, un sistema de referencia preciso, un avance estable, cabezales abrasivos adecuados, extracción de polvo controlada y pruebas de aceptación verificables.
Los evaluadores técnicos deben valorar el rendimiento utilizando sus propios materiales, tasas de eliminación requeridas y condiciones de producción realistas. Este enfoque revela los riesgos antes de la instalación, en lugar de después de una interrupción costosa.
Cuando se evalúan conjuntamente la precisión, la facilidad de mantenimiento y el soporte durante el ciclo de vida, la máquina seleccionada puede proporcionar una calibración uniforme de paneles y un valor duradero en operaciones exigentes de producción de madera.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.