


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cepilladora-regruesadora frente a máquinas independientes: ¿cuándo tiene sentido una unidad combinada?
Una máquina combinada de cepilladora y regruesadora tiene sentido cuando la limitación no es simplemente el presupuesto, sino la relación entre el espacio disponible en el suelo, el flujo de las tablas, el tamaño de los lotes y la tolerancia a los cambios de configuración. A menudo representa una compra de capital más racional para un taller compacto que produce trabajos variados en cantidades limitadas. Las máquinas independientes de cepillado y regruesado suelen ser la opción más sólida cuando el aplanado es una operación de producción continua, cuando varios operarios necesitan acceder al proceso o cuando detenerse para convertir una máquina crea un cuello de botella medible.
El error es tratar la decisión como una comparación entre «una máquina frente a dos máquinas». Una unidad combinada reúne dos operaciones que pueden realizarse en secuencia sobre la misma tabla, pero no permite que dichas operaciones se lleven a cabo simultáneamente. Esta diferencia determina su verdadero valor productivo.
La diferencia operativa detrás de las mismas dos funciones
Ambas configuraciones preparan madera en bruto para un mecanizado preciso. El cepillado establece una cara de referencia plana y un canto recto y a escuadra. El regruesado lleva después la cara opuesta a un espesor controlado, conservando la superficie de referencia creada en la cepilladora. El orden es importante: una regruesadora no puede corregir de forma fiable una tabla combada o torcida, ya que puede seguir la forma existente en lugar de eliminarla.
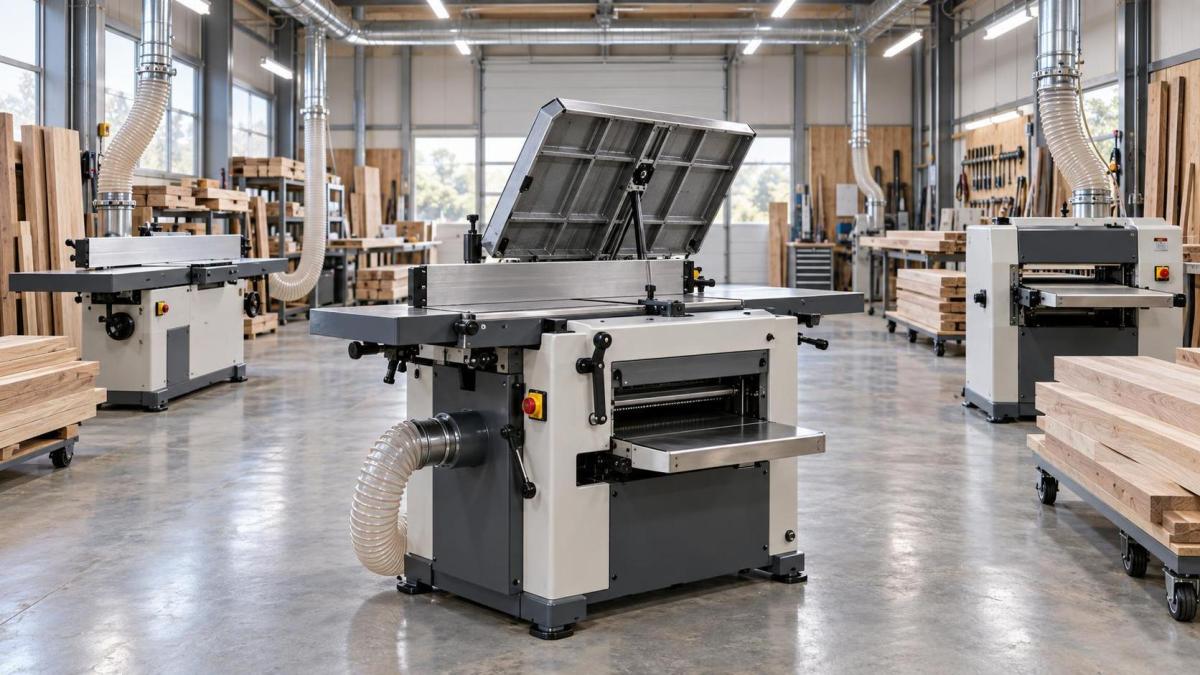
Con máquinas independientes, un operario puede cepillar material en una máquina mientras otro regruesa material previamente preparado en la otra. El material avanza por la célula con pocas interrupciones. Una unidad combinada de cepilladora y regruesadora realiza el mismo trabajo, pero sus mesas, guía, campana de aspiración o configuración de avance generalmente deben reposicionarse antes de iniciar el regruesado. El método exacto de conversión varía según el diseño. Algunas máquinas utilizan mesas de cepillado elevables; otras requieren plegar o mover secciones. La cuestión práctica es si la conversión interrumpe el flujo de trabajo en un momento inconveniente.
Esto no hace que una máquina combinada sea inherentemente lenta. Si un operario procesa un lote de tablas mediante cepillado antes de convertir la máquina y regruesar todo el lote, el tiempo perdido puede ser moderado. Si el trabajo alterna constantemente entre cepillado y regruesado —por ejemplo, al fabricar piezas con dimensiones cambiantes, corregir material durante el ajuste o gestionar muchos trabajos pequeños y mixtos— la conversión resulta más disruptiva.
El espacio en el suelo es más que la huella de la máquina
El espacio es la razón más visible para elegir una combinación de cepilladora y regruesadora, pero las evaluaciones de compra suelen subestimar el espacio libre que necesita cada configuración. Las tablas largas requieren espacio sin restricciones para la entrada y salida. Una máquina combinada puede tener una huella de gabinete compacta y, aun así, necesitar un espacio considerable cuando se abren las mesas de cepillado. La dirección de avance de la regruesadora también requiere una trayectoria segura para el material. Los estantes de almacenamiento, carros, conductos de aspiración y el espacio para que se sitúe el operario pueden crear restricciones que no son evidentes en un plano general de distribución del proveedor.
Las máquinas independientes exigen más superficie permanente, pero a veces pueden colocarse para crear un flujo de material unidireccional más fluido: almacenamiento de material en bruto, cepilladora, regruesadora y luego corte o mecanizado. Esta disposición reduce la manipulación y limita la posibilidad de mezclar madera aplanada con material sin aplanar. En una instalación más grande, esta ventaja de flujo puede valer más que el espacio ahorrado por una unidad combinada.
Sin embargo, para un taller con restricciones de espacio, una unidad combinada puede hacer posible una capacidad de aplanado que de otro modo sería impracticable. La cuestión relevante no es si dos máquinas independientes caben al medirlas ajustadamente contra las paredes. Es si el taller puede operar cualquiera de las dos disposiciones de forma segura sin mover material, desmontar configuraciones temporales ni bloquear otro proceso esencial cada vez que se aplana material largo.
La capacidad depende de la programación, no solo de la velocidad de avance
Las comparaciones de catálogo pueden poner demasiado énfasis en la velocidad del cabezal de corte, la velocidad de avance y el ancho máximo. Estas especificaciones importan, pero la diferencia de producción entre configuraciones se rige con frecuencia por el comportamiento de preparación. Una cepilladora dedicada y una regruesadora dedicada conservan sus ajustes. Una vez establecidos las guías, las mesas y el espesor de regruesado, los operarios pueden volver a cualquiera de los procesos sin cambiar la configuración de la máquina.
Una unidad combinada recompensa la disciplina de trabajo por lotes. Por ejemplo, la madera en bruto puede dividirse por especie, espesor o familia de piezas finales; primero se procesan todas las piezas que requieren cepillado de caras y cantos; se convierte la máquina; y después se regruesa el grupo. Este método funciona especialmente bien cuando la preparación del material se planifica antes del mecanizado final.
Funciona peor cuando el material llega de forma irregular, cuando las tablas deben aplanarse según sea necesario para realizar ajustes personalizados frecuentes o cuando una persona debe mantener abastecidas varias máquinas posteriores. En esas condiciones, la conversión en sí misma es solo una parte del coste. El coste mayor es la interrupción de la secuenciación: una tabla que necesita una corrección rápida puede retrasar un lote actual de regruesado o esperar hasta la siguiente conversión.
Las máquinas independientes son más fáciles de justificar cuando la capacidad de aplanado debe respaldar a más de un operario o a más de un proceso posterior. Una cepilladora puede preparar el siguiente lote mientras la regruesadora procesa el anterior. La ganancia no es solo la velocidad en cada estación; es la reducción de la espera entre estaciones. Esto es especialmente relevante para la producción de paneles anchos, componentes de madera maciza, piezas de puertas, componentes de escaleras u otros trabajos en los que debe haber material preparado de manera uniforme disponible durante todo el turno.
El tamaño de la máquina y el diseño del cabezal de corte deben evaluarse por separado de la configuración
«Combinada frente a independientes» no debe ocultar el hecho de que las máquinas dentro de cualquiera de las categorías varían significativamente en capacidad. Un comprador que compare configuraciones debe establecer primero el rango de trabajo requerido: ancho máximo de tabla, longitud esperada de tabla, espesor acabado mínimo y la condición real de la madera entrante. Una máquina dimensionada únicamente para las dimensiones nominales del material puede resultar restrictiva al manipular material ahuecado, aserrado en bruto o ancho que requiere varias pasadas.
La selección del cabezal de corte también afecta al coste operativo, la calidad del acabado y la planificación del mantenimiento. Los cabezales de cuchillas rectas siguen siendo comunes y pueden ser económicos, pero el ajuste y reemplazo de las cuchillas requieren una regulación cuidadosa. Los cabezales de corte con insertos en espiral o helicoidales pueden ofrecer ventajas prácticas en determinadas operaciones, incluido el reemplazo localizado de insertos y resultados potencialmente mejores en vetas difíciles, según el material y la configuración. También modifican la estructura de costes: el precio inicial de la máquina puede ser más alto, mientras que las tareas de mantenimiento difieren de las de los sistemas de cuchillas largas.
Estas opciones no favorecen automáticamente una configuración. Una máquina combinada de alta especificación puede ser más adecuada que máquinas independientes de baja capacidad si su ancho, rigidez de mesa, cabezal de corte y sistema de avance se ajustan al trabajo. Por el contrario, dos máquinas dedicadas con mesas inadecuadas o una aspiración de polvo deficiente no crean una célula de aplanado fiable simplemente por estar separadas.
La calidad de la conversión es una cuestión de aprovisionamiento, no una característica menor de comodidad
Al considerar una máquina combinada de cepilladora y regruesadora, el procedimiento de conversión merece un examen directo. Debe evaluarse con la misma seriedad que la potencia del motor o el ancho de corte. Las preguntas clave son prácticas:
- ¿Puede un operario capacitado cambiar entre modos sin levantar componentes incómodos ni utilizar herramientas especiales?
- ¿El diseño conserva la alineación de la guía y los ajustes de las mesas después de conversiones repetidas?
- ¿Puede moverse y fijarse claramente la campana de aspiración para cada modo de funcionamiento?
- ¿Se proporcionan enclavamientos para que la máquina no pueda funcionar con las mesas o protecciones en una posición insegura?
- ¿Qué tan accesibles son el cabezal de corte, los rodillos de avance, los componentes de transmisión y los puntos de lubricación para el mantenimiento rutinario?
Una demostración breve es útil, pero la preocupación es la repetibilidad durante el uso normal. Un sistema de conversión que sea técnicamente rápido pero incómodo, mal equilibrado o difícil de bloquear desalentará un flujo de trabajo adecuado. Los operarios pueden entonces posponer cambios necesarios, crear soluciones alternativas o dejar material en espera de formas que reduzcan la ventaja esperada de poseer la máquina.
Para equipos importados, la solicitud de cotización debe especificar el suministro eléctrico previsto, las expectativas de enchufe o conexión, las dimensiones de las bocas de aspiración, el tipo de cabezal de corte y el idioma de la documentación. Una cotización que identifica únicamente «cepilladora regruesadora» y el ancho de trabajo deja sin resolver demasiados detalles operativos. Los planos que muestran las dimensiones de la máquina en ambas configuraciones, el recorrido de las mesas, la dirección de avance y el espacio libre requerido son más útiles que una sola fotografía general de la máquina.
La inversión debe medirse en toda la célula, no a nivel de orden de compra
Una unidad combinada suele reducir la cantidad inmediata de equipos. Esto puede reducir el gasto en cimentaciones, bajadas eléctricas, interruptores, conexiones de aspiración y mano de obra de instalación. También puede simplificar la gestión de repuestos, ya que existe una plataforma de máquina en lugar de dos. Estas son ventajas económicas legítimas, especialmente cuando la ampliación del espacio sería costosa o no estaría disponible.
Sin embargo, un menor capital inicial no equivale al menor coste total de propiedad. Si la máquina se convierte en un cuello de botella de producción compartido, el coste aparece como tiempo de espera, acumulación de trabajo en curso, manipulación adicional y dificultad para mantener los calendarios de entrega. Una configuración de dos máquinas también proporciona cierto grado de resiliencia operativa. Si una máquina necesita reemplazo de rodamientos, mantenimiento del cabezal de corte o reparación eléctrica, la otra operación puede seguir disponible. Con una unidad combinada, cualquiera de los problemas puede eliminar a la vez la capacidad de cepillado y regruesado.
Por lo tanto, los repuestos y el soporte de servicio deben examinarse en términos funcionales. Los elementos de desgaste habituales pueden incluir cuchillas o insertos, rodamientos, correas, rodillos de avance, interruptores, contactores y componentes de seguridad. La disponibilidad importa más que una promesa amplia de soporte. La documentación de compra debe aclarar la identificación de piezas, los artículos de stock recomendados, los intervalos de servicio, los diagramas de cableado y el proceso para obtener asistencia técnica a través de diferentes zonas horarias.
También conviene separar la capacidad requerida de la demanda máxima ocasional. Comprar máquinas independientes únicamente para gestionar picos poco frecuentes puede ser ineficiente si el exceso de carga puede administrarse mediante una mejor planificación de la producción o la preparación externalizada del material. Pero depender de una unidad combinada compacta para una producción sostenida más allá de su rendimiento práctico puede crear una limitación permanente. La decisión debe reflejar la demanda operativa normal y las consecuencias de una demora, no un único pedido excepcionalmente ocupado.
La seguridad, la extracción de polvo y los criterios de aceptación requieren la misma atención
Ambos formatos implican cabezales de corte giratorios expuestos, movimiento de material a alta velocidad y una generación significativa de virutas. Las protecciones, los sistemas de parada de emergencia, la protección eléctrica, los manuales de instrucciones y una extracción de polvo segura no son detalles opcionales. Los requisitos aplicables de conformidad y del lugar de trabajo dependen del mercado de destino y del contexto de instalación. Para la maquinaria suministrada al Espacio Económico Europeo, los compradores normalmente deben evaluar las obligaciones relevantes de conformidad de maquinaria, la documentación técnica, las declaraciones y los requisitos de marcado aplicables en el momento de comercializar el equipo. Los requisitos en otros destinos deben verificarse conforme a las normas locales, en lugar de asumirse a partir de una especificación general de exportación del proveedor.
La captación de polvo debe dimensionarse conforme a los requisitos de extracción indicados para la máquina y a la disposición real de los conductos. Un sistema de extracción insuficiente afecta la visibilidad, la limpieza, el rendimiento del cabezal de corte y la exposición del operario al polvo de madera. Una máquina combinada puede simplificar el trazado de conductos, pero su sistema de extracción debe funcionar correctamente tanto en modo cepilladora como en modo regruesadora. Esta es otra razón para solicitar detalles sobre las ubicaciones de las bocas y las posiciones de la campana antes de aprobar una distribución.
Los criterios de aceptación de fábrica deben centrarse en elementos verificables: planitud y alineación de las mesas, perpendicularidad y repetibilidad de la guía, precisión del ajuste de espesor, consistencia de avance, configuración del cabezal de corte, vibración, funciones de seguridad e integridad de los manuales y la documentación eléctrica. Para las máquinas combinadas, el proceso de aceptación debe incluir varias conversiones de modo, no solo una prueba satisfactoria en una configuración.
Cuándo cada configuración es la opción más adecuada
Una unidad combinada de cepilladora y regruesadora es una elección sólida cuando el espacio disponible en el suelo es realmente limitado, el trabajo de aplanado es intermitente o se realiza por lotes, un solo operario normalmente controla la operación y la programación de producción puede agrupar las tareas de cepillado y regruesado. También es apropiada cuando la alternativa no son dos máquinas dedicadas bien integradas, sino comprometer el tamaño de la máquina u omitir por completo la capacidad interna de aplanado.
Las máquinas independientes son la mejor opción cuando el rendimiento es crítico, el material aplanado debe estar disponible de forma continua, el trabajo cambia regularmente entre las dos operaciones, varios operarios comparten el área o el tiempo de inactividad en cualquiera de los procesos afectaría materialmente la producción. Su mayor ventaja no es que produzcan mejores tablas por definición; es que preservan el flujo y la capacidad.
La decisión de compra más justificable comienza con una revisión del flujo de materiales. Trace los tamaños de las tablas, el patrón de lotes esperado, el número de operarios, el espacio libre requerido, los cuellos de botella actuales, la capacidad eléctrica y de extracción, y el coste de una interrupción en el aplanado. Una vez que estas condiciones sean visibles, la elección entre una máquina combinada de cepilladora y regruesadora y máquinas independientes deja de ser una cuestión de preferencia y se convierte más bien en la cuestión de si el taller necesita flexibilidad compacta o procesamiento paralelo ininterrumpido.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.