


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo adaptar la maquinaria para el procesamiento de puertas de armario a los estilos de puerta
Adapte la máquina a la puerta, no al revés
Seleccionar la maquinaria adecuada para el procesamiento de puertas de armario es esencial para los fabricantes que buscan una calidad constante, una producción eficiente y flexibilidad para estilos de puerta shaker, lisos, de panel elevado y personalizados. El equipo ideal debe reflejar más que una cifra de producción objetivo. Debe adaptarse a los materiales procesados, al método de construcción de la puerta, a la combinación prevista de estilos, a los requisitos de acabado, a la mano de obra disponible y al nivel de automatización que pueda mantenerse en la operación diaria.
Un conjunto de máquinas puede parecer capaz durante una presentación del proveedor y, sin embargo, resultar restrictivo cuando una fábrica comienza a producir varias familias de puertas en lotes cortos. Por el contrario, una línea altamente automatizada puede ser difícil de justificar cuando las especificaciones de los productos cambian con frecuencia o cuando la disciplina de preparación aún no está consolidada. La cuestión práctica no es simplemente qué máquina es más avanzada. Es qué proceso producirá repetidamente el estilo de puerta requerido, con un tiempo de preparación manejable y una carga de servicio realista.
Con más de 20 años en la maquinaria para trabajar la madera, Qingdao Zhongding Machinery Co., Ltd. ha comprobado que los proyectos de puertas de armario son más sólidos cuando las decisiones sobre equipos parten de la puerta terminada y retroceden a través de cada etapa de mecanizado. Este enfoque revela dónde es más importante la precisión, dónde el trabajo manual sigue siendo razonable y dónde la automatización puede eliminar un verdadero cuello de botella en lugar de añadir complejidad.
Comience por la construcción de la puerta y el comportamiento del material
Las puertas de armario pueden parecer similares desde el exterior, pero su lógica de producción puede ser muy diferente. Por ejemplo, una puerta fresada de MDF de una sola pieza no se procesa igual que una puerta shaker de madera maciza de cinco piezas. Una puerta perfilada prensada con membrana requiere una cuidadosa preparación de la superficie antes del prensado, mientras que una puerta lisa lacada puede depender más del dimensionado limpio del panel, la calidad de los cantos, la precisión de taladrado y el control del lijado.
La elección del material cambia los requisitos de maquinaria. El MDF es uniforme y adecuado para el perfilado, fresado, taladrado y mecanizado decorativo, pero genera polvo fino y puede requerir una extracción especialmente eficaz y mantenimiento de las herramientas. Los paneles revestidos de tablero de partículas pueden astillarse en los cantos si la calidad de corte, el precorte, los ajustes de avance o las herramientas no están bien adaptados. La madera maciza introduce dirección de veta, movimiento, nudos y variaciones en las condiciones de humedad. Los paneles chapados requieren una manipulación cuidadosa, ya que un error de mecanizado puede dañar una superficie decorativa fina que no puede repararse fácilmente.
Antes de comparar cotizaciones de máquinas, defina la construcción de la puerta de una forma que puedan utilizar tanto los equipos de producción como los de ingeniería:
- Dimensiones del panel, rango de espesores y posible rango futuro de tamaños
- Tipos de materiales, acabados superficiales y tratamientos de cantos
- Construcción de marco y panel, fresada de una pieza, lisa, con marco de vidrio o mixta
- Método de unión, incluidos ensamblaje de contraperfil y perfil, espigas, caja y espiga, tornillos o conectores
- Requisitos de taladrado para cazoleta de bisagra, tirador, cerradura o accesorios
- Tolerancia aceptable, calidad de superficie y límites de retrabajo
Este documento es más útil que una solicitud general de “una línea de puertas de armario”. Permite al proveedor de maquinaria evaluar las trayectorias de herramienta, la sujeción de piezas, la dirección de carga y si diferentes procesos pueden combinarse razonablemente.
Puertas shaker: la repetibilidad depende de la precisión de las uniones
Las puertas shaker siguen siendo comunes porque sus líneas limpias funcionan con muchos estilos de cocina y mobiliario. Su aparente simplicidad puede resultar engañosa. En una puerta shaker de cinco piezas, las dimensiones de travesaños y largueros, la posición de la ranura, el perfil de contraperfil y la escuadra del ensamblaje afectan a la impresión final. Una pequeña desalineación en la unión se hace visible después de pintar o teñir.
Para una producción más pequeña o variable, una configuración práctica puede combinar corte de precisión, una tupí o solución de perfilado, equipo de taladrado y utillajes de ensamblaje específicos. Esta disposición puede ser flexible, especialmente cuando los tamaños y perfiles de las puertas cambian con frecuencia. Sin embargo, asigna mayor responsabilidad a los operadores en el control de la cara de referencia, el ajuste de las fresas y el avance uniforme.
A medida que aumenta el volumen, los compradores suelen considerar escuadradoras-tenonadoras de doble extremo, centros de mecanizado CNC o soluciones especializadas para el procesamiento de travesaños y largueros. La elección correcta depende de si la operación produce un conjunto limitado de perfiles repetitivos o un gran número de variaciones. Los equipos especializados pueden reducir el tiempo de ciclo en programas estables. El procesamiento CNC ofrece cambios de diseño más rápidos y puede consolidar múltiples tareas, pero reunir varias operaciones en una sola máquina no crea automáticamente el flujo de trabajo más rápido. Aún deben considerarse la carga, descarga, cambios de herramienta y clasificación de piezas.
Para la producción shaker, solicite a los proveedores que expliquen cómo el proceso mantiene una referencia común desde el corte hasta el perfilado, taladrado y ensamblaje. Esto suele ser más revelador que una declaración de precisión nominal de la máquina.
Las puertas lisas necesitan cantos limpios y un taladrado fiable
Las puertas lisas suelen ser más simples de construir, pero las expectativas de consistencia visual son altas. La cara de la puerta es ininterrumpida, por lo que los cantos astillados, el canteado irregular, la mala planitud del panel y el taladrado mal posicionado son fáciles de detectar. Para puertas lisas de melamina, laminado, acrílico, PET, chapa o MDF pintado, el enfoque de la maquinaria normalmente se centra en el dimensionado de paneles, procesamiento de cantos, perforado, fresado cuando sea necesario y flujo de materiales.
Una sierra para paneles, sierra seccionadora, máquina CNC de nesting u otro método de corte debe seleccionarse según el tamaño de lote, las necesidades de optimización, la manipulación de tableros y las expectativas de calidad de canto. No existe un ganador universal. La producción basada en nesting puede admitir trabajos flexibles impulsados por software y reducir el trabajo manual de trazado, mientras que el corte basado en sierra puede adaptarse a determinados flujos de trabajo que priorizan el despiece directo de paneles y el canteado posterior. La decisión debe incluir la gestión de recortes, el etiquetado, la identificación de piezas y cómo se ponen en cola los paneles cortados para el siguiente proceso.
El canteado merece una revisión detallada. Una puerta con un material de cara de alta gama puede seguir pareciendo de baja calidad si las líneas de cola son visibles, las esquinas están dañadas o el recorte deja una transición áspera. Los compradores deben mirar más allá de la velocidad de la máquina y revisar la configuración de las unidades de canteado, el rango de espesores de panel, el rango de materiales de canto, la calidad de recorte, los requisitos de limpieza y las condiciones en las que puede alcanzarse el rendimiento cotizado.
Para el taladrado de bisagras y la colocación de herrajes, la capacidad flexible de perforado y fresado es importante si varían las alturas de las puertas, las reglas de solapamiento o las marcas de herrajes. Confirme el patrón de taladrado a partir de planos reales. El “taladrado estándar para bisagras” puede significar cosas diferentes según los mercados y los sistemas de armarios.
Las puertas de panel elevado y perfiladas requieren más que una fresadora potente
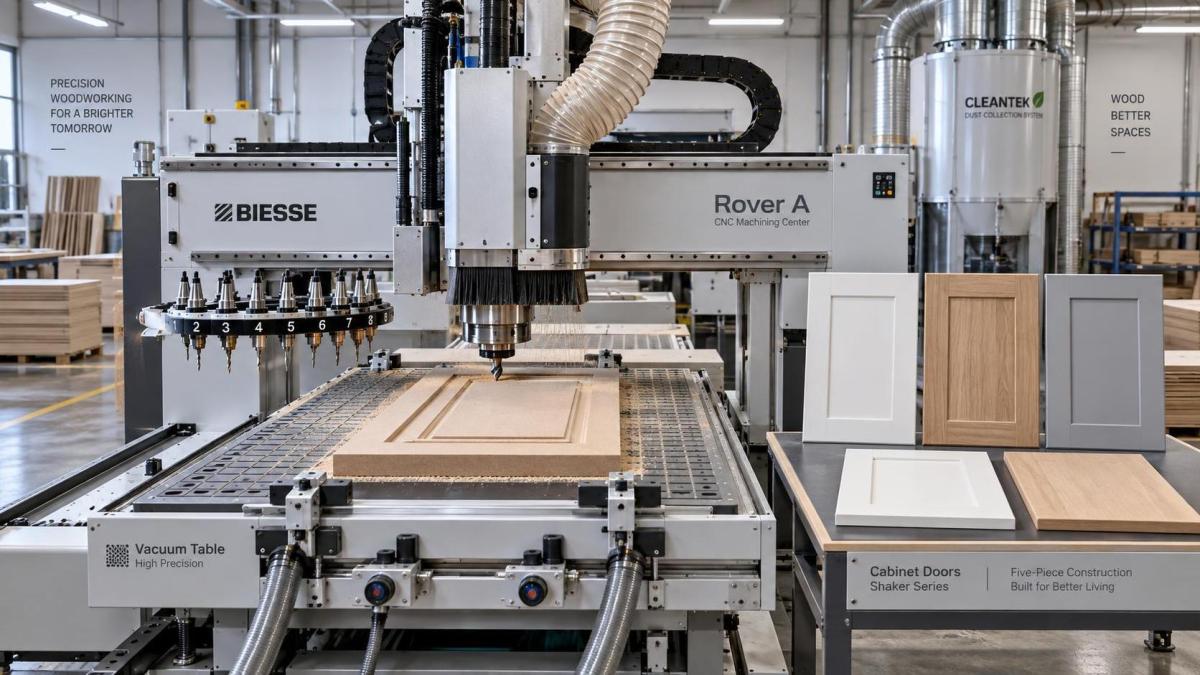
Las puertas de panel elevado y las puertas de MDF con perfil profundo imponen mayores exigencias a la selección de fresas, la estabilidad del husillo, la sujeción, la extracción de polvo y la preparación para el acabado. El perfil visible puede requerir varias pasadas de herramienta, especialmente cuando el diseño incluye un marco exterior, contorno interior, campo rebajado, canto decorativo o detalle de tirador integrado.
Una fresadora CNC o un centro de mecanizado suele ser apropiado cuando la variación de diseño es alta, se necesitan patrones personalizados o una máquina debe realizar fresado, taladrado, ranurado y conformado. Sin embargo, los compradores no deben evaluar la idoneidad del CNC únicamente por el tamaño de mesa o la potencia del husillo. Las preguntas reales son si la zonificación de vacío sujeta de forma segura las piezas más pequeñas y estrechas, si el cambiador de herramientas disponible admite los perfiles previstos, si el sistema de control se adapta a la capacidad de programación del equipo y si la extracción de polvo puede manejar la tasa de eliminación de material.
Para paneles elevados de madera maciza, la dirección de avance y la geometría de las herramientas influyen en el desgarro de la fibra, especialmente alrededor de cambios de veta. Una prueba de proceso con madera representativa y el perfil previsto es más valiosa que una demostración genérica. Para puertas de MDF pintado, el objetivo puede ser una superficie fresada limpia que reduzca el trabajo de masillado y lijado antes del acabado. Por tanto, el mejor resultado de mecanizado no siempre es el ciclo más rápido; es el resultado que minimiza las correcciones posteriores.
La automatización debe seguir la estabilidad del producto
La automatización puede mejorar el movimiento de materiales, reducir los daños por manipulación y hacer que la producción sea más predecible. También puede crear una línea poco adecuada para cambios frecuentes de pedido. Una fábrica que produce una gama reducida de puertas estándar en volumen sostenido puede beneficiarse de la carga automática, transportadores de transferencia, sistemas de retorno, etiquetado y estaciones conectadas de perforado o procesamiento de cantos. Un taller que atiende trabajos de renovación, tamaños personalizados y acabados mixtos puede obtener mejores resultados de máquinas independientes flexibles con instrucciones de trabajo disciplinadas.
La clave es medir todo el proceso, no la máquina individual más rápida. Una canteadora de alta producción seguida de una clasificación manual lenta puede simplemente desplazar la cola hacia el proceso posterior. Asimismo, un cargador automático solo es útil cuando el estado del panel, la orientación de las pilas, la programación de producción y los procedimientos de seguridad permiten una alimentación continua.
Al evaluar la maquinaria para el procesamiento de puertas de armario, trace la ruta de un pedido típico: recepción de materiales, corte, procesamiento de cantos o mecanizado de marcos, taladrado, lijado, ensamblaje, inspección y embalaje. Observe dónde se tocan, giran, identifican o almacenan las piezas. Estos puntos suelen revelar las limitaciones reales.
Preguntas que evitan una costosa incompatibilidad
Una revisión seria de maquinaria debe incluir planos reales de puertas y una combinación de producción realista, no solo piezas de muestra idealizadas. Pregunte si la configuración propuesta puede procesar las puertas más pequeñas y más grandes previstas, incluidos largueros estrechos, frentes altos de despensa y piezas con aberturas de vidrio. Compruebe si las abrazaderas, rodillos, ventosas de vacío o guías interfieren con el perfil o patrón de taladrado.
Examine también los aspectos menos visibles de la propiedad. La disponibilidad de herramientas, las especificaciones eléctricas, la calidad del aire comprimido, la capacidad de recolección de polvo, la compatibilidad de software, la formación de operadores, el plazo de entrega de repuestos y el soporte técnico remoto pueden influir en el tiempo de funcionamiento tanto como el bastidor de la máquina. Si una línea se exportará, los requisitos eléctricos locales, las expectativas de protección, el acceso para la instalación y la documentación de importación deben aclararse antes del envío y no durante la puesta en marcha.
Evite aceptar una afirmación de capacidad sin contexto. La producción depende de las dimensiones de la puerta, la complejidad del proceso, el método de carga, los cambios de herramienta, el estado del material y la habilidad del operador. Un proveedor debe poder distinguir entre la capacidad de ciclo teórica de una máquina y la producción probable de una ruta de producción completa.
Desarrolle un proceso que pueda evolucionar
La inversión más sensata suele ser modular. Un fabricante puede comenzar con capacidad fiable de corte, perfilado, taladrado y ensamblaje, y después añadir manipulación automatizada o procesamiento especializado cuando el volumen de pedidos y la estandarización del producto lo justifiquen. Dejar espacio para una futura integración suele ser más prudente que comprar automatización excesiva basándose en una previsión que aún no se ha convertido en una demanda estable.
Qingdao Zhongding Machinery desarrolla soluciones para trabajar la madera teniendo en cuenta esta realidad de producción. Tras crecer de un pequeño taller hasta convertirse en un fabricante y exportador moderno, la empresa reconoce que la maquinaria debe seguir siendo práctica después de la instalación. La ingeniería de precisión es importante, pero también lo son el soporte técnico, el acceso a repuestos, la familiaridad de los operadores y la capacidad de adaptar un proceso a medida que cambian los estilos de puerta.
Antes de tomar una decisión final, proporcione al socio de maquinaria planos representativos, muestras de materiales, expectativas de acabado, distribución disponible de la fábrica, detalles de servicios y la combinación prevista de estilos de puerta. Una solución bien adaptada debe facilitar el lanzamiento del próximo programa de puertas, no encerrar a la fábrica en las decisiones de diseño de ayer.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.