


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir maquinaria para puertas de madera maciza con uniones de montantes y travesaños
Cómo elegir maquinaria para puertas de madera maciza con uniones de larguero y montante
En la fabricación de puertas con largueros y montantes, la precisión de las uniones afecta a la eficiencia del montaje, la calidad del encolado y la estabilidad a largo plazo. Por eso, elegir maquinaria para trabajar madera maciza destinada a puertas exige algo más que comparar la potencia del husillo o la velocidad de avance: los responsables técnicos deben evaluar la correspondencia de los perfiles, las tolerancias de las espigas, el posicionamiento de las piezas y el control del astillado en distintas especies de madera. Esta guía examina las capacidades de mecanizado, la compatibilidad de las herramientas y los requisitos de producción relevantes para seleccionar equipos que permitan obtener uniones de larguero y montante uniformes, reducir los retrabajos y limitar el tiempo de preparación.
El punto de partida adecuado no es un catálogo de máquinas, sino un plano de la unión, una selección representativa de madera y una descripción clara de las puertas que el taller necesita fabricar.
Defina la unión antes de elegir la máquina
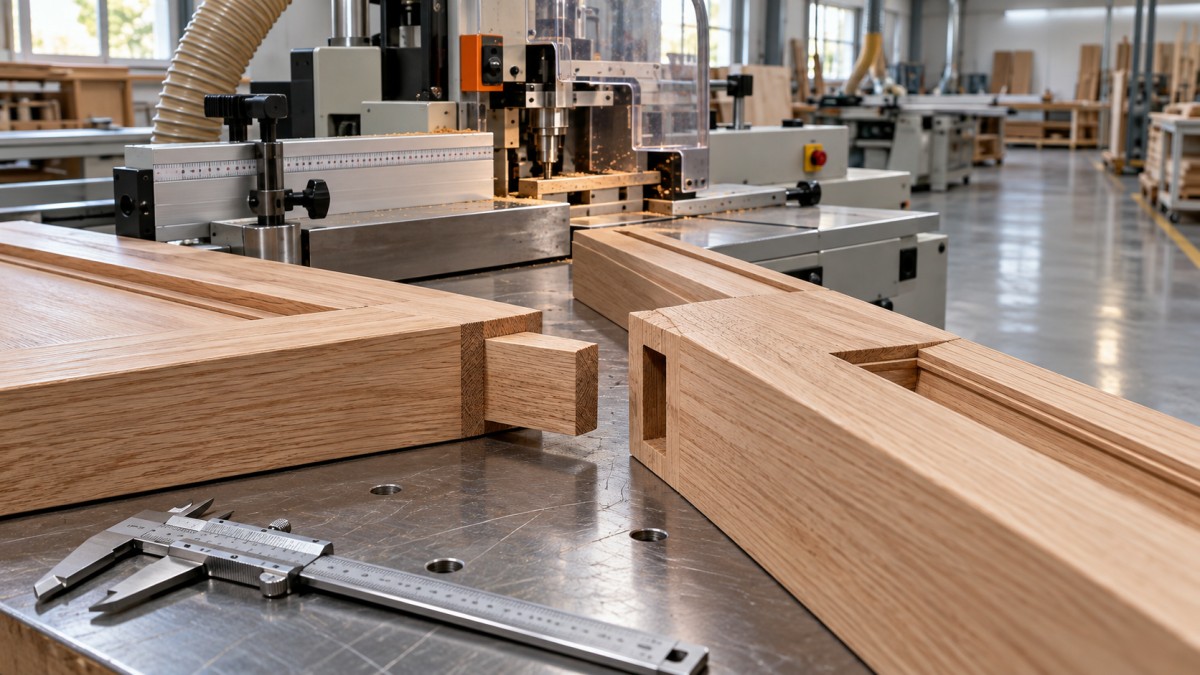
El término «unión de larguero y montante» puede referirse a distintas construcciones. Una unión de contraperfil y perfil combina el extremo perfilado de un larguero con un perfil de montante correspondiente. Según las herramientas y el diseño, puede incorporar una lengüeta corta integrada. Una unión tradicional de mortaja y espiga utiliza una espiga que encaja en una mortaja, a veces con un talón para alojar la ranura del panel. La construcción con espiga suelta requiere mortajas correspondientes en ambos componentes.
Estas operaciones de mecanizado no son intercambiables. Una máquina que produce un contraperfil decorativo limpio no proporciona automáticamente la longitud de espiga ni la capacidad de mortajado que exige un diseño de puerta específico. La resistencia de la unión debe evaluarse según la construcción prevista y las condiciones de servicio; la apariencia por sí sola no es un criterio de aceptación fiable.
Antes de solicitar cotizaciones, determine los espesores de los componentes, los anchos de los largueros, las secciones de los perfiles, la posición de la ranura del panel, la geometría de la espiga y las dimensiones finales entre hombros. Incluya el larguero más estrecho y el larguero inferior más ancho, no solo una muestra de tamaño intermedio conveniente. Estos extremos suelen revelar limitaciones de sujeción y de espacio libre para las herramientas.
Elija un proceso de producción que se adapte a la combinación de pedidos
Una tupí con herramientas adecuadas, resguardos y un carro seguro para el contraperfilado de extremos puede ser apropiada para talleres que producen perfiles variados en lotes pequeños. Ofrece flexibilidad, pero la repetibilidad depende en gran medida de los topes, la preparación de las herramientas, los sistemas de avance y las prácticas del operador. La sujeción segura de los extremos cortos de los largueros requiere especial atención.
Las espigadoras y mortajadoras específicas separan la fabricación de las uniones del perfilado longitudinal. Esta puede ser una configuración práctica cuando el diseño requiere espigas integradas de gran tamaño o cuando el perfilado y la carpintería necesitan capacidades diferentes. La contrapartida es una manipulación adicional y la necesidad de conservar las referencias entre máquinas.
Vale la pena evaluar las espigadoras de doble extremo para lotes repetitivos en los que mecanizar ambos extremos del larguero en una sola preparación reduce la manipulación y controla la longitud final. Aun así, su idoneidad depende de la longitud mínima de la pieza, el ancho del larguero, los cabezales de mecanizado disponibles y la geometría real de la unión. La categoría de la máquina por sí sola no garantiza esas capacidades.
Los centros de mecanizado CNC pueden resultar atractivos para diseños variados, mortajas y otras operaciones en componentes de puertas. Sin embargo, no debe confundirse la flexibilidad de programación con una producción económica. Los cambios de utillaje, el acceso de las herramientas, el tiempo de mecanizado y la carga pueden contrarrestar sus ventajas en un taller que fabrica la misma unión durante toda la jornada.
Compare procesos completos, no máquinas aisladas. Incluya la preparación de la madera, el perfilado, el mecanizado de las uniones, la inspección y el montaje. Una espigadora rápida aporta poco si las variaciones en el espesor del material entrante obligan a los operarios a clasificar y retrabajar los componentes.
La uniformidad de las uniones empieza con referencias fiables
Muchos problemas que parecen deberse a las herramientas empiezan en la referencia de la pieza. Si una operación toma como referencia la cara acabada y otra la cara opuesta, cuyo espesor varía, el escalón resultante en el perfil puede parecer un desajuste de la fresa. Rectificar las herramientas no resolverá esa causa.
Pida al proveedor que muestre exactamente cómo se apoya cada componente contra la mesa, la guía, el tope de extremo y las mordazas. Establezca una cara y un canto de referencia uniformes a lo largo de todo el proceso. Si es necesario voltear los componentes, confirme cómo lo compensan el dispositivo o el programa, en lugar de depender de la interpretación del operador.
La sujeción debe resistir las fuerzas de corte sin deformar el material. Los largueros estrechos necesitan apoyo suficiente cerca del corte, mientras que los anchos requieren un apoyo estable que evite que se levanten o giren. Una demostración de la máquina que utilice únicamente piezas en bruto gruesas, rectas y de tamaño generoso no responde a estas preguntas.
El material entrante merece el mismo nivel de atención. La humedad, el arqueo, la torsión y las variaciones de espesor afectan al mecanizado y al montaje posterior. Defina las condiciones aceptables de las piezas en bruto antes de atribuir cada unión rechazada a la precisión de la máquina. El equipo no puede eliminar las consecuencias del movimiento incontrolado del material después del mecanizado.
Evalúe el sistema de herramientas, no solo la potencia del husillo
Las fresas combinadas para extremos de largueros y perfiles de montantes deben evaluarse como un sistema. Confirme las interfaces del husillo, el sentido de giro, el diámetro máximo permitido de la herramienta, la longitud útil del husillo y el rango de velocidades requerido por las fresas propuestas. La compatibilidad debe abarcar el conjunto completo, incluidos los espaciadores, los elementos de fijación, los resguardos y los sistemas de extracción.
La potencia del motor es importante, sobre todo con perfiles grandes o cortes más exigentes, pero no puede compensar una geometría de corte inadecuada ni un soporte deficiente. Pregunte cómo se comportan las herramientas recomendadas con las especies previstas, la dirección de la fibra, la profundidad del perfil y el acabado requerido. La respuesta debe incluir algo más que aumentar la velocidad de avance.
El astillado en el extremo de la fibra debe probarse por separado. Según la máquina y las herramientas, puede controlarse mediante una pieza de respaldo sacrificable, una operación de precorte, unidades de mecanizado opuestas o una secuencia de corte adecuada. Cualquier configuración debe respetar las instrucciones de seguridad del proveedor de la máquina y de las herramientas; cambiar de forma improvisada el sentido de avance no es una alternativa aceptable.
Determine también qué ocurre después del afilado o de sustituir los insertos. ¿Se pueden mantener los perfiles coincidentes? ¿Se documentan las dimensiones de ajuste? ¿Se pueden conseguir repuestos mediante un proveedor práctico? Un conjunto de herramientas que funciona bien al principio, pero que después resulta difícil de restablecer, supone un riesgo para la producción.
Convierta el «buen ajuste» en una prueba de aceptación medible
No existe una holgura única adecuada para todas las especies, adhesivos y construcciones. Una espiga demasiado ajustada puede dificultar el montaje y la distribución del adhesivo; una holgura excesiva puede comprometer el rendimiento de la unión. Establezca los límites de aceptación según el diseño de unión aprobado y los requisitos del adhesivo, en lugar de adoptar una tolerancia universal sin fundamento.
La prueba del proveedor debe utilizar material representativo de la producción e incluir más de una muestra satisfactoria. Las siguientes comprobaciones permiten detectar distintos modos de fallo:
- Repetibilidad dimensional: mida el espesor de las espigas, las dimensiones de las mortajas, la posición de los hombros y la longitud final de los largueros en componentes consecutivos.
- Intercambiabilidad: monte largueros y montantes seleccionados al azar, en lugar de mantener parejas ajustadas individualmente.
- Calidad de la superficie y del perfil: examine las holguras en los hombros, la alineación de las caras, las fibras aplastadas, el astillado y las marcas de herramienta en la unión visible de los perfiles.
- Rendimiento tras el reajuste: cambie a otro trabajo y vuelva a la configuración original; después, compruebe si se recuperan las dimensiones aprobadas.
- Comportamiento durante el montaje: compruebe la fuerza de inserción y la escuadra, y verifique si un apriete normal cierra la unión sin ocultar errores de mecanizado.
El montaje en seco es necesario, pero no demuestra la resistencia del encolado ni la estabilidad de la puerta a largo plazo. Si los requisitos de rendimiento lo exigen, incluya muestras encoladas y pruebas adecuadas en el plan de cualificación. Mantenga separados los criterios de aceptación del mecanizado y la validación estructural.
Mida la producción durante toda la jornada
Las velocidades de avance publicadas solo describen una parte de la producción. Para realizar una comparación realista, registre los tiempos de carga, posicionamiento, mecanizado, descarga, inspección y cambio de preparación. Cuente los componentes aceptados, no solo los ciclos de máquina completados.
En la producción de lotes pequeños, los preajustes fiables y los cambios sencillos suelen ser más valiosos que la velocidad máxima de corte. Los lotes más largos pueden justificar la alimentación automatizada o la conexión de operaciones, siempre que la preparación previa y el montaje posterior puedan mantener el ritmo. Añadir automatización a un proceso inestable puede acelerar la producción de piezas rechazadas.
El acceso para la inspección también afecta a la producción aprovechable. Los operarios deberían poder comprobar las dimensiones críticas sin desmontajes prolongados ni accesos inseguros. Los calibres de ajuste definidos con claridad, las muestras de referencia y los puntos de inspección pueden hacer que una máquina más sencilla sea más fácil de controlar que un sistema más complejo cuyo proceso de ajuste no está claro.
Evalúe la extracción, los resguardos, el suministro eléctrico, el aire comprimido y el espacio de instalación junto con la capacidad. Confirme los requisitos aplicables en el mercado de destino y la documentación suministrada con la configuración real de la máquina. No dé por sentado que los resguardos o el sistema de extracción opcionales están incluidos en la cotización básica.
Considere el soporte y el alcance de la entrega como criterios técnicos
La precisión a largo plazo depende en parte del acceso para el mantenimiento y del soporte. Pregunte qué componentes requieren inspecciones periódicas, cómo se restablecen los ajustes del husillo y de la guía después de una reparación y qué piezas de desgaste conviene tener disponibles localmente. Antes de la entrega, aclare quién se responsabiliza de la preparación de las herramientas, la formación de los operarios, la puesta en marcha y la resolución de problemas.
Qingdao Zhongding Machinery Co., Ltd. es un fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector. Su oferta declarada de soluciones integrales para trabajar la madera, asistencia técnica, suministro de repuestos y servicio posventa es pertinente para esta evaluación. Esas capacidades deben concretarse en un alcance específico para el proyecto: qué operaciones están cubiertas, qué formación se incluye y cómo se gestionarán los repuestos y la asistencia remota.
Al preseleccionar maquinaria para trabajar madera maciza destinada a puertas, envíe a cada proveedor los mismos planos de las uniones, especificaciones del material, combinación de producción y requisitos de aceptación. Solicite pruebas con las piezas más difíciles y con las habituales. La mejor opción es la combinación de máquina y herramientas que produce repetidamente uniones intercambiables, recupera los ajustes de forma predecible tras los cambios de preparación y puede mantenerse en las condiciones reales de su taller.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.