


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué máquinas para madera maciza pueden fabricar pasamanos curvos para escaleras?
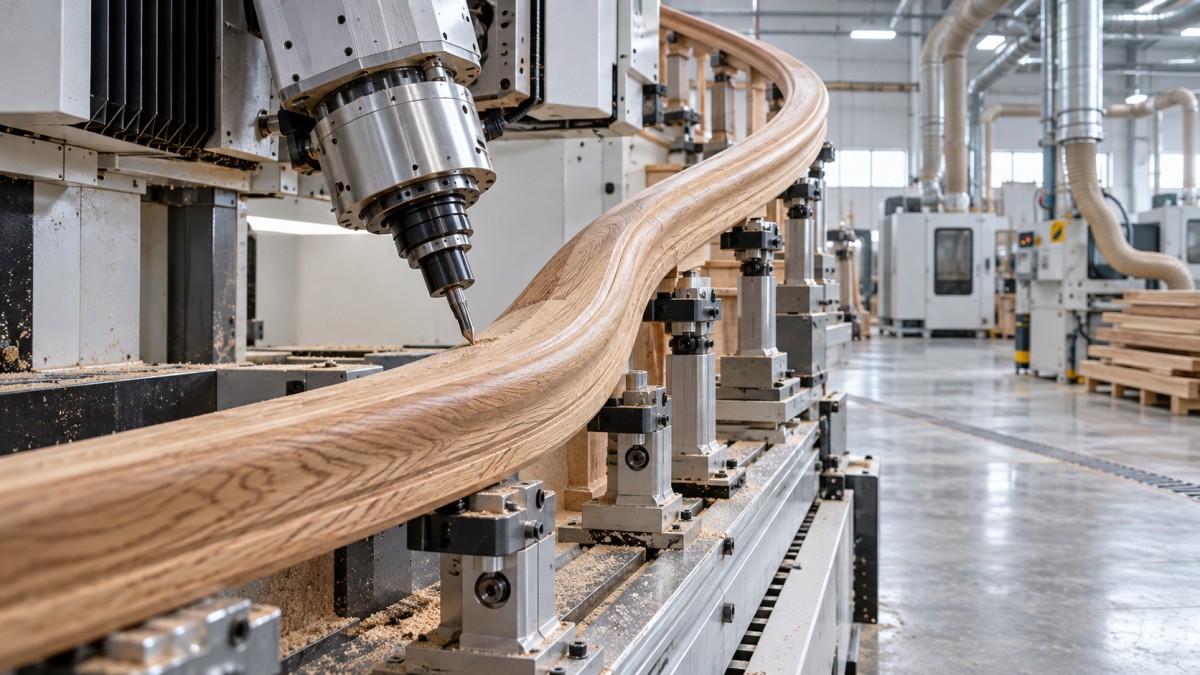
Los centros de mecanizado CNC, las copiadoras-fresadoras y las perfiladoras específicas para pasamanos pueden producir pasamanos curvos de madera para escaleras, pero cada equipo trabaja con geometrías diferentes. Una fresadora CNC de tres ejes puede mecanizar muchos componentes curvos planos con la configuración adecuada; un centro de mecanizado de cinco ejes suele ser más adecuado para pasamanos ascendentes y retorcidos, así como para transiciones complejas. Las copiadoras-fresadoras y las tupíes también pueden ser opciones prácticas cuando las plantillas, la sujeción de la pieza y el acceso de la herramienta se ajustan al diseño.
La selección del equipo suele plantear dificultades cuando el plano del pasamanos va más allá de una curva sencilla: el pasamanos asciende alrededor de un hueco de escalera, cambia de inclinación en un descansillo o tiene un perfil asimétrico que debe mantener su orientación. Elegir el equipo únicamente por la potencia del husillo o la longitud de trabajo puede dejar superficies inaccesibles o juntas desalineadas. Primero determine si la máquina debe crear el blank curvo, perfilar un blank ya curvado o realizar ambas operaciones.
Defina la curva antes de comparar máquinas
«Pasamanos curvo» puede describir varias tareas de mecanizado sustancialmente diferentes. Un pasamanos curvado en un solo plano no equivale a uno helicoidal, aunque sus vistas en planta parezcan similares. Las siguientes distinciones determinan los ejes, los dispositivos de sujeción y la ruta de proceso necesarios.
- Curva plana: La línea central del pasamanos se encuentra en un solo plano. Los pasamanos curvos planos de descansillo y algunos accesorios curvos pertenecen a esta categoría. Por lo general, su contorno puede mecanizarse con métodos de fresado convencionales.
- Curva ascendente o helicoidal: El pasamanos gira horizontalmente mientras gana altura. La orientación de la herramienta y el espacio libre requerido plantean mayores exigencias, especialmente en la parte inferior y el radio interior.
- Accesorio de transición: Una pieza de enlace, una salida o una conexión que cambia la inclinación une tramos de pasamanos con distintas direcciones o pendientes. Estos componentes cortos pueden ser más difíciles de mecanizar que una curva larga y regular.
- Orientación variable de la sección transversal: Un perfil no circular debe mantener una orientación definida a lo largo del pasamanos. Esto exige más control que simplemente barrer una sección redonda siguiendo una línea central.
Cuando sea posible, proporcione un modelo tridimensional que incluya el perfil acabado, las caras de unión, los detalles de conexión y la orientación prevista. Un plano en planta por sí solo puede ocultar cambios de inclinación o torsión. Distinga las dimensiones del pasamanos acabado de las del blank de mayor tamaño necesario para la sujeción y el margen de mecanizado.
¿Qué máquina se adapta a cada tarea de mecanizado de pasamanos?
CNC de tres ejes: útil cuando el acceso es sencillo
Una máquina de tres ejes puede cortar un contorno curvo a partir de un blank grueso, desbastar la superficie superior y mecanizar los detalles de perfil accesibles. Al voltear el componente en un dispositivo de sujeción con referencias registradas, se puede acceder a las superficies restantes. Para pasamanos planos y accesorios sencillos, puede ser una ruta viable sin invertir en una máquina de cinco ejes.
El punto débil es el reposicionamiento. Cada montaje introduce otra posibilidad de error en las referencias, especialmente en un componente largo y flexible. Pregunte cómo localizará el proveedor la pieza en el segundo montaje y cómo empalmará las superficies mecanizadas. Un accesorio de cuarto eje puede ampliar las capacidades, pero una unidad rotativa estándar diseñada para piezas rectas no puede alojar automáticamente un pasamanos curvo y arqueado.
CNC de cinco ejes: mayor capacidad para geometrías espaciales
El mecanizado de cinco ejes permite que la herramienta acceda a las superficies desde direcciones variables. Puede reducir los reposicionamientos y mejorar el acceso a curvas ascendentes, perfiles retorcidos y accesorios compuestos. Sin embargo, el número de ejes por sí solo no demuestra que la máquina sea adecuada.
Algunos diseños pueden producirse mediante mecanizado indexado o 3+2, en el que se posiciona el cabezal antes de efectuar un corte de tres ejes. Otros se benefician de trayectorias de herramienta simultáneas de cinco ejes. Solicite que el proceso propuesto demuestre qué método se necesita. Compruebe las colisiones entre la carcasa del husillo, el portaherramientas, las mordazas y la pieza, no solo entre la punta de corte y la pieza.
El alcance de las herramientas largas es otra limitación. Es posible que una máquina pueda llegar geométricamente a la superficie, pero que necesite una herramienta con una salida excesiva, lo que reduce la rigidez y la calidad superficial. Evalúe el conjunto de herramienta real y la estrategia de corte dentro del dispositivo de sujeción propuesto.
Equipos copiadores y perfiladoras específicas
Las copiadoras-fresadoras son atractivas cuando un taller produce repetidamente el mismo accesorio o una familia de curvas. Su precisión depende de la plantilla maestra, el sistema palpador, la geometría de la herramienta y la sujeción de la pieza. No debe suponerse que una máquina que copia un contorno en un plano puede reproducir una pieza de enlace tridimensional.
Las perfiladoras específicas para pasamanos pueden ser eficientes cuando ya existe el blank curvo y se necesita obtener una sección transversal uniforme. Sus capacidades varían considerablemente. Algunas configuraciones son adecuadas para curvas planas; otras admiten determinadas formas espaciales. Solicite una confirmación basada en el radio más cerrado y la transición más difícil de la gama de productos prevista.
Una tupí sigue siendo una opción para blanks curvos adecuados, pero no es un sustituto sin restricciones del CNC. Los dispositivos guiados, los sistemas de presión, las protecciones y los soportes deben diseñarse para la operación. Para accesorios cortos e irregulares o cambios pronunciados en la dirección de la fibra, puede ser preferible otro proceso.
Mecanizar una curva no es lo mismo que curvar madera
Al comparar maquinaria para trabajar madera maciza destinada a escaleras, separe la fabricación del blank del conformado final. Una fresadora elimina material; no curva un pasamanos recto hasta darle una forma estable. El método de fabricación del blank influye en el rendimiento del material, la dirección de la fibra, el margen de mecanizado y el equipo necesario en las etapas anteriores.
Mecanizado a partir de madera de gran espesor puede ser adecuado para accesorios cortos y algunas curvas amplias. Sin embargo, cortar a través de un blank puede crear zonas con fibras cortas, especialmente en cambios cerrados de dirección. La precisión geométrica no demuestra que la pieza sea estructuralmente adecuada. La continuidad de la fibra y el diseño de las uniones deben evaluarse en función de las cargas previstas para el pasamanos.
Laminado curvado consiste en fabricar un blank curvo con láminas delgadas de madera maciza encoladas alrededor de una forma. Para ello se necesitan láminas preparadas, un adhesivo adecuado, una sujeción controlada y un molde estable. Es distinto de mecanizar un único blank de madera maciza, aunque el componente resultante suele procesarse con maquinaria para trabajar madera. Confirme si la construcción laminada está permitida en las especificaciones.
El curvado con vapor es otra opción posible para maderas y geometrías adecuadas. El resultado depende de la especie, la calidad de la madera, la sección, el estado de humedad, las herramientas y el control del secado. Hay que tener en cuenta la recuperación elástica y los cambios dimensionales antes del perfilado final. Ninguno de los dos métodos de curvado elimina la necesidad de establecer referencias de mecanizado una vez que el blank se haya estabilizado.
El dispositivo de sujeción suele determinar si la máquina puede cumplir su función
Un pasamanos curvo largo puede desviarse bajo las fuerzas de corte, aunque la propia máquina sea rígida. Si solo se apoyan los extremos, pueden producirse vibraciones, traqueteo o errores dimensionales localizados. Los soportes deben seguir de cerca la pieza para controlar su movimiento sin bloquear el acceso de la herramienta.
La sujeción por vacío no siempre es suficiente. Las secciones estrechas, la madera porosa, las caras inferiores irregulares y el mecanizado a través de una zona sellada pueden reducir la fuerza de sujeción. Puede ser necesario utilizar mordazas mecánicas, cunas específicas, referencias sacrificables o sistemas combinados. Compruebe la posición de estos elementos a lo largo de toda la trayectoria de la herramienta.
Antes de aceptar una propuesta de máquina, analice los siguientes detalles:
- Referencias: Identifique las superficies de referencia o los elementos de posicionamiento utilizados desde el desbaste hasta el mecanizado final de las uniones.
- Secuencia de liberación: Determine cuándo se retiran las pestañas temporales, las prolongaciones o los márgenes de sujeción, y cómo se mantiene apoyado el pasamanos casi acabado.
- Volumen de trabajo: Compruebe el blank curvo completo, los dispositivos de sujeción, el conjunto de herramienta y el movimiento del cabezal, en lugar de comparar la longitud del pasamanos con la de la mesa.
- Fabricación por tramos: Si el pasamanos supera la capacidad práctica de la máquina, defina la ubicación de las uniones y cómo se alinearán los tramos adyacentes.
Las caras de unión requieren especial atención. Dos tramos de pasamanos mecanizados con precisión por separado aún pueden formar un escalón visible si sus perfiles se referencian de manera distinta. Mecanizar los elementos de unión a partir de referencias uniformes del modelo reduce la necesidad de correcciones manuales durante el montaje.
Las herramientas, la madera y el acabado modifican el resultado de producción
En los pasamanos curvos, la dirección de la fibra cambia a lo largo de una misma trayectoria de herramienta. Una estrategia que corta limpiamente en una zona puede arrancar fibras en otra. El filo de la herramienta, la dirección de corte, el contacto y las condiciones de apoyo a la salida influyen en el resultado. Los parámetros de avance y del husillo deben definirse para la especie, la herramienta de corte y la máquina reales, no copiarse de una recomendación genérica.
Las fresas de perfil pueden producir una sección uniforme de manera eficiente cuando el acceso lo permite. Las fresas de punta esférica y otras herramientas de contorneado ofrecen flexibilidad para formas espaciales, pero pueden dejar marcas escalonadas que requieren lijado. La separación entre pasadas, el diámetro de la herramienta y la curvatura local determinan cuánto trabajo de acabado será necesario. Una superficie mecanizada visualmente aceptable no está necesariamente lista para recibir el recubrimiento.
Evalúe el estado de humedad antes del mecanizado y la estabilidad después de soltar la pieza. El movimiento de la madera puede modificar la alineación de las uniones o las dimensiones del perfil después de un ciclo de máquina aparentemente satisfactorio. Los blanks laminados también necesitan un curado adecuado del adhesivo y acondicionamiento antes de las pasadas de acabado.
La extracción de polvo debe llegar a la zona de corte con las distintas posiciones del cabezal. En equipos CNC cerrados, confirme que la extracción y las protecciones sigan siendo eficaces con los dispositivos de sujeción propuestos. Para el conformado con avance manual, verifique que la pieza curva pueda alimentarse y apoyarse sin una exposición insegura a la herramienta de corte.
Utilice una prueba de aceptación representativa, no una pieza de demostración sencilla
Una muestra de pasamanos recto o una curva plana amplia no permite validar una máquina destinada a fabricar escaleras helicoidales. Proporcione una pieza de prueba que incluya el radio más pequeño previsto, la transición de inclinación más exigente, el perfil real y una madera representativa. Incluya un tramo de unión si es importante la continuidad de la junta.
- Confirme la ruta completa. Registre la preparación del blank, la carga del dispositivo de sujeción, el desbaste, el reposicionamiento, el acabado y el mecanizado de las uniones.
- Verifique la geometría después de soltar la pieza. Mida la línea central, la orientación de la sección transversal, los radios críticos y las caras de unión, y compárelos con las tolerancias acordadas en el plano después de retirar la pieza de la sujeción.
- Inspeccione las superficies difíciles. Examine el radio interior, la parte inferior, los cambios en la dirección de la fibra y los límites entre montajes para detectar arranques de fibra, traqueteo o marcas de empalme.
- Registre el trabajo restante. Incluya el lijado, el ajuste, la preparación de plantillas y las correcciones manuales al comparar el esfuerzo de producción.
- Demuestre la repetibilidad. Repita la carga y el mecanizado para confirmar que el dispositivo de sujeción posiciona la pieza de manera uniforme, y no solo que una pieza ajustada cuidadosamente resulta aceptable.
Para pasamanos tridimensionales variados y accesorios de transición, dé prioridad a un proceso de cinco ejes capaz, con CAM y dispositivos de sujeción probados. Para curvas mayoritariamente planas, evalúe el mecanizado de tres ejes antes de añadir complejidad. Los blanks curvos repetitivos con perfiles estables pueden favorecer el uso de equipos específicos de perfilado o copiado. La prueba decisiva es disponer de un proceso completo y repetible para el componente más difícil requerido, no de una etiqueta de máquina ni de una demostración de corte sin carga.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.