


Elija el movimiento indexado cuando cada superficie pueda mecanizarse con el eje giratorio inmóvil. Elija el movimiento simultáneo cuando el corte requiera movimientos coordinados de rotación y traslación.
En una fresadora CNC ATC de 4 ejes, la decisión depende primero de la geometría de la pieza. El número de ejes, por sí solo, no determina lo que puede producir la máquina.
El mecanizado indexado es adecuado para muchas operaciones de carpintería en varias caras, mientras que el mecanizado simultáneo permite realizar contornos continuos. Esta diferencia afecta a las prestaciones del control, los requisitos de CAM, el acceso de las herramientas y el tiempo de ciclo.
Para los evaluadores técnicos, la prioridad es verificar el proceso de mecanizado completo. Esta guía explica qué tipo de movimiento se adapta a sus piezas y qué especificaciones conviene examinar detenidamente.
Primero, determine qué hace realmente el cuarto eje de la máquina
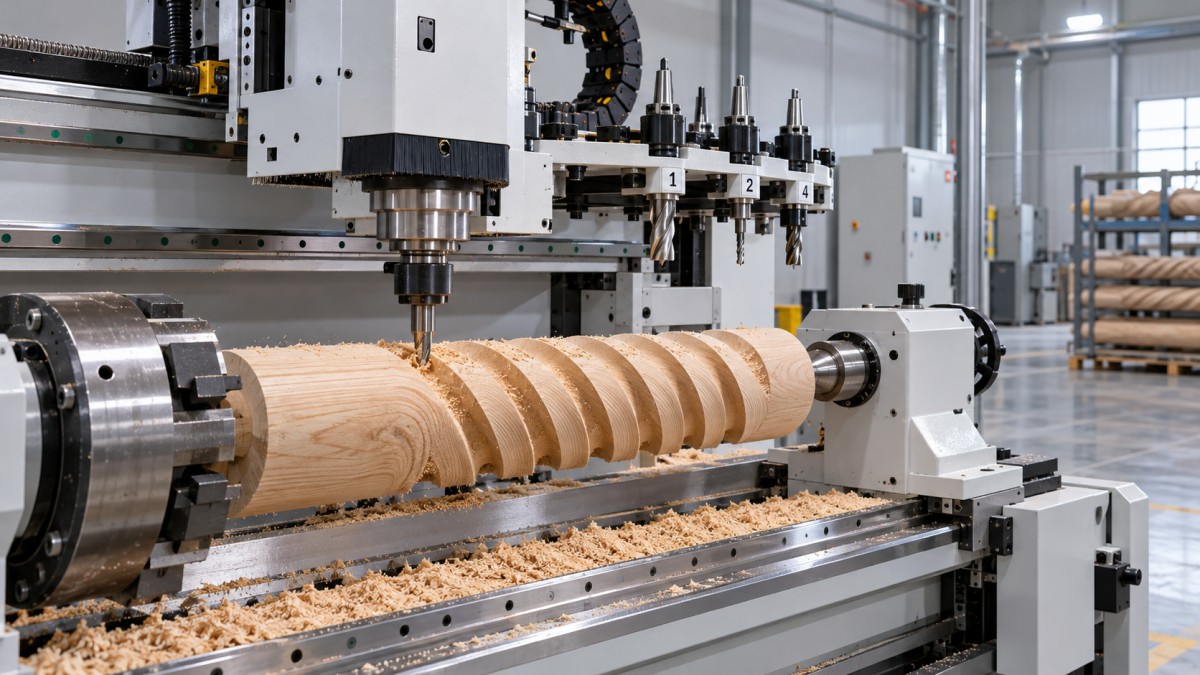
El cuarto eje puede hacer girar la pieza entre un plato y un contrapunto, o inclinar el cabezal del husillo. Estas configuraciones ofrecen distintas opciones de acceso y programación.
Un eje giratorio para la pieza suele utilizarse para mecanizar postes, patas y piezas cilíndricas en bruto. Un cabezal basculante cambia el ángulo de aproximación de la herramienta con respecto a la pieza.
Ninguna de estas configuraciones proporciona automáticamente mecanizado simultáneo. Una máquina puede disponer de cuatro ejes controlados y, aun así, permitir que el eje giratorio se mueva solo entre operaciones de corte.
Pida al proveedor que especifique la configuración de los ejes, los límites de recorrido y los modos de interpolación admitidos. Solicite que confirme cuántos ejes pueden moverse simultáneamente durante el corte.
Verifique también si el conjunto giratorio es equipo estándar, un accesorio opcional o un sustituto de otra configuración. Las fotografías del producto rara vez permiten confirmar estos detalles de forma fiable.
El cambiador automático de herramientas realiza los cambios de herramienta entre operaciones. No determina si el movimiento giratorio puede coordinarse con el movimiento lineal durante el corte.
¿Cuándo es suficiente el movimiento indexado para sus piezas de carpintería?
El mecanizado indexado hace girar la pieza o el cabezal del husillo hasta un ángulo seleccionado y, a continuación, mantiene esa posición mientras los ejes lineales realizan el corte.
Por ejemplo, un poste para muebles puede necesitar cajeras en sus cuatro caras. La máquina puede cortar una cara, indexar noventa grados y repetir el proceso.
Entre las aplicaciones similares se incluyen el taladrado angular, las mortajas en varias caras, los paneles planos en relieve alrededor de un poste y el mecanizado de elementos accesibles desde un número limitado de orientaciones fijas.
El indexado puede reducir el reposicionamiento manual y mantener una referencia de configuración común. Este beneficio depende de una sujeción fiable, la precisión de posicionamiento del eje giratorio y un acceso adecuado a cada elemento.
Suele ser la opción práctica cuando las piezas que fabrica actualmente constan principalmente de caras diferenciadas. La programación y la verificación también pueden integrarse en flujos de trabajo de mecanizado de tres ejes ya establecidos.
Sin embargo, el mecanizado indexado no garantiza una transición uniforme entre orientaciones. Pequeños errores de posicionamiento, la deflexión de la herramienta o una sobremedida irregular pueden dejar marcas de unión visibles.
Antes de aceptar el movimiento indexado, examine todas las superficies críticas. Confirme que cada elemento pueda completarse desde un ángulo fijo disponible, sin colisiones ni marcas de unión inaceptables.
¿Qué elementos requieren realmente movimiento simultáneo?
El mecanizado simultáneo de cuatro ejes coordina el movimiento giratorio con determinados ejes lineales durante el corte. La relación angular cambiante forma parte de la propia trayectoria de herramienta programada.
Entre las aplicaciones típicas se incluyen ranuras helicoidales continuas, motivos ornamentales en espiral y patrones en relieve que se extienden alrededor de piezas cilíndricas. Estos elementos pueden requerir una rotación continua durante toda la pasada de corte.
En estos trabajos, el indexado repetido puede dividir la superficie en zonas de mecanizado separadas. El movimiento simultáneo puede generar una trayectoria más continua y reducir el número de límites de transición.
No obstante, un aspecto esculpido no demuestra por sí solo que sea necesario el movimiento simultáneo. Algunas superficies curvas pueden mecanizarse con métodos convencionales de tres ejes en orientaciones fijas.
Del mismo modo, la capacidad de mecanizado simultáneo de cuatro ejes no permite mecanizar cualquier forma compleja. Un único grado de libertad giratorio no puede ofrecer las orientaciones de herramienta disponibles en una máquina de cinco ejes.
Los socavados profundos, los elementos obstruidos y los requisitos de acceso cambiantes pueden seguir requiriendo herramientas especiales, otra configuración o una arquitectura de máquina diferente. Evalúe la accesibilidad antes de comparar las afirmaciones sobre el acabado.
Pida a su programador CAM que examine una geometría representativa e identifique en qué puntos debe producirse la rotación durante el contacto de corte. Este análisis ofrece pruebas más sólidas que comparar el número de ejes.
Compare ambos modos con los requisitos reales de producción
Utilice la siguiente comparación para preseleccionar máquinas candidatas y, a continuación, valide el resultado con sus propias piezas. El diseño específico de cada máquina puede modificar el resultado práctico.
La comparación debe reflejar su combinación habitual de producción. Una característica compleja ocasional puede justificar la subcontratación, mientras que el contorneado giratorio frecuente puede respaldar la inversión en capacidad simultánea.
Distinga la capacidad esencial de los posibles usos futuros. Una función avanzada aporta valor cuando elimina una limitación de producción demostrada o permite atender un requisito futuro realista.
¿Qué especificaciones del control y del CAM debe verificar?
Empiece por solicitar una confirmación por escrito de la interpolación simultánea para la configuración suministrada. Una familia de controles puede admitir opciones que no estén incluidas en la licencia adquirida para la máquina.
Confirme qué ejes lineales pueden trabajar junto con el eje giratorio y si existen limitaciones de recorrido. Solicite una demostración con un programa que incluya corte giratorio continuo.
Para trabajos indexados, el CAM debe admitir configuraciones adecuadas y un reposicionamiento seguro. Para trabajos simultáneos, debe generar trayectorias de herramienta adaptadas a la configuración giratoria real.
El postprocesador convierte esas trayectorias de herramienta en instrucciones para la máquina. Verifique que admita la dirección de giro, las convenciones angulares, los comandos de avance, los movimientos de retracción y cualquier desenrollado de eje necesario.
El control del avance giratorio merece especial atención. Según el control y el postprocesador, los movimientos coordinados pueden requerir avance de tiempo inverso u otro método admitido para gestionar la velocidad de avance.
En configuraciones con cabezal basculante, aclare cómo se gestionan la longitud de la herramienta y la geometría del punto de pivote. Según la arquitectura, la compensación puede realizarse mediante funciones del control, el postprocesamiento o ambos.
No dé por sentado que todas las aplicaciones de cuatro ejes requieren las mismas funciones de compensación. Pida al proveedor que explique el método utilizado y demuestre su precisión.
Incluya en la cotización las licencias de software, la validación del postprocesador, la formación y la puesta en marcha. Estos costes pueden determinar si una máquina aparentemente completa empieza a producir después de la entrega.
¿La mecánica, las herramientas y la sujeción permitirán obtener resultados utilizables?
La capacidad del control no puede compensar una rigidez insuficiente o una sujeción inestable. Evalúe el accionamiento giratorio, los rodamientos, la disposición de los accesorios y el método de apoyo bajo cargas de corte representativas.
Para el corte indexado, determine cómo mantiene su posición el eje giratorio. Algunas máquinas utilizan una abrazadera o un freno mecánico; otras dependen del par de retención del servomotor.
Para el corte simultáneo, evalúe la suavidad a bajas velocidades de rotación, el par disponible, el juego y el comportamiento al cambiar de dirección. Estas características pueden influir en la calidad visible de la superficie.
Pregunte cómo se miden la precisión de posicionamiento y la repetibilidad, y distinga esas cifras de la resolución. Los pequeños incrementos de movimiento programados no demuestran que los errores de mecanizado sean igual de pequeños.
Las patas largas de muebles y los postes delgados pueden flexionarse incluso cuando el posicionamiento giratorio es preciso. Por ello, conviene prestar atención a la alineación del contrapunto, la ubicación de los apoyos y la estrategia de corte.
Compruebe el volumen de mecanizado útil con el plato, el contrapunto, el portaherramientas y la campana de extracción de polvo reales instalados. El diámetro giratorio nominal no determina la capacidad de corte sin colisiones.
El alcance de la herramienta también es importante. Las herramientas más largas pueden acceder a elementos rebajados, pero aumentan la deflexión; las más cortas pueden requerir orientaciones adicionales o dejar inaccesible parte de la geometría.
Verifique los cambios automáticos de herramienta con longitudes de herramienta y posiciones giratorias representativas. Las holguras de seguridad deben ser adecuadas durante el indexado, el corte, la retracción y los cambios de herramienta.
¿Cómo debe comparar el tiempo de ciclo y el coste total de propiedad?
El movimiento simultáneo no es intrínsecamente más rápido. Para caras separadas, el mecanizado indexado puede permitir un corte eficiente y evitar la aceleración giratoria continua y cálculos de trayectoria de herramienta más complejos.
En contornos envolventes, el movimiento simultáneo puede reducir el reposicionamiento y el acabado manual. La ventaja depende de la geometría, el rendimiento giratorio, los límites de avance y el acabado superficial requerido.
Compare los ciclos de producción completos, incluidos la carga, la toma de referencias, los cambios de herramienta, el indexado, el mecanizado, la descarga y la inspección. Incluya el lijado o la integración de superficies necesarios para lograr el aspecto especificado.
El tiempo de programación también forma parte de la comparación, especialmente en lotes cortos. Un ciclo de mecanizado más breve puede generar ahorros limitados si el tiempo de preparación y verificación aumenta considerablemente.
Estime el valor anual utilizando volúmenes de producción realistas, ahorro de mano de obra, reducción de retrabajos y costes de programación adicionales. Descuente los gastos recurrentes de software, mantenimiento y formación, cuando corresponda.
Para un cálculo preliminar del plazo de amortización, divida la inversión adicional instalada entre los ahorros netos anuales estimados. Utilice supuestos prudentes y no cuente pedidos futuros inciertos.
Pregunte al proveedor por los repuestos, el soporte técnico y los procedimientos de servicio del accionamiento giratorio. El tiempo de recuperación tras una avería influye en el valor operativo, además del precio de compra.
¿Qué debe incluir una prueba de aceptación significativa con el proveedor?
Proporcione un archivo de pieza representativo, la especificación del material, las dimensiones críticas y los requisitos de acabado. Seleccione elementos que pongan de manifiesto las limitaciones más relevantes para sus requisitos de producción.
Para el mecanizado indexado, incluya elementos en varias caras y compruebe su posición relativa. Inspeccione las zonas de transición en las que las superficies mecanizadas por separado deben unirse limpiamente.
Para el mecanizado simultáneo, incluya cortes giratorios continuos y cambios de dirección relevantes. Examine la uniformidad de la superficie, las variaciones dimensionales y cualquier marca asociada a los cambios de sentido del movimiento giratorio.
Exija que la demostración utilice el control, el flujo de trabajo CAM, el postprocesador, las herramientas y la sujeción propuestos. Registre cualquier diferencia entre el equipo o el software de la demostración y la configuración cotizada.
Mida el tiempo total de ciclo y documente las intervenciones manuales. Una demostración de corte satisfactoria debe establecer un flujo de trabajo repetible que sus operarios puedan utilizar después de recibir formación.
Acuerde criterios de aceptación medibles antes de realizar el pedido. Incluya tolerancias dimensionales, métodos de inspección, defectos de acabado permitidos y las condiciones en las que se probará la máquina.
Elija el tipo de movimiento que sus piezas justifiquen
Elija el movimiento indexado cuando sus piezas puedan mecanizarse mediante operaciones accesibles en ángulos fijos y la precisión, el acabado y el tiempo de ciclo resultantes cumplan los requisitos de producción documentados.
Elija el movimiento simultáneo cuando la rotación coordinada sea necesaria para características importantes, o cuando una prueba de mecanizado representativa demuestre una mejora valiosa en el proceso completo.
Al consultar sobre una fresadora CNC ATC de 4 ejes con Qingdao Zhongding Machinery, proporcione planos, detalles del material, tamaños de lote y criterios de aceptación para evaluar una configuración específica.
La mejor decisión de compra relaciona la geometría, la capacidad verificada y la economía de producción. Especifique claramente el comportamiento de corte requerido y, a continuación, confírmelo mediante una prueba de aceptación representativa.