


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cuántas posiciones de herramienta necesita una fresadora CNC con cambiador automático de herramientas?
Un router CNC con cambiador automático de herramientas necesita suficientes posiciones útiles para las tareas que prevé ejecutar entre las paradas de preparación planificadas, además de una reserva justificada para herramientas de repuesto y operaciones futuras confirmadas. Un almacén de 8 posiciones puede ser adecuado para un conjunto de herramientas estable y limitado; 12 posiciones ofrecen más flexibilidad cuando varios grupos de trabajos comparten la máquina; los almacenes más grandes resultan pertinentes cuando los perfiles variados, las herramientas especiales o la producción sin supervisión requieren mantener más herramientas cargadas.
El problema práctico aparece cuando un programa de producción pasa de paneles estándar para armarios a puertas fresadas o componentes de madera maciza. Una máquina puede tener suficientes posiciones para cada trabajo por separado, pero no para el programa combinado. Entonces, los operarios deben detenerse para cambiar los portaherramientas, verificar los datos de las herramientas y comprobar el siguiente programa. Comprar el almacén más grande no es automáticamente la solución: primero, determine qué herramientas deben estar disponibles a la vez y si la capacidad anunciada es utilizable con esas herramientas.
Cuente las herramientas que deben permanecer cargadas, no las que posee
El inventario completo de fresas de un taller no es un buen punto de partida para dimensionar el almacén. Algunas fresas son alternativas, otras se utilizan para productos que se piden rara vez y otras pueden cambiarse durante una preparación ya planificada. La cifra pertinente es el conjunto de ensamblajes de herramientas necesarios durante el periodo de producción previsto.
Defina ese periodo antes de comparar presupuestos. Puede ser un lote, un turno que incluya varios tipos de productos o una ejecución sin supervisión. Un taller que agrupa trabajos similares puede operar con menos herramientas instaladas que otro que acepta trabajos variados en el orden en que llegan, aunque ambos fabriquen productos similares.
Elabore la lista de herramientas a partir de programas de mecanizado reales o de planes de proceso propuestos. Anote la fresa, el portaherramientas, la operación, el material y si debe permanecer cargada. Cuente los ensamblajes completos, no los nombres de las fresas: una misma geometría de fresa puede requerir portaherramientas distintos cuando las diferentes proyecciones o requisitos de preparación impiden compartirlos de forma práctica.
- Herramientas básicas: ensamblajes que se utilizan repetidamente a lo largo del programa previsto.
- Herramientas específicas para cada trabajo: fresas necesarias para determinados perfiles, uniones, materiales u operaciones de acabado.
- Herramientas de reserva: duplicados que el control y el proceso de producción pueden utilizar realmente cuando una herramienta principal alcanza el límite definido.
- Adiciones confirmadas: herramientas para productos u operaciones que ya están incluidos en el plan de inversión.
No asigne automáticamente una posición a cada operación de taladrado. Si la máquina dispone de una unidad de taladrado independiente, las operaciones de taladrado compatibles pueden no ocupar posiciones del almacén. En cambio, debe incluirse el taladrado realizado con herramientas montadas en el husillo. Compare la configuración completa de la máquina, no solo la capacidad del almacén.
Convierta el plan de producción en un requisito de capacidad
Una relación útil para la planificación es:
Posiciones útiles necesarias = ensamblajes distintos requeridos durante el periodo de producción + ensamblajes de reserva necesarios + margen de expansión justificado.
Este es un método de dimensionamiento, no una especificación universal. El margen de expansión debe basarse en necesidades identificables, no en un porcentaje arbitrario. Un plan de gama de puertas que requiera dos perfiles adicionales constituye una justificación más sólida que la expectativa general de que el negocio quizá crezca.
La siguiente lista hipotética de herramientas ilustra el cálculo para un programa variado de trabajos de carpintería. No es un paquete de herramientas recomendado; la selección de fresas depende del material, la geometría de la pieza, la sujeción de la pieza y la estrategia de mecanizado.
Este ejemplo requiere nueve posiciones útiles. Una configuración de 8 posiciones obligaría a cambiar las herramientas, la programación de los trabajos o las especificaciones de la máquina. Una opción de 12 posiciones dejaría espacio para las herramientas indicadas, siempre que sus dimensiones no impidieran utilizar las posiciones adyacentes. No hay motivo para pasar a un almacén más grande, salvo que otros requisitos lo justifiquen.
Cuándo son adecuadas las configuraciones de 8, 12 o más posiciones
Estas son categorías de evaluación, no garantías de producción. Una máquina con ocho posiciones puede ser adecuada para un proceso exigente pero repetitivo. Una máquina de 12 posiciones puede seguir siendo restrictiva cuando los cambios frecuentes de producto requieren muchos perfiles distintos.
La variedad de materiales solo importa cuando modifica los requisitos de herramientas. Procesar MDF, contrachapado y madera maciza no exige automáticamente tres juegos completos de herramientas. Sin embargo, los objetivos de calidad de los cantos, los materiales abrasivos, la geometría de las fresas y la gestión del desgaste pueden hacer necesarios ensamblajes separados. Deje que el plan de proceso determine la diferencia.
Las posiciones nominales no siempre son posiciones útiles
Un presupuesto puede indicar el número de posiciones del almacén sin mostrar cómo afectan a la ocupación las herramientas de mayor tamaño. Las fresas sobredimensionadas pueden requerir que las posiciones adyacentes permanezcan vacías. Los ensamblajes largos o pesados también pueden estar sujetos a restricciones relacionadas con el espacio libre del almacén, la retención del portaherramientas, los límites del husillo o el mecanismo de cambio.
Solicite un esquema de ocupación basado en las herramientas propuestas. Para cada ensamblaje, confirme el diámetro, la longitud y el peso máximos permitidos, así como cualquier restricción sobre las posiciones adyacentes. Un almacén nominal de 12 posiciones que no puede alojar el conjunto completo de herramientas no equivale a 12 posiciones sin restricciones.
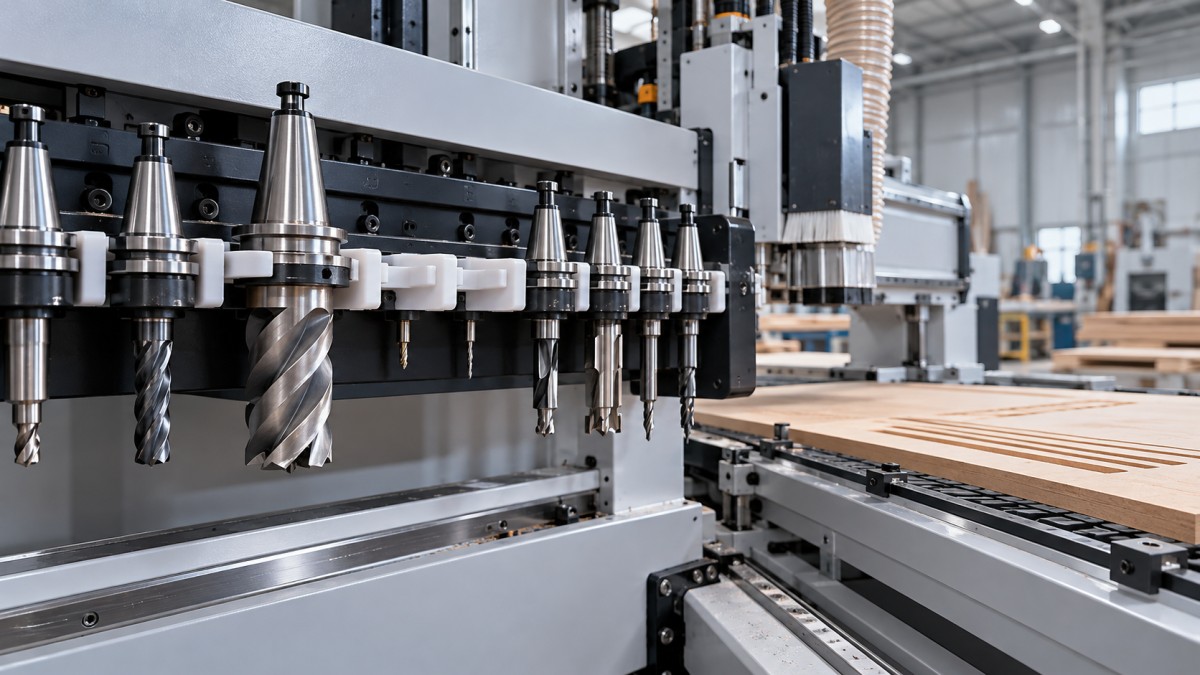
Aclare también si la cifra indicada se refiere a las posiciones del almacén o a otra convención de capacidad. Pregunte cómo se gestiona la herramienta que está en el husillo durante un cambio y si la secuencia de funcionamiento prevista requiere una posición de destino vacía. No dé por sentado que hay una posición útil adicional simplemente porque una herramienta pueda permanecer en el husillo.
Las cabezas agregadas especiales requieren una confirmación aparte. Su uso puede depender de las interfaces mecánicas, la orientación, el espacio libre, las funciones del control y la aprobación del fabricante. Que haya una posición vacía no significa que exista compatibilidad.
La capacidad y la velocidad de cambio de herramientas resuelven problemas distintos
Las posiciones adicionales reducen las intervenciones manuales solo cuando, de otro modo, faltarían las herramientas necesarias. No reducen el número de cambios programados ni garantizan un ciclo de cambio automático más corto. La disposición del almacén, el desplazamiento de los ejes, las posiciones de aproximación seguras y los procedimientos de medición de herramientas pueden influir en la interrupción.
Compare los bastidores lineales y las disposiciones giratorias o de carrusel utilizando programas representativos, en lugar de basarse únicamente en las denominaciones de las configuraciones. La cuestión pertinente es cómo el sistema propuesto accede a las herramientas utilizadas en su trabajo, las intercambia y las verifica. Ninguna disposición es universalmente más rápida o adecuada.
Pida a los proveedores que distingan entre el tiempo de cambio mecánico y la interrupción total del programa. El desplazamiento hasta la posición de cambio, la desaceleración del husillo, el reinicio y los pasos de medición pueden quedar fuera del tiempo de cambio indicado en el presupuesto.
Si los programas incluyen cambios frecuentes, solicite una comparación de ciclos con las mismas piezas, herramientas y condiciones de mecanizado. Si un lote utiliza solo unas pocas herramientas, pero cambia repetidamente de familia de productos, la frecuencia de preparación puede ser el principal problema de capacidad.
Compruebe si las posiciones adicionales se amortizarán
Empiece por identificar las intervenciones manuales que un almacén más grande eliminaría realmente. Distinga el reemplazo de fresas por desgaste de los cambios causados por una capacidad insuficiente. Tener más posiciones no elimina la necesidad de reemplazar herramientas desgastadas, salvo que se configure un proceso compatible de herramientas de reserva.
- Identifique las paradas relacionadas con la capacidad. Anote qué ensamblaje necesario faltaba y por qué no podía permanecer cargado.
- Mida la interrupción completa. Incluya el acceso seguro, el cambio de portaherramientas, la verificación de los datos de la herramienta, las mediciones necesarias y las comprobaciones de reinicio.
- Compruebe las alternativas de programación. Agrupar trabajos similares puede eliminar algunos cambios sin aumentar el tamaño del almacén.
- Compare los costes evitados con el coste adicional de propiedad. Incluya la mejora del almacén, los portaherramientas, las fresas, el trabajo de preparación y los requisitos de mantenimiento pertinentes.
Utilice sus propios tiempos medidos y costes de producción, en lugar de una afirmación genérica sobre el ahorro. Cuente únicamente las interrupciones que desaparecerían con la configuración más grande. Un cambio que ya se realiza durante otra preparación inevitable puede añadir muy poco tiempo de inactividad incremental.
El funcionamiento sin supervisión requiere una evaluación más rigurosa. Todas las herramientas necesarias para los programas en cola deben estar disponibles, y cualquier estrategia de reserva prevista debe funcionar en el control. Las posiciones adicionales por sí solas no proporcionan gestión de la vida útil de las herramientas, detección de roturas ni selección automática de herramientas hermanas. Esas funciones deben especificarse y verificarse por separado.
Incluya la capacidad útil en las especificaciones de compra
Un requisito de compra debe describir el resultado previsto con mayor precisión que «ATC de 12 herramientas». Adjunte la lista de herramientas propuesta, el periodo de producción que cubre y los límites dimensionales de los ensamblajes. Pida al proveedor que confirme qué posiciones ocupa cada herramienta y las restricciones de la combinación propuesta.
Solicite una demostración o una prueba de aceptación acordada que abarque trabajos representativos sin cambios manuales no planificados de portaherramientas. La prueba debe incluir la herramienta pertinente de mayor tamaño y la secuencia de cambio real, no solo un almacén lleno de portaherramientas pequeños e idénticos. Los números de herramienta, las compensaciones y las referencias de los programas deben mantenerse coherentes durante toda la prueba.
Para una expansión futura, distinga entre la capacidad disponible y la promesa de adaptación posterior. Confirme si la adición de posiciones más adelante requiere cambios en el almacén, los resguardos, la configuración del control o la estructura de la máquina. Obtenga por escrito el alcance compatible en lugar de dar por sentado que la actualización será sencilla.
Elija la configuración más pequeña que admita el conjunto de herramientas instaladas verificado, las herramientas de reserva necesarias y las adiciones identificables, sin comprometer el espacio libre ni el flujo de trabajo. Si ocho posiciones cumplen ese criterio, la capacidad adicional requiere una justificación empresarial independiente. Si el programa requiere nueve posiciones útiles, especifique una configuración que pueda alojar de forma demostrable las nueve, no simplemente la siguiente cifra más alta de un folleto.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.