


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Prensas en caliente para madera calentadas por agua caliente: comparación de costes energéticos y rendimiento de calentamiento
Una prensa para madera calentada con agua caliente suele evaluarse únicamente por su factura de electricidad o combustible; sin embargo, el resultado de la compra está determinado por un patrón de costes más amplio: fuente de energía, pérdidas de transferencia de calor, programa de calentamiento, utilización de la prensa, consistencia de la temperatura y coste de mantener el calor disponible entre ciclos de producción. Una prensa para madera con calentamiento por agua caliente puede resultar económicamente atractiva cuando una caldera existente, un circuito de aceite térmico, un sistema de recuperación de calor o una red centralizada de agua caliente ya presta servicio a la instalación. Su principal ventaja suele ser la temperatura estable de las placas durante una producción sostenida, más que el ciclo de arranque en frío más rápido posible.
La comparación debe comenzar con el patrón de producción requerido. Una prensa que funciona durante turnos prolongados tiene un perfil energético distinto al de otra utilizada para el chapado intermitente, la laminación de paneles en lotes pequeños, el ensamblaje de puertas o trabajos de reparación. El calentamiento por agua caliente almacena y transfiere calor gradualmente a través de las placas de la prensa. Esto puede reducir los picos de demanda eléctrica y favorecer una carga térmica más predecible, pero también significa que la planificación del calentamiento es importante. Un sistema económico durante el uso continuo puede volverse ineficiente si se calienta repetidamente para trabajos cortos e irregulares.
El coste energético es un cálculo de sistema
La propia prensa es solo una parte del sistema de calentamiento. La energía entra a través de una caldera o fuente de calor, circula por las tuberías de impulsión, pasa por mangueras o conexiones rotativas cuando corresponde, recorre los canales de las placas y finalmente sale por la línea de retorno. Cada etapa afecta al coste por hora productiva de prensado.
Las placas calentadas eléctricamente convierten la electricidad adquirida directamente en la máquina. La configuración es mecánicamente sencilla y puede alcanzar rápidamente la temperatura de trabajo en prensas pequeñas, especialmente cuando los calentadores se dividen en zonas controladas de forma independiente. La exposición al coste es directa: cuando las tarifas eléctricas son elevadas, toda temperatura de placa mantenida se refleja en el consumo eléctrico de la máquina. Los sistemas eléctricos también pueden generar una elevada demanda máxima cuando varias prensas empiezan a calentarse al mismo tiempo.
Las prensas calentadas por vapor transfieren calor eficientemente cuando ya se genera vapor para otros procesos de la planta. El vapor transporta una cantidad considerable de energía y puede calentar rápidamente grandes masas de placas. Sin embargo, los sistemas de vapor requieren gestión de condensado, purgadores, control de presión, mantenimiento de tuberías y atención a la calidad del agua. Una prensa de vapor que pierde calor por válvulas con fugas, purgadores defectuosos o tuberías mal aisladas puede parecer tener un problema en las placas cuando el problema real está en la red de distribución.
Los sistemas de aceite térmico son habituales cuando se requieren temperaturas de funcionamiento más altas o una transferencia de calor muy uniforme. Pueden proporcionar una gran estabilidad térmica, pero el circuito suele incluir un calentador específico, equipos de expansión, bombas, supervisión del fluido y un régimen de mantenimiento más exigente. La instalación inicial y las responsabilidades de gestión del fluido deben incluirse en la comparación de inversión, en lugar de asignarse únicamente al presupuesto de la prensa.
Los sistemas de agua caliente funcionan a temperaturas más bajas que el vapor o el aceite térmico en muchas configuraciones, por lo que su rentabilidad depende en gran medida de la temperatura objetivo de prensado. Son adecuados para procesos que no requieren temperaturas extremas de placa y que se benefician de un suministro de calor estable y moderado. Cuando el agua caliente se genera mediante equipos centrales eficientes, calor de proceso recuperado o una fuente con un coste de combustible favorable, la prensa puede operar con un coste energético marginal inferior al del calentamiento eléctrico directo. Cuando la fuente de agua caliente debe instalarse únicamente para una prensa de uso limitado, esa ventaja puede desaparecer al contabilizar tuberías, bombas, controles, aislamiento y puesta en marcha.
El tiempo de calentamiento necesita una definición más precisa
El “tiempo de calentamiento” se considera con frecuencia como el tiempo transcurrido desde el encendido hasta la temperatura mostrada en el controlador. Esto no es suficiente para la planificación de la producción. Una prensa está lista solo cuando la superficie de la placa, el circuito interno de transferencia de calor, las placas superior e inferior y la respuesta del sensor de control han alcanzado una condición suficientemente estable para el adhesivo y el espesor de material previstos.
Un circuito de agua caliente puede mostrar un aumento rápido de la temperatura de retorno antes de que toda la masa de las placas se haya equilibrado. Si el prensado comienza en ese momento, los primeros paneles pueden recibir menos calor cerca de los bordes de las placas o en secciones de flujo más lento. El resultado puede ser un mayor tiempo de curado, desarrollo inconsistente de la unión, burbujas en la chapa o la necesidad de mantener los paneles en la prensa más tiempo del que sugiere el ciclo nominal. Entonces, el sistema energético parece económico por hora mientras el rendimiento disminuye silenciosamente.
La masa de las placas importa. Las placas gruesas de acero absorben más energía durante el arranque, pero resisten las oscilaciones de temperatura una vez estabilizadas. Las placas ligeras responden más rápido, aunque pueden verse más afectadas por piezas frías, aperturas frecuentes y cambios rápidos de carga. Ninguna característica es automáticamente mejor. Los paneles grandes, los laminados gruesos y los ciclos de prensado largos generalmente favorecen la estabilidad térmica. La producción de ciclo corto con cambios frecuentes de producto otorga más valor a la velocidad de respuesta y al control preciso por zonas.
La temperatura de suministro de agua establece un límite físico. El calor fluye del agua más caliente a la placa y luego de la placa al conjunto de madera. Si la temperatura de suministro es solo ligeramente superior al ajuste deseado de la placa, el sistema se acercará lentamente al punto de consigna y puede tener dificultades para recuperarse después de que una carga fría entre en la prensa. Aumentar el caudal de agua sin una diferencia de temperatura suficiente mejora la circulación, pero no puede generar el aporte de calor que falta. Por el contrario, un agua de suministro muy caliente combinada con controles deficientes puede causar sobrepaso de temperatura, especialmente después de que una prensa permanece inactiva sin carga que extraiga calor.
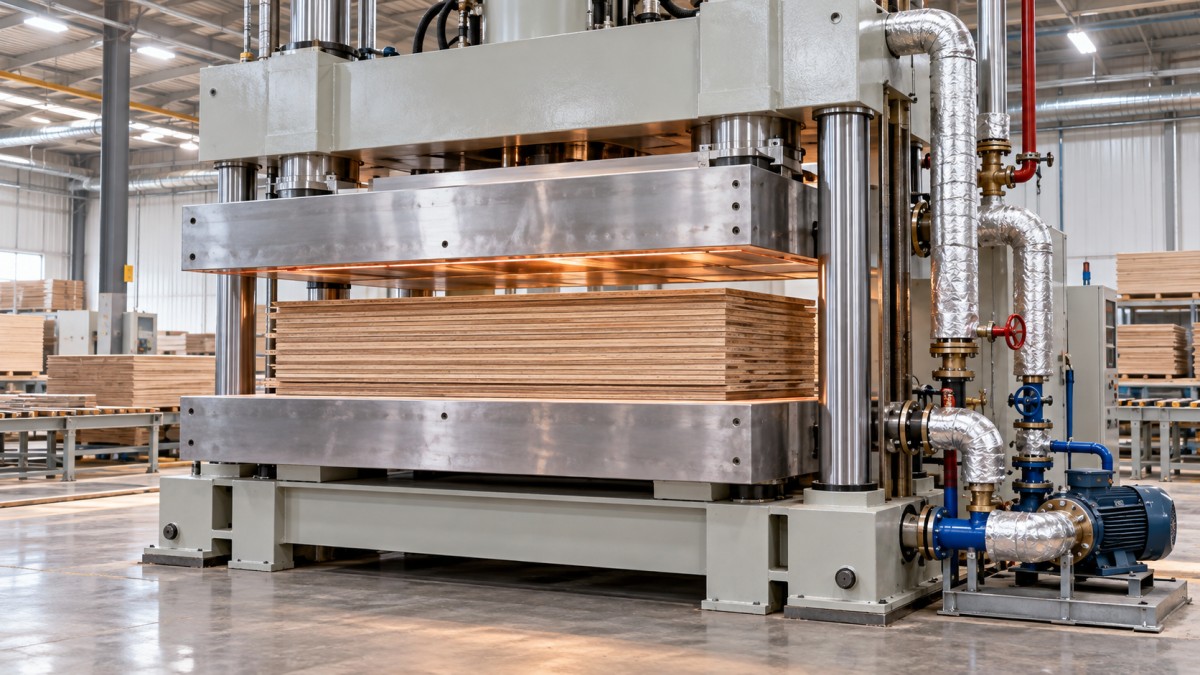
La prueba de puesta en marcha útil no es simplemente un registro de calentamiento de la prensa vacía. Es un registro de las temperaturas de las placas en varios puntos durante el calentamiento, seguido de mediciones después de cargar paneles representativos y tras varios ciclos de producción. La comparación debe incluir el comportamiento de las placas superior e inferior. Un calentamiento desigual entre placas opuestas puede alterar las condiciones de la línea de encolado incluso cuando el controlador muestra la misma temperatura nominal para ambas.
Dónde funciona bien el agua caliente
Las prensas calentadas con agua caliente son más adecuadas cuando las temperaturas de proceso son compatibles con el circuito de agua disponible y cuando la prensa permanece activa durante una parte suficiente del turno para amortizar la energía de calentamiento. El prensado de chapas, la laminación de paneles, el ensamblaje de componentes de mobiliario y tareas similares de temperatura media pueden beneficiarse del calor constante de un circuito de agua bien diseñado. El sistema resulta más atractivo cuando la fuente de calor también sirve para el secado, la calefacción de espacios, procesos de limpieza u otras cargas térmicas, ya que los costes de generación y mantenimiento se comparten en lugar de asignarse por completo a una sola máquina.
Una fuente térmica estable también reduce la necesidad de energizar repetidamente grandes bancos de calentadores eléctricos. Esto puede simplificar la planificación eléctrica de la instalación cuando la capacidad instalada es limitada. No debe suponerse que el calentamiento por agua elimina los costes eléctricos: las bombas de circulación, válvulas de control, instrumentación de temperatura y, potencialmente, un ventilador o quemador de caldera siguen consumiendo energía. Su consumo suele ser modesto en comparación con el calentamiento de las placas, pero debe incluirse en el modelo de costes operativos.
El calendario de producción tiene un efecto desproporcionado. Una prensa calentada antes de un turno completo y mantenida dentro de una banda de espera controlada puede utilizar menos energía total que otra que se deja enfriar completamente entre trabajos cercanos en el tiempo. Lo contrario puede ser cierto cuando el intervalo es lo bastante largo para que las pérdidas en espera superen la energía necesaria para recalentar. La política de espera correcta se deriva del comportamiento de enfriamiento medido, del momento previsto del siguiente uso, de la calidad del aislamiento y del coste de la fuente de calor. Una regla fija como “déjela siempre encendida” o “apáguela siempre” rara vez es defendible.
Condiciones que debilitan la justificación económica
Las líneas de distribución largas son una fuente habitual de decepción. Una prensa remota alimentada mediante tuberías sin aislamiento o mal aisladas pierde calor antes de que este llegue a la placa. La baja temperatura de retorno resultante puede interpretarse erróneamente como una extracción eficiente de calor, cuando la causa real es la pérdida de calor hacia el edificio. El aislamiento de tuberías y válvulas, así como las líneas correctamente dimensionadas, son controles prácticos de costes, no detalles estéticos de instalación.
Las bombas subdimensionadas crean otra condición engañosa. El agua puede llegar a la prensa a la temperatura correcta, pero un caudal insuficiente impide una distribución uniforme por los conductos de las placas. Los sensores de control cerca de la entrada pueden indicar valores satisfactorios mientras las zonas alejadas se retrasan. Las bombas sobredimensionadas generan su propia penalización mediante consumo eléctrico innecesario, ruido, riesgo de erosión y comportamiento inestable de las válvulas. El caudal requerido debe basarse en el diseño del circuito de placas, la pérdida de presión, la diferencia de temperatura del agua y el número de prensas que funcionan simultáneamente.
La calidad del agua merece atención antes de la instalación. Las incrustaciones, los productos de corrosión y los residuos en suspensión restringen los canales estrechos y reducen la transferencia de calor. Entonces, el proceso puede requerir una temperatura de suministro más alta o un periodo de calentamiento más prolongado para lograr la misma condición de placa. Los filtros protegen las bombas y válvulas, pero necesitan una ubicación accesible y una rutina de mantenimiento. El tratamiento de circuito cerrado, la filtración cuando corresponda y la eliminación de aire reducen la probabilidad de problemas de circulación que posteriormente parezcan un defecto de la prensa.
El funcionamiento intermitente es la otra limitación principal. Un ciclo de prensado corto no implica automáticamente un requisito de calentamiento corto. Si la placa debe calentarse desde la temperatura ambiente para un trabajo breve y luego dejarse enfriar, la masa térmica puede dominar el coste energético. El calentamiento eléctrico directo puede ser más práctico para trabajos aislados, donde un arranque local rápido justifica una tarifa energética unitaria más alta. Por tanto, la comparación debe utilizar las horas anuales a temperatura de trabajo, no solo el precio de la energía por kilovatio-hora o por unidad de combustible.
Comparación de costes sin falsa precisión
Una evaluación creíble separa el coste único, el coste fijo anual y el coste variable de producción. La cotización del equipo es solo el punto de partida. La instalación puede incluir una conexión a la fuente de calor, tuberías de impulsión y retorno, válvulas aisladas, bomba de circulación, disposiciones de expansión, controles, dispositivos de seguridad, suministro eléctrico para auxiliares, cimentaciones y tiempo de puesta en marcha. La infraestructura existente debe evaluarse por su capacidad térmica disponible a la temperatura de suministro requerida, no solo por la presencia de una tubería cercana.
El coste variable debe estimarse a partir del calor necesario para llevar las placas a temperatura, el calor perdido durante la inactividad, el calor transferido a cada conjunto de panel y la eficiencia de generar y suministrar ese calor. El contenido de humedad del panel es importante porque el agua del material absorbe una cantidad considerable de energía. El material frío almacenado en una zona sin calefacción puede prolongar el tiempo de recuperación y ocultar el rendimiento del sistema de calentamiento. La especie de chapa, el material del núcleo, el espesor del panel, el tipo de adhesivo, la cantidad de cola aplicada y el tiempo de cierre de la prensa también afectan a la carga térmica real.
El tiempo de ciclo no debe convertirse en ahorro hasta que se confirmen la calidad de la unión y la planitud del panel a la temperatura y presión previstas. Reducir el tiempo de permanencia porque un controlador alcanza el punto de consigna más rápido puede generar costosos defectos posteriores. La delaminación, el marcado de la estructura, la formación de ampollas o los daños superficiales pueden aparecer después del mecanizado, el acabado o los cambios de humedad, cuando resulta difícil identificar el atajo de calentamiento original.
Para una comparación que pueda resistir una revisión, utilice la misma mezcla de productos y el mismo patrón de turnos para cada opción. Registre el calentamiento desde una condición inicial definida, la recuperación después de cargas representativas, el consumo en espera, el tiempo medio con la prensa abierta y el tiempo real de permanencia bajo presión. Incluya las paradas de mantenimiento previstas: el acceso a los calentadores eléctricos difiere del mantenimiento de válvulas, bombas, mangueras y circuitos de circulación. No es necesario forzar estos elementos en una sola cifra especulativa. Un intervalo transparente basado en condiciones operativas conocidas es más útil que una estimación de apariencia precisa basada en supuestos no verificados.
Detalles de instalación que afectan al rendimiento a largo plazo
Las conexiones de impulsión y retorno deben permitir que el circuito de placas se llene, purgue, aísle, drene y mantenga sin vaciar todo el circuito de la planta. Las bolsas de aire reducen el caudal efectivo y a menudo producen patrones de temperatura desiguales que cambian de un día a otro. La instrumentación colocada solo en la caldera ofrece un valor de diagnóstico limitado; las lecturas de temperatura y presión cerca de la prensa revelan si la máquina recibe las condiciones previstas.
Las mangueras flexibles deben soportar el movimiento, la temperatura, la presión y el recorrido sin rozar contra los bastidores de la prensa o zonas de atrapamiento. En diseños con placas móviles, la longitud de las mangueras y el radio de curvatura deben considerarse durante toda la carrera de apertura. Una manguera que resiste la instalación pero se flexiona repetidamente fuera de su recorrido previsto provocará tiempos de inactividad no planificados más adelante. Las válvulas de aislamiento y las uniones accesibles reducen el tiempo de mantenimiento, siempre que no introduzcan una restricción excesiva en el circuito.
El control de temperatura también debe reflejar el proceso en lugar de la comodidad de una única ubicación de sensor. La supervisión separada de las placas superior e inferior es valiosa cuando la calidad del producto es sensible al calentamiento asimétrico. Las comprobaciones periódicas de superficie en el centro y cerca de los bordes proporcionan una visión independiente de las condiciones reales de las placas. Cuando la temperatura superficial medida difiere de forma constante de la indicada por el controlador, la corrección debe abordar la ubicación del sensor, la circulación o la transferencia de calor antes de modificar los ajustes de producción.
La elección más defendible es la que se ajusta a la fuente de calor disponible, la temperatura requerida de las placas, las horas de funcionamiento previstas y el ritmo de producción. El calentamiento por agua caliente recompensa una utilización estable y una instalación disciplinada. Cuando estas condiciones no existen, un método de calentamiento de respuesta más rápida o más autónomo puede generar un coste total menor pese a una tarifa energética menos favorable.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.