


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Prensas en caliente para madera con plato móvil: adaptación del recorrido de apertura al espesor del panel
Prensas de madera en caliente con plato móvil: ajuste del recorrido de apertura al espesor del panel
Para los equipos de compras que seleccionan una prensa de madera en caliente con plato móvil, el recorrido de apertura debe especificarse según las condiciones reales de carga y no únicamente según el espesor del panel.
La apertura correcta mejora el acceso de los operarios, protege las superficies de los paneles, favorece una aplicación estable de presión y evita pagar por una altura de máquina, carrera y consumo energético innecesarios.
Esta guía explica cómo ajustar el recorrido del plato móvil a la construcción del panel, los métodos de producción, las herramientas y las necesidades futuras de capacidad antes de emitir una especificación de compra.
Por qué el recorrido de apertura es una decisión de compras y no una especificación secundaria
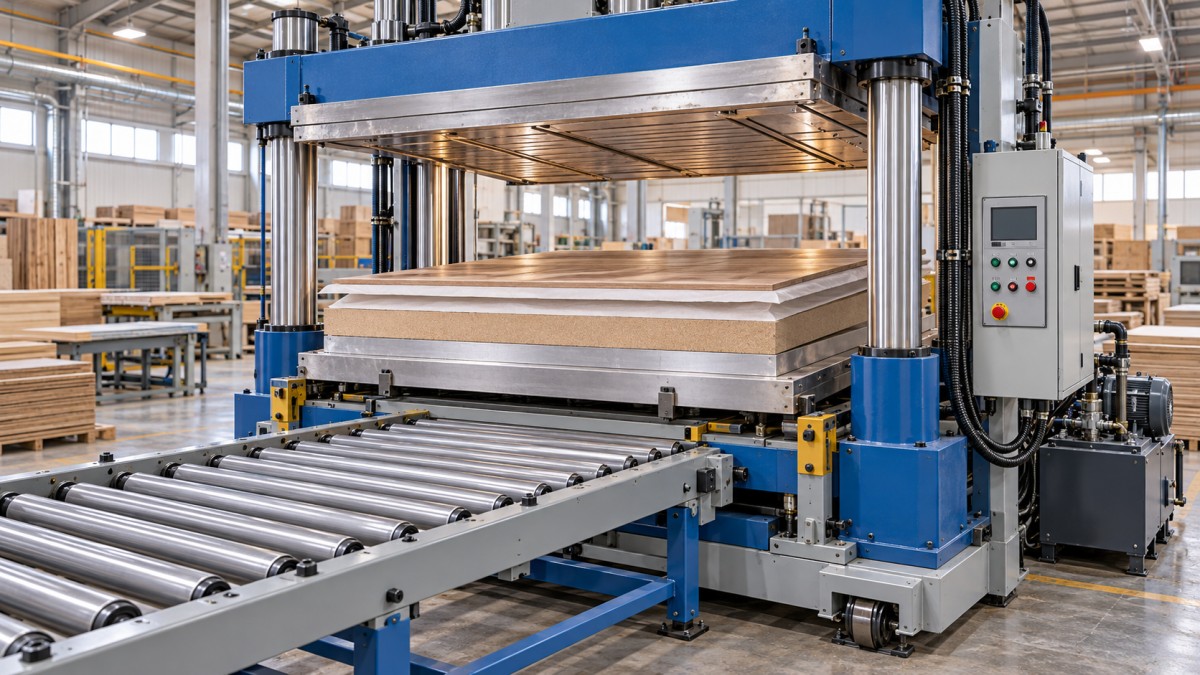
El recorrido de apertura es la distancia vertical máxima entre los platos de la prensa cuando el plato móvil está completamente abierto.
En una prensa de madera en caliente con plato móvil, esta separación determina si los operarios o los equipos automatizados pueden cargar, alinear y descargar las piezas de trabajo de forma segura.
A veces, los compradores comparan primero el tonelaje de la prensa, el tamaño de los platos y la potencia de calentamiento, mientras consideran la apertura como un detalle dimensional secundario.
Este enfoque genera problemas operativos evitables, porque la prensa puede generar una fuerza adecuada pero seguir siendo difícil de cargar en la producción real.
Una máquina con apertura insuficiente puede ralentizar la manipulación de paneles, dañar las chapas durante la inserción, limitar el uso de placas de apoyo y aumentar la fatiga de los operarios.
Por el contrario, un recorrido de apertura excesivo puede aumentar el coste del bastidor, requerir un área de instalación más alta y prolongar el movimiento de los platos si los controles están mal configurados.
El objetivo de compra no es seleccionar la mayor apertura posible. Es seleccionar una separación útil con un margen operativo práctico.
Ese margen debe tener en cuenta el panel terminado, la aplicación de adhesivo, las hojas protectoras, las placas de apoyo, los dispositivos de carga y el método de manipulación de materiales elegido.
Para las fábricas de muebles, este cálculo es especialmente importante cuando la producción incluye distintos paneles de puerta, tableros laminados, paneles chapados y conjuntos compuestos.
Una configuración bien ajustada ayuda a mantener el rendimiento durante los cambios de producto sin obligar a la fábrica a utilizar separadores temporales o soluciones manuales ineficientes.
Comience con el conjunto real de prensado, no con el espesor nominal del tablero
La forma más fiable de determinar la apertura requerida es calcular el conjunto completo de prensado en el punto de carga.
El espesor nominal del tablero puede ser solo una parte de ese conjunto, especialmente cuando intervienen el prensado de chapa o la laminación multicapa.
Para un panel sencillo, el conjunto puede incluir el sustrato, la película adhesiva, la chapa, el papel antiadherente y una o dos hojas protectoras.
Para conjuntos más gruesos, también puede incluir tableros de apoyo, placas de aluminio, moldes, protección de bordes o sistemas de separadores calibrados.
Los equipos de compras deben solicitar muestras de producción o planos detallados del conjunto al departamento de ingeniería de procesos antes de comparar cotizaciones de máquinas.
Mida el espesor combinado máximo después de colocar los materiales para la carga, en lugar de basarse únicamente en los planos del producto terminado.
Por ejemplo, un panel chapado de 25 mm puede requerir una apertura inicial considerablemente mayor cuando se combina con placas de apoyo y accesorios protectores de prensado.
La apertura necesaria también debe permitir al operario guiar el conjunto hasta su posición sin rozar el plato, el bastidor o el material adyacente.
Cuando la carga es manual, la holgura útil de inserción suele ser más importante que la separación mínima teórica entre los platos.
Cuando la carga es automatizada, los requisitos pueden ser mayores porque los transportadores, mesas elevadoras, cargadores por vacío o sistemas de lanzadera necesitan trayectorias de separación definidas.
Una especificación práctica comienza con el conjunto de producción habitual más grueso y, a continuación, añade una holgura operativa adecuada para el método de manipulación.
Utilice un cálculo sencillo para establecer la apertura requerida
Una especificación de compra debe indicar los requisitos de apertura en términos medibles, en lugar de pedir a los proveedores una apertura de plato “adecuada”.
Una fórmula inicial útil es la altura máxima del conjunto cargado más la holgura de manipulación más una tolerancia para variaciones dimensionales y futuros cambios de producto.
La altura máxima del conjunto cargado incluye todos los elementos que entran juntos en la prensa, incluidas las herramientas reutilizables que pueden no figurar en los planos del producto.
La holgura de manipulación es el espacio necesario para introducir y retirar el conjunto sin obligar a los operarios a inclinar, arrastrar o comprimir el montaje.
Para la carga manual, esta tolerancia debe reflejar el uso de guantes, el tamaño y peso del panel y el riesgo de desplazamiento de la chapa durante el posicionamiento.
Para la carga mecanizada, la holgura debe validarse con respecto a la carrera de elevación, la altura del transportador, las dimensiones de las guías y la geometría del sistema de pinzas o vacío.
La variación dimensional incluye la tolerancia de espesor del material, las hojas deformadas, las capas de adhesivo acumuladas y las diferencias entre proveedores o lotes de producto.
La tolerancia futura debe ser deliberada y no excesiva, basándose en la expansión prevista de productos, nuevas construcciones de paneles o posibles requisitos de accesorios.
Como ejemplo, un conjunto de 60 mm con placas de apoyo puede necesitar entre 80 y 120 mm adicionales de holgura accesible para una carga manual segura.
El margen exacto depende del formato del panel y del flujo de trabajo, pero debe analizarse con los operarios en lugar de establecerse solo por el personal de compras.
Solicite a los proveedores que confirmen tanto la apertura máxima como la altura mínima cerrada, ya que estas dimensiones juntas afectan a las condiciones de prensado utilizables.
Ajuste el recorrido de apertura a los tipos de paneles que realmente produce
Las diferentes aplicaciones de carpintería requieren distintos rangos de apertura, incluso cuando los paneles terminados parecen similares en tamaño y composición de materiales.
Los tableros laminados delgados suelen necesitar una apertura limitada, pero los formatos grandes pueden seguir requiriendo una holgura generosa para evitar el contacto con los bordes durante la manipulación.
Los paneles de MDF o aglomerado chapados suelen utilizar placas de apoyo, materiales antiadherentes y una alineación cuidadosa, lo que aumenta el requisito práctico de apertura.
Los componentes laminados de madera maciza pueden variar más en espesor debido a las tolerancias de mecanizado, el movimiento por humedad y los perfiles superficiales irregulares.
Los núcleos de puertas, paneles alveolares, conjuntos curvos y componentes de muebles ensamblados suelen necesitar mayor holgura que los tableros planos estándar.
Algunas fábricas utilizan la misma prensa tanto para paneles decorativos delgados como para conjuntos más gruesos de pedidos especiales, con el fin de mejorar la utilización del equipo.
En esa situación, seleccione la apertura según el trabajo recurrente más grueso, en lugar de según el panel delgado más habitual.
Sin embargo, evite especificar una apertura muy grande únicamente para productos poco frecuentes que podrían subcontratarse o procesarse en otra máquina adecuada.
Una prensa diseñada en torno a piezas excepcionales puede aumentar el coste de capital y reducir la eficiencia de la producción que genera ingresos diarios.
Clasifique los productos en trabajos habituales, estacionales y excepcionales antes de establecer el requisito final de apertura para una prensa de madera en caliente con plato móvil.
Esta clasificación proporciona a los equipos de compras una base defendible para comparar configuraciones alternativas y explicar las decisiones de inversión a la dirección.
Considere conjuntamente la velocidad de desplazamiento del plato y el tiempo de ciclo
El recorrido de apertura afecta al tiempo de ciclo porque el plato móvil debe desplazarse más en cada secuencia de carga y descarga.
Un recorrido más largo no es automáticamente más lento si la máquina cuenta con una velocidad de aproximación rápida adecuada, control de desaceleración y capacidad suficiente del sistema hidráulico.
Aun así, los compradores no deben asumir que una apertura mayor no tiene ningún coste de productividad simplemente porque el tiempo de prensado cotizado se mantiene sin cambios.
Un ciclo completo incluye apertura, descarga, carga, cierre, aproximación rápida, aumento de presión, permanencia térmica, descompresión y reapertura.
En ciclos de prensado cortos, el movimiento del plato puede representar una parte significativa del tiempo total de producción, especialmente en líneas de laminación de alto volumen.
Solicite a los proveedores una estimación documentada del tiempo de ciclo con el ajuste de apertura propuesto, el espesor del panel, la presión objetivo y la temperatura de operación.
La estimación debe separar el movimiento rápido del movimiento lento de prensado, porque el contacto controlado a baja velocidad protege los paneles y distribuye la presión de forma más uniforme.
El control hidráulico de velocidad variable puede ser valioso cuando el espesor de las piezas cambia con frecuencia o cuando las caras de chapa delicadas requieren un cierre suave.
Las posiciones de parada programables también pueden reducir los desplazamientos innecesarios cuando la máquina procesa varias familias de productos con diferentes alturas de conjunto.
Para la evaluación de compras, compare la producción útil por turno en lugar de limitarse a las especificaciones nominales de la prensa o las velocidades teóricas de movimiento de la máquina.
Esta comparación revela si una prensa de menor coste podría generar pérdidas de mano de obra o de rendimiento durante su vida operativa.
Compruebe la presión, el diseño del bastidor y el paralelismo de los platos
El recorrido de apertura correcto no compensa un rendimiento de presión deficiente, una rigidez insuficiente del bastidor o un mal paralelismo de los platos.
Una vez que la prensa entra en contacto con el conjunto, la presión debe aumentar uniformemente en toda el área de trabajo para crear una unión estable y un espesor uniforme del panel.
Las grandes aperturas de los platos pueden exigir más a los sistemas de guiado, ya que el plato móvil debe permanecer alineado durante todo su recorrido.
Los compradores deben preguntar cómo se guía el plato, cómo se mantiene el paralelismo y cómo controla el fabricante el movimiento desigual de los cilindros.
Los diseños multicilindro, las columnas guiadas, las estructuras mecanizadas con precisión y una sincronización hidráulica fiable pueden mejorar la repetibilidad en aplicaciones exigentes.
El proveedor debe definir la planitud de los platos, la tolerancia de paralelismo, la presión máxima y el rendimiento de distribución de presión en la propuesta técnica.
Estos valores deben evaluarse frente al tamaño del panel, los requisitos del adhesivo y la presión real expresada en la superficie de la pieza de trabajo.
El tonelaje total por sí solo puede ser engañoso porque la misma fuerza produce diferentes niveles de presión en distintas áreas de plato.
Los equipos de compras deben calcular la presión específica requerida a partir del área del panel y el proceso de unión, y luego confirmar que la máquina puede alcanzarla de forma fiable.
En paneles anchos para muebles, una presión insuficiente o desigual puede causar uniones débiles, defectos de chapa, variaciones de espesor y mayores índices de retrabajo.
Una cotización técnicamente sólida relaciona el recorrido de apertura con las dimensiones de los platos, la disposición de los cilindros, la capacidad de presión y la rigidez estructural.
Planifique la carga, la descarga y la distribución de la planta
La mejor especificación de apertura puede seguir fallando en la operación si la disposición de la prensa no favorece un flujo eficiente de materiales alrededor de la máquina.
La carga manual requiere suficiente espacio libre en la parte frontal para que los operarios manipulen los paneles sin girar el cuerpo, levantar en exceso ni tocar superficies calientes.
Los paneles grandes pueden necesitar mesas de rodillos, elevadores de tijera, elevadores por vacío o carros de carga que influyen en la holgura efectiva necesaria debajo del plato superior.
Las líneas automatizadas requieren dimensiones coordinadas entre la prensa, el transportador de entrada, el transportador de salida, los dispositivos de alineación y los equipos de apilado.
Confirme la altura del plato inferior con respecto al suelo, ya que esto afecta a la carga ergonómica y la compatibilidad con los equipos de manipulación adyacentes.
Verifique también la altura total de la máquina con apertura completa, incluidas las tuberías hidráulicas, los resguardos de seguridad, los puntos de elevación y las holguras del armario eléctrico.
Un modelo de gran apertura puede requerir modificaciones en el edificio, mayor altura libre de techo o una planificación de transporte diferente durante la instalación.
Los sistemas de seguridad merecen la misma atención porque los platos móviles crean zonas de atrapamiento que deben controlarse durante la carga y las tareas de servicio.
Evalúe los controles bimanuales, la protección fotoeléctrica, las paradas de emergencia, las distancias de seguridad, el diseño de los resguardos y el acceso del personal de mantenimiento.
Pregunte si el equipo de seguridad afecta a la apertura utilizable o al acceso de carga, especialmente en prensas diseñadas para producción automatizada o semiautomatizada.
Los planos de distribución de la planta deben revisarse antes de emitir la orden de compra, no después de que la máquina haya sido fabricada y enviada.
Evalúe el rendimiento de calentamiento para su proceso de prensado
El recorrido de apertura determina el acceso, pero el rendimiento de calentamiento de los platos determina si la prensa puede ofrecer resultados de unión repetibles a velocidad de producción.
Especifique el rango de temperatura requerido de los platos según el tipo de adhesivo, el proceso de chapado, el material laminado, el tiempo de curado y las condiciones locales de operación.
Los sistemas de calentamiento por agua caliente, aceite térmico, vapor y electricidad tienen diferentes requisitos de infraestructura, características de control de temperatura e implicaciones de mantenimiento.
El calentamiento eléctrico puede simplificar la instalación en algunos talleres, mientras que los sistemas de aceite térmico pueden ser adecuados para fábricas que operan varias máquinas calentadas o a temperaturas más altas.
Los compradores deben solicitar información sobre las zonas de calentamiento, la uniformidad de temperatura, las ubicaciones de los sensores, el aislamiento, el tiempo de calentamiento y la precisión de control.
Una temperatura desigual de los platos puede generar un curado inconsistente, especialmente al prensar grandes superficies decorativas o utilizar adhesivos con ventanas de proceso estrechas.
La estabilidad de la temperatura cobra mayor importancia cuando una prensa de madera en caliente con plato móvil opera en varios turnos con cambios frecuentes de producto.
Pregunte al proveedor cómo el sistema de control almacena y recupera los ajustes de temperatura, las etapas de presión, los tiempos de permanencia y las posiciones de los platos.
Los controles basados en recetas pueden reducir los errores de configuración y ayudar a los operarios a repetir procesos validados al cambiar entre formatos de panel o tipos de material.
El consumo de energía debe considerarse durante las horas anuales de operación previstas, incluidas las pérdidas en espera y las oportunidades de recuperación de calor cuando estén disponibles.
Un precio de compra menor puede resultar menos atractivo cuando la ineficiencia de calentamiento, un calentamiento más lento o un control deficiente generan costes operativos a largo plazo.
Elabore una especificación de compra que los proveedores puedan cotizar con claridad
Una especificación de compra detallada reduce la ambigüedad y facilita la comparación de cotizaciones entre fabricantes, modelos y configuraciones de equipos.
Indique la longitud máxima del panel, la anchura, el espesor terminado, la altura máxima del conjunto cargado y el recorrido de apertura requerido en unidades medibles.
Incluya los materiales de los paneles, los sistemas adhesivos, la temperatura objetivo, la presión específica requerida, la producción diaria esperada y el patrón normal de turnos de operación.
Describa si la carga es manual, asistida por rodillos, asistida por vacío o automatizada, porque cada método cambia el requisito de apertura utilizable.
Especifique las velocidades de movimiento de plato deseadas, las posiciones programables, el idioma de control, las normas eléctricas, los requisitos de seguridad y las conexiones de servicios disponibles.
Solicite planos de la máquina que muestren la altura con apertura total, el acceso para servicio, las cargas de cimentación, la ubicación de la unidad hidráulica y las holguras de instalación recomendadas.
Los proveedores deben identificar por separado las características estándar y los equipos opcionales, lo que permite a los equipos de compras comparar la capacidad total suministrada en lugar de los precios base.
Las opciones útiles pueden incluir mesas de carga, posicionamiento automático de paneles, registro de presión, registro de temperatura, sistemas de separadores y asistencia de diagnóstico remoto.
Para el abastecimiento internacional, verifique la documentación, el embalaje de exportación, el alcance de la puesta en marcha, la disponibilidad de repuestos, los términos de garantía y los acuerdos de respuesta posventa.
Qingdao Zhongding Machinery Co., Ltd. puede ayudar a los compradores con configuraciones de prensas para carpintería adaptadas a los requisitos prácticos de producción de paneles y a las condiciones de operación.
Una discusión técnica temprana ayuda a garantizar que el recorrido de los platos, el calentamiento, la presión y los sistemas de manipulación funcionen juntos como una solución de prensado productiva.
Preguntas que los equipos de compras deben plantear antes de realizar un pedido
Antes de seleccionar un proveedor, pregunte qué conjunto cargado máximo puede admitir la apertura propuesta en condiciones normales y seguras de producción.
Solicite una explicación clara de la diferencia entre la apertura máxima teórica y la apertura que sigue siendo práctica con resguardos y equipos de carga.
Solicite aplicaciones de referencia con dimensiones de panel, materiales, sistemas adhesivos y volúmenes de producción similares, siempre que esos detalles estén disponibles.
Confirme cómo la máquina mantiene el paralelismo de los platos durante todo el recorrido y si se requieren procedimientos de ajuste durante el mantenimiento regular.
Determine el tiempo de ciclo previsto para cada familia de productos clave, incluidos los movimientos de carga y descarga, en lugar de centrarse únicamente en el tiempo de permanencia.
Pregunte qué sucede cuando el espesor del panel cambia inesperadamente y si el sistema de control proporciona límites de presión, límites de recorrido o protección por recetas.
Aclare el mantenimiento preventivo recomendado para cilindros hidráulicos, sellos, guías, circuitos de calentamiento, sensores de temperatura y componentes de control eléctrico.
Revise la lista de repuestos e identifique los elementos críticos que deben almacenarse localmente para evitar tiempos de inactividad prolongados después de la puesta en marcha.
Por último, evalúe la capacidad de servicio como parte del coste total de propiedad, especialmente para prensas que respaldan programas de producción de muebles orientados a la exportación.
Un proveedor que comprende el proceso completo puede ayudar a los compradores a evitar una máquina técnicamente conforme que resulte incómoda en la operación diaria.
Conclusión: seleccione una holgura utilizable que respalde un prensado productivo
Ajustar el recorrido de apertura al espesor del panel implica evaluar todo el conjunto cargado, el proceso de manipulación, la combinación de producción y el plan de capacidad futuro.
La prensa de madera en caliente con plato móvil adecuada proporciona espacio suficiente para una carga segura y eficiente, a la vez que evita recorridos, costes y exigencias de instalación innecesarios.
Los equipos de compras deben evaluar la apertura junto con la presión, el paralelismo de los platos, el rendimiento de calentamiento, los controles, los equipos de manipulación y la asistencia técnica.
Al convertir los requisitos reales de las piezas de trabajo en una especificación técnica clara, los compradores pueden comparar proveedores con precisión y elegir equipos que aporten un valor de producción duradero.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.