


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo evaluar a un proveedor de maquinaria para madera maciza mediante pruebas con muestras
Una cotización bien presentada no demuestra si una máquina para trabajar la madera mantendrá las dimensiones, controlará el arrancamiento de fibras o conservará el rendimiento en su planta de producción. Una prueba de muestras útil debe demostrar que se pueden obtener piezas aceptables a un ritmo de producción sostenible utilizando madera representativa de su suministro real, y no limitarse a producir unas pocas piezas atractivas en condiciones cuidadosamente seleccionadas.
La evidencia más sólida combina resultados medibles con una explicación trazable de cómo se obtuvieron. Al evaluar a un proveedor de maquinaria para trabajar madera maciza, examine tanto el rendimiento de la máquina como la capacidad del proveedor para establecer los ajustes, explicar los defectos, repetir los resultados y comprometerse con la configuración probada.
Defina qué debe cumplir una pieza satisfactoria
Empiece por el plano del componente y la siguiente operación de fabricación, no por las especificaciones anunciadas de la máquina. Una tabla cepillada destinada al encolado de cantos debe tener una rectitud y una preparación de juntas adecuadas. Un componente perfilado para muebles puede depender de la uniformidad del perfil, de bordes limpios y de un lijado mínimo. Una unión de caja y espiga requiere un ajuste definido entre las piezas que encajan, no solo medidas aceptables en cada pieza por separado.
Convierta esos requisitos en criterios de aceptación por escrito antes de enviar las muestras. Especifique las dimensiones finales, las tolerancias, las caras de referencia, los puntos de inspección y los defectos superficiales aceptables. Cuando la apariencia sea importante, acuerde piezas de referencia aprobadas o fotografías con una escala y una iluminación uniforme. Descripciones como «acabado liso» o «alta precisión» dejan demasiado margen para desacuerdos.
Distinga entre los defectos que hacen que un componente no pueda utilizarse y los que requieren un procesamiento adicional. Una ligera marca de mecanizado que desaparece durante una operación de lijado ya prevista tiene un coste distinto al del arrancamiento de fibras que requiere un lijado intensivo o provoca el rechazo. La prueba debe revelar si la máquina se adapta al proceso previsto, no si puede lograr un acabado de exposición innecesariamente exigente.
Utilice madera que permita revelar las limitaciones de la máquina
Una prueba con madera de fibra recta y uniforme puede establecer una referencia, pero no demuestra el rendimiento en toda la gama de materiales habitual. Seleccione muestras que representen tanto la producción rutinaria como los materiales más exigentes que realmente prevé procesar.
Documente la especie, las dimensiones de las piezas en bruto, las lecturas de humedad, los defectos visibles, las características de la fibra y el mecanizado previo. Incluya las variaciones pertinentes de anchura, grosor y longitud. Si su trabajo incluye fibra en dirección inversa, componentes estrechos o tablas largas, esas características deben formar parte de la prueba, siempre que se mantengan dentro de los límites de funcionamiento indicados para la máquina.
El estado de humedad merece especial atención. Las diferencias entre el estado de la madera durante la prueba y durante la producción pueden afectar las dimensiones, el movimiento y el comportamiento de corte. Registre, cuando corresponda, el método de medición y los ajustes del instrumento. Si se envían muestras, inspeccione y registre su estado a la llegada, en lugar de suponer que no cambió durante el transporte.
Acuerde cómo se tratarán los defectos de entrada. Una grieta que ya esté presente en una pieza en bruto no debe considerarse automáticamente un fallo de mecanizado, pero excluir todas las piezas difíciles después de la prueba distorsionaría el resultado. Identifique o fotografíe las piezas en bruto de antemano y conserve las piezas rechazadas para su inspección.
La cantidad de muestras debe permitir varias observaciones: la configuración inicial, una prueba sostenida, mediciones repetidas y un reinicio o cambio de preparación. No existe un número universal de tablas que demuestre la capacidad. Un puñado de piezas no permite establecer la uniformidad a largo plazo, mientras que una prueba breve no puede respaldar afirmaciones sobre la vida útil de las herramientas o los intervalos de mantenimiento.
Haga que la configuración de demostración sea trazable
Un buen resultado tiene un valor limitado si la máquina cotizada difiere sustancialmente de la máquina de demostración. Antes de la prueba, solicite un registro de configuración que incluya el modelo, la capacidad de trabajo, los motores, la disposición de los husillos, el sistema de avance, la sujeción de la pieza, las funciones de control y las opciones pertinentes.
Las herramientas son especialmente importantes. Registre el tipo de cortador, el diámetro, la geometría de corte, el número de filos y el estado de la herramienta. Indique si las herramientas están incluidas en la cotización. Un cabezal de corte de gama alta o un dispositivo de fijación específico para la aplicación pueden ser una solución válida, pero su coste y sus requisitos de sustitución deben figurar en la comparación comercial.
Documente también los ajustes de funcionamiento: velocidad del husillo, velocidad de avance, profundidad de corte, sobrematerial, número de pasadas y ajustes de presión o sujeción, cuando corresponda. Incluya las disposiciones de extracción y aire comprimido necesarias para la operación probada. Estas condiciones ayudan a determinar si es posible reproducir el resultado en el lugar de instalación.
Las diferencias de configuración no descalifican necesariamente a un proveedor. Sin embargo, toda diferencia que afecte el rendimiento debe contar con una evaluación técnica justificada o una prueba repetida con la configuración propuesta. Asegurar que la máquina pedida funcionará «igual o mejor» no equivale a aportar pruebas.
Observe la ejecución, no solo las muestras terminadas
Separe la preparación de la producción. Permita que el proveedor establezca un proceso viable y acuerde después cuándo comienza la prueba medida. Registre por separado el tiempo de preparación, incluidos los ajustes, los cambios de herramientas y las piezas de preparación descartadas. Así se evita tanto ocultar las pérdidas de preparación como tratar injustamente el ajuste inicial como si fuera el rendimiento en régimen estable.
Durante la prueba medida, contabilice cada pieza en bruto que entre en el proceso. Registre las interrupciones, los problemas de avance, los ajustes, el retrabajo y los componentes rechazados. Si un operario cambia los ajustes, conserve los resultados anteriores al cambio e identifique las nuevas condiciones de funcionamiento. De lo contrario, un lote aparentemente satisfactorio podría combinar varias versiones incompatibles del proceso.
Inspeccione piezas tomadas del principio, la mitad y el final de la prueba. Selecciónelas mediante un método acordado de antemano, en lugar de permitir que solo los mejores ejemplos lleguen a la mesa de inspección. Marque cada pieza para poder relacionar sus mediciones con su posición en la prueba y con los ajustes utilizados.
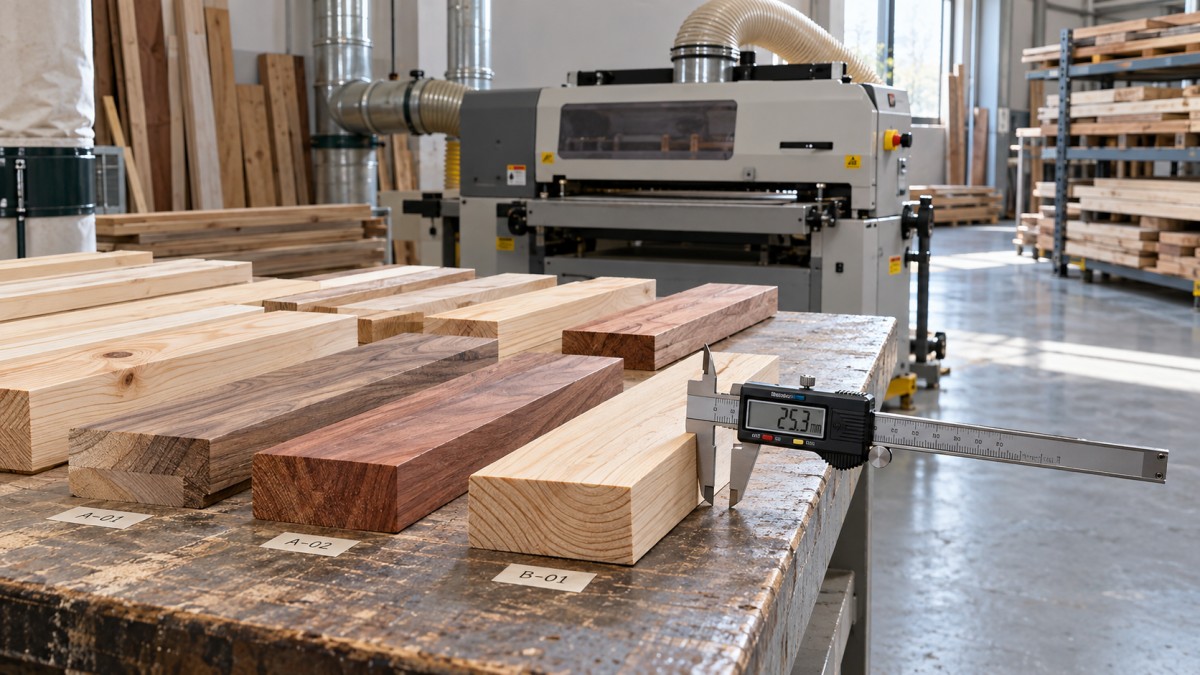
Cuando no sea práctico asistir, solicite una prueba presenciada de forma independiente o un vídeo continuo que muestre la identificación de las muestras, los ajustes, el funcionamiento y las mediciones. Los clips editados y las fotografías de piezas terminadas son material complementario, no sustituyen un registro de prueba trazable. Conserve muestras físicas etiquetadas cuando la calidad superficial o el ajuste de las uniones no puedan evaluarse de forma fiable en pantalla.
La seguridad debe mantenerse como condición innegociable durante toda la prueba. Las protecciones, la extracción, la sujeción de la pieza y las funciones de seguridad deben utilizarse según lo previsto. Un ritmo de producción alcanzado anulando las protecciones o manipulando la pieza de forma insegura no puede servir como referencia válida para la compra.
Mida la producción utilizable, no solo la velocidad anunciada
La velocidad de avance es solo uno de los factores que determinan la capacidad de producción. El resultado pertinente es el número de componentes conformes producidos durante un periodo acordado, incluidos los retrasos habituales que forman parte del proceso.
Utilice equipos de inspección adecuados y un método de medición acordado. Los calibradores por sí solos quizá no permitan determinar la rectitud, la planitud, la escuadra o la conformidad del perfil. Según el componente, la inspección puede requerir una superficie de referencia, una escuadra, una plantilla de perfil o una prueba con la pieza correspondiente. La incertidumbre de medición debe ser suficientemente pequeña en relación con la tolerancia especificada para que el resultado sea significativo.
En el caso de la madera maciza, defina cuándo se tomarán las mediciones y cómo se almacenarán las muestras antes de cualquier comprobación posterior. El movimiento posterior al mecanizado puede deberse a cambios de humedad o a la liberación de tensiones internas; no debe atribuirse automáticamente a una falta de precisión de la máquina. Las mediciones inmediatas y las observaciones posteriores responden a preguntas distintas y deben mantenerse diferenciadas.
Compare las rutas de proceso completas. Si un proveedor obtiene el acabado requerido en una pasada y otro necesita dos, registre las implicaciones adicionales de manipulación, mano de obra y trabajo en curso. A la inversa, un avance más lento puede resultar comercialmente preferible si produce más piezas aceptadas y requiere menos lijado. La comparación debe basarse en el coste de la pieza terminada, no en la velocidad aislada de la máquina.
Evalúe cómo responde el proveedor cuando los resultados no son satisfactorios
Una muestra fallida puede aportar información útil si el proveedor la investiga de forma sistemática. La distinción importante está entre una corrección explicada y repetible, y un ajuste no documentado seguido de una pieza de mejor aspecto.
Por ejemplo, el arrancamiento de fibras puede depender de la dirección de la fibra, el estado del cortador, la geometría de corte, la cantidad de material eliminado o los ajustes de avance. Las variaciones dimensionales pueden deberse a la superficie de referencia de entrada, la estabilidad del avance, la sujeción de la pieza o el ajuste de la máquina. Una respuesta fiable identifica las causas plausibles, las comprueba y muestra qué cambió. Limitarse a aumentar el margen de lijado traslada el problema a una etapa posterior.
Pida al proveedor que repita el proceso corregido con más material representativo. Si los cambios de preparación son importantes, incluya el retorno al componente original después de otra preparación. Así se comprueba si la máquina y el procedimiento documentado pueden recuperar un resultado establecido, en lugar de evaluar si un especialista puede lograrlo una sola vez.
Observe con qué claridad el proveedor documenta y comunica el proceso. ¿Puede proporcionar una hoja de preparación práctica? ¿Puede explicar los límites de la gama de materiales probada? ¿Puede otro operario con la formación adecuada seguir el procedimiento? Depender de ajustes no documentados supone un riesgo durante la puesta en marcha, incluso cuando las piezas de demostración son aceptables.
Las afirmaciones sobre la fiabilidad a largo plazo requieren pruebas independientes. Una prueba de muestras puede revelar inestabilidad inmediata y ayudar a evaluar la capacidad; no puede demostrar años de vida útil, disponibilidad de repuestos ni tiempos de respuesta. Estos aspectos requieren sus propias comprobaciones contractuales y de verificación del proveedor.
Convierta los resultados de la prueba en condiciones de compra exigibles
Concluya la prueba con un informe reconocido por ambas partes que relacione el material, la configuración de la máquina, los ajustes, los registros de medición y las muestras conservadas. Distinga los resultados demostrados de las cuestiones pendientes y de las afirmaciones que no se hayan probado.
Clasifique las desviaciones según su efecto en la producción. No alcanzar una dimensión crítica de una unión no equivale a un problema estético que pueda eliminarse durante el proceso de acabado previsto. Cuando la aceptación dependa de herramientas, software o modificaciones mecánicas revisadas, identifique la revisión y exija pruebas antes de considerar resuelto el problema.
El contrato de compra debe hacer referencia a la configuración aceptada y definir cómo se comprobará el rendimiento antes del envío y después de la instalación. Especifique el material de prueba, los servicios necesarios, el método de inspección, las responsabilidades y la solución aplicable si no se cumplen los criterios acordados. La comprobación de la instalación también debe determinar si las condiciones del sitio reproducen las necesarias para obtener el resultado demostrado.
No considere que una prueba de corte satisfactoria demuestra el cumplimiento de los requisitos de seguridad del mercado de destino. La documentación exigida, las medidas de protección, las instrucciones y las obligaciones de conformidad aplicables deben verificarse por separado para la máquina suministrada.
Una selección defendible se basa en una cadena clara: madera representativa, operación controlada, mediciones trazables, resultados repetibles y condiciones de compra que preserven lo demostrado. La muestra de mejor aspecto importa mucho menos que la capacidad del proveedor para explicar y reproducir de forma fiable el proceso que la produjo.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.