

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo dimensionar una prensa caliente según la capacidad de producción de LVL
Cómo dimensionar una prensa caliente para el volumen de producción de LVL
Dimensionar una prensa caliente para madera destinada a la producción de LVL comienza por traducir el volumen de producción objetivo en una capacidad de prensa realista, no simplemente por elegir la platina más grande o el mayor tonelaje. La clave está en adaptar el área de prensado útil, la configuración de las aberturas, la presión específica y el tiempo de ciclo a las dimensiones de los bloques, los requisitos del adhesivo y el suministro de chapas aguas arriba. Si se subestiman estos factores, la prensa puede convertirse en un cuello de botella; si se sobredimensiona, los costes de capital y energía pueden aumentar sin incrementar la producción comercializable.
La pregunta útil no es «¿Cuánto puede producir esta prensa?», sino «¿Cuánto LVL conforme a las especificaciones puede producir esta prensa con nuestra combinación de productos, las horas disponibles y una receta de prensado validada?». Son cálculos distintos.
Defina la base de producción antes de comparar máquinas
Empiece por el volumen comercializable requerido por turno y calcule hacia atrás el volumen bruto prensado. Las dimensiones del producto acabado no son necesariamente las dimensiones en prensa: el recorte de bordes y extremos, el lijado y el material rechazado reducen el volumen disponible para la venta. Mezclar el volumen del producto acabado con las dimensiones de los bloques sin recortar hace que el cálculo de capacidad parezca mejor de lo que realmente es.
Una hoja de dimensionamiento útil debe especificar:
- Los metros cúbicos comercializables requeridos por turno y las horas programadas del turno.
- La longitud, anchura y grosor de los bloques prensados para cada producto importante.
- El rendimiento volumétrico previsto desde el bloque prensado hasta el producto acabado aceptado.
- La combinación de productos, el tamaño de los lotes, la frecuencia de los cambios de producto y los tiempos de inactividad previstos.
- La especie y el grosor de la chapa, el rango de humedad y el sistema adhesivo.
No dimensione la prensa únicamente en función del bloque que se produce con mayor frecuencia. Un producto más grueso con un ciclo de calentamiento validado más largo puede determinar el programa, aunque represente una proporción menor del volumen mensual. Evalúe por separado las principales recetas y, a continuación, calcule las horas necesarias para la combinación prevista.
Calcule la capacidad a partir de un ciclo de operación completo
Para una prensa por lotes, la relación básica es:
Producción comercializable por hora = volumen por ciclo × (60 ÷ minutos por ciclo) × disponibilidad operativa × rendimiento volumétrico
El volumen por ciclo es la suma de los volúmenes prensados de todos los bloques que se cargan realmente. Cuente las aberturas productivas, no el número máximo de aberturas indicado en un folleto. Si algunas aberturas no pueden utilizarse con una configuración de carga determinada, no contribuyen a la capacidad de esa receta.
El tiempo de ciclo debe abarcar toda la secuencia repetible: carga, cierre, aumento de presión, tiempo de prensado validado, las etapas especificadas de liberación de presión, apertura y descarga. Cuando las operaciones de manipulación se solapan, utilice el tiempo transcurrido resultante en lugar de sumar cada movimiento por separado.
Mantenga coherente el registro de pérdidas. Si el tiempo habitual de carga ya está incluido en el ciclo, no lo vuelva a descontar mediante un factor de eficiencia. La disponibilidad debe representar las pérdidas de tiempo adicionales que quedan fuera del ciclo, como averías o esperas de material. Del mismo modo, descuente los cambios de producto de las horas programadas o inclúyalos en la disponibilidad, pero no haga ambas cosas.
Ejemplo práctico: no es una afirmación sobre el rendimiento de una máquina
Supongamos un objetivo de planificación de 60 m³ de LVL comercializable en un turno de ocho horas. Solo a efectos ilustrativos, cada bloque prensado mide 6.0 × 1.2 × 0.09 m, lo que equivale a 0.648 m³. Cuatro bloques por ciclo proporcionan un volumen bruto prensado de 2.592 m³.
Con un ciclo completo supuesto de 15 minutos, una disponibilidad del 85 % y un rendimiento volumétrico comercializable del 90 %, la producción calculada es:
2.592 × (60 ÷ 15) × 0.85 × 0.90 = aproximadamente 7.93 m³/hora
Esto equivale a aproximadamente 63.5 m³ por turno, apenas por encima del objetivo. Si el ciclo completo aumenta a 18 minutos, la misma configuración produce aproximadamente 52.9 m³ por turno. El ejemplo muestra por qué validar el ciclo es más importante que contar con un pequeño excedente aparente de capacidad. Ninguno de estos supuestos debe adoptarse sin una confirmación específica para el proyecto.
Adapte la platina y las aberturas a la disposición real de las chapas
Las dimensiones nominales de la platina no equivalen automáticamente a las dimensiones útiles de los bloques. Confirme el espacio de carga permitido por el fabricante, incluidos los márgenes en los bordes, el acceso para la manipulación, la disposición de las chapas de compensación cuando se utilicen y el área para la que se especifica la uniformidad de temperatura y presión.
La apertura debe permitir acomodar la disposición de las chapas sin comprimir y el equipo de carga, no solo el grosor del bloque acabado. La variación del grosor de las chapas, las tolerancias de montaje y la holgura del sistema de transferencia pueden determinar si una abertura nominalmente adecuada resulta práctica.
Un mayor número de aberturas aumenta el volumen por lote solo cuando es posible abastecerlas y manipularlas todas dentro del ciclo previsto. Solicite una secuencia de carga que muestre cómo entran las mantas, cómo salen los bloques acabados y si todas las aberturas se cierran a la vez. Una prensa grande de múltiples aberturas que espera a que llegue la última manta puede ofrecer menos capacidad útil de la prevista.
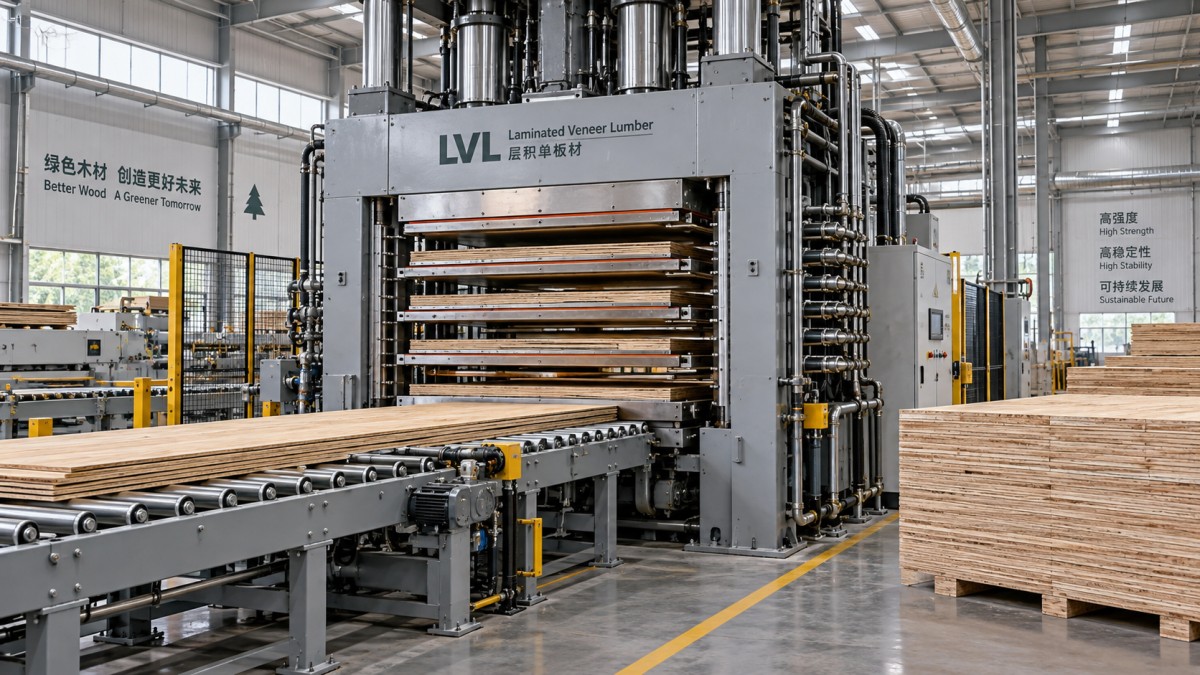
Para productos de distintas anchuras, compruebe también las configuraciones de carga aprobadas. Colocar varios bloques estrechos uno junto a otro cambia la superficie total cargada y puede generar una carga desigual. El proveedor de la prensa debe confirmar las posiciones permitidas, la simetría de la carga y cualquier restricción relativa al prensado de áreas parciales.
Compruebe la presión específica por separado del volumen de producción
La fuerza hidráulica y la presión de unión están relacionadas, pero no son especificaciones intercambiables. La relación básica es:
Fuerza de prensado requerida = presión especificada sobre el bloque × área proyectada cargada
Si se utilizan unidades coherentes, la presión en MPa multiplicada por el área en m² da como resultado una fuerza en MN. La presión aplicable debe basarse en la combinación cualificada de chapa, adhesivo, disposición de las chapas y rendimiento requerido del producto, no en una regla genérica para LVL.
En las prensas convencionales de múltiples aberturas, con las aberturas apiladas en serie, por lo general no es necesario multiplicar la fuerza requerida por el número de aberturas: la fuerza se transmite a través de la pila. Sin embargo, varios bloques colocados uno junto a otro dentro de una abertura aumentan el área proyectada cargada. Pida al proveedor que verifique esta distinción según la arquitectura concreta de la prensa.
La uniformidad de la presión también es importante. La rigidez del bastidor, la deflexión de la platina, la disposición de los cilindros y la posición de carga afectan a la forma en que la fuerza llega al bloque. Solicite las configuraciones de carga permitidas y la precisión del control de presión en esas condiciones. La presión máxima del sistema hidráulico, por sí sola, no determina la presión en la línea de adhesión ni su uniformidad.
Considere el calentamiento y el curado del adhesivo como la principal incertidumbre
Que una platina alcance su valor de consigna no significa que la línea de adhesión interna más fría haya alcanzado la condición de curado requerida. El calor debe atravesar la disposición de las chapas, y su avance depende del grosor del bloque, las propiedades de las chapas, la humedad, la temperatura inicial, la química del adhesivo y el método de calentamiento.
No extrapole directamente el ciclo de un bloque delgado a uno mucho más grueso. Del mismo modo, una temperatura más alta de la platina no es una forma automática de acortar los ciclos: puede alterar las condiciones de la superficie, el movimiento de la humedad, el comportamiento del adhesivo o los requisitos de desmoldeo. Todo programa revisado requiere validación del proceso.
Pregunte qué respalda el tiempo de prensado propuesto. Entre las pruebas útiles se incluyen ensayos con disposiciones de chapas representativas, mediciones de temperatura interna cuando corresponda, recomendaciones del proveedor del adhesivo y pruebas de calidad de la unión con arreglo a los requisitos aplicables al producto. La oferta debe diferenciar los resultados demostrados de las estimaciones que requieren
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.