


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir una prensa caliente para chapas curvas con radios de curvatura pequeños
Una prensa caliente puede consolidar un conjunto curvo de chapas, pero no puede hacer que una disposición de chapas inadecuada resista una curvatura cerrada. La primera decisión de selección es determinar si el radio especificado puede lograrse con el espesor real de las chapas, la dirección de la fibra, el contenido de humedad, el adhesivo y la disposición de las capas. Solo entonces tiene sentido comparar la fuerza de prensado, la capacidad de calentamiento o el tiempo de ciclo.
Para componentes de radio cerrado, la capacidad decisiva de la máquina es mantener un contacto controlado durante todo el conformado y el curado, no simplemente ofrecer un tonelaje elevado. Una prensa caliente para madera adecuada para chapas curvadas debe trabajar con utillajes que sostengan la curvatura, permitan que las capas se deslicen antes de que fragüe el adhesivo y proporcionen presión y calor suficientes en la línea de encolado más difícil. Una prueba satisfactoria con paneles planos no demuestra ninguna de estas condiciones.
Determine qué se va a curvar antes de especificar la prensa
«Chapa curvada» puede describir dos procesos sustancialmente distintos: encolar una chapa decorativa sobre un sustrato ya conformado, o formar un componente estructural a partir de varias capas de chapa. El primero depende en gran medida del soporte del sustrato y de la conformidad de la superficie. El segundo también requiere controlar el deslizamiento entre capas, el espesor del laminado y la recuperación elástica.
El plano debe indicar el radio interior, el espesor final, el ángulo de curvatura, las transiciones entre las secciones rectas y curvas, y si la superficie presenta una curvatura simple o compuesta. Una curvatura cilíndrica no equivale a una forma curvada en dos direcciones. La curvatura compuesta introduce deformación en el plano que una chapa plana puede no admitir sin piezas precortadas a medida, juntas u otro método de construcción.
Para una evaluación geométrica preliminar, la deformación superficial de una chapa individual que se curva libremente puede aproximarse así:
Deformación superficial ≈ espesor de la chapa ÷ (2 × radio de curvatura del eje neutro)
Esta relación sirve como criterio preliminar, no como especificación de deformación admisible. Presupone una curvatura simple y no tiene en cuenta la variabilidad de la madera, la deformación plástica, la restricción a la compresión ni los efectos del adhesivo. Sí muestra por qué reducir el espesor de cada capa puede facilitar el conformado.
Es fundamental tener en cuenta que un paquete suelto y un laminado totalmente encolado no se curvan de la misma manera. Antes del curado, las capas pueden deslizarse entre sí; después del encolado, el conjunto se comporta más como una sola sección de mayor espesor. Si la fricción, el fraguado prematuro del adhesivo o la restricción del utillaje impiden el deslizamiento durante el cierre, la disposición puede generar tensiones de conformado mucho mayores de lo previsto.
Por tanto, las pruebas deben emplear la especie, el tipo de corte de la chapa, la tolerancia de espesor y la orientación de la fibra previstos. La fibra orientada alrededor de la curvatura genera una condición mecánica distinta de la fibra paralela al eje de curvatura. Las fendas de desenrollo, las desviaciones locales de la fibra, los nudos y los defectos de la chapa de cara también pueden determinar dónde comienza el fallo. No debe darse por válido automáticamente para otra especificación de chapa un radio demostrado con una especificación determinada.
Elija el método de aplicación de presión en función de la geometría
Una prensa caliente convencional de platos planos puede utilizarse con utillajes curvos específicos, pero los platos calientes planos por sí solos no crean un proceso de conformado controlado. El molde, el sistema de montaje, la dirección de cierre y la trayectoria de la carga deben considerarse como un único sistema.
Los moldes rígidos emparejados proporcionan una restricción geométrica, pero solo cuando la separación entre ellos es adecuada para el paquete comprimido. Incluso un molde nominalmente preciso puede pinzar una zona gruesa antes de que una zona más delgada reciba presión suficiente. Por tanto, la conformidad del utillaje es una decisión de diseño, no simplemente un defecto que deba eliminarse.
Las membranas se adaptan a la forma, pero no garantizan el contacto. En un radio cóncavo cerrado, la tensión de la membrana puede hacer que esta forme un puente sobre la esquina. En perfiles profundos, el acceso y el estiramiento de la membrana pueden imponer otras limitaciones. Aumentar el ajuste de presión no sustituye a comprobar que la superficie transmisora de presión llega realmente a la chapa.
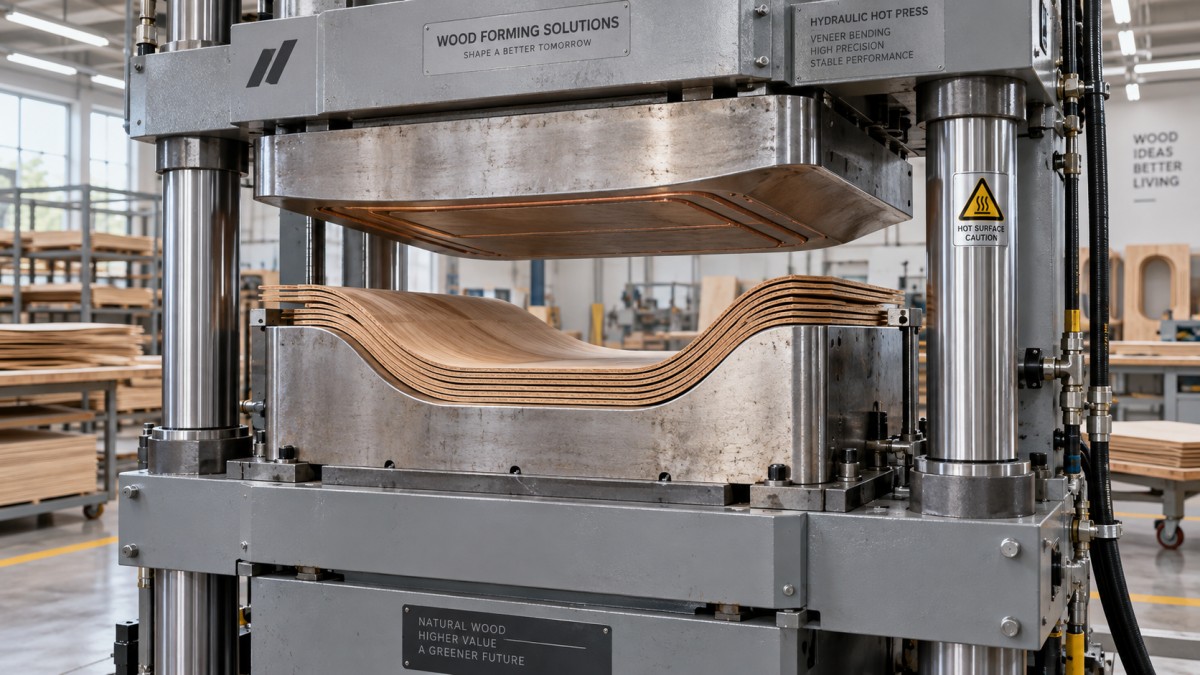
También debe analizarse el cierre de un solo eje. Las paredes laterales pronunciadas y los retornos pueden requerir elementos deslizantes, moldes divididos u otra secuencia de cierre. De lo contrario, la prensa puede aplicar una fuerza vertical considerable y, al mismo tiempo, ejercer una presión normal insuficiente en parte de la zona de encolado, o dificultar la extracción de la pieza curada.
Interprete el tonelaje como una especificación de la trayectoria de carga, no como garantía de calidad del encolado
Dividir la fuerza total de la prensa por el área proyectada sometida a carga es una comprobación preliminar útil para dimensionar el equipo. No representa un mapa de la presión local sobre un molde curvo. La inclinación del molde, la fricción, la rigidez, la secuencia de contacto y cualquier mecanismo de acción lateral determinan cómo llega la fuerza del actuador a cada superficie.
La propuesta del equipo debe indicar las hipótesis del cálculo de fuerza: número de cavidades, área sometida a carga, presión requerida por el adhesivo, resistencia al conformado y configuración del utillaje. No debe confundirse la presión del circuito hidráulico con la presión en la línea de encolado.
Es importante disponer de una reserva de fuerza, pero una presión excesiva no es intrínsecamente más segura. Puede aplastar localmente la madera, marcar la cara decorativa, provocar un exceso de salida de adhesivo o deformar la sección prevista. Puede ser necesario supervisar tanto la posición de cierre como la presión, especialmente si el molde utiliza topes. Cuando los topes soportan la carga, un aumento de la lectura hidráulica no implica necesariamente una mayor consolidación de la chapa.
La rigidez del bastidor y de los platos debe evaluarse con la huella del utillaje previsto, incluida la carga excéntrica. La capacidad nominal para paneles planos con carga central puede no representar la de un utillaje curvo y estrecho montado fuera del centro. Solicite información sobre las configuraciones de carga admisibles, los límites de masa del utillaje, la apertura útil, la carrera y el acceso para cargar y retirar las piezas, no solo sobre la fuerza máxima.
Verifique la temperatura en la línea de encolado, especialmente en secciones gruesas
La temperatura del plato no es la temperatura de la línea de encolado. El calor debe atravesar el utillaje, las posibles capas de desmoldeo o de adaptación y el paquete de chapas antes de que la capa de adhesivo más fría alcance las condiciones de curado requeridas.
Esta diferencia es importante cuando los moldes tienen masas desiguales, secciones gruesas localizadas o reciben calor desde un solo lado. El controlador puede mostrar el valor de consigna correcto mientras una línea de encolado interna permanece por debajo de la temperatura necesaria. Por el contrario, elevar el valor de consigna para acelerar el calentamiento interno puede exponer la chapa de cara o las capas exteriores de adhesivo a un calor excesivo.
Los sistemas de calentamiento deben evaluarse con el utillaje real. Los platos calefactados que transfieren energía a un molde desmontable funcionan de forma distinta a los moldes con resistencias eléctricas integradas o conductos para fluido térmico. El calentamiento integrado puede acortar el recorrido del calor, pero la disposición de las resistencias, la ubicación de los sensores y el control por zonas siguen determinando la uniformidad.
Las pruebas de aplicación deben medir la temperatura en líneas de encolado representativas, incluida la ubicación que previsiblemente se calentará más lentamente. Los paquetes instrumentados sacrificables pueden establecer la relación entre las lecturas de la máquina y las temperaturas internas. La instalación de los sensores debe evitar crear una separación que invalide el resultado.
La especificación del ciclo debe diferenciar la recuperación térmica del molde, el calentamiento del paquete, el curado del adhesivo y cualquier enfriamiento bajo sujeción que sea necesario. Un ajuste breve del temporizador carece de significado si no se especifica cuándo comienza el cómputo ni qué temperatura alcanza realmente el adhesivo.
Adapte el cierre y el curado al tiempo de trabajo del adhesivo
La selección del adhesivo y la de la máquina están relacionadas. Entre los requisitos pertinentes se incluyen los tiempos abiertos y cerrados de montaje, la cantidad aplicada, la temperatura de curado, la presión, el intervalo de humedad de la madera y la idoneidad para las condiciones de servicio del componente.
Para una curvatura cerrada, se necesita un tiempo de trabajo suficiente para aplicar el adhesivo, apilar, posicionar y cerrar el paquete sin que el adhesivo fragüe prematuramente. El contacto con un molde caliente puede acortar ese tiempo. Si una línea de encolado exterior empieza a fraguar mientras el paquete todavía debe deslizarse, el resultado puede ser agrietamiento, arrugas o un cierre parcial del molde.
Un perfil de cierre controlado puede ser útil: un movimiento de aproximación, una fase de conformado que permita el movimiento necesario de las capas y una fase de consolidación mantenida durante el curado. Sin embargo, el prensado por etapas debe validarse de acuerdo con los requisitos de procesamiento del proveedor del adhesivo. Una fase prolongada a baja presión puede provocar un contacto deficiente o agotar el tiempo de montaje.
El acondicionamiento de la humedad también requiere un intervalo definido. Aumentar la humedad para mejorar la flexibilidad modifica el comportamiento térmico y puede provocar defectos relacionados con el vapor o cambios dimensionales. Si se necesita vaporizado, humectación u otro tratamiento de preacondicionamiento, debe formar parte del proceso de producción cualificado; no debe ser un ajuste sin documentar que se utilice únicamente para obtener una muestra de demostración aceptable.
El comportamiento durante el desmoldeo es tan importante como la velocidad de curado. El adhesivo debe alcanzar suficiente resistencia para soportar las tensiones liberadas al abrirse el molde. Según la construcción, puede ser necesario un enfriamiento bajo sujeción o un dispositivo secundario para controlar la forma sin mantener la prensa caliente ocupada durante todo el periodo de estabilización.
Utilice la ubicación del fallo para distinguir los límites del material de los de la máquina
Una prueba fallida solo es útil si el defecto se relaciona con su causa. Aumentar la temperatura o la presión sin realizar ese diagnóstico puede ocultar un problema y crear otro.
- Grietas en el exterior de la curvatura: investigue la deformación por tracción, los defectos de la chapa, la orientación de la fibra, el espesor de cada capa y si se restringió el deslizamiento entre capas.
- Arrugas o pandeo en el interior: examine la restricción a la compresión, el exceso de material, la secuencia de cierre y la forma en que el utillaje sostiene la chapa durante el conformado.
- Juntas abiertas cerca de una esquina cerrada: compruebe la formación de puentes, el desajuste del molde, la presión local y la temperatura de la línea de encolado antes de cambiar la formulación del adhesivo.
- ampollas tras la apertura: investigue la humedad, la liberación de vapor, las condiciones de curado y si el encolado tenía resistencia suficiente durante el desmoldeo.
- Recuperación elástica excesiva: examine el equilibrio del paquete, la finalización del curado, la temperatura de desmoldeo y las tensiones residuales de conformado. La compensación del molde debe basarse en un proceso estable, no sustituirlo.
Estas diferencias influyen en las decisiones sobre el equipo. Una prensa de mayor tamaño no corregirá un límite de deformación de la chapa. Una mayor capacidad de calentamiento no resolverá la formación de puentes en la membrana. Un utillaje más preciso no compensará un adhesivo que fragua antes de que finalice el conformado.
Base la decisión de compra en una prueba de aplicación repetible
La muestra de aceptación debe representar la condición de producción más exigente: el radio mínimo especificado, la chapa de cara prevista, el espesor total del paquete y las tolerancias dimensionales pertinentes. Una demostración simplificada con capas más delgadas, menos capas o una especie más fácil de conformar solo demuestra que esa construcción simplificada es viable.
Antes de la prueba, defina criterios de aceptación para grietas visibles, marcas superficiales, integridad del encolado, espesor, precisión del perfil y recuperación elástica. Especifique cuándo se medirán las dimensiones y en qué condiciones de acondicionamiento. Una medición inmediatamente después del desmoldeo no permite determinar la forma que se conservará tras estabilizarse la humedad y la temperatura.
La evaluación del encolado debe contemplar las condiciones de servicio previstas. El examen destructivo de piezas sacrificables puede revelar esquinas mal encoladas que no se detectan en una inspección externa. Cuando una especificación de producto exija un método de ensayo reconocido, utilice dicho método en lugar de sustituirlo por una evaluación visual o una afirmación de resistencia no cualificada.
Los ciclos repetidos deben abarcar tanto el arranque como el funcionamiento con estabilidad térmica. Registre la humedad del material, la cantidad de adhesivo aplicada, el tiempo de montaje, el perfil de cierre, la presión, las temperaturas medidas, el tiempo de curado y las condiciones de desmoldeo. Incluya la variación normal del material dentro de la especificación acordada. Un componente aceptable demuestra la viabilidad; la producción repetida de componentes aceptables demuestra la existencia de una ventana de proceso utilizable.
La especificación resultante del equipo debe vincular el rendimiento garantizado con esa combinación cualificada de material, utillaje, adhesivo y ciclo. Incluya los requisitos de cambio de utillaje, los registros de temperatura y presión, el acceso para la calibración y las protecciones para moldes calientes y zonas de aplastamiento. La elección justificable es la prensa que mantiene el contacto, el historial térmico y el control de forma requeridos en todo el intervalo de funcionamiento acordado, no la máquina con el mayor tonelaje o temperatura nominal.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.