


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Interpretación de un presupuesto para una máquina de carpintería a medida: alcance de ingeniería, plazo de entrega y riesgos
Una cotización de maquinaria personalizada para carpintería debe interpretarse como un límite operativo propuesto, no como una lista de piezas adquiridas. El precio cotizado es importante, pero no puede compararse de forma significativa hasta que sean visibles las premisas de ingeniería que lo sustentan. Dos propuestas pueden describir el mismo tamaño de panel, número de husillos o velocidad de alimentación, mientras cubren condiciones de material, límites de automatización, responsabilidades de herramental, trabajos de instalación y criterios de aceptación muy diferentes.
Comience por hacer una pregunta sencilla:¿qué resultado de producción se compromete realmente a entregar el proveedor? Una descripción de máquina como «línea automática de taladrado y fresado» es demasiado amplia para una comparación técnica. El documento útil conecta la pieza de trabajo prevista, la secuencia de mecanizado, la condición de salida y la expectativa de rendimiento con una configuración de máquina definida. Cuando faltan estos vínculos, la cotización deja margen para interpretaciones incompatibles después de realizar el pedido.
Interprete el alcance como una definición del proceso
El alcance debe describir el material antes de entrar en la máquina, las operaciones realizadas en su interior y el estado en el que sale. Para el procesamiento de paneles, esto incluye el material del tablero, el rango de espesores, los límites de longitud y anchura, el estado de la superficie, los bordes de referencia, los patrones de taladrado, las ranuras, los perfiles de fresado y cualquier etiquetado o clasificación requerida. Para el procesamiento de madera maciza, la dirección de la veta, la variación de humedad, la rectitud de la pieza, los nudos, las piezas deformadas y los requisitos de sujeción pueden afectar al diseño mucho más que las dimensiones nominales por sí solas.
Un rango de trabajo cotizado suele malinterpretarse. Una máquina capaz de admitir un panel grande no necesariamente mantiene la misma precisión, tiempo de ciclo o estabilidad de sujeción en todos los tamaños dentro de ese rango. Una pieza estrecha puede necesitar soportes auxiliares. Un tablero fino y flexible puede requerir una disposición de vacío diferente a la de un lateral de gabinete grueso. Los componentes largos pueden requerir soporte de entrada y salida que no está incluido en el precio base de la máquina.
Busque el datum de referencia utilizado durante el mecanizado. Si las posiciones de los taladros, los perfiles de borde o las ranuras se referencian desde un borde empujado, la calidad de dicho borde pasa a formar parte de la premisa del proceso. Si un panel se posiciona mediante topes de vacío, pasadores mecánicos o un sistema de referencia basado en cámara, la cotización debe dejar claro qué superficies se utilizan para el posicionamiento y qué sucede cuando un tablero está arqueado o su borde no está a escuadra. Una máquina de precisión no puede compensar indefinidamente una condición de referencia no definida.
La ruta de mecanizado merece la misma atención. Una cotización puede indicar que una máquina taladra, recorta o fresa, pero la secuencia determina si el resultado es viable. Taladrar antes de fresar puede ser correcto cuando todas las coordenadas de los taladros utilizan un datum inicial del panel. Fresar primero puede ser necesario cuando el borde final es la verdadera referencia. Ninguno de los dos enfoques es automáticamente superior; la disposición correcta depende de la geometría de la pieza, el método de nesting, las tolerancias y de si las estaciones posteriores deben reconocer el borde mecanizado.
Separe las funciones incluidas de las funciones implícitas
Muchas brechas de proyecto surgen de una función que parece inherente al nombre de una máquina, pero que no figura como equipo suministrado. La «carga automática» puede significar una mesa elevadora y un elevador por vacío, o puede significar únicamente que la máquina acepta piezas desde un transportador existente. El «cambio de herramientas» puede incluir un almacén, pero excluir portaherramientas, pinzas, herramientas de corte, equipos de preajuste y los datos de herramientas necesarios para ejecutar un programa. La «conexión de extracción de polvo» puede significar solo una boca de conducto, sin ventiladores, conductos, compuertas de regulación, control eléctrico ni verificación de caudal de aire.
Lea cada inclusión y exclusión como un límite entre el proveedor de la máquina y las instalaciones. El límite debe cubrir más que los conjuntos principales. Debe identificar las responsabilidades del armario de control, los cables entre máquinas, las tuberías neumáticas, los suministros de lubricación, las cimentaciones, los materiales de nivelación, los equipos de descarga, las protecciones de seguridad en las interfaces y los dispositivos de transferencia de piezas. Una línea puede estar mecánicamente completa y, aun así, no poder funcionar porque se asumió que otra parte suministraría un pequeño elemento de interfaz.
- Manipulación de materiales: establezca si la carga, el giro, el almacenamiento intermedio, la alineación y la descarga son manuales, semiautomáticos o integrados. Un transportador de transferencia no es necesariamente un sistema que corrige la orientación de las piezas.
- Paquete de herramental: distinga los husillos y agregados instalados de las herramientas de corte necesarias para las piezas cotizadas. La geometría de la herramienta, la calidad del borde, la evacuación de virutas y las expectativas de vida útil de la herramienta influyen tanto en la capacidad como en el acabado.
- Programación: aclare si el precio incluye programas de muestra, un postprocesador, software de nesting, bibliotecas de piezas, lógica de códigos de barras y acceso a parámetros editables de la máquina.
- Servicios auxiliares: registre el suministro eléctrico, la calidad del aire comprimido, la demanda de vacío, los requisitos de extracción de polvo y cualquier requisito de refrigeración en términos que puedan verificarse con respecto al lugar de instalación previsto.
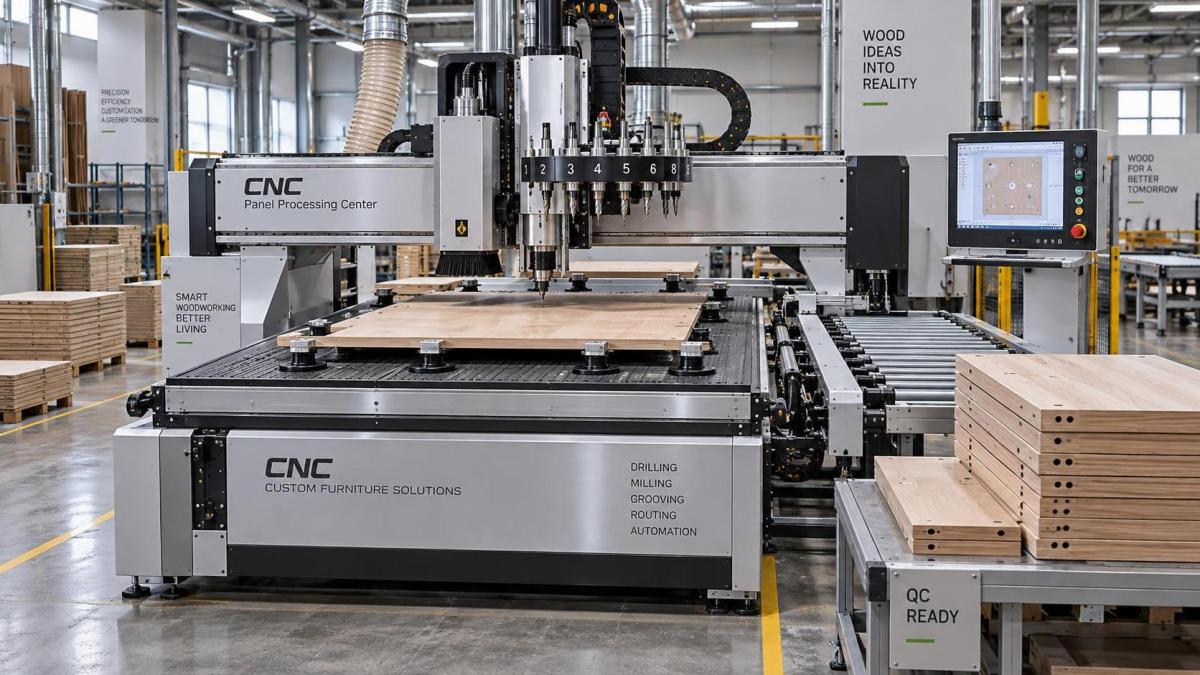
Las especificaciones necesitan condiciones de operación
Las tablas técnicas suelen contener valores precisos que, aun así, no definen el resultado entregado. La velocidad de avance, la velocidad del husillo, la precisión de posicionamiento y la potencia instalada solo son útiles cuando se vinculan a una pieza de trabajo y a una condición de mecanizado. Una alta velocidad de desplazamiento describe el movimiento de los ejes entre cortes; no demuestra una alta velocidad de corte en contrachapado denso, tablero laminado, madera dura o paneles compuestos abrasivos. Del mismo modo, la potencia del husillo no revela el par disponible a la velocidad seleccionada, el diámetro de la herramienta de corte ni la profundidad y anchura de corte.
Las afirmaciones sobre el tiempo de ciclo merecen un desglose. Una estimación realista separa la carga, el escaneo o posicionamiento, la sujeción, el mecanizado, los cambios de herramientas, la transferencia, la descarga y cualquier tiempo de espera creado por los equipos posteriores. Una máquina puede completar rápidamente su ciclo interno mientras la línea produce menos piezas terminadas porque la descarga es manual o una estación de canteado no puede aceptar piezas al mismo ritmo. Por lo tanto, la capacidad cotizada debe identificar si se refiere al ciclo de la máquina, al rendimiento teórico o a la producción terminada con una mezcla de piezas acordada.
La precisión debe tratarse de la misma manera. Una especificación de posicionamiento no equivale automáticamente a la precisión de orificio a borde en un panel terminado. El resultado final está influido por el movimiento del tablero, la repetibilidad del utillaje, el descentramiento de la herramienta, las condiciones térmicas, el desgaste de la herramienta, la calidad del borde de referencia y el método de medición. Una cotización que promete una tolerancia debe indicar qué característica se mide, sobre qué material, después de qué operación y con qué datum. Sin este detalle, una parte puede medir la distancia entre centros de orificios mientras la otra evalúa la posición del orificio respecto a un borde recortado.
El plazo de entrega comienza con la ingeniería definida
El plazo de entrega es fiable solo cuando las entradas de diseño están suficientemente definidas. Una declaración como «entrega en un número especificado de semanas después del depósito» debe leerse junto con las condiciones que inician el calendario de producción. Si los planos, las piezas de muestra, las interfaces de software, los detalles de voltaje o las elecciones de herramental permanecen abiertos, el plazo nominal de entrega puede describir el tiempo de ensamblaje en fábrica en lugar del período completo del proyecto.
El trabajo personalizado suele pasar por varias etapas: confirmación de las especificaciones técnicas, diseño detallado o planos, adquisición de componentes, fabricación, ensamblaje, pruebas internas, aceptación previa al envío, embalaje, transporte, instalación, puesta en marcha y aceptación final. Cada etapa puede revelar un problema que modifica la siguiente. Un tamaño de panel revisado puede alterar el utillaje de vacío. Una decisión tardía de añadir un lector de códigos de barras puede afectar al gabinete eléctrico, la lógica del software y la separación del transportador. Estos son cambios de ingeniería, no simples modificaciones administrativas.
La cotización debe identificar el punto a partir del cual los cambios generan cargos o amplían la entrega. También debe indicar cómo se documentan los cambios. Una conversación por correo electrónico no es un sustituto suficiente de un plano revisado, una lista de equipos aprobada o una especificación de programa actualizada. Cuando una máquina personalizada se conecta con equipos existentes, la interfaz dimensional, la altura de transferencia, el intercambio de señales, la división de protecciones y la lógica de parada de emergencia necesitan aprobación antes de la fabricación. Dejarlos para la instalación transfiere la incertidumbre de diseño a la fase más costosa del proyecto.
El calendario de transporte es otro asunto independiente. La finalización en fábrica, la disponibilidad para envío, la salida del buque, la llegada al puerto, la entrega terrestre y la disponibilidad del sitio son fechas diferentes. Las dimensiones del embalaje y los pesos de las secciones de la máquina deben estar disponibles con suficiente antelación para confirmar los equipos de descarga, las rutas de acceso, las holguras de las puertas, la carga del suelo y el espacio de ensamblaje. Una máquina que cabe por la entrada de un edificio desmontada puede requerir, aun así, tiempo adicional de ensamblaje y medios de elevación que no estaban incluidos en el alcance inicial de instalación.
Los criterios de aceptación convierten las afirmaciones en compromisos comprobables
Una prueba de aceptación en fábrica debe utilizar piezas representativas en lugar de una pieza de demostración conveniente. La muestra debe reflejar la construcción esperada del tablero, el espesor, la sensibilidad del acabado, las características de mecanizado y la secuencia de producción. Un panel rectangular simple con unos pocos orificios no revelará problemas que aparecen en un larguero estrecho, un lateral de gabinete grande, un tablero laminado propenso al astillado o un componente que requiere varios cambios de herramientas.
El protocolo de prueba debe indicar qué se suministra para las pruebas, quién aprueba los programas, cuántas piezas se procesan, qué dimensiones se inspeccionan y cómo se gestionan los resultados no conformes. Debe distinguir el ajuste de la primera pieza de la repetibilidad después de establecer los parámetros. Una pieza correctamente mecanizada puede lograrse mediante intervención manual; las piezas repetidas y conformes proporcionan una evidencia más sólida de que el posicionamiento, la sujeción, el mecanizado y la lógica de control funcionan conjuntamente.
La calidad de la superficie no debe dejarse como una impresión visual cuando es importante para el producto previsto. El astillado de bordes, el desprendimiento en orificios pasantes, las marcas de quemado, el desgarro de fibras, los daños en el laminado y las marcas de herramientas tienen causas diferentes. Algunas se relacionan con la selección de la herramienta de corte y la velocidad de avance, mientras que otras indican un soporte posterior deficiente, una sujeción inadecuada, una dirección de corte incorrecta o una extracción insuficiente. El documento de aceptación no necesita prescribir cada solución, pero debe definir el resultado aceptable y la condición del material utilizada para evaluarlo.
La aceptación del software requiere el mismo cuidado. Confirme la fuente de los datos de producción, los formatos de archivo, las reglas de nomenclatura, la orientación de las piezas, la gestión de errores, el idioma de las alarmas, el método de respaldo y la capacidad de restaurar una configuración conocida y operativa. Si una máquina recibe datos de un sistema de diseño o producción anterior, pruebe la transferencia real en lugar de un archivo de demostración preparado manualmente. Una línea puede superar las pruebas mecánicas y, sin embargo, seguir siendo inadecuada para la producción rutinaria porque los identificadores de piezas, las coordenadas de mecanizado o las instrucciones de fresado se interpretan de forma diferente en la interfaz.
Las comparaciones de precios deben revelar la asignación de riesgos
Una cotización más baja puede reflejar un diseño realmente más sencillo, pero también puede dejar más trabajo fuera del alcance del proveedor. Comparar solo los totales oculta esta diferencia. Estructure la comparación en torno a la condición de producción entregada: hardware de la máquina, herramental, automatización, software, servicios auxiliares, trabajo en sitio, capacitación, materiales de prueba, documentación, repuestos y soporte de puesta en marcha. El objetivo no es forzar propuestas idénticas, sino revelar dónde difieren sus límites.
Preste especial atención a las partidas expresadas en términos amplios como «configuración estándar», «capacitación básica» o «soporte remoto». Estas expresiones necesitan contenido medible. La capacitación básica podría significar una breve entrega funcional o una sesión estructurada que cubra la configuración, las compensaciones de herramientas, la recuperación de alarmas, la lubricación, la carga de programas y la inspección diaria. El soporte remoto depende del acceso a la red, los permisos del sistema de control, los requisitos de idioma y la capacidad del personal del sitio para realizar de forma segura las comprobaciones solicitadas.
Los repuestos recomendados deben separarse en elementos de desgaste, elementos críticos de recuperación y existencias opcionales. Los rodamientos, las correas, los sensores, los componentes neumáticos, las pinzas, los sellos de vacío y los dispositivos eléctricos no tienen la misma urgencia de sustitución. La pregunta útil es si la falla de un elemento detendría la producción y si puede identificarse y sustituirse sin alineación o calibración especializada. Una lista de repuestos con números de pieza, cantidades y aplicabilidad es más útil que una declaración genérica de que los consumibles están disponibles.
La cotización más sólida no es necesariamente el documento más extenso. Es la que hace que la promesa de producción, los límites de ingeniería, las premisas de plazo y el método de aceptación sean lo bastante claros como para que las discusiones posteriores puedan resolverse con base en evidencia acordada. Cuando persista la incertidumbre, regístrela como un elemento técnico pendiente antes de la aprobación. Las preguntas no resueltas no desaparecen después de la orden de compra; normalmente regresan como retrasos, solicitudes de cambio o discusiones sobre lo que se esperaba que hiciera la máquina.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.