


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué soporte para maquinaria de carpintería en el extranjero debe confirmar una fábrica antes de la compra?
Los equipos importados para trabajar la madera pueden aportar capacidades útiles a una fábrica, pero la decisión de compra no debe terminar con la potencia del husillo, la velocidad de avance o el precio unitario. Una máquina que llega sin una vía de instalación viable, soporte técnico accesible y piezas oportunas puede resultar costosa mucho antes de alcanzar su vida útil prevista.
Para los equipos de compras, la cuestión práctica es si el soporte para maquinaria de carpintería en el extranjero mantendrá el equipo productivo cuando las condiciones locales difieran de la sala de exposición o la configuración de prueba en fábrica del proveedor.
El soporte merece el mismo nivel de análisis que la configuración de la máquina, ya que afecta al tiempo de puesta en marcha, la confianza de los operadores, el coste de mantenimiento y la exposición a paradas imprevistas. Un precio de compra bajo puede perder rápidamente su ventaja cuando un problema eléctrico detiene una línea de paneles, un sensor dañado no puede identificarse a distancia o una pieza de desgaste común requiere un largo envío internacional.
Antes de emitir una orden de compra, las fábricas deben confirmar cuatro aspectos concretos: cómo se pondrá en marcha la máquina, quién puede diagnosticar fallos, qué piezas pueden obtenerse rápidamente y qué soporte seguirá disponible después del período de garantía. Declaraciones generales como "servicio en línea disponible" o "suministro de repuestos" no son suficientes. La fábrica necesita comprender el proceso real, las responsabilidades, la vía de respuesta y los límites de costes.
Empiece por el riesgo de producción, no por el folleto de soporte
El nivel de soporte requerido depende en gran medida de la posición de la máquina en la producción. Una enchapadora de cantos independiente utilizada para muebles personalizados de menor volumen tiene un perfil de riesgo distinto al de una célula de nesting CNC que alimenta una línea continua de fabricación de armarios. Si la máquina es un cuello de botella, da soporte a varios puestos de trabajo posteriores o funciona en varios turnos, una interrupción breve puede generar un coste mayor que la diferencia entre dos cotizaciones de proveedores.
Compras debe definir el papel del equipo antes de comparar proveedores. Las preguntas que conviene plantear internamente incluyen:
- ¿La máquina sustituirá la capacidad existente o añadirá capacidad de respaldo?
- ¿Puede redirigirse el trabajo a otra máquina si esta se detiene?
- ¿Qué componentes tienen más probabilidades de detener la producción: controles, accionamientos, válvulas neumáticas, rodamientos, herramientas de corte, sensores o software?
- ¿La fábrica cuenta con técnicos que puedan realizar de forma segura la localización de averías mecánicas, eléctricas y del sistema de control?
- ¿Cuál es el coste operativo de un día de producción perdida, incluidas las entregas retrasadas, las horas extra y los retrabajos?
Este ejercicio evita un error de compra habitual: aplicar la misma expectativa de servicio a todas las máquinas. Una taladradora básica puede ser gestionable con buena documentación y un electricista local. Un centro de mecanizado CNC de alta producción, una línea automática de lijado o un sistema de procesamiento de paneles suelen requerir un acuerdo de soporte más formal, ya que los problemas pueden involucrar varios sistemas interconectados.
El proveedor también debe comprender el entorno operativo de la fábrica. El suministro eléctrico, la calidad del aire comprimido, la extracción de polvo, las características del material, la humedad, las competencias de los operadores y los equipos de elevación disponibles afectan a la instalación y la fiabilidad. Cuando un proveedor formula preguntas detalladas sobre estas condiciones, suele ser una señal positiva. Estas preguntas muestran que el soporte se considera parte del despliegue de la máquina, en lugar de una promesa posventa añadida después de la venta.
Confirme cómo funcionará la puesta en marcha desde la entrega hasta una producción estable
La puesta en marcha remota se ha convertido en una opción práctica para muchas máquinas de carpintería, especialmente cuando el equipo es modular y el comprador dispone de personal de mantenimiento competente. Puede reducir los costes de desplazamiento y evitar la espera de un ingeniero extranjero. Sin embargo, la asistencia remota solo funciona cuando las responsabilidades están claras y el sitio está debidamente preparado. Una videollamada no puede compensar la falta de servicios auxiliares, cimentaciones incorrectas, operadores sin formación o una interfaz eléctrica poco clara.
Una fábrica debe solicitar una secuencia escrita de puesta en marcha antes de la compra. No tiene que ser un documento legal extenso, pero debe identificar las etapas, las condiciones requeridas del sitio y la parte responsable de cada tarea. La secuencia normalmente incluye la inspección de desembalaje, la colocación mecánica, la conexión de servicios auxiliares, la nivelación de la máquina, las comprobaciones de seguridad, la verificación de parámetros, la producción de prueba y la entrega al operador.
Para cada etapa, compras debe establecer qué evidencias serán necesarias. Por ejemplo, ¿el comprador proporcionará fotos del tendido de cables y las conexiones neumáticas antes de energizar la máquina? ¿El proveedor revisará la instalación mediante vídeo en directo? ¿Quién verifica que la extracción de polvo es adecuada para la aplicación especificada? ¿Cómo se definirá una puesta en marcha satisfactoria: movimiento básico de la máquina, calidad aceptable de las muestras o un ciclo de producción especificado?
Estos detalles son importantes porque muchas disputas surgen de diferentes supuestos sobre lo que incluye el "soporte de instalación". Un proveedor puede considerar la máquina puesta en marcha una vez que los ejes se mueven y los circuitos de seguridad funcionan. El comprador puede esperar una calidad lista para producción con su propio material de tablero, cinta de canto, adhesivo, herramientas y programas de trabajo. Ambas expectativas pueden ser razonables, pero deben alinearse antes del envío.
El idioma también debe considerarse en esta etapa. El soporte técnico es más eficaz cuando los mensajes de alarma, los planos eléctricos, los manuales y los materiales de formación son comprensibles para las personas que realmente operan y mantienen el equipo. La traducción no tiene que ser elaborada, pero las instrucciones críticas de seguridad, los códigos de fallo, los identificadores de cableado, los puntos de lubricación y los procedimientos de ajuste deben ser utilizables en el área de producción.
Pregunte qué sucede cuando la máquina se detiene
La calidad del soporte para maquinaria de carpintería en el extranjero se hace más visible durante una avería, no durante una conversación de ventas. Los equipos de compras deben pedir a los proveedores que describan su flujo de trabajo habitual de diagnóstico, en lugar de limitarse a preguntar si ofrecen servicio posventa.
Un flujo de trabajo creíble suele comenzar con una recopilación estructurada de información: código de alarma, número de serie de la máquina, fotos o vídeo, capturas de la pantalla de control y una descripción de las condiciones de funcionamiento cuando se produjo la avería. El proveedor debe poder guiar al técnico del sitio a través de comprobaciones seguras en un orden lógico. En máquinas con controles conectados, el acceso remoto puede acelerar el diagnóstico, pero el comprador debe entender qué conexión remota se requiere, quién autoriza el acceso y si las normas de TI de la fábrica lo permiten.
El tiempo de respuesta debe abordarse en un lenguaje operativo. Una promesa de "responder rápidamente" deja demasiado margen de interpretación. Compras puede preguntar qué canales de comunicación se supervisan, en qué franjas horarias, si los fallos de emergencia se gestionan de forma diferente a las consultas generales de ajuste y cómo se escalan los problemas si el soporte de primera línea no los resuelve. Las diferencias horarias son gestionables cuando el modelo de soporte las contempla; son disruptivas cuando el único contacto disponible responde después de perderse un turno completo de producción.
También resulta útil diferenciar las averías de la máquina de los problemas de proceso. Un acabado de mecanizado deficiente puede deberse a una herramienta desafilada, un ajuste de avance inadecuado, una sujeción inestable de la pieza, defectos del tablero o un problema real del husillo. Los defectos de enchapado de cantos pueden implicar la temperatura del adhesivo, la presión de los rodillos, el estado del panel, la configuración de recorte o el control eléctrico. Los proveedores que pueden ayudar a la fábrica a distinguir estas categorías reducen el reemplazo innecesario de piezas y evitan intercambios prolongados basados en diagnósticos incompletos.
El servicio in situ no debe considerarse un derecho automático salvo que esté explícitamente incluido. Los viajes internacionales, los plazos de visado, las condiciones de acceso local y la disponibilidad de técnicos pueden afectar a la asistencia. El contrato de compra o el acuerdo de servicio debe indicar si el soporte in situ está incluido durante la puesta en marcha, si está disponible con coste adicional o si se gestiona a través de un socio local. También debe indicar quién paga los viajes, el alojamiento, la mano de obra y cualquier inducción de seguridad local requerida.
La planificación de repuestos es una decisión de control de costes
La disponibilidad de piezas suele analizarse demasiado tarde, después de que la máquina ya se haya detenido. Para los equipos importados, la cuestión importante no es simplemente si el proveedor tiene piezas en stock. Es si la fábrica puede obtener la pieza correcta dentro de un plazo que se ajuste a su riesgo de producción.
Solicite una lista recomendada de repuestos iniciales específica para la configuración adquirida. Debe distinguir entre consumibles, elementos de desgaste normal, componentes eléctricos críticos y piezas que probablemente no fallen, pero que causarían una parada prolongada si lo hicieran. Un catálogo genérico de piezas es menos útil que una lista específica de la máquina con números de pieza, descripciones, cantidades y orientación para su sustitución.
El nivel de existencias adecuado varía. Mantener en el sitio todos los componentes posibles inmoviliza efectivo y puede crear problemas de inventario, especialmente para componentes electrónicos que pueden actualizarse con el tiempo. No mantener nada en el sitio crea dependencia de la logística internacional. Un enfoque equilibrado consiste en mantener localmente artículos de coste relativamente bajo y alto impacto, al tiempo que se acuerdan disposiciones de suministro para conjuntos costosos o especializados.
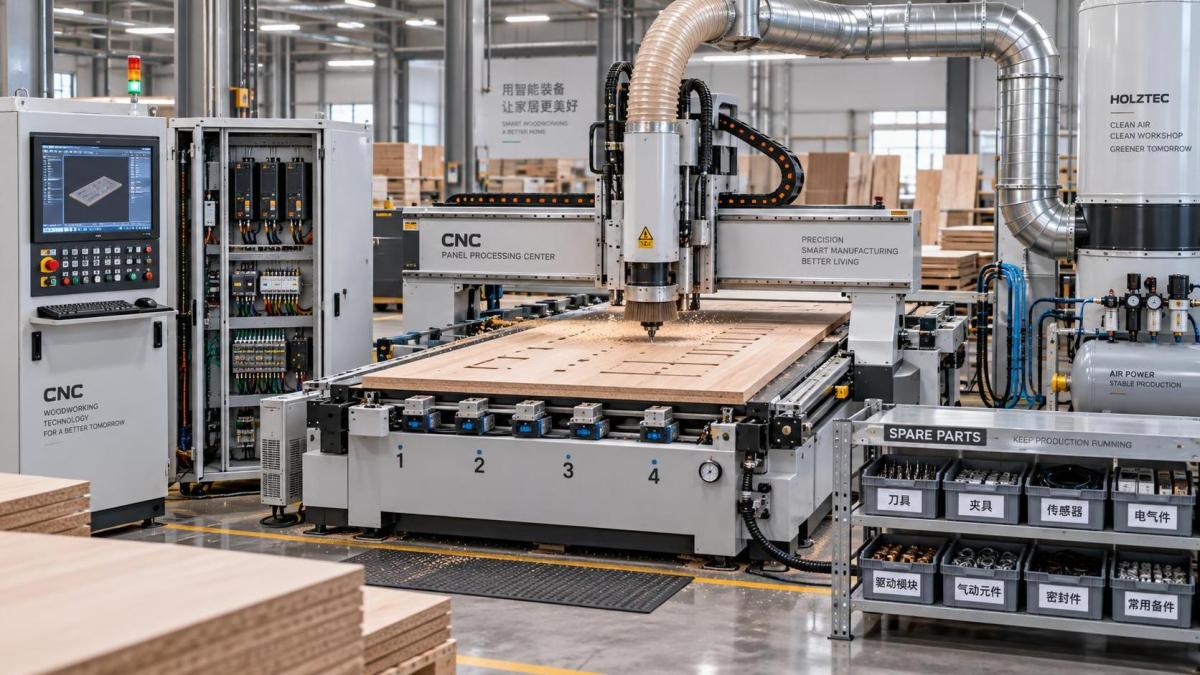
Para muchas máquinas de carpintería, la fábrica puede considerar mantener en stock artículos como sensores, interruptores, relés, racores neumáticos, correas, fusibles, válvulas seleccionadas, contactores y rodamientos comunes cuando son específicos de la configuración o difíciles de adquirir localmente. Las herramientas, hojas de sierra, fresas, bandas abrasivas y consumibles relacionados con adhesivos deben revisarse por separado, ya que su consumo depende de la combinación de materiales, el patrón de turnos y los requisitos de calidad.
Los componentes de control merecen especial atención. Si la máquina utiliza software propietario, un controlador de movimiento específico, un servoaccionamiento, una pantalla táctil o un inversor, compras debe establecer las referencias exactas de modelo y si pueden obtenerse equivalentes localmente. Es arriesgado suponer que un componente eléctrico con una clasificación similar sea un sustituto directo. La compatibilidad puede depender del firmware, los ajustes de parámetros, los conectores, los protocolos de comunicación y los circuitos de seguridad.
El comprador también debe preguntar cómo se identifican las piezas. Las etiquetas claras, los planos de despiece, los esquemas eléctricos y un manual de piezas reducen el tiempo empleado en describir un componente averiado entre idiomas y zonas horarias. El control por número de serie es importante cuando una familia de productos tiene varias revisiones. La máquina entregada a la fábrica puede no coincidir con una imagen utilizada en un manual o cotización anterior.
La formación debe ajustarse a las personas que utilizarán la máquina
La formación de operadores y la formación de mantenimiento suelen combinarse en un compromiso impreciso, aunque tienen finalidades diferentes. Los operadores necesitan manejar la máquina con seguridad, seleccionar los ajustes adecuados, reconocer condiciones anormales, realizar comprobaciones rutinarias y saber cuándo detenerse. El personal de mantenimiento necesita una comprensión más profunda de la lubricación, la alineación, la calibración, la seguridad eléctrica, el aislamiento de fallos y la sustitución de piezas.
Una breve entrega puede ser suficiente para una máquina sencilla, pero los equipos automatizados se benefician de una formación basada en funciones. La fábrica debe identificar con antelación quién asistirá: operadores de turno, líderes de línea, técnicos de mantenimiento, ingenieros de proceso y supervisores. La formación debe cubrir la gama de productos real siempre que sea posible. Una demostración de programa CNC en paneles de muestra es útil, pero no prepara completamente a un operador para gestionar cambios en el tamaño del panel, la densidad del material, el estado de las herramientas o los requisitos de sujeción de las piezas.
Compras debe solicitar un alcance de formación que cubra al menos las siguientes áreas:
- Procedimientos de arranque, parada, resguardos y parada de emergencia seguros.
- Tareas diarias de limpieza, lubricación, inspección y ajuste básico.
- Uso correcto de las alarmas y la información necesaria al solicitar soporte.
- Comprobaciones normales de calidad para el proceso de la máquina, como precisión de taladrado, acabado de mecanizado, uniformidad de lijado o calidad del canto.
- Pasos rutinarios de recuperación tras cambios de herramienta, cambios de material, interrupciones de energía o mantenimiento planificado.
La documentación forma parte de la formación, no es un elemento administrativo independiente. Una fábrica que recibe únicamente un manual de alto nivel puede seguir dependiendo del proveedor para asuntos rutinarios. Los documentos prácticos deben ayudar a los técnicos a localizar componentes, interpretar alarmas, mantener los intervalos de lubricación, realizar copias de seguridad de los ajustes pertinentes y restaurar los parámetros operativos estándar después de trabajos de servicio autorizados.
Lea las condiciones de garantía como un documento operativo
El lenguaje de la garantía puede parecer completo y, sin embargo, dejar vacíos importantes. Compras debe examinar qué está cubierto, cuándo comienza la cobertura, cómo se evalúan las reclamaciones y quién asume el coste de la mano de obra y el transporte. Una garantía de piezas no cubre necesariamente el tiempo de diagnóstico, la mano de obra en campo, el transporte aéreo, los gastos de aduana ni los daños causados por una instalación incorrecta.
Es especialmente importante aclarar el límite entre los defectos de fabricación y las condiciones de funcionamiento. La maquinaria para trabajar la madera es sensible a cuestiones como tensión inestable, aire comprimido insuficiente, extracción de polvo deficiente, herramientas inadecuadas, sistemas de adhesivo contaminados, limpieza insuficiente y operación sin formación. El proveedor puede excluir razonablemente las fallas vinculadas a estas condiciones, pero la fábrica necesita conocer estos requisitos antes de la instalación, no después de que se rechace una reclamación.
Pregunte si los repuestos se envían antes o después de inspeccionar el componente devuelto, si se requieren fotografías o registros de prueba y si se incluye el soporte de software. Para las máquinas CNC y automatizadas, los archivos de parámetros, las copias de seguridad de programas, la gestión de licencias y las actualizaciones de software pueden llegar a ser tan importantes como las piezas físicas. La fábrica debe mantener sus propias copias de seguridad controladas después de la puesta en marcha, en lugar de depender de que un proveedor reconstruya los ajustes posteriormente.
Incorpore los requisitos de soporte en la comparación de proveedores
El soporte debe evaluarse junto con las especificaciones técnicas, las condiciones de entrega y el precio. Una comparación útil no premia al proveedor con la declaración de servicio más extensa. Mide si el acuerdo propuesto se ajusta a la capacidad interna y a la exposición de producción de la fábrica.
Por ejemplo, un proveedor que ofrece puesta en marcha remota puede ser una opción sólida cuando el comprador cuenta con técnicos eléctricos y mecánicos experimentados, conectividad fiable y tiempo para preparar cuidadosamente el sitio. Una fábrica sin esa capacidad puede dar mayor valor a recursos de instalación locales, formación más detallada o un socio de servicio cercano. Ningún enfoque es inherentemente mejor. La pregunta relevante es si el modelo de soporte cubre las brechas en el sitio del comprador.
Antes de la aprobación final, compras puede pedir al proveedor seleccionado que proporcione un paquete de soporte consolidado: responsabilidades de puesta en marcha, requisitos de servicios auxiliares, alcance de formación, métodos de contacto, repuestos iniciales recomendados, manuales, condiciones de garantía y condiciones de servicio de pago después de la garantía. Revisar estos documentos conjuntamente revela contradicciones que las conversaciones separadas de ventas, ingeniería y servicio pueden pasar por alto.
El precio de la máquina se paga una vez. Las consecuencias de un soporte deficiente aparecen repetidamente mediante puestas en marcha retrasadas, paradas evitables, transporte urgente y trabajos de mantenimiento que llevan más tiempo del debido. Una fábrica que confirma la vía de soporte antes de la compra se encuentra en una posición más sólida para proteger su producción, presupuestar los costes operativos de forma realista y mantener productivos los equipos importados para trabajar la madera a largo plazo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.