


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Evaluación del soporte posventa global para maquinaria de carpintería en los mercados de exportación
La capacidad de posventa debe evaluarse como parte de la propia máquina cuando los equipos de carpintería van a cruzar fronteras. Una seccionadora, una encoladora de cantos, una máquina CNC de nesting, una lijadora de banda ancha o una cepilladora de cuatro caras pueden cumplir las especificaciones cotizadas y, aun así, generar una costosa interrupción de la producción si las indicaciones de instalación no son claras, no se puede diagnosticar de forma remota una falla de control o una pieza de desgaste común no está disponible en el momento requerido.
La cuestión práctica es si el soporte sigue siendo utilizable después del envío, el despacho aduanero, la instalación en planta y los primeros meses de producción. Una evaluación creíble examina el proceso de respuesta del proveedor, la documentación técnica, la estructura de repuestos, el método de diagnóstico remoto y la capacidad para abordar las condiciones eléctricas, de materiales y de operación reales en el destino. El servicio posventa global de maquinaria para carpintería es más sólido cuando estos elementos están conectados en lugar de ofrecerse como promesas independientes.
Comience por la posible ruta de falla
La calidad del soporte se hace visible cuando una falla se describe desde la máquina hacia afuera. Un sistema de servicio útil debe distinguir entre un problema de ajuste mecánico, un problema de suministro eléctrico, una falla neumática, un error de parámetros, un componente dañado y una condición de proceso causada por la pieza de trabajo. Estas categorías requieren acciones diferentes. Enviar una pieza de repuesto para una máquina que solo necesita un ajuste de velocidad de avance desperdicia tiempo; dar consejos de operación genéricos cuando ha fallado un accionamiento o un codificador mantiene la producción detenida.
Durante la evaluación, pregunte cómo se recibe y canaliza una solicitud de servicio. La respuesta debe identificar la información necesaria antes de iniciar el diagnóstico: modelo de máquina, número de serie, imagen de la pantalla del controlador, código de alarma, vídeo corto de la falla, material procesado, estado de la herramienta, ajustes operativos actuales y cambios recientes en la máquina o línea de producción. Esto no es una formalidad administrativa. Una sobrecarga de husillo en una fresadora CNC puede derivarse de un programa de corte inadecuado, una herramienta desafilada, una sujeción incorrecta de la herramienta, una extracción de polvo insuficiente, una condición débil de sujeción por vacío o un problema del accionamiento eléctrico. La alarma por sí sola no determina la causa.
El tiempo de respuesta también debe definirse cuidadosamente. La confirmación de que se recibió un mensaje es diferente de una respuesta técnicamente útil. La medida relevante es el tiempo hasta que una persona cualificada puede acotar la falla, solicitar la evidencia adecuada e indicar la siguiente acción. Para equipos complejos, una sesión remota con el controlador o una secuencia estructurada de resolución de problemas suele ser más valiosa que una respuesta rápida pero imprecisa.
Evalúe el soporte según el entorno de instalación
Las máquinas de exportación operan en condiciones que pueden diferir significativamente del entorno de prueba de fábrica. El voltaje, la frecuencia, la configuración de fases, la calidad de la puesta a tierra, la estabilidad del aire comprimido, el polvo ambiental, la humedad y la capacidad de extracción disponible influyen en la puesta en marcha y la fiabilidad. Una máquina diseñada para una configuración eléctrica concreta necesita un proceso claro de conversión o confirmación antes del envío. Una incompatibilidad no resuelta puede aparecer más tarde como alarmas molestas del inversor, comportamiento inestable del servomotor, sobrecalentamiento o fallas prematuras de componentes eléctricos.
Por lo tanto, el soporte de instalación debe abarcar más que los planos de montaje. Para un centro de mecanizado CNC, el paquete de instalación debe abordar los requisitos de cimentación o suelo, la nivelación de la máquina, la conexión eléctrica, la preparación del aire, las tuberías de vacío, las interfaces de extracción, las comprobaciones de lubricación, la calibración de herramientas, los procedimientos de referencia de ejes y la verificación de los dispositivos de seguridad. Para una encoladora de cantos, el alcance del soporte debe aclarar cómo ajustar la temperatura del adhesivo, los rodillos de presión, las unidades de recorte, las herramientas raspadoras y las condiciones de avance de la pieza de trabajo para el material de canto seleccionado.
Las diferencias de materiales importan tanto como las condiciones de suministro. Los tableros melamínicos, tableros de partículas, MDF, contrachapado, madera maciza, paneles chapados, piezas con cantos acrílicos y madera con humedad variable no se comportan de la misma manera. El desportillado de cantos, los defectos en la línea de encolado, las marcas de quemado, los arañazos de lijado y la variación dimensional pueden originarse en el material, la herramienta de corte, los parámetros de mecanizado o el ajuste del equipo. La documentación de soporte que trata cada problema de calidad como un defecto de la máquina no es suficiente para un entorno de producción.
Un proceso de soporte competente vincula la investigación de fallas con la aplicación. Por ejemplo, una mala adhesión del canto requiere atención a la preparación del borde del tablero, el tipo de adhesivo, el estado del depósito de cola, la temperatura, la cantidad de aplicación, la presión, la temperatura del panel y la compatibilidad de la cinta de canto. Sustituir un rodillo sin comprobar estas relaciones puede cambiar temporalmente el resultado sin corregir el origen del problema.
La documentación es una herramienta de servicio, no un accesorio de envío
Los manuales suelen recibir poca atención durante la comparación comercial; sin embargo, su calidad afecta tanto al tiempo de puesta en marcha como a la futura dependencia del servicio técnico. El conjunto documental debe corresponder a la configuración entregada y no a una familia genérica de productos. Un manual para una máquina estándar es menos útil cuando la unidad entregada incluye un controlador diferente, un grupo de taladrado adicional, una interfaz de carga automática, un motor no estándar, una disposición de seguridad especial o componentes eléctricos específicos para una región.
Evalúe si la documentación incluye esquemas eléctricos y neumáticos claros, identificación de piezas, puntos de lubricación, intervalos de mantenimiento, instrucciones de operación del controlador, interpretación de alarmas, procedimientos de ajuste y especificaciones de consumibles. Las vistas explosionadas de piezas son especialmente útiles cuando conectan los números de referencia con la información de pedido. Una etiqueta como “conjunto de rodamientos” no es suficiente cuando varios conjuntos difieren en diámetro de eje, orientación, posición del sensor o nivel de revisión.
La calidad de la traducción merece atención porque las instrucciones ambiguas generan llamadas de servicio evitables. El lenguaje técnico debe identificar el componente exacto, la acción, la dirección y la condición de seguridad. “Ajustar correctamente” no proporciona una base fiable para restaurar un cabezal de corte, una viga de presión, una cadena transportadora o un soporte de sensor. Una buena instrucción indica qué se ajusta, qué superficie de referencia se utiliza, qué condición confirma el ajuste correcto y si primero se requiere aislar la alimentación eléctrica.
La disponibilidad de repuestos debe corresponder a la criticidad de la máquina
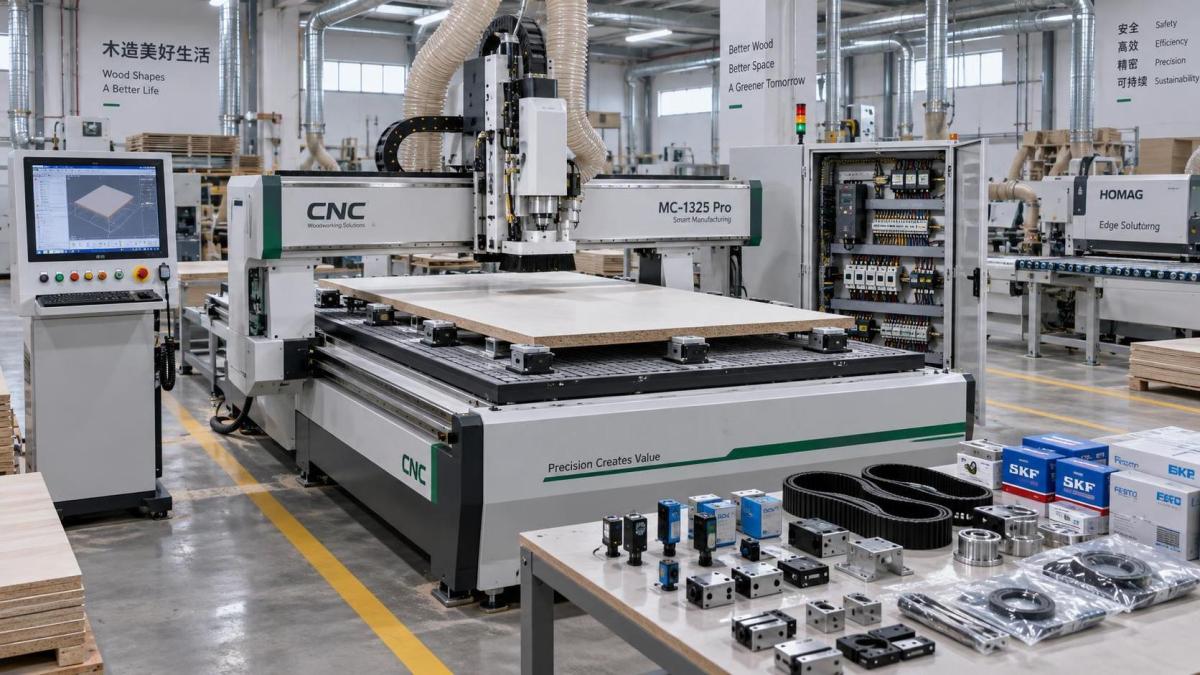
Una promesa de repuestos tiene poco significado sin una estrategia de piezas. La distinción útil es entre consumibles, elementos de desgaste previsibles, componentes críticos para fallas y conjuntos con plazos de entrega largos. Las hojas de sierra, fresas, bandas abrasivas, cuchillas raspadoras, lubricantes, filtros y algunos rodillos de presión son normalmente elementos operativos planificados. Sensores, contactores, electroválvulas, fusibles, racores neumáticos, correas, cadenas, rodamientos, interruptores de límite y determinados accesorios de accionamiento pueden ser piezas relativamente pequeñas con un gran efecto sobre el tiempo de inactividad. Los husillos principales, servodrives, cajas de engranajes, bombas de vacío, módulos de control y placas electrónicas especializadas requieren un enfoque de planificación diferente.
El paquete inicial de repuestos adecuado depende del tipo de máquina, la intensidad de producción, la complejidad técnica y el plazo de entrega al lugar de instalación. Una máquina manual o semiautomática sencilla puede necesitar solo un conjunto específico de piezas de desgaste y elementos eléctricos básicos. Una línea automatizada con ejes servo, lectura de códigos de barras, manipulación de materiales y sistemas de control vinculados genera más puntos potenciales de interrupción. Mantener todos los componentes posibles en planta rara vez es sensato, pero no conservar ningún elemento crítico puede convertir una falla menor en una parada prolongada.
La identificación de piezas requiere un análisis especial cuando las máquinas se han actualizado con el tiempo. Una foto de un componente averiado puede ser engañosa si componentes similares tienen diferentes valores nominales de voltaje, protocolos de comunicación, patrones de montaje o requisitos de firmware. El número de serie, el plano eléctrico, la etiqueta del componente y el registro de configuración de la máquina deben utilizarse conjuntamente antes de liberar un repuesto.
El soporte remoto tiene límites que deben reconocerse desde el principio
Las videollamadas, los mensajes, las capturas de pantalla del controlador y el acceso remoto pueden resolver muchos problemas rápidamente. Son eficaces para revisar parámetros, interpretar alarmas, comprobar el estado de sensores, realizar procedimientos de referenciación de ejes, configurar software, verificar la lubricación y efectuar ajustes guiados. El diagnóstico remoto también funciona bien cuando la máquina cuenta con una conexión de red estable y el sitio local puede proporcionar de forma segura las observaciones solicitadas.
Sin embargo, el soporte remoto no puede medir físicamente el descentramiento del husillo, reconstruir una unidad de encolado dañada, alinear un transportador largo, sustituir una caja de engranajes averiada ni determinar si el bastidor de la máquina se desplazó durante el transporte sin evidencia adecuada en el sitio. Una evaluación debe preguntar cómo se gestiona la intervención en campo cuando el diagnóstico remoto llega a su límite. Los puntos relevantes incluyen la disponibilidad de recursos técnicos locales, la ruta de escalamiento para fallas complejas, la preparación necesaria antes de una visita y la responsabilidad del viaje, las herramientas, los equipos de elevación y las piezas de repuesto.
El acceso remoto debe regirse por un procedimiento claro. El controlador de la máquina puede contener programas de producción, dimensiones de piezas de trabajo y ajustes operativos que no deben modificarse a la ligera. Debe haber acuerdo sobre quién autoriza el acceso, cómo se registran los cambios, si la máquina debe detenerse durante la intervención y cómo se conservan los parámetros originales. Una acción de soporte que restablece la operación pero no deja rastro de los ajustes modificados puede crear posteriormente un difícil problema de calidad.
La puesta en marcha revela el verdadero estándar de servicio
Las pruebas previas al envío demuestran que la máquina funcionaba antes del embalaje. No prueban que vaya a funcionar correctamente después de la instalación en otra planta. La puesta en marcha debe confirmar la configuración entregada, la preparación eléctrica y neumática, las funciones de seguridad, la lubricación, el sentido de movimiento, la calibración, la configuración de herramientas y el resultado del producto. El proceso de aceptación debe utilizar piezas de trabajo representativas cuando sea posible, especialmente cuando son importantes el acabado superficial, la precisión de taladrado, la calidad de los cantos o el posicionamiento repetido.
Los criterios de aceptación deben ser prácticos y estar vinculados al proceso previsto. En una seccionadora, pueden incluir la calidad de corte, la escuadra, la repetibilidad del posicionamiento de la guía y la estabilidad del sistema de manipulación de paneles. En una máquina CNC de nesting, pueden incluir la consistencia del punto de referencia, la fiabilidad del cambio de herramientas, el rendimiento de sujeción por vacío, la precisión de mecanizado en un material de tablero representativo y una extracción limpia alrededor de la zona de corte. En una lijadora, la observación pertinente puede ser la uniformidad de la superficie a lo ancho del panel, y no simplemente si la banda abrasiva gira.
Los problemas detectados durante la puesta en marcha deben documentarse con evidencia y separarse en daños de transporte, deficiencias de instalación, errores de configuración, defectos de fabricación y ajustes de proceso. Combinar estas categorías en una sola reclamación retrasa la resolución porque cada una tiene una vía correctiva diferente. Un cerramiento abollado, un motor conectado incorrectamente, un parámetro de software faltante y un desgarro causado por una fresa inadecuada no son eventos de servicio equivalentes.
Compare los compromisos de servicio en términos operativos
Las expresiones comerciales como “soporte de por vida” o “respuesta rápida” deben convertirse en preguntas operativas. ¿El soporte está disponible a través de un canal definido? ¿Los registros de las máquinas se conservan por número de serie? ¿El personal técnico puede comunicarse claramente en el idioma de trabajo utilizado para la instalación y la resolución de problemas? ¿Las solicitudes de servicio se gestionan durante el horario laboral pertinente y existe una vía de escalamiento cuando la producción se detiene? ¿El proveedor proporciona planos revisados o registros de parámetros después de cambios de configuración?
- Un contacto de soporte que puede identificar la configuración de la máquina entregada es más útil que un contacto comercial general que reenvía mensajes.
- Las indicaciones escritas para el mantenimiento rutinario reducen la dependencia de las comunicaciones de emergencia y facilitan el reconocimiento de síntomas recurrentes.
- Para equipos automatizados, aclare si el alcance del servicio cubre las interfaces con cargadores, descargadores, equipos de extracción, sistemas de códigos de barras y controles de producción previos, o únicamente la máquina principal.
- Los acuerdos de envío de piezas deben analizarse en términos de embalaje, documentos aduaneros e identificación trazable, porque un componente enviado urgentemente aún no puede restablecer la producción si se retrasa por documentación incompleta.
La comparación más sólida se basa en escenarios realistas de interrupción, en lugar de declaraciones generales de servicio. Considere un sensor de proximidad averiado durante un turno de producción, vacío inestable en una mesa de nesting, una alarma del controlador después de un evento eléctrico, mala adhesión de cola en un tablero recién introducido o un husillo dañado detectado después de un uso prolongado. Para cada escenario, la vía de soporte creíble debe mostrar qué evidencia se necesita, quién diagnostica el problema, qué piezas pueden estar implicadas, qué puede hacerse en el sitio y qué ocurre si la primera solución no funciona.
El valor a largo plazo es más fácil de evaluar cuando el soporte posventa se trata como un sistema operativo con registros, lógica técnica, disciplina de repuestos y rutas de escalamiento. Este enfoque revela si el soporte está preparado para las condiciones en las que la maquinaria de carpintería realmente genera su rentabilidad: producción repetida, materiales cambiantes, tolerancia limitada al tiempo de inactividad y equipos que deben seguir funcionando mucho después de que haya llegado el envío.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.