


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué plazo de entrega se puede esperar para las máquinas con destino a los EAU?
Un plan de entrega realista de maquinaria para trabajar la madera a los EAU debe dividir el pedido en cuatro etapas: cierre de las especificaciones, producción en fábrica, inspección y embalaje previos al envío, y transporte marítimo con gestión en destino. Considerar todo esto como un único «plazo de entrega» del proveedor es la principal causa de que no se cumplan las fechas de instalación. Una máquina estándar con una configuración estable pasa por estas etapas de forma distinta a una máquina que requiere cambios de voltaje, transportadores adicionales, herramientas especiales o un envío coordinado de varias máquinas.
Para programar el proyecto, considere la fecha confirmada por el proveedor para completar la producción como un solo hito. La máquina no estará lista para los trabajos en las instalaciones hasta que se haya completado el embalaje para exportación, se hayan emitido los documentos, la carga tenga una reserva de espacio en un buque y se haya tenido en cuenta la gestión de llegada en el puerto de los EAU. La fecha final de instalación también debe contemplar tiempo para la descarga, el posicionamiento, la conexión eléctrica, la conexión al sistema de extracción de polvo, la puesta en marcha y el procesamiento de prueba.
Calcule el plazo de entrega según la configuración real de la máquina
La configuración de la máquina afecta los plazos antes incluso de cortar metal o fabricar una caja. Un error habitual es comparar dos ofertas basándose en una sola promesa de entrega, sin tener en cuenta las diferencias en la norma eléctrica, el ancho de trabajo, la disposición de los cabezales de lijado, las opciones de seguridad, las interfaces de automatización o el alcance de los accesorios. Incluso una máquina descrita como «estándar» puede requerir la confirmación del voltaje y la frecuencia del motor, los requisitos de idioma del sistema de control, la disposición de las conexiones de extracción de polvo y los consumibles suministrados con el equipo.
En una línea de lijado de calibración, el ancho de trabajo por sí solo puede modificar la planificación de producción y transporte. Una máquina compacta y un modelo más ancho pueden tener bastidores, bandas, motores, sistemas de presión o dimensiones de embalaje diferentes. También importa la gama de materiales solicitada. El procesamiento de chapas finas requiere prestar atención a la estabilidad de alimentación y la presión de contacto, mientras que los paneles gruesos de MDF, contrachapado o madera maciza pueden influir en la configuración del motor seleccionada, el diseño del transportador y el material de prueba utilizado antes del envío.
Al revisar una oferta, distinga entre el plazo de producción y el plazo hasta que el equipo esté listo para el envío. La producción puede haber finalizado, pero la máquina aún no estar disponible para su recogida porque no se han completado las pruebas finales, la fabricación de la caja de madera, las marcas de exportación o la recepción de componentes adquiridos pendientes. Un cronograma escrito útil identifica cada punto de entrega, en lugar de indicar solo un mes estimado de envío.
En qué etapas suelen añadirse retrasos después de realizar el pedido
La liberación del pedido suele retrasarse por una confirmación técnica incompleta. Esto es especialmente habitual cuando se acepta la descripción comercial antes de acordar el plano de distribución final, los datos eléctricos o la lista de equipos auxiliares. El resultado no siempre es un rediseño importante; incluso una decisión tardía sobre una interfaz del colector de polvo, la dirección del transportador o las bandas de lijado de repuesto puede interrumpir la secuencia de producción o retrasar el embalaje final.
Los trabajos personalizados requieren un margen de planificación propio. Algunos ejemplos son los anchos de panel no estándar, una mesa de entrada o salida especial, una disposición de control diferente, la integración con una línea de producción existente o funciones de protección adicionales solicitadas después de aprobar el diseño principal. Estos requisitos deben quedar registrados como parte del alcance confirmado. Las modificaciones verbales realizadas cerca de la fecha de finalización son especialmente problemáticas, ya que pueden requerir nuevas pruebas después de la instalación.
La cantidad del pedido genera otra dinámica. Una sola máquina puede fabricarse y probarse como una unidad, mientras que varias máquinas destinadas a una misma zona de producción deben coordinarse en torno a accesorios compartidos, armarios eléctricos, transportadores, herramientas y embalaje. Enviar primero la máquina principal puede parecer más rápido sobre el papel, pero podría dejar el lugar de instalación sin capacidad para poner en marcha la línea. Si las máquinas deben funcionar juntas, planifique que estén listas para el envío cuando lo esté el último componente esencial, no la primera máquina terminada.
La capacidad también debe interpretarse con cuidado. Una fábrica puede disponer de espacio de montaje mientras un componente adquirido esencial, como un motor, un variador, un conjunto de rodamientos, un componente neumático o un dispositivo eléctrico, sigue sujeto a su propio plazo de entrega. Es más útil preguntar si el período indicado incluye todos los componentes esenciales que limitarse a preguntar si la fábrica está ocupada.
La finalización de la producción no es la fecha de salida
Antes de autorizar el envío de una máquina para trabajar la madera, esta debe superar la secuencia acordada de inspección y pruebas. En los equipos de lijado, esto normalmente implica comprobar el movimiento mecánico, el guiado de la banda, el funcionamiento del transportador, el ajuste del espesor, las funciones de seguridad y el resultado superficial en un material de panel pertinente. Las expectativas de las pruebas deben corresponder al proceso previsto. Un resultado satisfactorio en MDF convencional no confirma automáticamente que se obtenga el mismo acabado en paneles revestidos con chapa o en madera maciza de veta variable.
La inspección debe programarse con suficiente antelación para evitar conflictos con la reserva del buque. Si la inspección detecta un problema que requiere ajustes, el cronograma debe dejar tiempo para corregirlo y repetir las pruebas. Presionar para enviar inmediatamente después de una primera inspección puede crear una falsa disyuntiva entre aceptar un aspecto aún sin resolver y perder una ventana de carga. Es mejor definir los criterios de aceptación, los documentos y las condiciones para la inspección con testigos antes de iniciar el montaje final.
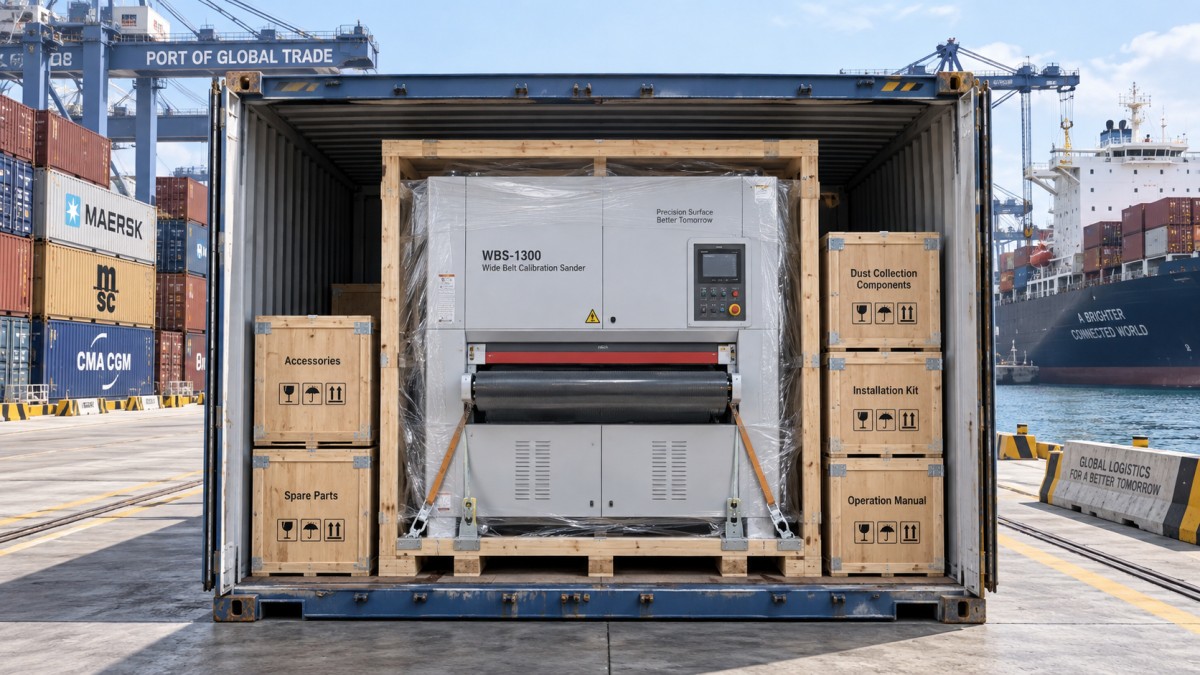
El embalaje es una etapa técnica, no un mero trámite documental. La maquinaria destinada al transporte marítimo necesita protección contra desplazamientos, exposición a la humedad e impactos durante la manipulación. Los accesorios sueltos, las bandas de repuesto, las herramientas, los manuales, las piezas eléctricas y las unidades opcionales deben cotejarse con la lista de embalaje antes de cerrar las cajas. Para máquinas grandes, el tipo de contenedor seleccionado, la secuencia de carga, los puntos de izado y las dimensiones de las cajas deben estar coordinados con el plan de envío. Una máquina que cabe en la planta de producción puede requerir un desmontaje parcial o un diseño de embalaje revisado para caber con seguridad en el contenedor elegido.
La documentación debe prepararse en paralelo con el embalaje. Los documentos comerciales, los detalles del embalaje, los registros de transporte y la identificación de la máquina deben describir el envío de manera coherente. Una discrepancia entre la lista de embalaje y el número real de cajas o cartones de accesorios puede ralentizar los trámites en destino, incluso si el buque ha llegado según lo previsto. Conviene verificar por última vez los números de serie, las marcas de los bultos, los pesos brutos y las dimensiones.
El transporte marítimo a los EAU requiere un margen adicional al cronograma de fábrica
El tránsito marítimo es solo una parte de la fase de transporte. El transitario primero necesita una fecha confirmada en la que la carga estará lista, las dimensiones y el peso finales, el lugar de recogida y los requisitos del contenedor. A continuación, la reserva depende de la ruta seleccionada, el calendario de la naviera, la disponibilidad de equipos, las condiciones operativas del puerto y los transbordos previstos. La fecha en que se solicita una reserva no es la misma que la fecha en que la carga se embarca.
En la entrega de una máquina para trabajar la madera a los EAU, el Incoterm determina qué actividades siguen estando dentro del alcance del proveedor y cuáles se gestionan en destino. Esta distinción debe quedar clara en el contrato de compra. La llegada al puerto no equivale a la entrega en la fábrica. Entre la llegada del buque y la descarga pueden mediar la liberación de la carga, los trámites aduaneros, la manipulación en la terminal, el transporte local por camión, la programación de la entrega y el acceso a las instalaciones.
La carga en contenedores suele ofrecer una ruta más controlada para la maquinaria que puede embalarse dentro de los límites del contenedor. Sin embargo, la decisión concreta depende del tamaño de las cajas, la distribución del peso, el método de carga y si se transportan juntas varias máquinas o accesorios. Una máquina que se aproxima a las dimensiones interiores de un contenedor requiere medidas precisas del embalaje, no las dimensiones nominales de la máquina. El ajuste depende de la caja, la base, el espacio necesario para izar y la disposición de sujeción.
En el caso de equipos sobredimensionados, la planificación del transporte se vuelve más delicada. Las soluciones con plataforma plana o carga fraccionada pueden implicar otros plazos de reserva, requisitos de manipulación portuaria y medidas de protección. No dé por sentado que una máquina ancha o alta puede seguir el mismo calendario que una carga en un contenedor estándar cerrado. El plan de transporte debe establecerse mientras el diseño del embalaje aún pueda modificarse.
Utilice los datos de la máquina para evitar retrasos durante la instalación
Que la máquina esté lista para el envío tiene un valor limitado si el lugar de recepción no está preparado. El plan de llegada debe comprobarse teniendo en cuenta el espacio ocupado por la máquina, la ruta de acceso, la capacidad de carga del suelo, el suministro eléctrico, la línea de aire comprimido, el sistema de extracción de polvo y los equipos de elevación disponibles. Esto es especialmente importante en la maquinaria de lijado, ya que la puesta en marcha depende tanto de la máquina como del sistema de extracción conectado.
Considere como ejemplo la configuración de la lijadora calibradora de banda ancha. Las especificaciones de la ZDR-RP630 indican un ancho máximo de trabajo de 630 mm, un espesor de material de 2.5 mm a 120 mm, una longitud mínima de trabajo de 350 mm, una velocidad de alimentación de 6 a 30 m/min y unas dimensiones de la máquina de 1700 x 1100 x 2050 mm. Estas cifras son útiles para planificar la producción, pero no constituyen un plan de descarga completo. Las dimensiones del embalaje, el peso de la caja, la capacidad de la carretilla elevadora, el espacio libre de las puertas y la ruta desde el punto de descarga hasta la ubicación final deben confirmarse por separado.
La misma máquina requiere una presión de aire de trabajo de 0.5 MPa y un caudal de extracción de polvo de 5000 m3/h, con una velocidad de captación indicada de 25 a 30 m/s. Estos requisitos deben revisarse antes del envío, no después de que la caja llegue al taller. Un sistema de extracción con un caudal de aire insuficiente puede retrasar las pruebas de producción o afectar el resultado del lijado, aunque la máquina haya llegado a tiempo. Del mismo modo, el suministro eléctrico debe ajustarse a las especificaciones confirmadas del motor y del sistema de control, no basarse en suposiciones derivadas de otros equipos ya instalados.
Preguntas para convertir una fecha estimada en un cronograma útil
- ¿Qué evento inicia el plazo de producción? Confirme si comienza al recibirse el anticipo, aprobarse las especificaciones técnicas finales, recibirse los planos o cumplirse todas estas condiciones.
- ¿Qué componentes están incluidos en el plazo de finalización indicado? Pregunte específicamente por los motores, las piezas eléctricas, los componentes neumáticos, los transportadores, las herramientas y los accesorios opcionales.
- ¿Qué pruebas acreditan que la máquina está terminada en fábrica? Pueden incluir registros de pruebas, fotos o videos de inspección, resultados acordados con material de prueba, fotos del embalaje y una lista de embalaje final.
- ¿Cuándo puede iniciarse la reserva del transporte? La respuesta debe indicar cuándo estarán disponibles las dimensiones finales de las cajas y los pesos brutos, ya que las cifras preliminares quizá no permitan planificar el contenedor con fiabilidad.
- ¿Qué debe estar listo en destino antes de la entrega? Deben considerarse los planos de las instalaciones, el espacio libre de las puertas, el método de elevación, los puntos de conexión eléctrica, el aire comprimido y los conductos de extracción, además del envío marítimo.
Un cronograma es más fiable cuando incluye una fecha objetivo y un período de contingencia separado para eventos que no dependen únicamente del montaje, como cambios en la reserva, congestión portuaria, correcciones de documentos o una repetición de las pruebas tras detectar un problema en la inspección. El período de contingencia debe proteger el hito de instalación, no quedar oculto dentro de un plazo de fábrica demasiado optimista.
Cómo interpretar las actualizaciones de última hora
No todos los cambios de fecha tienen la misma importancia. Un breve retraso en la fecha de finalización del embalaje puede ser manejable si la reserva del buque sigue vigente y hay margen en el cronograma de instalación en destino. Un cambio provocado por la falta de un componente eléctrico, una prueba funcional fallida o una modificación de la configuración de la máquina tiene consecuencias mayores, porque puede afectar a la producción, la inspección, el embalaje y el envío a la vez. La respuesta adecuada es preguntar qué hito ha cambiado y qué fechas posteriores se han recalculado.
Del mismo modo, es necesario aclarar qué significa que una máquina está «terminada». Puede significar que el montaje mecánico ha concluido, que se están realizando pruebas internas, que la unidad ha superado la inspección final o que está embalada en cajas y lista para su recogida. Son situaciones sustancialmente distintas. Dejarlas por escrito en las comunicaciones del pedido evita elaborar una previsión de llegada a partir de un estado ambiguo.
La fiabilidad de los plazos depende de cerrar pronto el alcance técnico, programar la inspección y el embalaje como etapas de trabajo, y planificar el transporte marítimo y la preparación de las instalaciones como fases conectadas. Así, la fecha de entrega adquiere un sentido práctico: no solo indica cuándo sale la máquina de fábrica, sino cuándo puede descargarse, conectarse, probarse e incorporarse al proceso de trabajo de la madera previsto.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.